Temperatura spajkanja polipropilenskih cevi: glavne faze samostojnega varjenja + tabela vrednosti

Ena od faz gradnje zasebnih hiš in stanovanj je montaža komunikacij, ki skrbijo za dovod vode ali odvajanje odplak. Sestavljanje cevi iz polipropilena je veliko preprostejše kot namestitev kovinskih konstrukcij. Za njihovo spajanje se uporabljajo fitingi, ki so privarjeni s pomočjo specializirane opreme – likalnika.
V članku, ki ga predlagamo, je opisana tehnologija izvajanja spojev, navedena je normativna temperatura spajkanja polipropilenskih cevi. Povedali vam bomo o pripravljalnih ukrepih, potrebnih za izdelavo trdnih in tesnih spojev. Upoštevajoč naše nasvete boste brez težav sestavili cevovod.
Vsebina članka:
Spajkanje kot način povezovanja PPR cevi
V procesu varjenja je pomembno vse: premer, temperatura spajkanja PP izdelkov, čas delovanja varilnega aparata. Toda za začetek se morate seznaniti z osnovami tehnologije in se naučiti uporabljati orodja.
K postopku spajkanja ne morete pristopiti, ne da bi določili vrsto in dimenzije materiala. Predlagamo, da si ogledate koristne informacije, ki vam bodo pomagale pravilno izbrati polipropilenske cevi in fitinge, ter izvesti njihovo montažo, ob poznavanju podrobnosti in zaporedja postopka.
Kaj morate vedeti o polipropilenskih ceveh?
Tehnologijo varjenja (ali spajkanja – oba izraza sta enako uporabna) zagotavljajo lastnosti polipropilena – tehničnega polimera univerzalnega namena. Je lahko taljiv, vendar po ohlajanju in strjevanju povrne lastnosti trdnosti in tesnosti.
Cevi se razlikujejo po premeru, debelini stene, barvi, lastnostih. Zahvaljujoč razponu premerov – 16–110 mm – je mogoče uvesti katero koli tehnično rešitev.
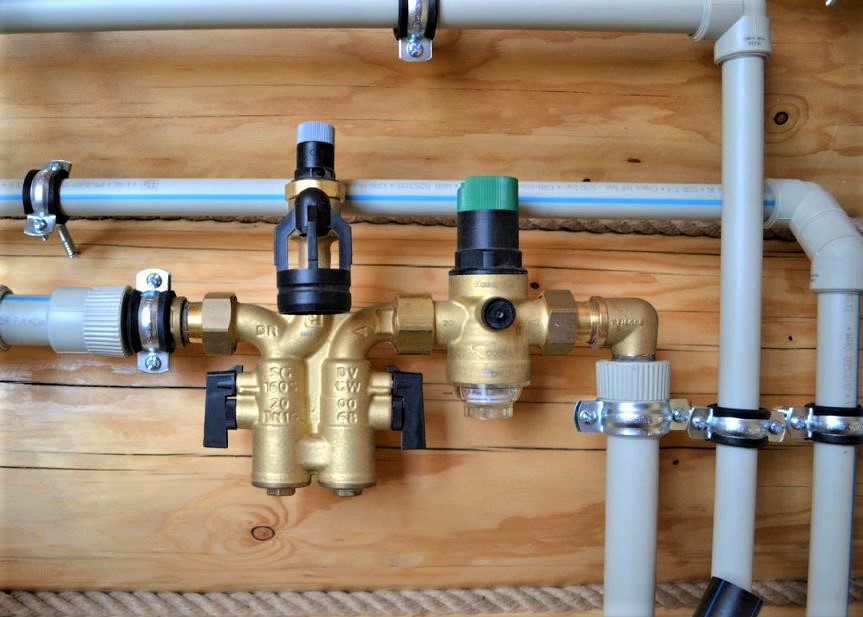
Na barvo polimera ni treba biti pozoren, saj ga proizvajalec izbere po svoji presoji, vendar ima barva črt pomen:
- modre – za hladno vodo;
- rdeče – za oskrbo s toplo vodo in ogrevanje.
Vendar so osnovne informacije, na katere se je treba zanesti pri nakupu in varjenju cevi, navedene na oznaki. Polipropilenski cevni material je označen s črkovnimi kombinacijami PPR, PP-H, PP-B, PPRC.
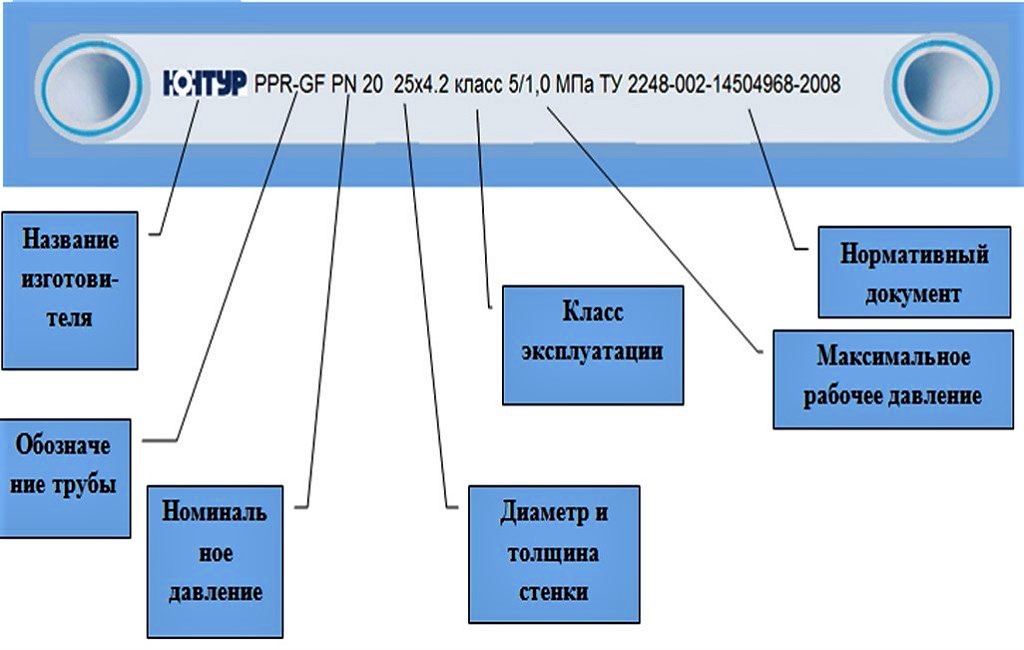
Razvrstitev po nazivnem tlaku, ki je največji dovoljeni za montažo v določenih pogojih, pomaga izbrati izdelke za sisteme domače ali industrijske namembnosti.
Na podlagi tega ločimo 4 vrste cevi PPR:
- PN-10 (z nazivno vrednostjo 1,0 MPa) – so namenjene za transport hladne vode. Včasih se uporabljajo za napravo talnega gretja, pod pogojem, da se ogrevalni medij ne segreje nad +45 °C.
- PN-16 (z nazivno vrednostjo 1,6 MPa) – se uporabljajo za sestavljanje sistemov za toplo/hladno vodo. Najvišja dovoljena temperatura je +60 °C.
- PN-20 (z nazivno vrednostjo 2,0 MPa) – prenesejo temperaturo do +80–90 °C v cevovodih, zaščitenih pred vodnimi udari.
- PN-25 (z nazivno vrednostjo 2,5 MPa) – so primerne ne le za avtonomno, ampak tudi za centralizirano oskrbo z vodo. Priporočena najvišja temperatura je +95 °C, vendar prenesejo tudi višjo.
Bolje je preplačati in kupiti zanesljive cevi z nekoliko višjo vrednostjo, kot pa prihraniti in vzeti material, ki je omejen s temperaturnimi parametri.
Pri izdelavi cevi velja načelo: višja kot sta temperatura ogrevalnega medija in tlak v sistemu, debelejše so stene.
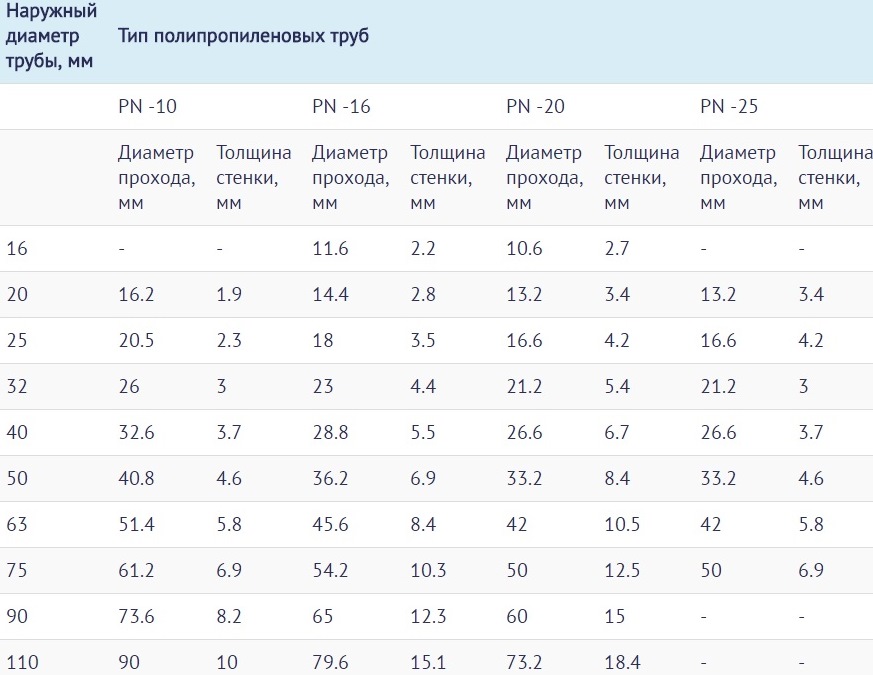
To so minimalna znanja, ki so potrebna za pravilno uporabo PPR cevi. Prehajamo na kratek opis postopka.
Tehnološki opis postopka spajkanja
Obstajata dve vrsti varjenja polipropilena – čelno in spojno (muftno). Prva se praktično ne uporablja za napravo domačih komunikacij, saj se odlikuje po zahtevni tehnologiji in se uporablja izključno za povezovanje magistralnih cevi velikega premera.
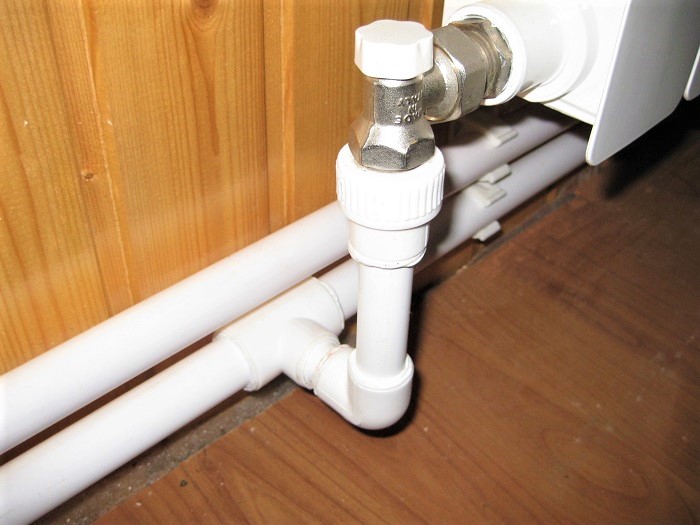
Načelo varjenja je v tem, da se dva odseka cevi, približno enaka po premeru in debelini stene, segrevata s posebnim orodjem in povezujeta z nastavčnim načinom.
Glavna značilnost: spojka v hladnem stanju mora biti po premeru nekoliko manjša.
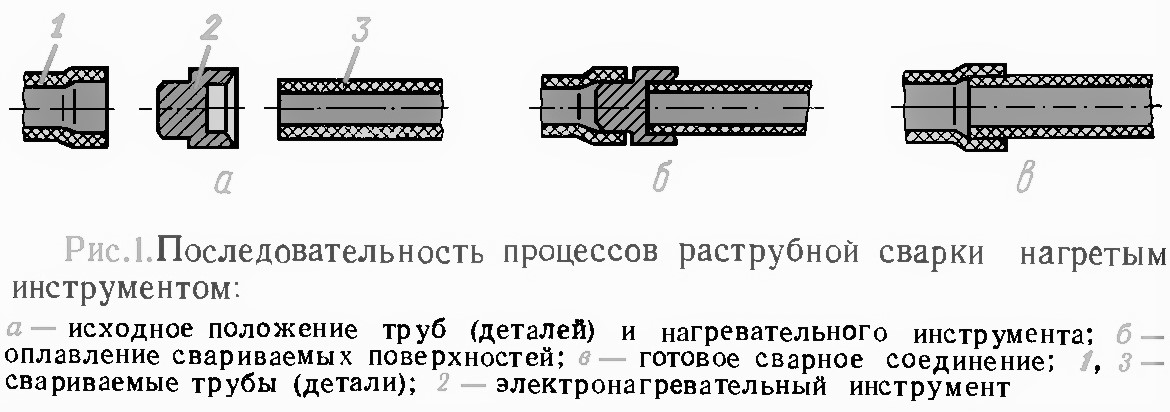
Pri segrevanju nastane cona taljenja polimera. Pomembno je, da zajame samo delovne površine, ki se med seboj dotikajo.
Tu je pomembno hitro odstraniti dele z orodja in jih med seboj spojiti, s čimer pride do zraščanja dveh kosov v enega ter poznejše polimerizacije. Od časa, porabljenega za segrevanje, in pravilno izbrane temperature je odvisna zanesljivost spoja.
Standardni temperaturni parametri
Tako pregrevanje kot nezadostno segrevanje slabo vplivata na rezultat varjenja. V prvem primeru pride do deformacije elementov, nabrekanja obroba, zmanjšanja notranjega premera. Kasneje so na območjih neravnih spojev možni nastanek vodnega kamna in zamašitev.
V drugem primeru bo spoj šibek, zaradi nezadostne tesnosti pa ostaja tveganje za puščanje.
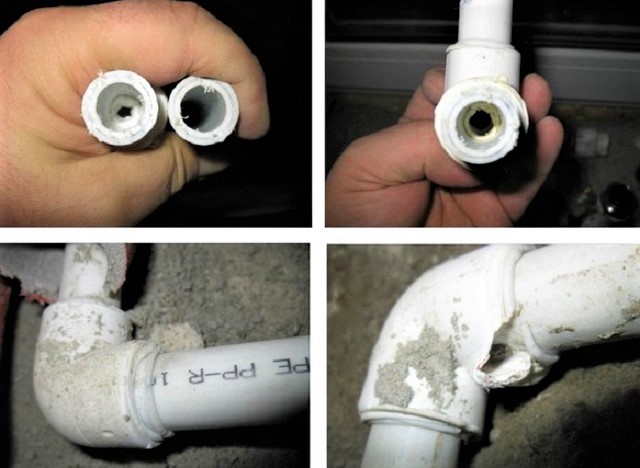
Prav zaradi tveganja preboja cevovoda je treba upoštevati tehniko varjenja ter nujno upoštevati takšne parametre, kot so:
- premer varjenih izdelkov;
- čas segrevanja in ohlajanja;
- temperaturo opreme;
- temperaturo okolice.
Menijo, da postopka varjenja PP cevi ni smiselno izvajati pri temperaturi pod -10 °C, zgornja meja je +90 °C. Najugodnejša je temperatura okolice od 0 °C do +25 °C. Za lažje zapomnjenje so potrebne vrednosti temperature in časa združili v eno tabelo.
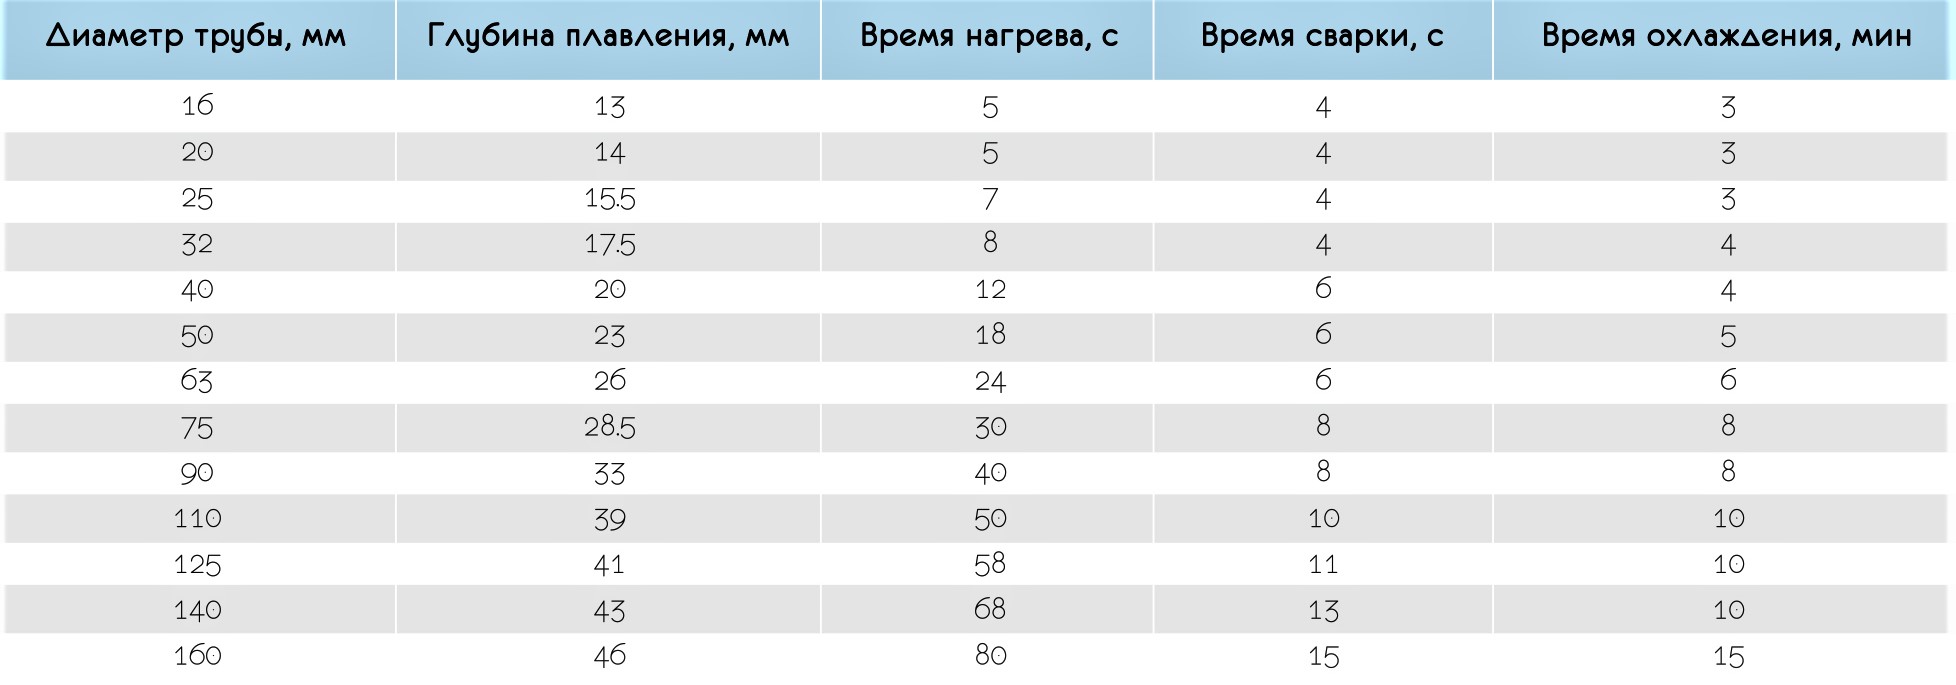
Če je temperatura zraka v prostoru ali zunaj nižja od +5 °C, čas segrevanja povečajo za približno 50 %, torej za polovico. Vrednost temperature segrevanja je povsod enaka – +260 °C. Dovoljeno območje je +255–280 °C.
Zanimivo je, da izbira parametra ni odvisna od premera cevi – tako za 16-milimetrske kot za 50-milimetrske se uporabljajo iste vrednosti. Spreminjajo se le časovni intervali. Zaradi tega temperature varjenja polipropilenskih fitingov in cevi v tehnoloških tabelah običajno ne navajajo.
Podrobna navodila za montažo
Postopek spajkanja poteka hitro. To lahko preverimo z analizo podatkov v tabeli. Na primer, za povezavo dveh elementov premera 20 mm je pri sobni temperaturi potrebnih 5 sekund za segrevanje, še 4 sekunde za povezavo, nato 180 sekund za ohlajanje. Skupaj – 3 minute in 9 sekund.
Zato je pomembno, da vaje izvajamo tako, da med postopkom spajanja že segretih elementov ne pride do zastoja. Poglejmo podrobnosti vsake faze montaže polipropilenskih cevi posebej.
Faza #1 – priprava posebnih orodij
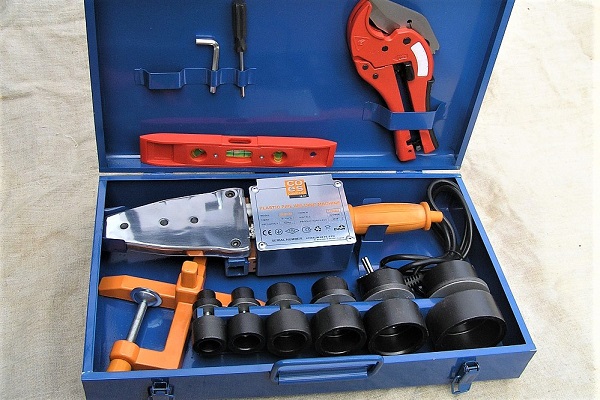
Za spajkanje doma potrebujemo opremo, namenjeno izključno varjenju polipropilenskih delov – cevi, kolen, spojk, trojnikov in zamaškov.
Novo orodje se splača kupiti, če nameravate sistem za oskrbo z vodo sestaviti »iz nič« in ga pozneje vzdrževati. Za enkratna dela lahko opremo najamete likalnik za varjenje PP cevi ali si jo začasno sposodite od znancev. Poleg posebnih orodij potrebujete še libelo, marker, ravnilo ali merilni trak.
Faza #2 – označevanje in rezanje cevi
Rezanje cevi se opravi vnaprej, pred začetkom prvega spajkanja. Priporočamo, da pripravite vse elemente in jih zložite v skladu z izdelano shemo. Ta je del projekta za montažo ogrevalnega sistema ali vodovoda.
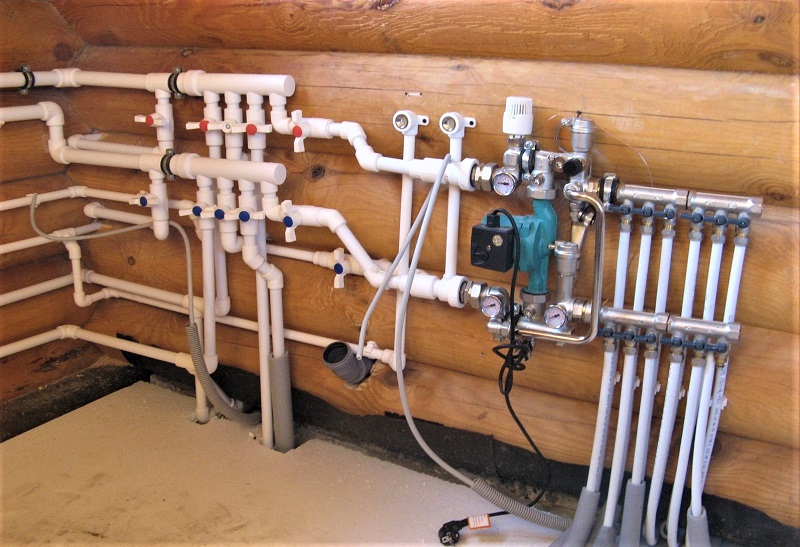
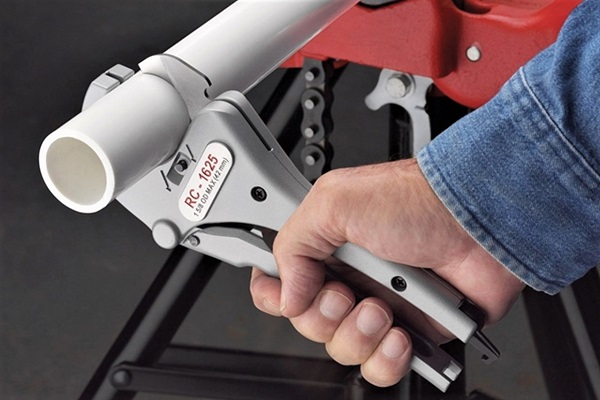
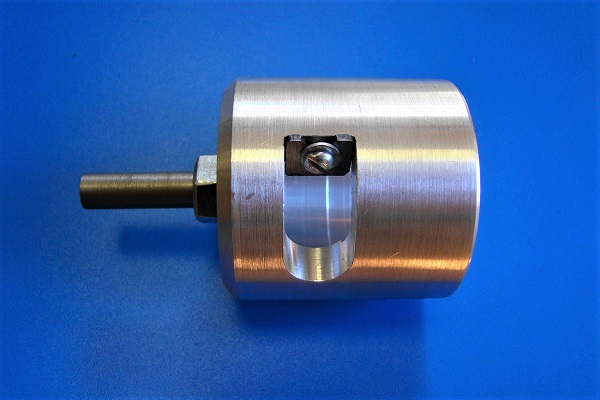
Odmerimo odseke cevi želene dolžine, jih previdno odrežemo s cevorezom. Nato izberemo fitinge ustreznega premera – najpogosteje so to spojne spojke, trojniki in kolena. Če so elementi ojačani, odstranimo aluminijasti sloj.
Posledično morajo biti robovi delov, ki bodo varjeni, popolnoma ravni, odrezani pravokotno na os cevovoda, očiščeni in razmaščeni.
Faza #3 – povezovanje elementov in segrevanje
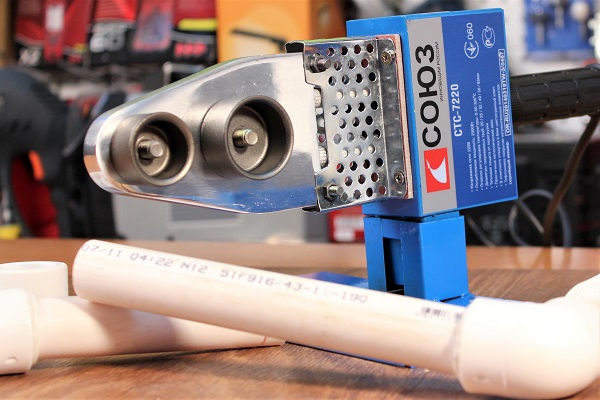
Namestite aparat, izberite spojke in trne ustreznega premera. Vklopite ga v električno omrežje in ga segrejte, saj že veste, pri kateri optimalni temperaturi je treba variti polipropilenske cevi – +260 °C. Ta je navedena v navodilih za uporabo spajkalnikov.
Upoštevajte, da nekateri proizvajalci izdelujejo aparate z lestvico do +320 °C. To ne pomeni, da morate segrevati do maksimuma. Pozorno preberite navodila – tam so navedeni pogoji, pri katerih so dovoljene visoke vrednosti segrevanja.
Na koncih delov, ki jih morate povezati, naredite oznake, ki označujejo globino segrevanja. Še enkrat preverite, da so delovne površine suhe in razmaščene, saj lahko vlaga ali spolzka površina povzročita razbremenitev spoja.
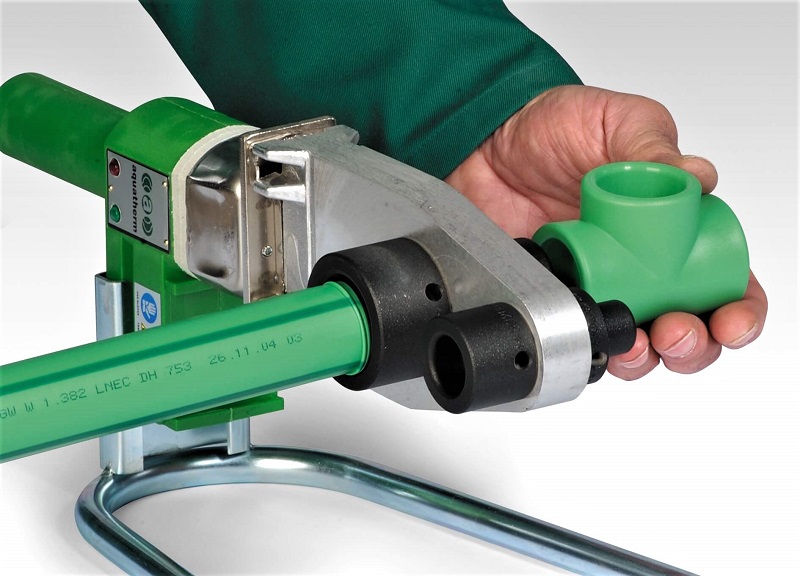
Od trenutka namestitve delov začnite odštevati sekunde – v skladu z vrednostmi v tabeli. Po določenem času odstranite dela, hitro vstavite cev v priključek – do iste oznake. Poskušajte dela namestiti soosno, za popravek položaja imate le nekaj sekund. Prekoračitev ali obračanje elementov ne smete dovoliti!
Držite sklop v pravilnem položaju, dokler ne pride do polimerizacije. Običajno to traja 3 minute ali več – čas ohlajanja preverite v tabeli. Ohlajeni in pravilno zavarjeni deli predstavljajo neločljiv spoj, ki je tesnilen in trden.
Zaporedoma varite ključne sklope, da jih nato sestavite in zavarite med seboj že na mestu montaže ogrevalnega kroga, kanalizacijske ali vodovodne razvodne napeljave.
Zaključki in koristen video na to temo
Video #1. Tehnologija varjenja PPR cevi:
Video #2. Analiza pogostih napak:
V spletnem prostoru je objavljenih ogromno mojstrskih tečajev o varjenju polipropilenskih cevi. Nekateri so posneti s strani nekvalificiranih amaterjev, zato so lahko nasveti o tehniki varjenja in izbiri temperature napačni.
Možnosti varilnega aparata so proizvajalcu znane bolj kot komur koli drugemu, zato pred začetkom varjenja obvezno preučite navodila – to vas bo zaščitilo pred tehničnimi napakami in neprofesionalnimi nasveti.
Povejte o svojih izkušnjah pri sestavljanju polipropilenskega cevovoda in pri izvajanju spojev z varjenjem. Delite tehnične podrobnosti, ki bi lahko koristile obiskovalcem spletnega mesta. Prosimo, pustite komentarje v spodnjem bloku, postavljajte vprašanja, objavljajte fotografije na temo članka.
 Plinski gorilnik za spajkanje bakrenih cevi: glavne vrste gorilnikov + nasveti potencialnim kupcem
 Varilni aparat za polietilenske cevi: katerega je najbolje kupiti in kako ga pravilno uporabljati
 Kako se izvaja čelno varjenje polietilenskih cevi: navodila za izvedbo del
 Električno varjenje za začetnike: podrobnosti varilnih del in analiza glavnih napak
 Kako variti vertikalna in horizontalna varova z električnim varjenjem: navodila po korakih
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve