Montaža ogrevanja iz polipropilenskih cevi: kako narediti ogrevalni sistem iz polipropilena
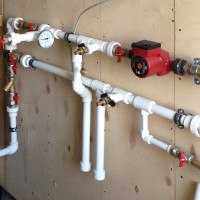
Polipropilenske cevi vedno pogosteje postajajo uspešna zamenjava za jeklene in litoželezne analoge, ki so se prej uporabljali v vodovodni napeljavi. Številne zasebne hiše, ki se gradijo, so zdaj opremljene z ogrevalnimi sistemi, hladno in toplo vodo, nameščenimi na osnovi polipropilena.
Poleg tega montaža ogrevanja iz polipropilenskih cevi ni težka za samostojno izvedbo. V vsakem primeru je izdelava plastičnega sistema precej lažja kot kovinskega.
Vsebina članka:
Ogrevanje na osnovi polipropilena
Če se odločite za izdelavo ogrevalnega sistema ali kakšnega drugega iz polipropilenskih cevi, boste poleg plastičnih tulcev potrebovali tudi dodatno opremo.
Zlasti boste potrebovali naslednji material, opremo in orodje:
- cevne škarje ali rezalnik cevi;
- vodovodni spajkalni aparat;
- rezalnik za odstranjevanje folije;
- tesnilni trak (fluoroplastični);
- oster nož;
- sredstvo za razmaščevanje (npr. robčki Tangit);
- potreben nabor fitingov;
- merilni trak in marker;
- pritrdilni deli, vijaki in mozniki.
Pozornost je treba nameniti glavnemu materialu – PP cevi, iz katerih naj bi ustvarili ogrevalni sistem. Ker je ogrevalni sistem iz polipropilenskih cevi dovoljeno sestaviti na osnovi materiala različnih razredov.
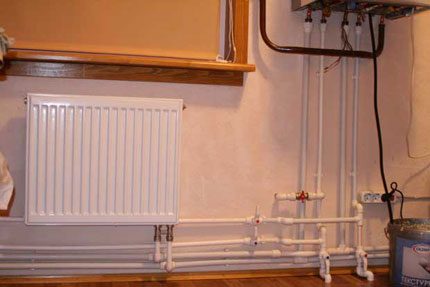
Konkretna izbira sestave je odvisna od načrtovanih pogojev delovanja.
Klasifikacija in izračunski parametri
Z obstoječimi standardi GOST (ISO10508) je določena klasifikacija polipropilenskih tulcev, na podlagi katere je ta material dovoljeno uporabljati v določenih pogojih delovanja.
Dolge polipropilenske izdelke delimo v 4 razrede (1, 2, 4, 5) glede na tipična področja uporabe in vrednosti delovnega tlaka (4, 6, 8, 10 ATI):
- razred 1 (sistemi tople vode do 60°);
- razred 2 (sistemi tople vode do 70°C);
- razred 4 (talno ogrevanje in radiatorjski sistemi do 70°C);
- razred 5 (radiatorski sistemi do 90 °C).
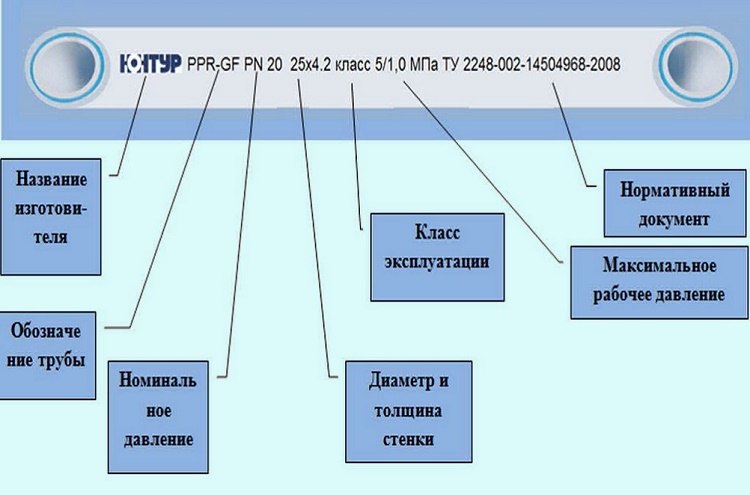
Na primer, potrebne so polipropilenske cevi za izdelavo nizkotemperaturnega ogrevalnega sistema. Nato lahko po oznaki na zunanji površini cevi določimo ustrezen material.
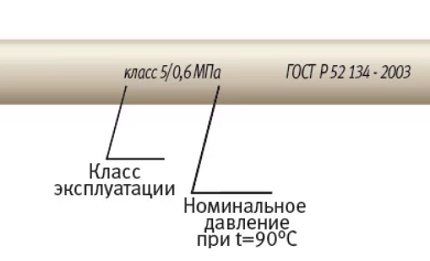
Za ta primer so povsem primerne cevi z oznako – Class 4/10, kar ustreza mejnemu temperaturnemu parametru 70 °C in dopustni meji delovnega tlaka – 10 ATI.
Industrija praviloma proizvaja izdelke univerzalnega namena. Izdelani izdelki podpirajo obsežno klasifikacijo. V dokumentaciji za ta material oznaka PP cevi je navedena s standardnim seznamom dovoljenih parametrov (Class 1/10, 2/10, 4/10, 5/8 bar).
Tako pri načrtovanju izdelave ogrevanja v hiši iz polipropilena z lastnimi rokami glavni material običajno izbere mojster v neposredni odvisnosti od:
- od načrtovanih obratovalnih parametrov;
- od načinov ogrevanja toplotnega nosilca;
- od uporabljenega sistema regulacije.
Priporočljivo je tudi izračunati življenjsko dobo prihodnjega ogrevalnega sistema z uporabo parametrov:
- zgornje vrednosti Tdel in Pdel;
- debelino stene cevi;
- zunanji premer;
- varnostni koeficient;
- trajanje ogrevalne sezone.
V povprečju mora življenjska doba polipropilena znašati najmanj 40 let.
Faze sestavljanja sistema iz PP cevi
Poglejmo, kako narediti cevovod iz polipropilena v skladu z normami in pravili montaže. Začetku izdelave omrežja mora predhoditi natančen pregled vseh delov kompleta prihodnjega sistema. Komponente (cevi, fitinzi) morajo biti v ustreznem stanju – čiste, brez poškodb.
Priporočljivo je uporabljati dele samo enega proizvajalca. Temperatura okolice delovnega območja – najmanj +5 °C.
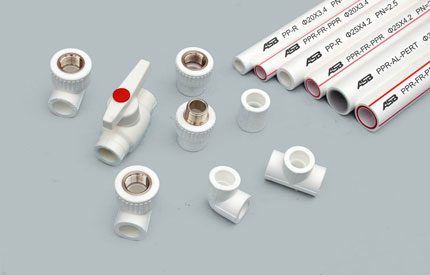
Polipropilenske dele sistema je dovoljeno med seboj povezovati z enim od treh vrst varjenja:
- Polifuzijsko.
- Elektromuftno.
- Stično.
Za sestavljanje ogrevalnega in vodovodnega sistema izdelujejo ne le polipropilenske cevi in fitinge za varjenje. Proizvajajo tudi posebne fitinge z navojem, potrebne za namestitev zapornoregulacijske armature s kovinskimi ohišji.
Na samih polipropilenskih ceveh se rezanje navoja ne izvaja niti v tovarniških niti v domačih pogojih. Povezujejo jih samo z vročim, redkeje s hladnim varjenjem.
Posebnosti montažnih del
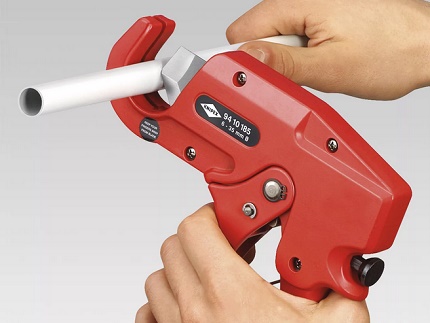
Vse komponente, uporabljene pri montaži, se v primerih prilagajanja velikosti režejo s cevnim rezilom ali s škarjami, posebej namenjenimi za ta namen.
Delo s tem orodjem spremlja enakomeren in čist rez, kar je pomembno za kakovostno povezavo.
Če je potreben prehod 'plastika-kovina', je treba na cevovodih za sanitarno toplo vodo (STV) in ogrevanje uporabljati izključno fittinge s prehodom, opremljene s stisnjeno medeninasto (nikljanim) tulcem z navojem (notranjim ali zunanjim). Zategovanje takšnih povezav se izvaja s tračnimi ključi, če ni profila za standardni ključ.
Tradicionalno se cevovod za ogrevanje iz polipropilena, tudi z lastnimi rokami, sestavlja z metodo varjenja z aparatom za polifuzijsko varjenje. Delovni komplet pripomočkov tovrstnih aparatov vsebuje skupino nastavkov, izdelanih za različne premere plastičnih cevi.
Treba je izbrati ustrezne nastavke, jih namestiti na grelno ploščo in pritrditi z vijaki.
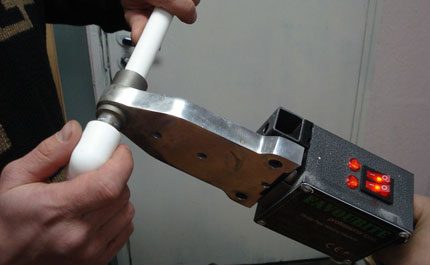
Z regulatorjem toka aparata za polifuzijsko varjenje se nastavi delovna temperatura, praviloma 250-270 °C. Treba je počakati, da se naprava popolnoma segreje. Doseganje delovnega načina označuje kontrolna LED.
Nekatere naprave imajo v kompletu kontaktni termometer, s katerim se določi temperatura segrevanja z natančnostjo do ene stopinje.
Postopek varjenja polipropilena
Korak za korakom se vsa dejanja običajno odvijajo na naslednji način:
- Odmeriti in odrezati zahtevani kos cevi.
- Z ostrim nožem odstraniti posnetje na delovnem koncu pod kotom 30-40°.
- Odmeriti del vstopa cevi v fitting in označiti mejo z markerjem.
- Prav tako pustiti na delih aksialne oznake, da bi preprečili rotacijski zamik.
- Z obrezovalnim orodjem odstraniti plastični (zgornji) in aluminijasti (srednji) sloj na cevnem delu spoja.
- Razmastiti delovne (varjene) površine s posebnim sredstvom.
- Začeti postopek segrevanja delov.
Najprej se na ploščo z nastavkom namesti fitting, pri čemer upoštevamo debelejšo steno tega dela v primerjavi s cevjo. Fitting se mora tesno 'usesti' na ohišje nastavka varilnega aparata. Če opazimo prost hod (zračnost, majanje) – fitting je treba zavreči.
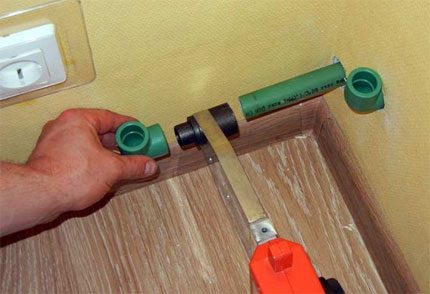
Nato v drugo nastavko vstavimo obdelan konec polipropilenske cevi. Tesnost prileganja mora tudi tukaj ustrezati kriteriju enakomernega stika po celotnem obodu. Oba dela se zadržujeta na grelni plošči v času, navedenem v tabeli:
| Premer dela, mm | Čas segrevanja, s |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Premer dela, mm | Čas fiksacije, s |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Po preteku kontrolnih sekund se deli odstranijo iz nastavkov in se povežejo z gladkim enakomernim vstopom cevi v fitting (brez osnega premika).
Vstop cevi v votlino fittinga se izvede do oznake. Vendar se povezava ne naredi do konca. Potrebno je pustiti notranjo režo v velikosti približno 1 mm.
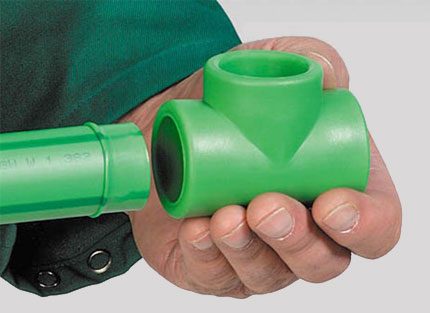
Po povezavi PP cevi s spajkanjem mora mesto stika delov ostati nepremično (fiksirano) vsaj 20 s. V tem času se staljena plastika strdi in nastane trdna tesnilna povezava.
Za dosego polne trdnosti je potrebno varjeni spoj vzdrževati brez obremenitve vsaj 1 uro. S to metodo se izvaja montaža celotnega ogrevalnega sistema, pri čemer se izdelajo kratki odseki, ki se nato združijo v sklope in glavne vode.
Upoštevanje linearnega raztezanja (krčenja)
Nihanja zunanjih in notranjih temperatur neizogibno vodijo do linearnega raztezanja ali krčenja polipropilena. Te značilnosti je treba upoštevati pri montaži PP cevovodov. Če značilne linearne spremembe ogrevalnega sistema niso ustrezno kompenzirane, to vodi v skrajšanje življenjske dobe celotnega sklopa.
Kompenzacija linearnega raztezanja za polipropilenske izdelke se doseže z lastnostjo prožnosti samega materiala. Le pravilno je treba izvesti polaganje glavnih vodov. Pravilno polaganje pomeni zagotavljanje svobode gibanja cevovoda v okviru velikosti linearnega raztezanja.
Kako zagotoviti takšno montažo? Zelo preprosto. V montažni komplet je treba vključiti posebne kompenzatorje, standardne pritrdilne objemke, sestavljene iz nepremičnih in premičnih elementov.
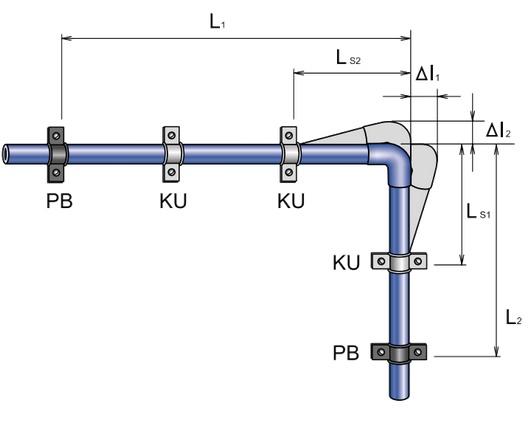
Linearno raztezanje lahko kompenziramo tudi s prednapetjem cevovoda. Ta pristop skrajša dolžino raztezanja. Pri tem je smer prednapetja ravno nasprotna linearnemu raztezanju.
Posebnosti montaže glavnih vodov
Polaganje polipropilenskih vodov pri napravi gravitacijskega ogrevanja se izvaja v skladu s standardi (GOST 21.602-79; GOST 21.602-2003), ki določajo minimalni naklon voda proti najnižji točki na ravni 0,5 %. Pri tem je na najnižji točki potrebna namestitev odtočnega sklopa z izpustnim ventilom.
Cevovode je treba razdeliti na odseke z možnostjo zapiranja teh odsekov z zapornimi ventili, na primer v primeru nesreče. Regulacijske ventile in zaporne ventile je treba pred namestitvijo na odseku obvezno preveriti glede delovanja in kakovosti zapiranja/odpiranja.
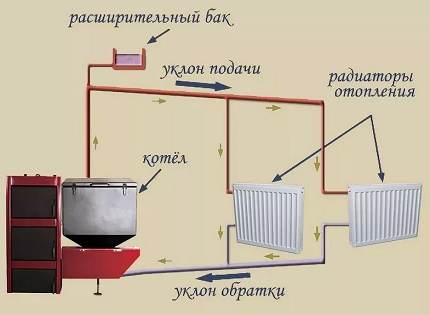
Pri nameščanju stojakov je treba posebno pozornost posvetiti fiksnim nosilcem in izdelavi pravilne sheme kompenzacije linearnega raztezanja.
Zahtevani parameter kompenzacije stojaka je mogoče zagotoviti na dva načina:
- Z premičnimi nosilci.
- S kompenzacijsko zanko.
Pri možnosti naprave ogrevanja v okviru običajne stanovanjske nepremičnine se običajno uporablja samo prvi način. Fiksne nosilce namestimo na stojaku v območju pod in nad T-kosom ali na mestih spojnih spojk cevi. Takšno pritrjevanje preprečuje posedanje stojaka.
Vodi ogrevalnega sistema so predmet izolacije, vključno s fitingi in zaporno armaturo. Izjema so odseki cevi, položeni neposredno v bivalnem prostoru, ki so v bistvu podaljšek ogrevalnih radiatorjev. Kot izolacijo je priročno uporabiti izolacijske tulce iz poliuretanske pene.
Zaključki in koristen video na to temo
Na primeru priključitve ogrevalnega radiatorja je prikazan postopek obdelave in varjenja polipropilenskih izdelkov s posebnimi orodji.
Pojav cevi, izdelanih na osnovi polipropilena, in njihova uporaba v praksi omogoča znatno zmanjšanje delovne intenzivnosti montaže pri napravah ogrevalnih sistemov, tudi z lastnimi rokami. Ta sodobni material odpira več možnosti za lastnike zasebnih hiš, kjer ogrevalne sisteme napajajo notranji viri – plinski, električni, drvni kotli.
Povejte o svojih izkušnjah, pridobljenih med montažo cevovoda iz polipropilenskih cevi. Delite z obiskovalci spletne strani koristne tehnološke podrobnosti, ki niso omenjene v članku. Pišite, prosim, komentarje v spodnjem bloku, postavljajte vprašanja, objavljajte fotografije na temo članka.
 Montaža bakrenih cevi za ogrevanje: posebnosti tehnologije izvajanja del
 Izolacija za ogrevalne cevi: pregled vrst + primeri uporabe
 Katere cevi izbrati za ogrevanje: primerjalni pregled
 Polipropilenske cevi za ogrevanje: vrste, merila izbire, označevanje
 Kako izdelati dimnik v zasebni hiši z lastnimi rokami: možnosti konstrukcij in njihova uresničitev
 Cevi za ogrevalne kotle: katere cevi so najboljše za priklop kotla + nasveti za montažo
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Rad bi sam doma montiral podoben sistem iz polipropilenskih cevi, da bi bil popolnoma prepričan v kakovost spojev in se zaščitil pred površnim delom izvajalcev. Vendar me moti naslednja stvar: koliko bo stala nakup potrebne opreme za varjenje cevi? Menim, da je pomembna pomanjkljivost polipropilenske cevi nezmožnost upogiba, za razliko od kovinsko-plastične se sploh ne upogiba.
Tudi jaz sem se sprva bal, nato pa sem sam doma vse prevaril – in nič ni steklo! Spajkalnik je poceni – 20–30 €. Tam je vsa oprema – preberite navodila in vse vam bo uspelo! Srečno!
Za razmaščevanje cevi pred spajkanjem slišim prvič. Koliko nepotrebnih gibov je treba narediti, pa še spajkalnik bo pregorel. Po mojem mnenju tega nihče ne počne, to je bilo pred 20 leti, ko je bil plastični lepilni.
Linearno raztezanje pri polipropilenu pa je mogoče zmanjšati s kompenzatorji. To sicer nekoliko podraži montažo, vendar zato ne bo nobenih upognjenih cevi.
Kaj pa so kompenzatorji, lahko podrobneje?