Varjenje polipropilenskih cevi: pravila za izvedbo del in analiza možnih napak

Možnost samostojnega sestavljanja cevovodov – nedvomna prednost polipropilenskih izdelkov. Z uporabo priročnega in lahkega materiala lahko sami zgradite kanalizacijo, popravite in posodobite vodovod.
Glavno – razumeti posebnost povezovanja sestavnih delov med seboj. Strinjajte se, to je pomemben del dela, ki zagotavlja tesnost cevovoda in njegovo brezhibno delovanje.
Ponujamo vam podrobno opisane informacije o tem, kako poteka spajanje polipropilenskih cevi, katera oprema se uporablja pri delu, ter navajamo najpogostejše napake začetnih varilcev.
Ponujene informacije vam bodo pomagale zgraditi zanesljivo delujoče komunikacije. Za boljšo predstavo je članek dopolnjen z grafičnimi dodatki in video vodnikom.
Vsebina članka:
Posebnost spajanja cevi iz polipropilena
Postopek spajanja poteka zaradi izrazitih termoplastičnih lastnosti materiala. Polipropilen se pri segrevanju zmehča – pridobi stanje, podobno plastelinu.
Splošen opis tehnologije
Vrnitev materiala v pogoje normalnega temperaturnega ozadja prispeva k strjevanju njegove strukture do normalnega stanja. Te lastnosti so postale osnova tehnologije spajanja, ki se v tehničnem jeziku imenuje – polifuzijsko varjenje.
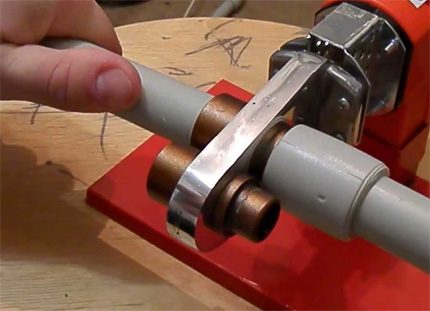
V praksi se uporabljata dve metodi spajanja varjenih delov:
- Spojna.
- Neposredna.
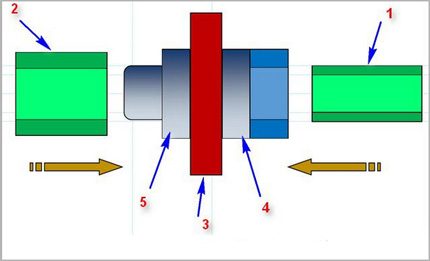
Metoda z nastavkom. Tehnika varjenja prikazuje, kako je mogoče variti polipropilenske cevi z uporabo oblikovnega dela – nastavka ali cevi večjega zunanjega premera. Običajno se na ta način izvaja varjenje plastičnih cevi, katerih premer ne presega 63 mm.
Načelo varjenja dveh delov v tem primeru temelji na taljenju dela cevi po zunanjem obodu in dela nastavka po notranjem območju. Nato se oba dela tesno spojita.
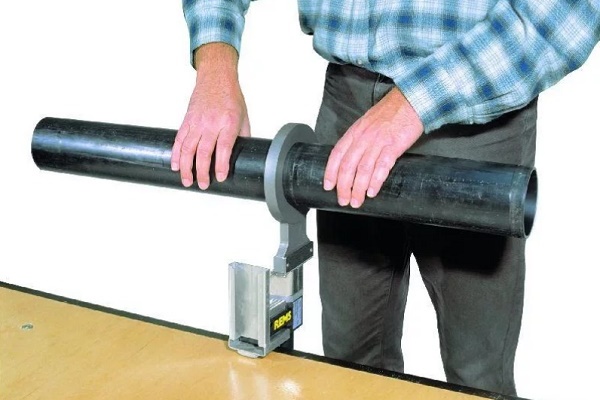
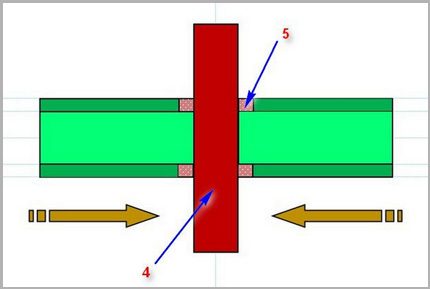
Neposredna metoda. Metoda temelji na istem načelu taljenja majhnih delov plastičnih cevi z njihovim kasnejšim spajanjem. Toda v tej različici sta spojna elementa dve cevi enakih premerov, ki se spajata s čelnima površinama.
Ta na prvi pogled preprosta metoda varjenja polipropilena zahteva visoko natančnost obdelave mest spoja in natančno nastavitev dveh delov po oseh med njunim spajanjem.
Poleg omenjenih »vročih« tehnologij se uporablja tudi metoda »hladnega« spajanja. Pri tem se kot aktivna spajalna komponenta uporablja posebno topilo, ki lahko zmehča strukturo polipropilena. Vendar ta metoda ni zelo priljubljena.
Varilne naprave za spajanje cevi
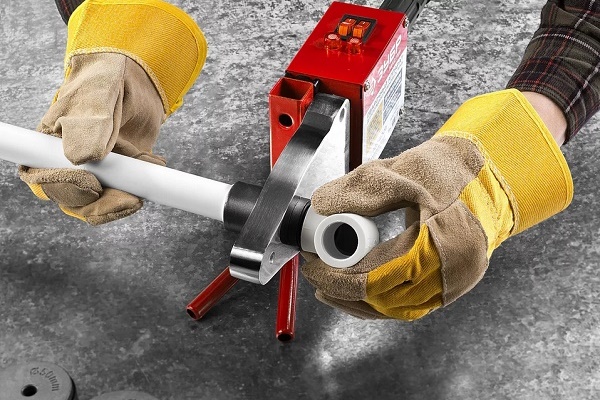
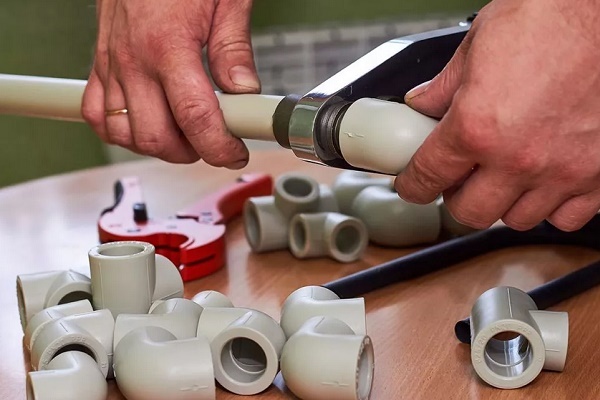
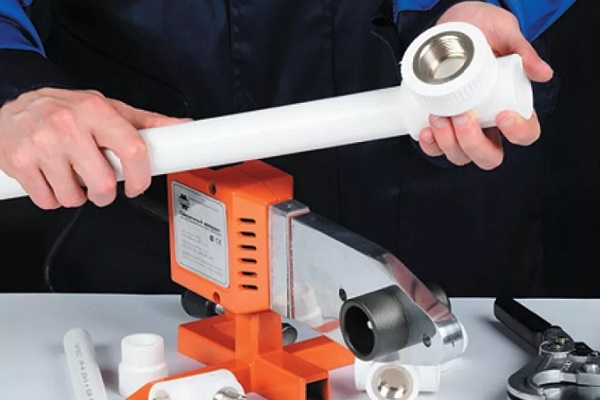
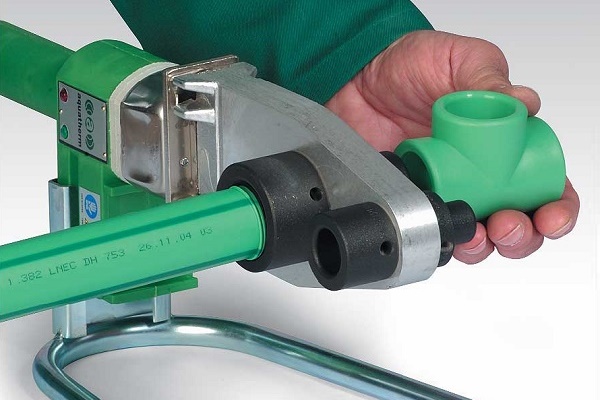
Tako metoda z nastavkom kot neposredna metoda zahtevata varjenje plastičnih cevi s posebnimi varilnimi aparati. Konstrukcijsko spajkalna tehnika predstavlja nekaj podobnega električnemu likalniku.
Osnova naprav je masiven kovinski grelni element, na površino katerega so nameščeni odstranljivi nastavki – kovinske palice različnih premerov. Takšen spajkalnik imenujemo likalnik za varjenje.
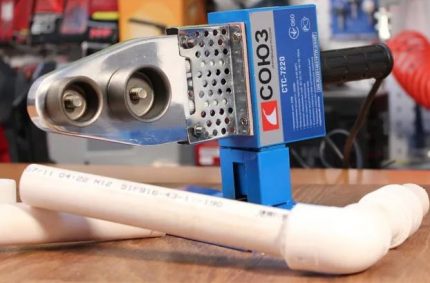
Za izvajanje čelnega varjenja se konstrukcije spajkalnih aparatov odlikujejo z večjo zapletenostjo. Običajno ta tehnika vključuje ne le grelni element, ampak tudi sistem za centriranje delov, ki jih varimo.
Praviloma se oprema za neposredno varjenje, tako kot sama tehnologija, redko uporablja v gospodinjski sferi. Prednostna uporaba je v industriji.
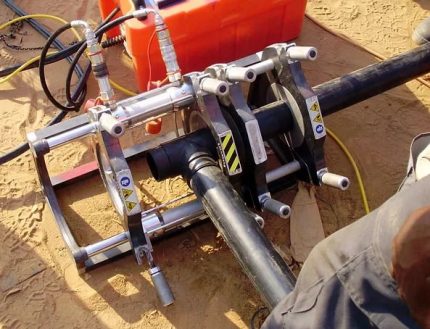
Poleg spajkalnikov bo mojster potreboval tudi:
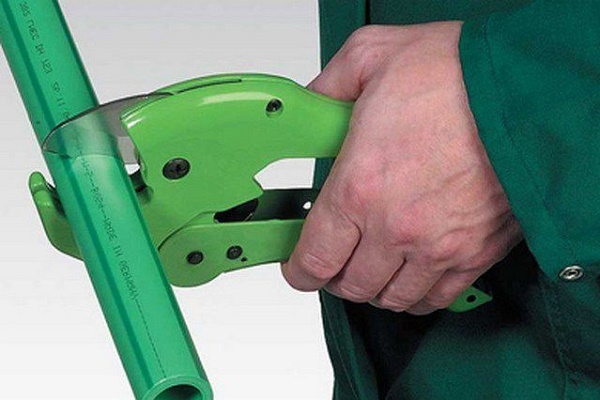
- škarje – rezalnik cevi za polipropilenske cevi;
- gradbeni meter;
- kovinski kotnik;
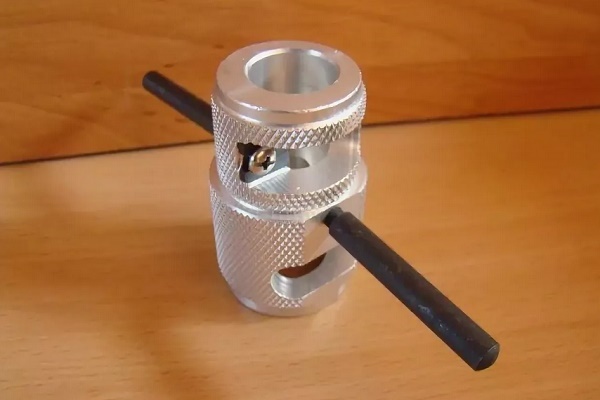
- šejver za cevi z ojačitvijo;
- marker ali svinčnik;
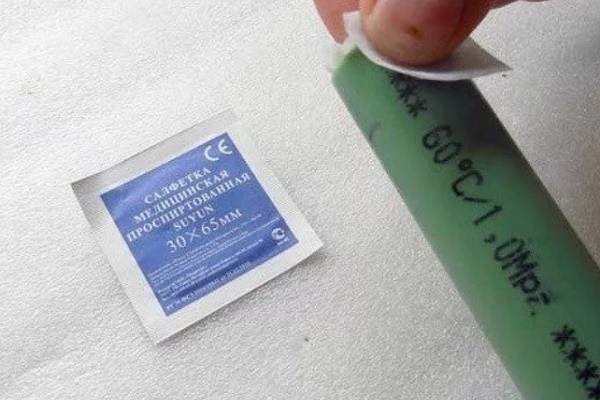
- sredstvo za razmaščevanje površin.
Ker se dela izvajajo na visokotemperaturni opremi, je obvezno nositi debele delovne rokavice.
Postopek varjenja polipropilena
Pomembno opozorilo! Dela pri varjenju polimernih materialov je treba izvajati v pogojih dobrega prezračevanja prostora. Pri segrevanju in taljenju polimerov se sproščajo strupene snovi, ki v določeni koncentraciji resno vplivajo na zdravje ljudi.
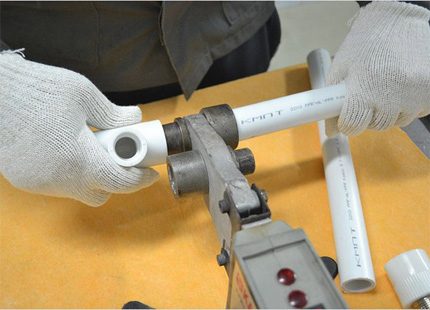
Najprej se je treba pripraviti na delo:
- Na ploščo grelnika namestite slepce potrebnega premera.
- Regulator temperature spajkanja nastavite na 260 °C.
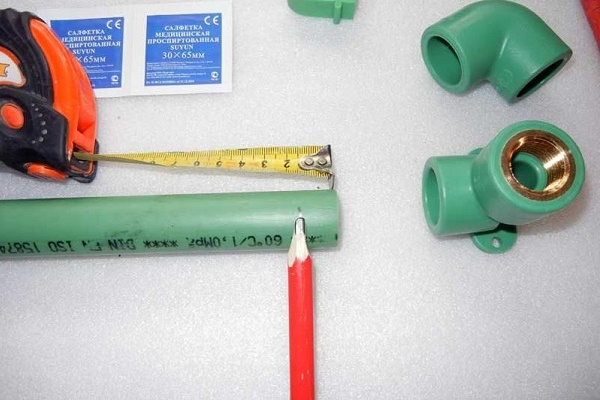
- Pripravite spojne dele – označite, odstranite rob, razmastite.
- Vklopite spajkalno postajo.
- Počakajte na dosego delovne temperature – vklop zelenega indikatorja.
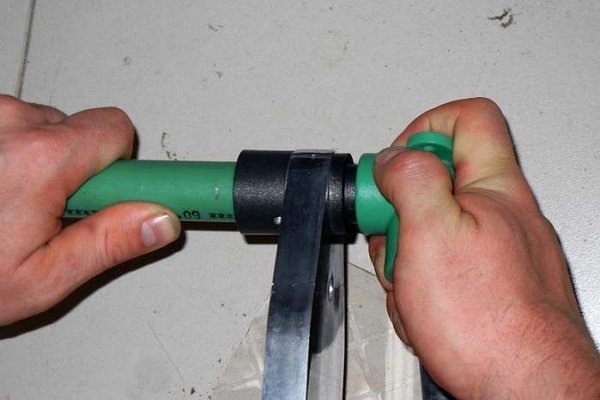
Spojne dele (cev – spojka) hkrati namestite na slepce spajkalne postaje. Pri tem se polipropilenska cev namesti v notranji del enega slepca, spojka (ali nastavek oblikovanega dela) pa na zunanjo površino drugega slepca.
Običajno konce cevi vstavijo do meje prej označene črte, spojka pa se namesti do konca. Med zadrževanjem polipropilenskih delov na segretih slepcih je treba upoštevati pomemben odtenek tehnologije – čas zadrževanja.
Pri nezadostnem zadrževanju v času obstaja tveganje nizke stopnje difuzije materiala, kar bo vplivalo na kakovost spoja. Če dele predolgo zadržujemo, pa je visoko tveganje deformacije strukture izdelka. To lahko povzroči poslabšanje kakovosti spoja.
Priporočljivo je uporabljati tabelo, v kateri je navedena optimalna vrednost časa za cevi z različnimi tehničnimi parametri.
Tabela časa spajkanja polipropilenskih cevi
| Nominalni premer cevi, mm | Čas segrevanja za optimalno difuzijo, s | Čas za spajanje delov, s | Čas za hlajenje delov, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Po tem, ko dele držimo na trnih za optimalno časovno obdobje, jih odstranimo in hitro spojimo segrete dele. Postopek spajanja je treba izvesti natančno in hitro (čas je naveden v tabeli), pri čemer je treba zagotoviti soosnost spajanih delov.
Dovoljeno je izvesti manjši popravek po oseh (v 1–2 sekundah), vendar delov ni dovoljeno vrteti enega glede na drugega.
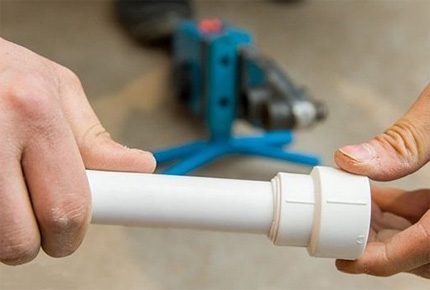
Navedeni čas spajkanja katerega koli polipropilenskih cevi se lahko prilagodi glede na pogoje izvajanja del in lastnosti materiala.
Na primer, če se montaža izvaja pri temperaturah pod ničlo, se navedene norme naravno povečajo do 50 % nominalne vrednosti. Za vsake posamezne nestandardne pogoje se čas segrevanja izbere s poskusnim spajkanjem.
Spajanje cevi z ojačitvijo
Poglejmo, kako pravilno spajkati ojačene polipropilenske cevi. Tukaj je obvezno odstraniti zaščitni material. Prisotnost ojačitvenega sloja (aluminijaste folije) v strukturi cevi zahteva dodatno segrevanje. Vendar to ni najpomembnejše.
Običajno imajo takšni izdelki povečan premer in ne ustrezajo standardnim nastavkom spajkalnika. Pred postopkom spajkanja jih je treba očistiti. Izjema so cevi, ojačene s steklenimi vlakni. Te se spajkajo standardno.
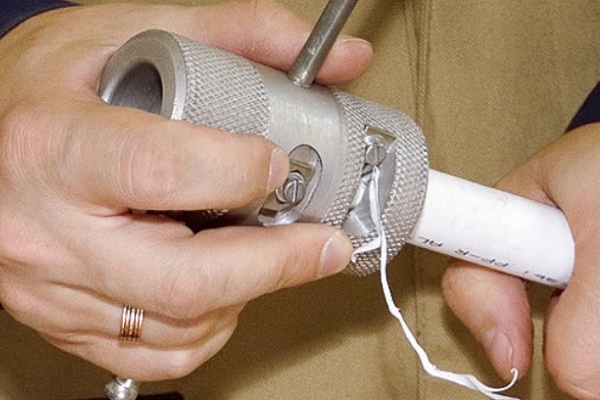
Glede na raznolikost tehnologij ojačevanja polipropilenskih cevi se uporabljajo različne metode obdelave pred spajkanjem. Tradicionalno se za čiščenje uporablja švejer.
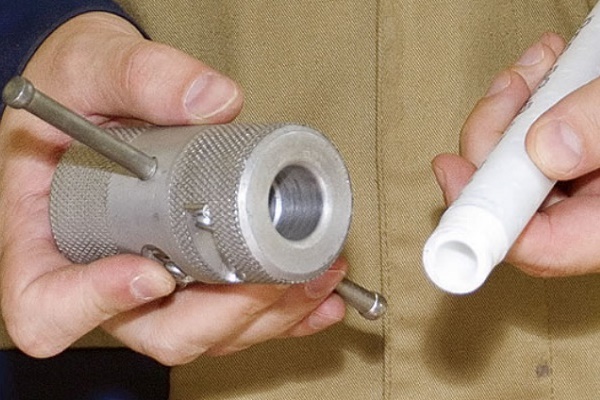
Takšno ime ima poseben pripomoček v obliki kovinskega tulca z noži. Švejer namestimo na konec cevi, ki ga nameravamo spajkati, in z vrtilnimi gibi okoli osi cevi odstranimo ojačitveni sloj do čiste plastike.
Če je armirana plast nameščena v srednjem delu stene plastične cevi, je tukaj za obdelavo smiselneje uporabiti drugo orodje – čelilnik plastičnih cevi.
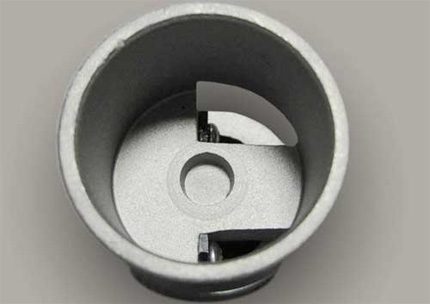
Pripomoček se malo razlikuje od skobeljnika, razen po namestitvi in konstrukciji rezalnih elementov. Po obdelavi s čelilnikom se končni del cevi poravna na čelo, poleg tega se na globino 2 mm po celotnem obodu izreže del armirane plasti. Takšna obdelava omogoča izvedbo varjenja brez napak.
Vpliv napak na kakovost varjenja
Počasna, skrbno premišljena dejanja so jamstvo pred napakami, ki lahko uničijo vse delo. Upoštevati je treba vse podrobnosti tehnologije varjenja in se od njih niti za korak ne oddaljiti.
Pogoste napake, zaradi katerih nastanejo okvarjeni sklopi montirane vodovodne mreže iz polipropilena:
- Površina cevi ni bila očiščena maščobnega filma.
- Kot reza spojenih delov se razlikuje od vrednosti 90°.
- Nepravilno prileganje konca cevi v spojko.
- Nezadostno ali prekomerno segrevanje varjenih delov.
- Nepopolna odstranitev armirane plasti s cevi.
- Prilagajanje položaja delov po strjevanju polimera.
Včasih pri materialih visoke kakovosti prekomerno segrevanje ne povzroči vidnih zunanjih napak. Vendar pa opazimo notranjo deformacijo, ko staljeni polipropilen zapre notranji prehod cevi. Kasneje takšen sklop izgubi delovno sposobnost – hitro se zamaši in blokira pretok vode.
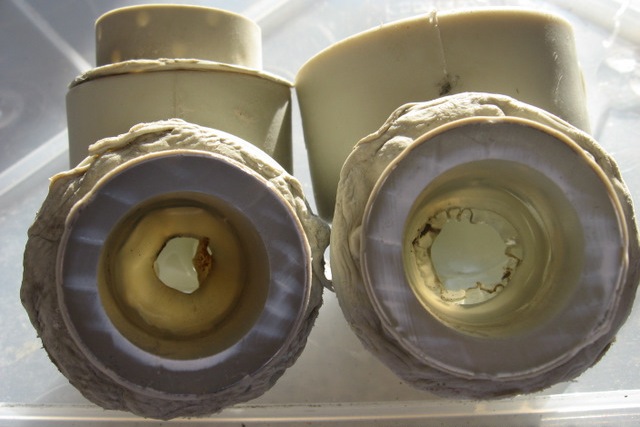
Če se kot reza čelnih delov razlikuje od 90°, se v trenutku spajanja delov čela cevi položijo v poševno ravnino. Nastane neporavnanost delov, ki postane opazna, ko je že nameščena linija dolga več metrov.
Pogosto je treba zaradi tega celoten sklop predelati na novo. Še posebej pri pogoju polaganja cevi v kanalih.
Nekakovostno razmaščevanje spojnih površin prispeva k nastanku 'otočkov zavrnitve'. Na takšnih točkah do polifuzijskega varjenja sploh ne pride ali pa pride delno.
Nekaj časa cevi s takšno napako delujejo, vendar lahko kadarkoli pride do pretrga. Prav tako so pogoste napake, povezane z nepravilnim prileganjem cevi v spojko.
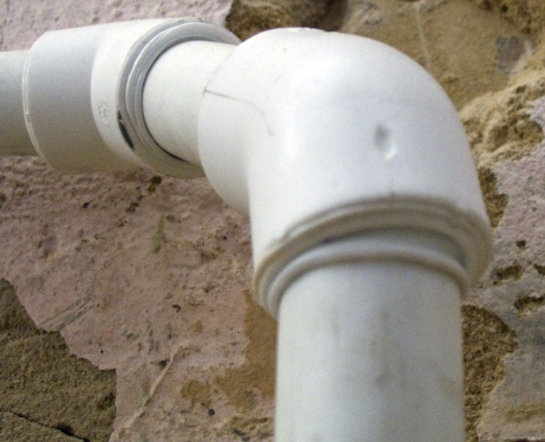
Podobne rezultate kažejo spoji, narejeni z nepopolnim čiščenjem armaturne plasti. Praviloma se armirane cevi uporabljajo v visokotlačnih vodih. Preostala aluminijasta folija ustvarja v območju varjenja območje brez stika. Prav na tej točki pogosto prihaja do puščanj.
Najhujša napaka – poskus popravljanja zvarjenih elementov z obračanjem okoli osi drug glede na drugega. Takšna dejanja močno zmanjšajo učinek polifuzijskega varjenja.
Kljub temu na posameznih točkah pride do zlitja in nastane tako imenovani oprijem. Pri majhni natezni sili oprijem drži spoj. Vendar ko spoj postavimo pod tlak, se zvar takoj razpade.
Dodatne informacije o varjenju polipropilenskih cevi so na voljo v tem članku.
Zaključki in koristen video na to temo
Pri strokovnjakih se je vedno kaj naučiti. Kako delati s polipropilenom, si lahko ogledate v naslednjem videoposnetku:
Montaža cevovodov iz polimerov z vročim varjenjem – priročna in priljubljena metoda. Uspešno se uporablja pri montaži komunikacij, tudi na gospodinjski ravni.
To metodo varjenja lahko uporabljajo tudi ljudje brez izkušenj. Pomembno je, da pravilno razumete tehnologijo in jo natančno izvedete. Tehnološko opremo lahko kupite ali najamete.
Imate izkušnje z varjenjem polipropilenskih cevi? Prosimo, delite informacije z našimi bralci. Komentarje in vprašanja o tej temi lahko pustite v spodnjem obrazcu.
 Spajkanje bakrenih cevi: postopni prikaz del in praktični primeri.
 Zamenjava cevi v stranišču od A do Ž: načrtovanje, izbira gradbenega materiala, montažna dela + analiza napak
 Montaža polipropilenskih cevi z lastnimi rokami: tehnologija dela s PP cevovodom
 Tehnologija varjenja polipropilenskih cevi z lastnimi rokami: pregled metod in podrobnosti
 Varilni aparat za polipropilenske cevi: klasifikacija, lestvica najboljših + nasveti za izbiro
 Vodoinstalaterski načini povezovanja cevi: pregled vseh možnih variant izvedbe
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve