Spajkanje bakrenih cevi: postopni prikaz del in praktični primeri.

Domači mojstri skušajo gradbena in popravljalna dela opravljati samostojno, kar ne le prihrani družinski proračun, ampak tudi zagotavlja popolno zaupanje v kakovosten rezultat. Zato morajo obvladati nove metode in tehnologije – kot je spajkanje bakrenih cevi.
Povedali vam bomo, kako poteka montaža in spajanje napeljav iz bakrenih cevi. Pri nas boste izvedeli, kateri potrošni material in orodja bodo potrebna izvajalcu. Koristne veščine, ki pridejo prav tudi v gospodinjstvu, vam bodo omogočile samostojno sestavljanje cevovodov z odličnimi obratovalnimi lastnostmi.
Vsebina članka:
Spajkanje bakra: zakaj se je vredno naučiti
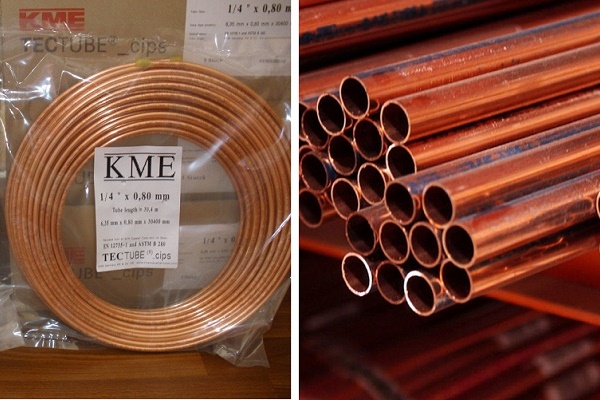
Bakreni cevovodi se v praksi redko uporabljajo. Razlog za to je precej visoka cena materialov. Vendar pa veljajo cevovodi iz bakra upravičeno za najboljše.
Ta kovina presega vse druge materiale po toplotni odpornosti, prožnosti in trajnosti. Ogrevalni bakreni cevovodi se po montaži lahko zalijejo v beton, skrijejo v stene itd. Med obratovanjem se jim ne bo nič zgodilo.
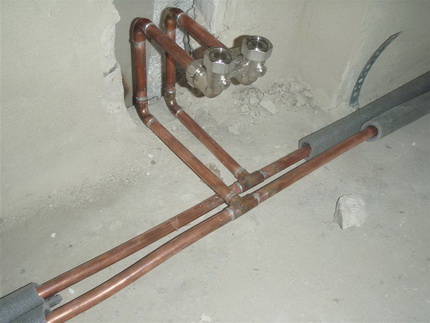
To je treba upoštevati pri izbiri materiala za ogrevanje ali vodovod. Ob upoštevanju dolgoročne uporabe so višji stroški povsem upravičeni. Poleg odličnih obratovalnih lastnosti, ki jih ima baker, je tudi precej enostaven za montažo. »Strašljive zgodbe« o težavah pri spajkanju so večinoma pretirane.
Baker je precej enostavno spajkati. Njegova površina ne potrebuje uporabe agresivnih sredstev pri čiščenju. Številne lahko taljive kovine imajo z njim visoko adhezijo, kar poenostavi izbiro spajke.
Dragi fluksi za baker niso potrebni, ker med taljenjem kovine ne pride do burnih reakcij s kisikom. Med spajkanjem se cev ne deformira, njena oblika in dimenzije ostanejo nespremenjene. Nastali spoj je po potrebi mogoče razspajkati.
Načini spajkanja bakrenih delov
Spajkanje velja za optimalno metodo spajanja bakrenih delov. Med postopkom talilni spajka zapolni majhno režo med elementi in tako tvori trdno povezavo.
Najpogostejša sta dva načina za dosego takšnih povezav. To sta visokotemperaturno in nizkotemperaturno kapilarno spajkanje. Poglejmo, v čem se med seboj razlikujeta.
Značilnosti visokotemperaturnih spojev
V tem primeru poteka postopek spajanja bakrenih elementov pri temperaturi nad +450 stopinj. Kot spajka se izberejo zlitine, katerih osnovo sestavljajo dovolj težko taljive kovine: srebro ali baker.
Ti dajejo trden zvarni šiv, odporen na mehanske poškodbe in vplive visokih temperatur. Takšna povezava se imenuje trda.
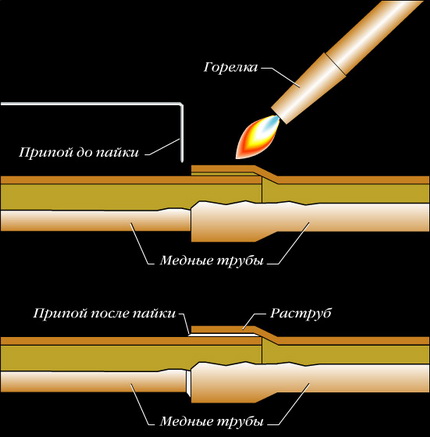
Značilnost tako imenovanega trdega spajkanja je v žarjenju kovine, kar vodi do njenega mehčanja. Zato je treba, da so izgube trdnostnih lastnosti bakra čim manjše, hlajenje končnega zvarnega šiva izvajati le na naraven način, brez uporabe umetnega pihanja ali spuščanja dela v hladno vodo.
Trda povezava se uporablja za cevi s premerom od 12 do 159 mm. Visokotemperaturno spajkanje se uporablja za spajanje plinskih cevi.
V vodovodni instalaciji se uporablja pri montaži vodovodnih sistemov za monolitno spajanje delov, katerih premer presega 28 mm. Poleg tega se takšna spojitev uporablja v primerih, ko temperatura tekočine, ki kroži v ceveh, lahko preseže +120 °C.
Visokotemperaturno spajkanje se uporablja tudi za montažo ogrevalnih sistemov. Njegova prednost je možnost vgradnje odcepa od že obstoječega sistema brez predhodnega demontaža.
Nizkotemperaturno spajkanje v podrobnostih
Mehko ali nizkotemperaturno spajkanje je način spajanja bakrenih delov, pri katerem se uporablja temperatura pod +450 °C. Kot spajka se v tem primeru izberejo mehke, nizkotemperaturne kovine, na primer kositer ali svinec.
Širina šiva, nastalega pri takšnem spajkanju, lahko niha med 7 in 50 mm. Nastalo spojitev imenujemo mehka. Je manj trdna kot trda, vendar ima vrsto pomembnih prednosti.
Glavna razlika je v tem, da med spajkanjem ne pride do žarjenja kovine. Posledično njena trdnost ostane enaka.
Poleg tega temperatura med nizkotemperaturnim spajkanjem ni tako visoka kot pri visokotemperaturnem. Zato velja za varnejše. Tako imenovane mehke spojitve se uporabljajo za montažo cevi majhnega premera: od 6 do 108 mm.
V vodovodni instalaciji se nizkotemperaturne spojitve bakrenih cevi uporabljajo za namestitev vodovodnih in ogrevalnih omrežij, vendar pod pogojem, da je temperatura tekočine, ki kroži v njih, nižja od +130 °C. Za plinske cevovode je uporaba tovrstnih spojitev strogo prepovedana.
Kaj bo potrebno med postopkom?
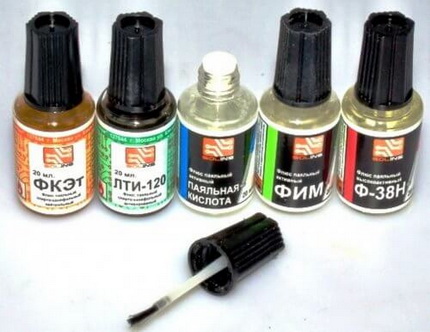
Za izvedbo kakovostnih spojitev potrebujemo posebne materiale in orodja. Najprej za obdelavo predhodno očiščene površine delov potrebujemo talilo. To odstrani okside s podlage, izboljša raztekanje staljene spajke in zmanjša površinsko napetost.
Poleg tega potrebujemo še spajko za delo z bakrom. Za visokotemperaturno varjenje izberemo material, ki ne vsebuje svinca. Na embalaži naj bo napis »lead free« ali »brez svinca«.
Za nizkotemperaturno spajkanje se izbere nizkotemperaturna spajka, ki lahko vsebuje kositer, baker, bizmut, srebro. Nizkotemperaturna spajka se proizvaja v obliki 3‑mm žice.
Za delo boste potrebovali orodje. Predvsem rezalnik cevi. Z njim boste lahko razrezali dele na želeno velikost. Pomembno je izbrati visokokakovostno orodje, da se mehki material, kot je baker, ne stisne.
Potrebovali boste tudi posnemalnik robov, da odstranite robove. V nasprotnem primeru ne bo mogoče vstaviti enega dela v drugega. Za čiščenje notranje površine cevi se uporablja tudi krtača ali ščetka.
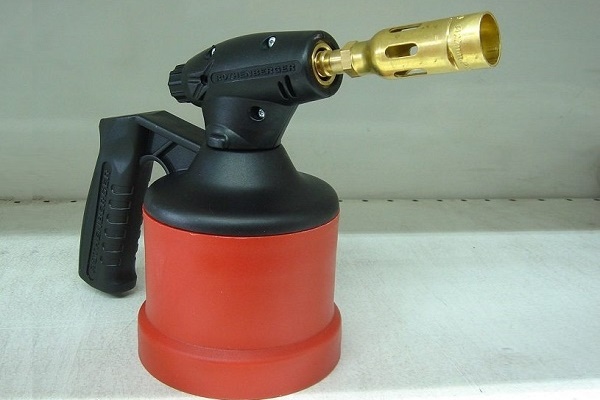
Za segrevanje bakrenih elementov se uporabljajo različna orodja. Najpogosteje za nizkotemperaturno spajkanje izberejo plinski gorilnik z ozko usmerjenim plamenom.
Plinska oprema v tem primeru deluje iz jeklenke z mešanico propana in butana ali s čistim butanom. En tak napolnjen jeklenka zadostuje za 3-4 sto spojev.
Naprava deluje učinkovito, pri segrevanju z gorilnikom se cev segreje v nekaj sekundah. Visokotemperaturno spajkanje se izvaja z uporabo plinskih mešanic propan-kisik ali acetilen-zrak.
Poleg tega se lahko spajkanje izvaja s posebnim električnim spajkalnikom, namenjenim za delo z bakrenimi deli. Naprava lahko deluje tako s trdim kot z mehkim spajkom. Spajkalnik se priključi na omrežje in se uporablja tam, kjer delo z odprtim ognjem ni mogoče. Naprava je opremljena s sponami in odstranljivimi elektrodami.
Poleg teh orodij boste za montažo cevovoda potrebovali marker ali svinčnik, merilni trak, kladivo in gradbeno libelo.
Tehnologija spajkanja bakrenih izdelkov
Ko pripravite orodja in materiale, lahko začnete postopek spajkanja. Vsa dejanja izvajajte v naslednjem zaporedju:
Odrežemo del potrebne dolžine
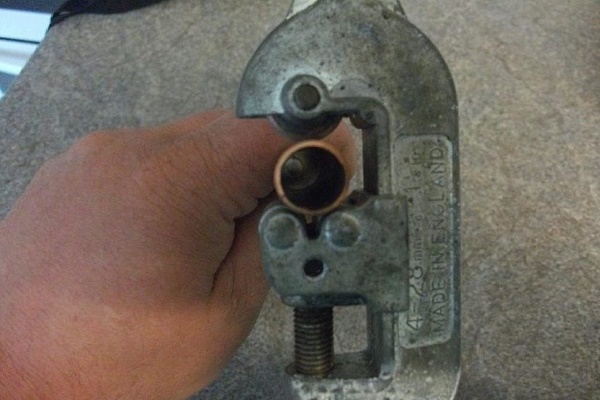
Za rezanje bakrenih cevi lahko uporabite različna orodja. Najpogosteje se uporablja ročni cevorez. Da bo rez raven, držite cev samo pravokotno na orodje.
Vpnite del med valjček in rezilo ter vrtite cevorez okoli njega. Po vsakem obratu ne pozabite priviti nastavitvenega vijaka za približno tretjino obrata. Pri uporabi cevoreza bo rez raven, zareze se bodo pojavile le znotraj cevi.
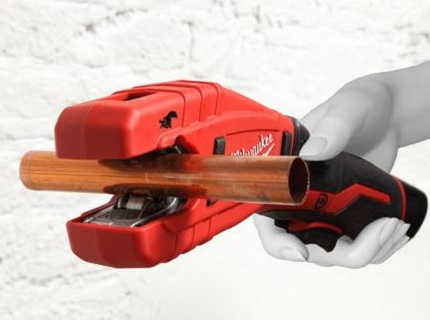
Vendar se bo premer izdelka nekoliko zmanjšal, kar je nezaželeno. Deformaciji dela se lahko izognete, če ga odrežete z žago. Vendar se bo v tem primeru pojavilo veliko robov, ki jih bo treba odstraniti, in uporabiti boste morali šablono, da zmanjšate poševnost reza.
Zmečkanje ali ovalizacija reza cevi bosta povzročila neprijetne posledice, saj bosta zagotovo spremenila velikost montažne reže. Njena vrednost mora biti v območju 0,02–0,4 mm. Če bo reža manjša, spajka ne bo mogla vstopiti. Če se reža poveča, se kapilarni učinek ne bo mogel uveljaviti.
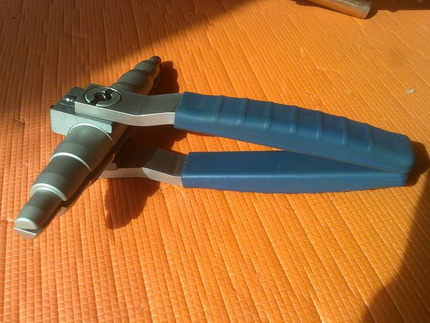
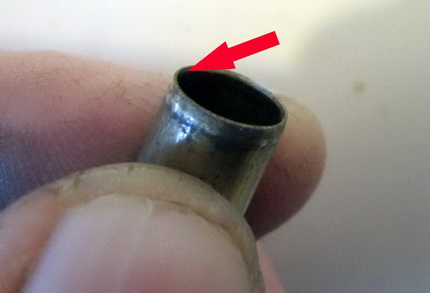
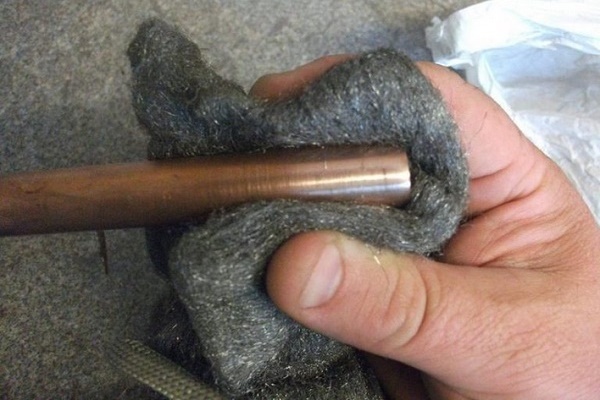
Posledica rezanja mora biti del s koncem strogo cilindrične oblike z minimalno poševnostjo reza. Z dela obvezno odstranite robove, očistite njegovo notranjo površino s ščetko in razmastite. Podobno odrežite drugi kos cevi. Vzemite razširjevalec cevi in s kladivom povečajte premer druge cevi.
Preverite, kako deli vstopajo drug v drugega, preverite dimenzije nastale montažne reže. Natančno mora ustrezati standardu. Očistite in razmastite drugi del. Operacijo izvedite po celotnem prerezu cevi, ne pozabite, da mora biti dolžina spoja enaka premeru dela.
Nanesemo fluks na površino cevi
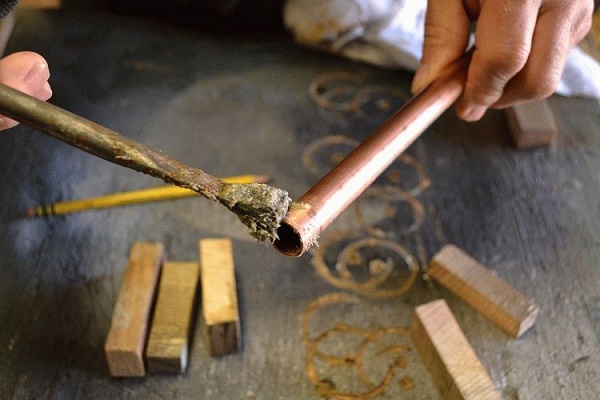
Po pravilih tehnologije spajkanja bakrenih cevi je treba na del nanesti plast fluksa. Vzemite sestavo in s čopičem previdno nanesite na zunanjo površino cevi, ki bo znotraj spoja.
Operacijo izvedite zelo previdno. Poskusite vzeti minimalno količino raztopine in jo v celoti porazdelite po delu. Na površini ne sme ostati odvečnega fluksa.
Povežemo dele pred spajkanjem
Takoj ko je fluks nanesen na dele, jih morate povezati. To morate storiti dovolj hitro, da na mokro površino ne padejo delci umazanije. Če delate s fitingom ali z nastavkom, opravite popolno povezavo elementov.
Za to jih zavrtite do konca. Med vrtenjem deli ne le zasedejo svoje mesto, ampak se fluks čim bolj enakomerno porazdeli po montažni reži.
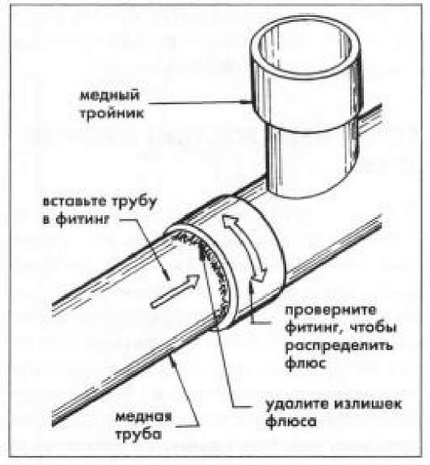
Puščanje fluksa na delih je prepovedano, ker je agresivna kemična sestava.
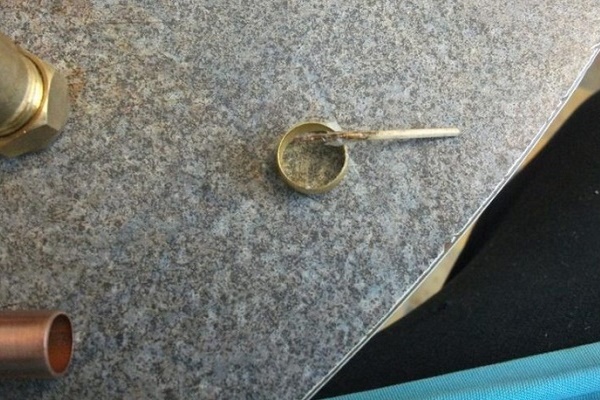
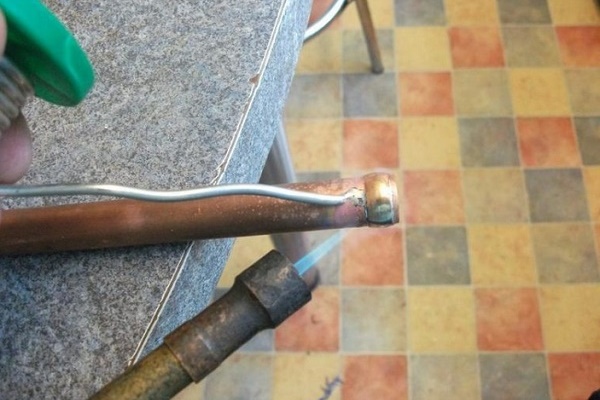
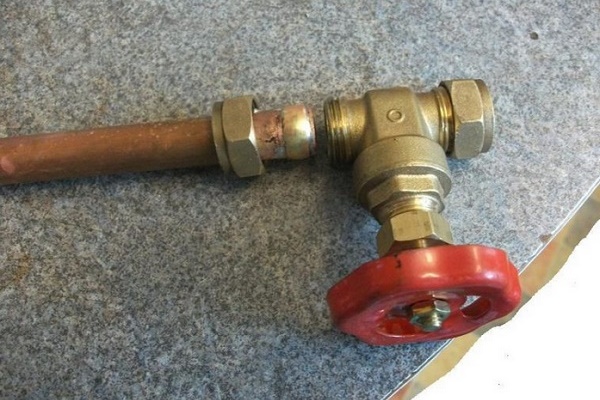
Spajkanje pipe s fitingom na osnovi kompresijskega obroča poteka v naslednjem vrstnem redu:
Nastanek spoja pri nizkotemperaturnem spajkanju
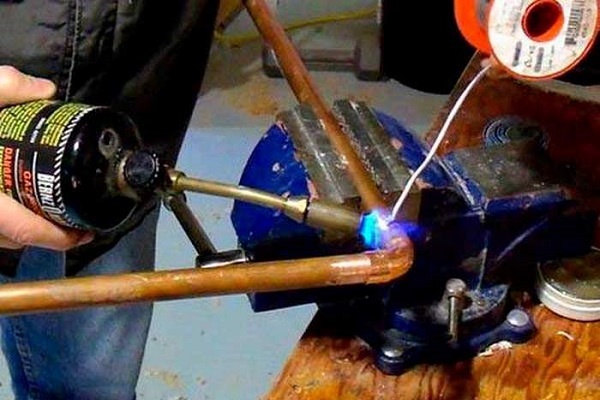
Pri izvajanju mehke povezave se obvezno uporablja nizko tališčna spajka in nizkotemperaturni fluks. Za segrevanje lahko uporabite standardni ali majhen plinski gorilnik, ki se polni z mešanico propana in zraka ali propana z butanom in zrakom. Lahko uporabite tudi posebno električno spajkalno železo.
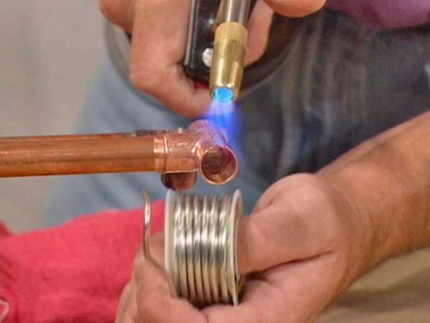
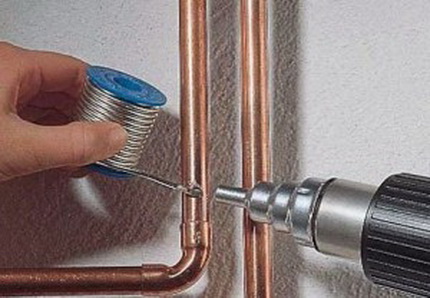
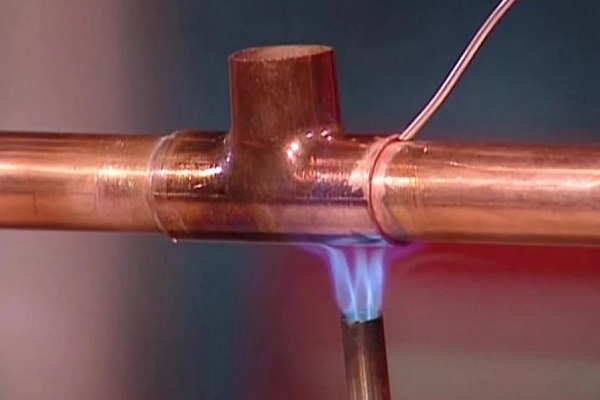
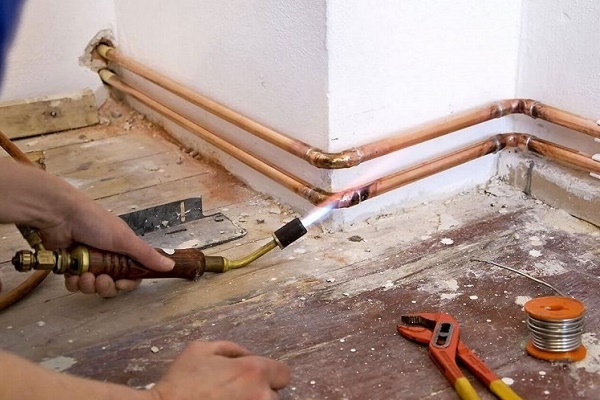
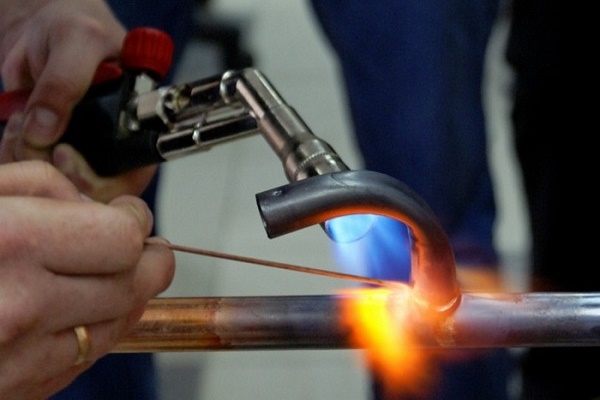
Vzemite gorilnik, ga vklopite in usmerite plamen na stik cevi. Kontaktno točko med plamenom in delom je treba nenehno premikati. To je potrebno, da se elementi enakomerno segrejejo. Vzemite spajko in se od časa do časa dotaknite montažne reže. Pri zadostnem segrevanju se spajka začne topiti.
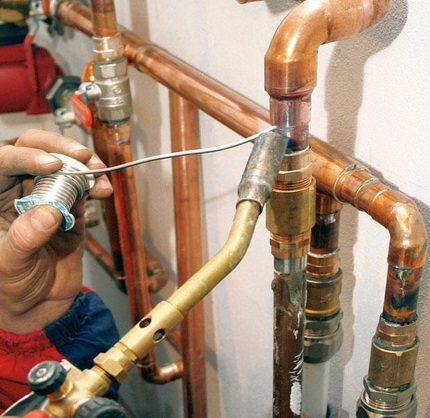
Takoj ko se to zgodi, odmaknite gorilnik vstran, da lahko spajka popolnoma zapolni kapilarno režo. Če se spajka še ni začela topiti, nadaljujte s segrevanjem. Posebnost nizkotemperaturnega spajkanja je, da spajke namenoma ne segrevamo. Stopiti se mora od toplote segretih elementov spoja.
Po tem, ko spajka popolnoma zapolni kapilarno režo, jo pustite, da se ohladi, po možnosti v naravnih pogojih. Ne pozabite, da ima nastala mehka povezava nizko trdnost, zato se je v vročem stanju ne dotikajte.
Še en pomemben trenutek. Med spajkanjem je izjemno pomembno, da ne pregrejete bakra. V nasprotnem primeru se bo na kovino nanešeni flos razpadel in ne bo mogel raztopiti in odstraniti oksidov, kar bo močno negativno vplivalo na kakovost spoja.
Zato je priporočljivo uporabljati flos s spajkalnim prahom. Ko bo temperatura dela dovolj visoka, da se spajka segreje, se bo prah stopil in videli boste, kako v flosu lesketajo kapljice taline.
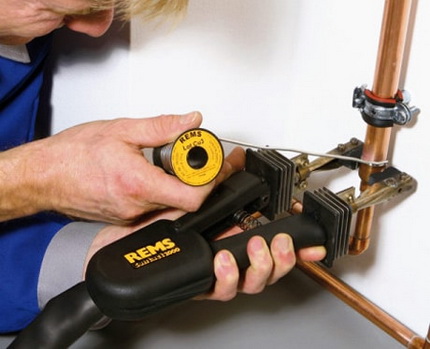
Če uporaba plamena iz kakršnega koli razloga ni dovoljena, uporabite spajkalne aparate, ki delujejo na elektriko. Takšna oprema je sestavljena iz napajalnika, električnih klešč in spajkalnika.
Postopek segrevanja in kasnejšega oblikovanja spoja s spajkalnikom se ne razlikuje od zgoraj opisanega. Edina podrobnost: za popolno segrevanje delov lahko porabite manj časa kot pri segrevanju z gorilnikom.
Nastanek zvara pri visokotemperaturnem spajkanju
Med takšnim spajkanjem se za segrevanje delov prav tako uporablja plinski gorilnik. Polni se z mešanico propana in kisika ali acetilena in zraka. Možna je uporaba mešanice acetilena in kisika.
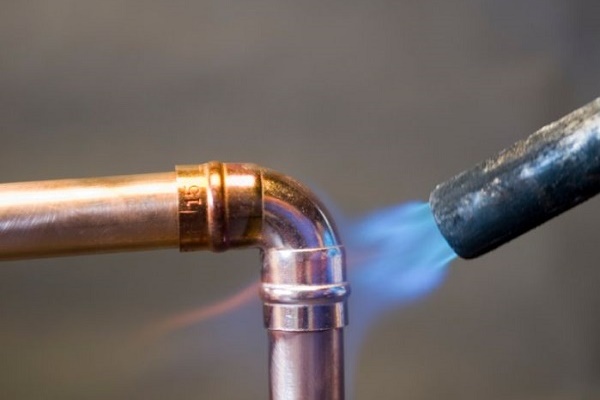
Strokovnjaki priporočajo, da dele segrevate enakomerno in hitro. To pomeni, da mora biti postopek segrevanja kratek. Plin, ki gori v napravi, mora dajati svetlo modri plamen majhne intenzivnosti.
Gorilnik počasi premikajte vzdolž bodočega spoja, tako da je segrevanje čim bolj enakomerno. Ko se baker segreje na približno 750 °C, bo dobil temno češnjevo barvo. V tem trenutku dodajte spajko.
Da se bolje segreje, ga lahko rahlo pogrejete z gorilnikom. Toda pri tem ne pozabite, da se mora spajka stopiti od segretih delov spoja, nikakor pa ne od gorilnika. V idealnem primeru morate spoju zagotoviti minimalno segrevanje, pri katerem se bo spajka takoj stopila in iz prvega poskusa zapolnila montažno režo.
Morda to ne bo uspelo takoj, vendar se bo s pridobivanjem izkušenj rezultat izboljšal. Ko je reža popolnoma napolnjena s spajko, pustite spoj, da se ohladi. V tem času se ga ne priporoča dotikati. Ohlajeni šiv temeljito obrišite, da se znebite ostankov flosa.
Podrobna analiza tehnologije spajkanja bakrenih cevovodov z uporabo plinskega gorilnika je predstavljena v članku, s katerim vsebino vam priporočamo, da se seznanite.
Varnostna tehnika pri spajkanju bakrenih cevi
Začetni mojstri se zanimajo, kako pravilno spajkati bakrene cevi, vendar pri tem pozabijo na varnost. Tega ne smete početi. Treba je razumeti, da baker odlikuje visoka toplotna prevodnost, zato delov ne smete držati v rokah brez kakršne koli zaščite.
Neprevidnost in nenatančnost pri montaži bakrenega cevovoda lahko povzroči termično opeklino. Majhne elemente dolžine do 0,3 m prijemajte le z zaščitnimi rokavicami ali pa jih držite s kleščami.
Previdnost je potrebna tudi pri delu s fluksev. To je izjemno agresivna sestavina. Če med postopkom spajkanja pride na kožo, je treba takoj prekiniti delo in sprati fluksev s kože z obilico milnice. Sicer lahko na koži nastane ne le termična, ampak tudi kemična opeklina.
Tudi oblačila za delo je treba pravilno izbrati. Sintetične tkanine nikakor niso primerne. Umetno vlakno je zelo občutljivo na visoke temperature. Zlahka se topi in vname, zato je za delo najbolje izbrati gosta oblačila iz naravnega bombaža.
Še ena pomembna stvar. Pri segrevanju delov začne fluksev goreti. Njegovi hlapi so nevarni za človeka. Zaradi tega mora biti prostor, v katerem potekajo dela za spajkanje bakrenih cevi, dobro prezračevan.
Izkušeni mojstri svetujejo tistim, ki so se prvič lotili spajkanja, naj najprej vadijo na odrezanih kosih cevi. Praksa kaže, da se po treh do štirih samostojno izvedenih spojih že lahko lotite montaže cevovoda. Pri tem je priporočljivo, da sistem sestavite na tleh in šele nato začnete s spajkanjem.
Končani cevovod je treba dobro sprati s čisto vročo vodo, da odstranite spajko in fluksev z notranje strani delov.
Glavne napake, ki se pojavljajo pri spajkanju
Postopek spajkanja bakrenih cevi je dokaj preprost, vendar zahteva določene izkušnje. Začetniki pogosto delajo napake pri delu.
Oglejmo si glavne med njimi:
- Prisotnost napak na površini delov, ki jih povezujemo. Take pomanjkljivosti se lahko pojavijo med rezanjem cevi. Če spajkanje izvedemo preko napake, bo spoj nebogljen.
- Umazanija na območju spoja elementov. Po rezanju in čiščenju je treba dele obvezno razmastiti.
- Nezadostna širina montažne reže. V skladu s pravili mora za dele s presekom od 6 do 108 mm velikost reže znašati od 7 do 50 mm.
- Nezadostno segrevanje delov. V tem primeru se spajka ne bo mogla ustrezno zliti s podlago. Tak spoj se bo zlahka porušil že pri majhni obremenitvi.
- Fluksev ne pokriva celotne površine cevi. Oksidi ostanejo na površini dela, kar negativno vpliva na kakovost spoja.
- Pregrevanje območja spoja. Povzroči izgorevanje flukseva in nastanek oksida ter žlindre. Posledično se kakovost spoja močno poslabša.
- Preverjanje še toplega spoja. Preden preverite kakovost spoja, se morate prepričati, da se je cev ohladila. V nasprotnem primeru se bo spoj neizogibno deformiral in izgubil trdnost.
- Zanemarjanje varnostnih pravil. Spajkanje poteka pri visokih temperaturah in z uporabo agresivnih kemikalij. Zaščitna obleka, maska in rokavice so obvezne.
Morda bo začetniku težko samostojno določiti stopnjo segretja delov, zato je vredno povabiti strokovnjaka in narediti prve spoje pod njegovim vodstvom.
Z metodami gradnje ogrevalnih krogov iz bakrenih cevi seznanja naslednji članek, s katerim priporočamo, da se seznanite.
Zaključki in koristen video na to temo
Še več zanimivih informacij o spajkanju bakrenih cevi lahko izveste iz naslednjih videoposnetkov.
Video #1. Značilnosti visokotemperaturnega spajkanja bakra:
Video #2. Kako pravilno spajkati bakrene fitinge:
Video #3. Kakšna so talila za spajkanje:
Samostojno spajkanje bakrenih cevi je koristna veščina, ki bo domačemu mojstru gotovo prišla prav. Cevovodi iz bakra služijo zelo dolgo in brez težav. Glede na dokaj visoko ceno takšnih delov lahko pri samostojni montaži precej privarčujete in dobite visokokakovosten cevovod po zelo ugodni ceni.
Imate osebne izkušnje s spajkanjem bakrenih cevi? Morda poznate podrobnosti o izvedbi del? Prosimo, napišite komentarje v spodaj navedenem polju, zastavite vprašanja, delite svoje mnenje in fotografije na temo članka.
 Varjenje polipropilenskih cevi: pravila za izvedbo del in analiza možnih napak
 Spajkanje bakrenih cevi s plinskim gorilnikom: koristni nasveti in stopnje samostojnega spajkanja
 Montaža bakrenih cevi z lastnimi rokami: tehnologija namestitve bakrenega cevovoda
 Povezovanje bakrenih cevi: navodila in primerjava različnih montažnih tehnologij
 Kako se vrezati v plastično cev: značilnosti del in analiza vseh pomembnih podrobnosti
 Obešalnik iz cevi PVC: priljubljene možnosti + navodila po korakih
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
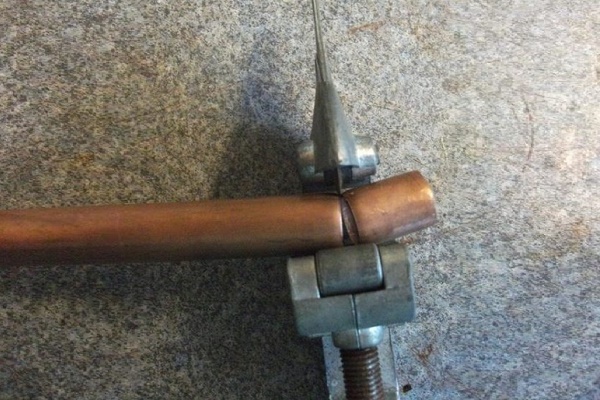
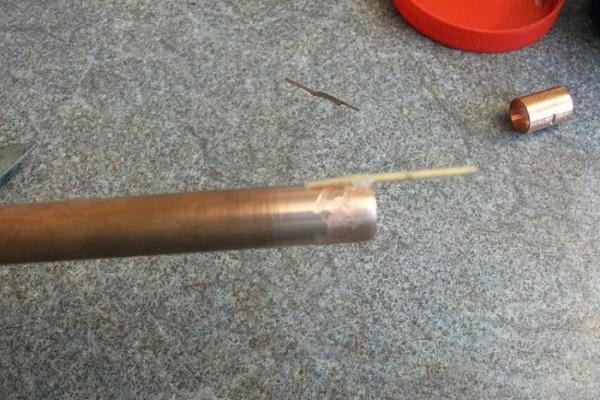
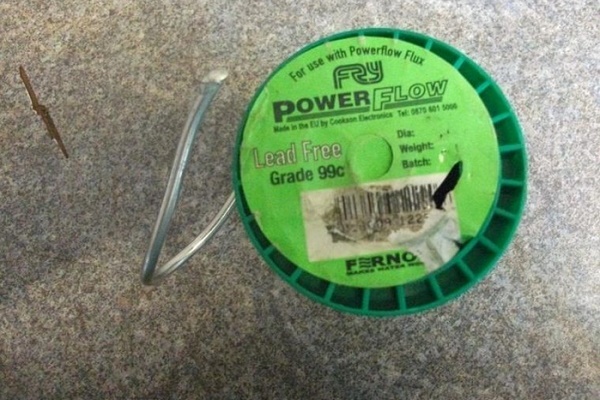
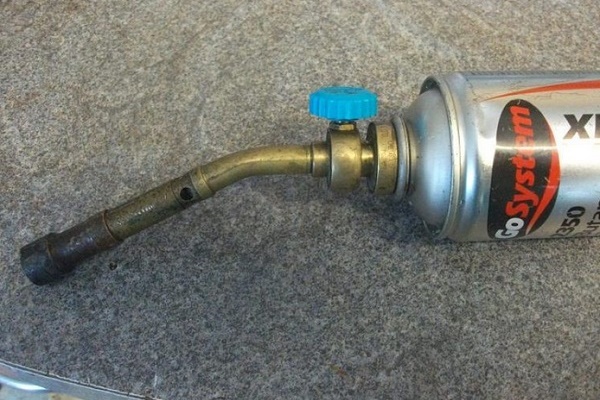
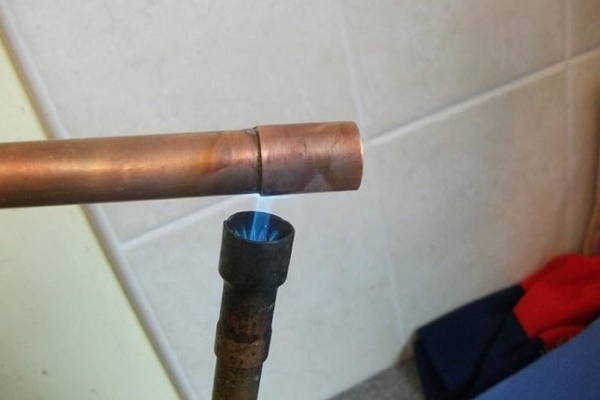
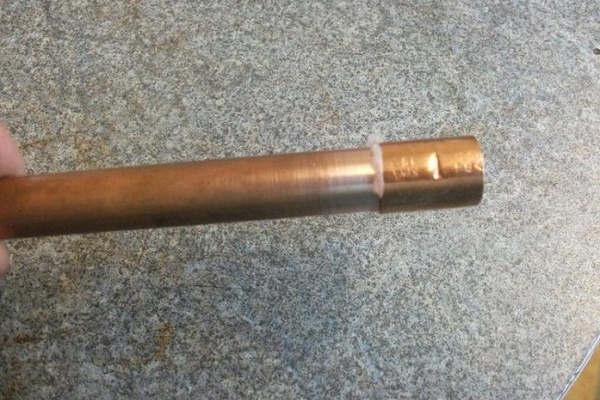
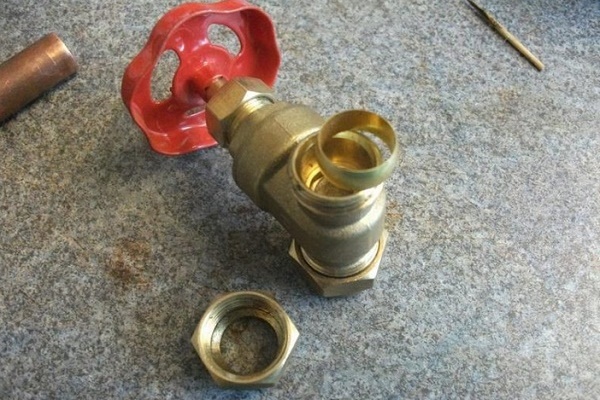
Zelo redko imam opravka z bakrenimi cevmi, res jih malokdo uporablja, ker ima raje cenejšo in bolj praktično plastiko. Toda take cevi sem videl v hišah, ki si prizadevajo za status “elitnih”. Tam so se odlično vklopile v notranjost. In tudi spajkati sem jih že imel priložnost. Na podlagi osebnih izkušenj lahko rečem, da je to delo hkrati preprosto in ima svoje nianse.
Baker je odzivna kovina, sama po sebi vam ne bo povzročala težav. Toda če sami naredite napake, bo čez čas začelo puščati tudi na mestu spajkanja. Vsem, ki se boste kdaj soočili s potrebo po spajkanju bakrene cevi, najprej povem – ne bodite leni in ne varčujte s časom za pripravljalna dela! Dober začetek je polovica uspeha.
Slabo razmastite – bo puščalo. Slabo očistite – enako. Drugo: zmerna, a zadostna količina talila. Če prihranite – bo puščalo. Če pretiravate – dobite grdo mesto spoja. Tretje: pravilen temperaturni režim. Enako slaba sta tako pregretje kot premajhna segretost. Na splošno, če se boste spajkanja lotili prvič, je najbolje, da nekje poiščete košček bakrene cevi in vadite, kot na osnutku. Hkrati boste odkrili tudi svoje morebitne napake.