Spajkanje bakrenih cevi s plinskim gorilnikom: koristni nasveti in stopnje samostojnega spajkanja

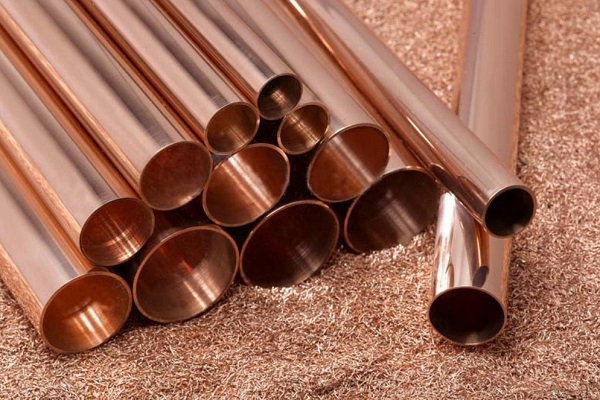
Bakrene cevi se uporabljajo veliko redkeje kot kovinsko-plastične ali polipropilenske. Toda zaradi sklopa odličnih tehničnih lastnosti – toplotne prevodnosti, protikorozijske in biološke odpornosti – jih najdemo v sistemih za oskrbo z vodo, ogrevanje, klimatizacijo.
Dolgemeterski izdelki iz bakra so dragi, vendar lahko pri montaži prihranite. Na primer, spajkanje bakrenih cevi s plinskim gorilnikom je dostopno vsakomur, ki želi sam izboljšati sistem ali opraviti popravilo. Povedali vam bomo, kako se izvajajo spajkane povezave, in navedli pravila za njihovo izvedbo.
Vsebina članka:
Značilnosti postopka spajkanja bakra
Bistvo spajkanja je v hermetični povezavi dveh elementov bakrenega cevovoda s pomočjo segrevanja in taljenja veznega materiala – spajke.
Kositrna zlitina po ohlajanju tvori zanesljivo, nerazstavljivo konstrukcijo, ki se bo v nadaljevanju uporabljala za transport toplotnega nosilca, hladne vode, hladilnega sredstva.
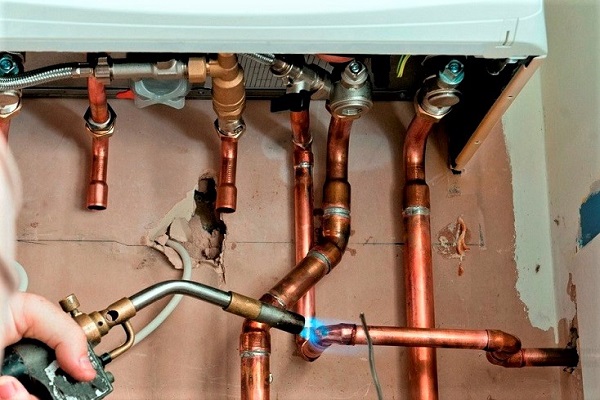
V gospodinjstvu se običajno uporablja nizkotemperaturno ali, z drugimi besedami, mehko spajkanje, pri katerem temperatura plamena iz plinskega gorilnika ne presega 450 °C. Zanj se uporablja lahko taljiva spajka, največji premer cevi pa ne sme presegati 110 mm.
Mehko kapilarno spajkanje je primerno za opremo sistemov za oskrbo z vodo in ogrevanje, vendar se za transport plina ne uporablja.
Potrebna orodja in materiali
Da bi bile povezave cev-cev ali cev-fiting hermetične in sčasoma ne izgubile svojih obratovalnih lastnosti, je treba uporabljati posebno orodje in materiale, izdelane pri preverjenih proizvajalcih.
Orodje, ki ga nameravate stalno uporabljati pri sestavljanju cevovodov iz bakrenih cevi, priporočamo nakup v specializiranih trgovinah, za enkratna dela pa zadostujejo izdelki iz kitajskih spletnih trgovin.
Minimalni komplet za kapilarno spajkanje vključuje vrsto pripomočkov.
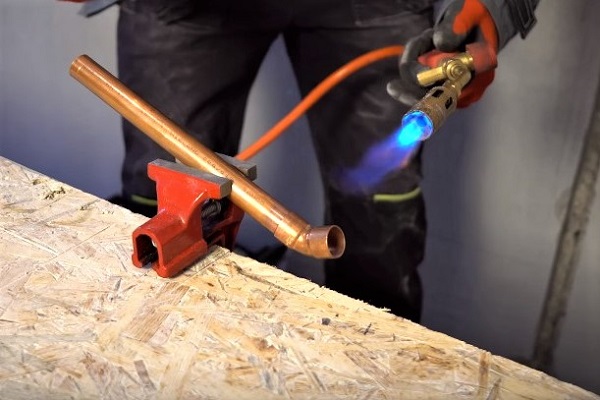
Za lažjo uporabo gorilnika včasih uporabimo primež, če spajkanje poteka na mizi ali delovni mizi.
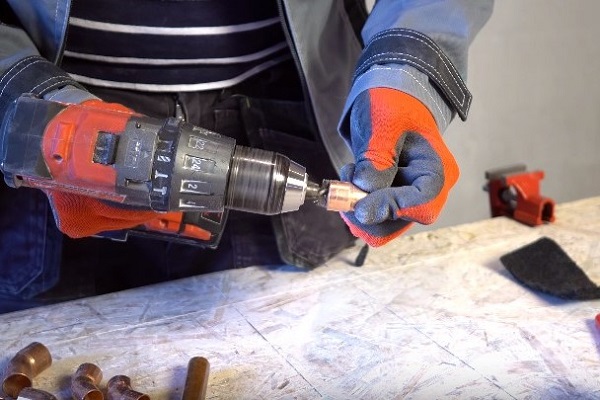
Za hitro in učinkovito čiščenje notranje površine cevke lahko namesto ročne krtače uporabite nastavek za vijačnik.
Podrobna navodila za spajkanje bakrenih cevi
Za pridobitev izkušenj priporočamo vajo na nepotrebnih kosih cevi. K resnejšim delom pristopite, ko so vse veščine usvojene – natančno odrezati del, ga pravilno obdelati, uporabljati plinski gorilnik. Postopek spajkanja lahko razdelimo na 6 korakov.
Korak #1 – rezanje delov
Če je treba zamenjati del cevovoda ali v celoti sestaviti vodovodni/ogrevalni sistem, boste potrebovali kose bakrene cevi različnih dolžin. Material se reže s pomočjo rezalnika cevi za bakrene cevi, s kriteriji izbire katerega se lahko seznanite v priporočenem članku.
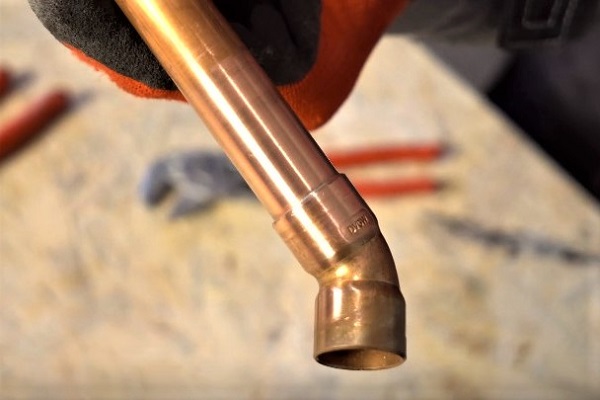
Običajno jih povezujejo s pomočjo T-kosov, kotnikov in spojk. Uporablja se tudi način z razširitvijo, pri katerem se en kos vstavi v drugega s povečanim koncem.
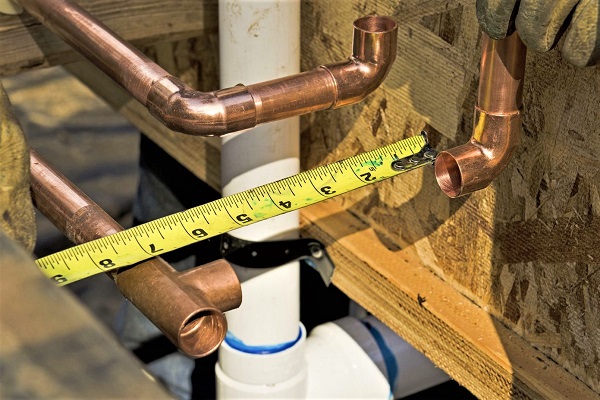
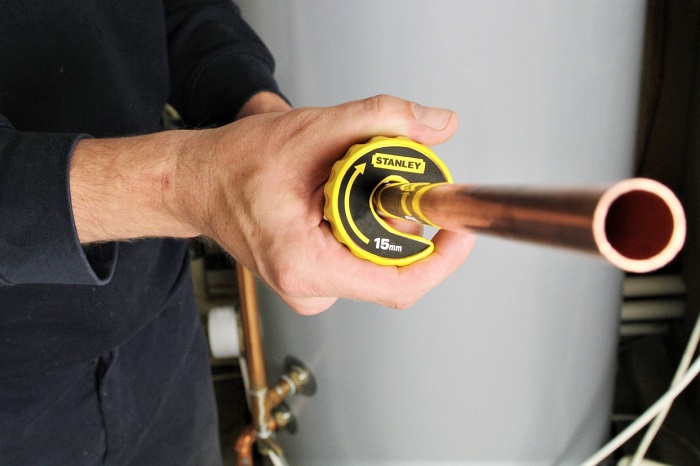
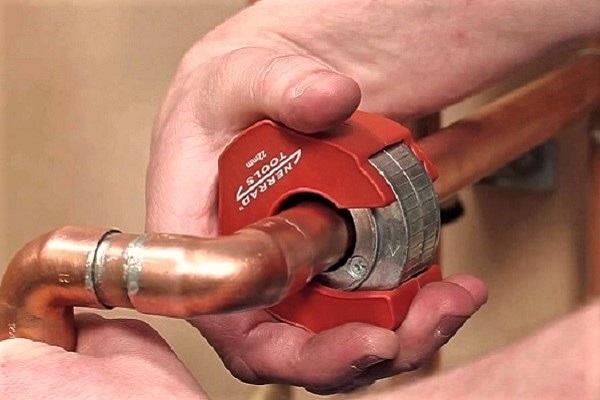
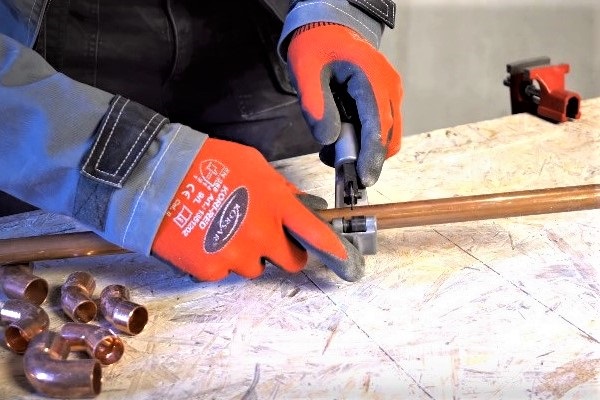
Nato vzamemo rezalnik cevi in narežemo cev na kose želene dolžine. Če delo poteka na mizi, lahko uporabimo električni rezalnik ali ročni model z velikim radijem. Za delo v utesnjenih prostorih, na primer ob steni, je primeren le kompakten ročni pripomoček.
Obstajajo priročni valjčni modeli z jeklenimi rezili. Uporaba je preprosta: rezalnik cevi nataknemo na vnaprej označeno mesto reza, ga pritrdimo s škripčevim mehanizmom in nato vrtimo orodje okoli cevi.
Priporočamo, da ne narežete vseh delov naenkrat – med postopkom spajkanja se lahko cevovod premakne, spremeni svojo konfiguracijo, in dolžino nekaterih delov bo treba spremeniti.
Korak #2 – čiščenje in razširitev rezov
Tesno prileganje kovinskih delov in enakomerno razlitje spajke za spajkanje bakra sta zagotovljena le, če je območje spoja kar najbolje očiščeno.
V ta namen obdelamo oba sosednja fragmenta, tako z notranje kot z zunanje strani:
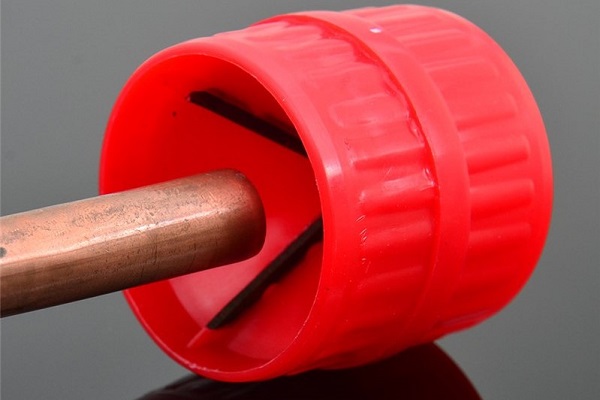
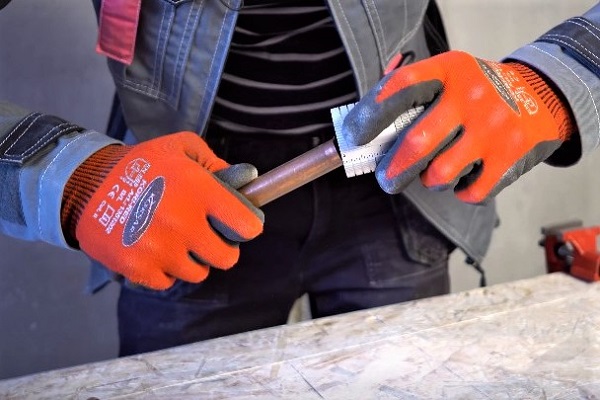
- Najprej odstranimo rob, da zmanjšamo debelino kovine in pripravimo rob za spajkanje. Pri tem uporabimo odstranjevalec robov – majhno orodje cilindrične oblike.
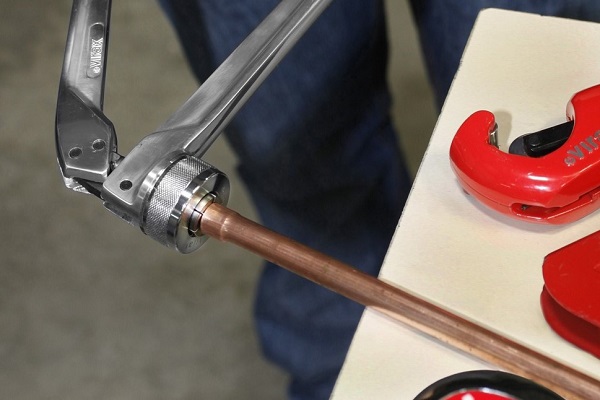
- Če bosta dva odseka cevi povezana neposredno, povečamo premer roba enega fragmenta s posebnim orodjem – razširjevalcem.
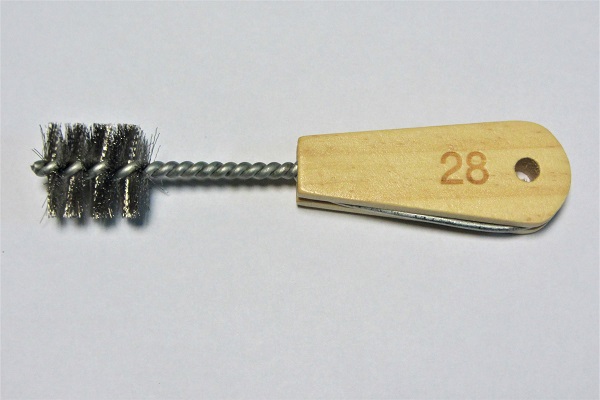
- Nato vzamemo kovinsko krtačo in obdelamo notranjo stran.
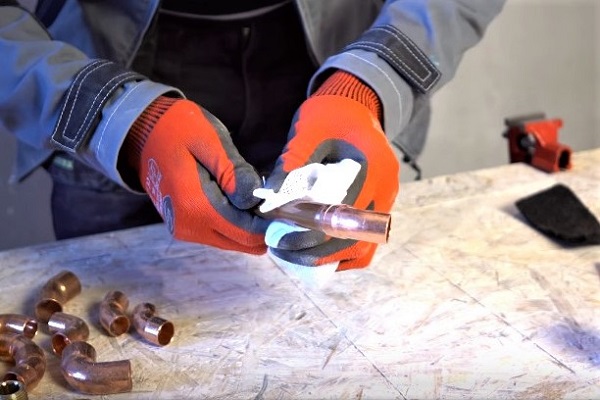
- Z drobno brusno gobo ali kovinsko gobico očistimo do sijaja zunanjo stran.
Očiščeno in razmaščeno območje dela se vizualno razlikuje.
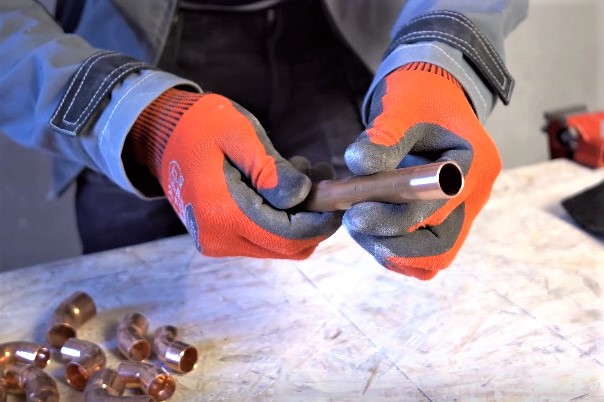
Če se uporablja spojka ali kotnik, je treba pred spajkanjem pripraviti oba konca, pri T-kosu pa vse tri.
Korak #3 – nanašanje fluksa
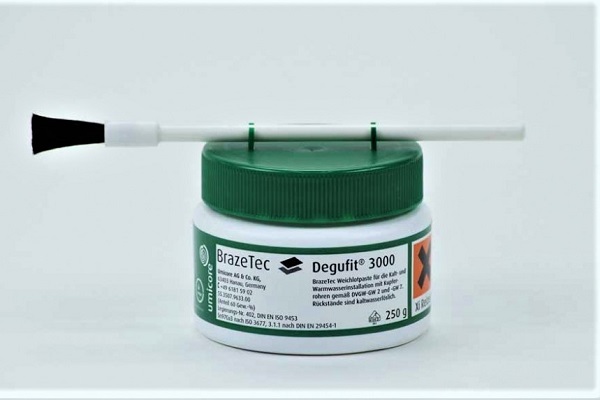
Za povezovanje bakrenih cevi za ogrevanje ali oskrbo z vodo se uporabljajo različne vrste fluksa in paste. Njihov glavni namen spajke je zagotoviti popolno zapolnitev območja spajkanja s spajko, pri tem pa pripraviti kovino in jo očistiti oksidov.
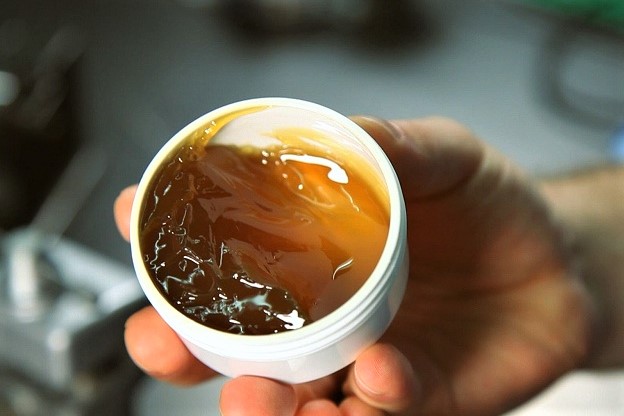
Sestava fluksa je lahko različna. Čistilne funkcije običajno opravljajo cinkov klorid, klorovodikova ali borova kislina. Zaščito pred kisikom zagotavlja prisotnost kolofonije, voska ali smole.
Tekoče raztopine se prodajajo v tubah, pasta pa v majhnih plastičnih kozarčkih. Čopič za nanašanje sestave je običajno priložen; če ga ni, lahko kupite katero koli alternativo v pisarniški trgovini – za lepilo ali za barvo.
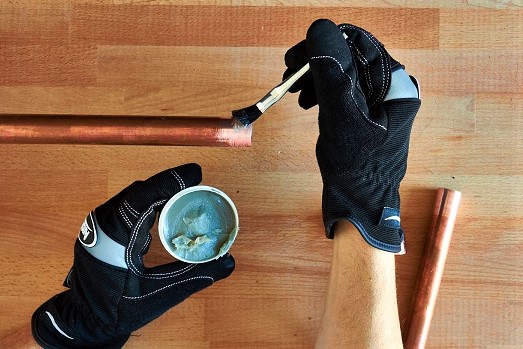
Nanašanje debelega sloja se šteje za napako – pri tesnem stiku se odvečna pasta iztisne in jo je vseeno treba odstraniti.
Korak #4 – povezovanje delov
Pri povezovanju dveh odsekov cevi ali fitinga in cevi se fluks običajno nanese na rob dela, ki se vstavi v notranjost. Drugega elementa ni smiselno obdelati s fluksom – ob stiku se enakomerno porazdeli po obeh stičnih površinah.
Zavrtite dele drug glede na drugega, da se pasta porazdeli po območju stika, nato s krpo odstranite odvečno raztopino, ki je izstopila.
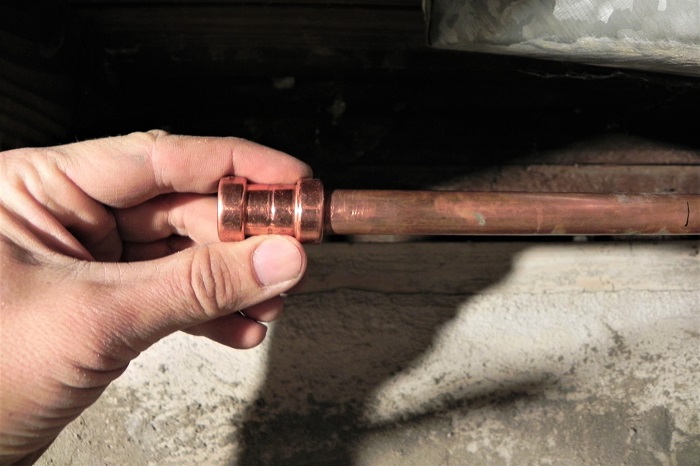
Po opravljeni povezavi je treba čim prej izvesti spajkanje bakrenih cevi. Pripravljenih delov ne priporočamo dolgo puščati, da spajkalna pasta ne izgubi svojih lastnosti.
Korak #5 – spajkanje po kapilarni tehnologiji
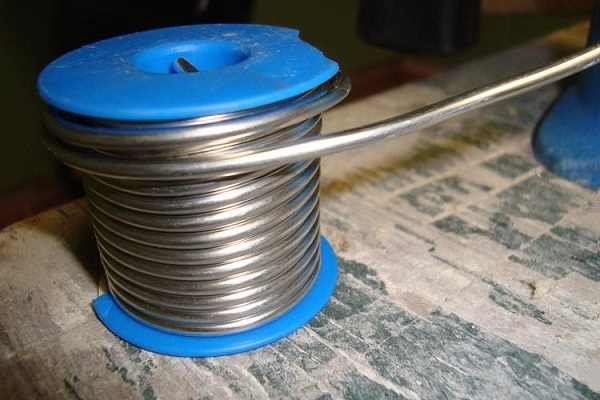
Pri montaži ogrevalnih in vodovodnih cevovodov iz bakra se uporablja nizkotemperaturno kapilarno spajkanje, zato se izbere lahko taljivo spajko.
Postopek spajkanja poteka v naslednjem vrstnem redu:
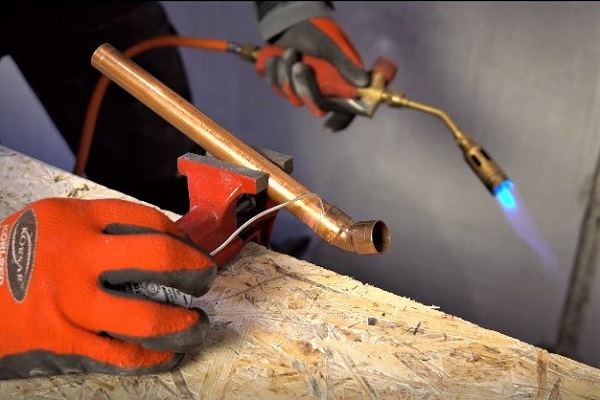
- vklopite plinski gorilnik;
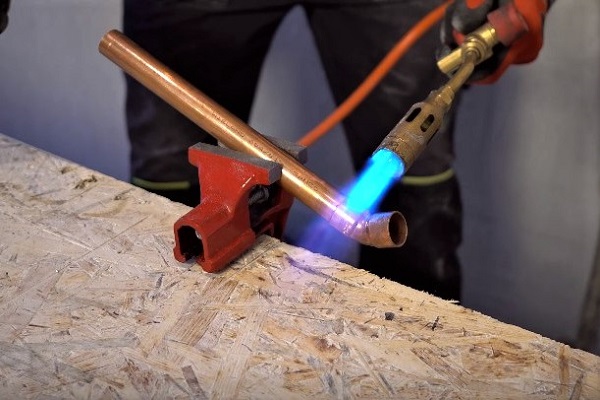
- usmerite plamen na mesto spoja;
- premikajte curek plamena po celotni površini delovnega območja, da zagotovite enakomerno segrevanje;
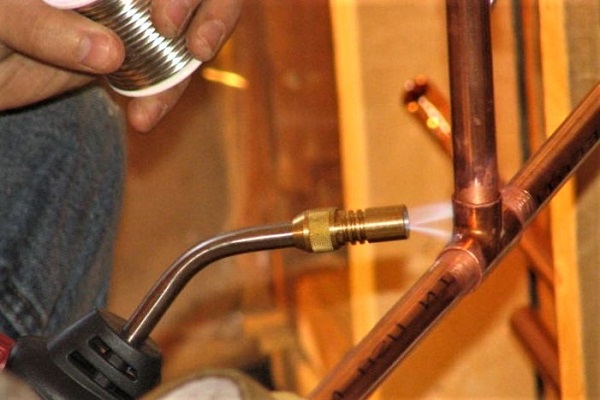
- ko so se deli segreli do temperature taljenja spajke, jo približajte reži in se dotaknite na več mestih, tako da popolnoma zapolni prostor med deli.
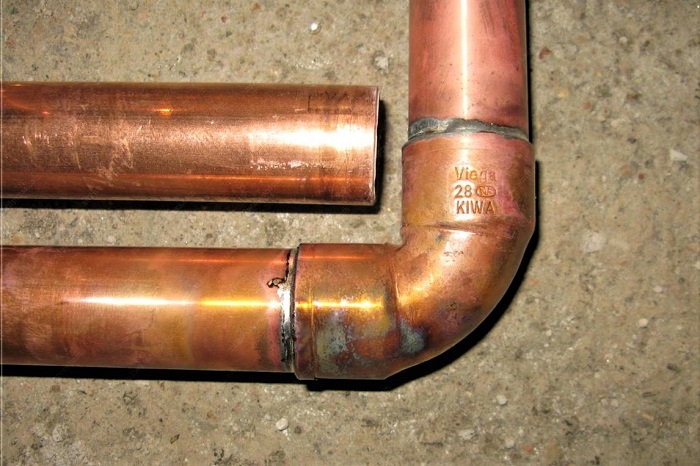
Če so vsa dejanja pravilno izvedena, mora spajka po ohlajanju oblikovati trdno tesnjen spoj. Na zunaj je videti kot šiv, ki se razlikuje po barvi.
Veščina uporabe gorilnika, pravočasno približevanje in umikanje, je zelo pomembna. Takoj ko se segreta spajka začne vleči v režo, ga je bolje odstraniti, da ne pregrejete delov.
Če čutite, da se je spajka prenehala topiti in je treba zvišati temperaturo, ponovno približajte gorilnik. Trdnost in tesnost spoja lahko preverite šele po popolnem ohlajanju delov.
Korak #6 – obdelava spojev
Izkušeni mojstri običajno popolnoma obvladajo tehniko spajanja bakrenih cevi in ga izvedejo dobesedno v eni minuti. Pri tem se s spajko dotaknejo samo na enem mestu, nato pa se spajka razleze po območju spoja in ne izstopi izpod zgornjega dela.
Toda v praksi, zlasti pri začetnikih, spajka pogosto ostane in tvori brazgotine na notranji in zunanji strani. Notranje lahko kasneje povzročijo usedline, zunanje pa so neestetične, zato jih je treba odstraniti.
Čiščenje lahko izvedete z brusnim papirjem, kovinsko krtačo ali ščetko – z enakimi predmeti, kot so bili uporabljeni za pripravo na spajkanje.
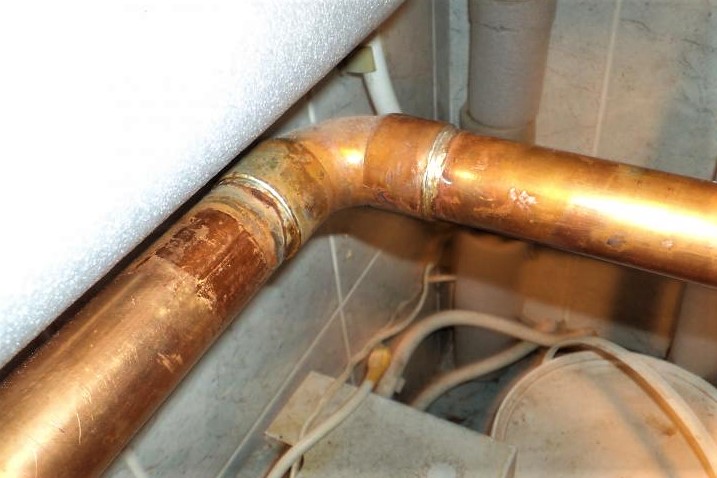
Po končnih potezah – čiščenju območja spajkanja – je delo končano. Lahko nadaljujete z naslednjim spojem.
Priporočila izkušenih mojstrov
Vsak korak spajkanja spremlja upoštevanje niza pravil, drobnih, a pomembnih podrobnosti. Njihovo upoštevanje neposredno vpliva na rezultat dela.
Pazite, da med spajkanjem fitting ali cev ni pod obremenitvijo – tako se bo staljena spajka bolj enakomerno razlila.
Po končanem delu pri napeljavi vodovoda ali ogrevanja iz bakrenih cevi obvezno odstranite ostanke fluksa s cevi, da baker ne začne propadati, takoj pa očistite tudi oblačila in delovno orodje.
Zaključki in koristen video na to temo
Video #1. Mojstrski tečaj spajkanja nazorno:
Video #2. Vrezovanje v cev s spajkanjem:
Video #3. Značilnosti visokotemperaturnega spajkanja cevk za klimatske naprave:
Tehnologija spajkanja je dostopna vsem, saj ne zahteva zapletenih veščin ali obsežnega specialnega znanja. Mojstrstvo je mogoče doseči v nekaj praktičnih urah, material in orodje pa kupiti v najbližji gradbeni trgovini.
A pri sestavljanju ogrevalnih ali vodovodnih sistemov začetnikom vseeno priporočamo, naj si poiščejo pomoč bolj izkušenih monterjev, saj lahko napake pri spajkanju povzročijo nesrečo in dodatne stroške.
Pišite, prosim, komentarje, postavljajte vprašanja, objavljajte fotografije na temo članka v spodnjem okvirju. Povejte, kako ste spajkali bakrene cevke z lastnimi rokami. Ni izključeno, da bodo opisane tehnološke podrobnosti koristile obiskovalcem spletnega mesta.
 Spajkanje bakrenih cevi: postopni prikaz del in praktični primeri.
 Spajka za spajkanje bakra: vrste spajk in njihove značilnosti + nasveti za izbiro
 Montaža bakrenih cevi z lastnimi rokami: tehnologija namestitve bakrenega cevovoda
 Varjenje polipropilenskih cevi: pravila za izvedbo del in analiza možnih napak
 Povezovanje bakrenih cevi: navodila in primerjava različnih montažnih tehnologij
 Varilni aparat za polipropilenske cevi: klasifikacija, lestvica najboljših + nasveti za izbiro
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
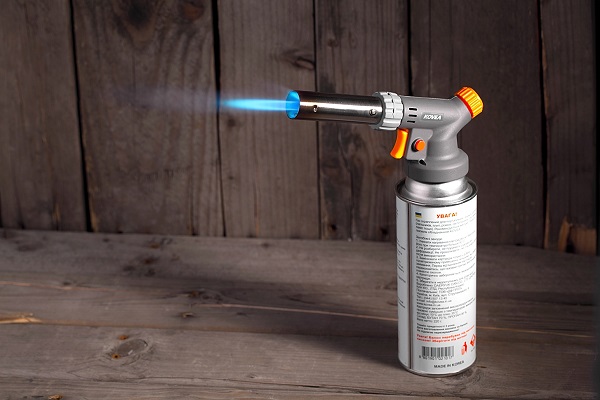
Enkrat v življenju sem imel priložnost spajkati bakreno cev. Izkazalo se je, da ni tako strašno, kot sem mislil. Moji toplotni izmenjevalnik na grelniku vode je začel puščati, v delavnici niso hoteli popraviti, odločil sem se, da si sam nekaj izmislim. Preštudiral sem internet, kupil plinsko jeklenko, tisto turistično, 220 gramov utekočinjenega butana, gorilnik in spajkalno žico.
Vadil sem na nepotrebni cevi, in to tako aktivno, da sem porabil plinsko jeklenko. Z drugo pa sem že popravil svoj grelnik vode, čeprav ne izgleda preveč spretno, vendar sem obnovil toplotni izmenjevalnik.