Spajka za spajkanje bakra: vrste spajk in njihove značilnosti + nasveti za izbiro

Bakrene cevi so sestavni deli za globalne ali lokalne komunikacijske sisteme, ki prenašajo plin, vodo, naftne derivate, hladilne tekočine in druge pomembne vire. Za povezovanje posameznih fragmentov v enotno omrežje se uporablja spajka za spajkanje bakra. Izbira se glede na pogoje, v katerih poteka obratovanje sistema.
Pravilno oblikovana povezava zagotavlja tesnost celotnega kompleksa in preprečuje uhajanje dovajanega medija v okolje. Nepravilna povezava pa lahko v prihodnosti povzroči številne težave.
Poskusimo razumeti vrste spajk in kateri je najbolje dati prednost v določeni situaciji.
Vsebina članka:
Kaj je spajka?
Spajka je čista kovina ali termoplastična zlitina iz več komponent. Namenjena je povezovanju bakrenih delov v celovito omrežje.
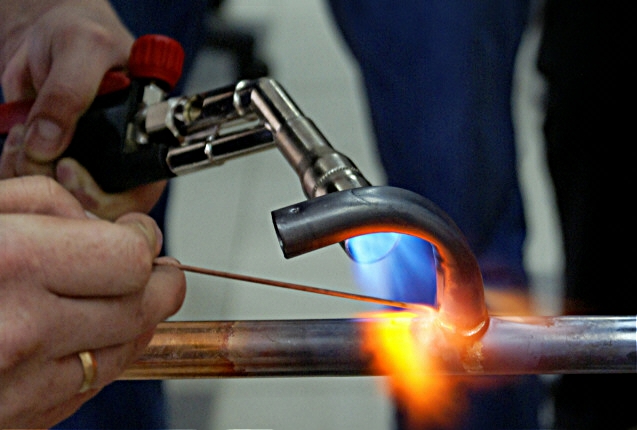
Tehnologija spajanja dveh fragmentov, izvedena po tem principu, se imenuje spajkanje.
Med glavne prednosti metode je treba izpostaviti:
- povezava brez deformacije;
- ohranitev prvotne oblike obdelovanih delov;
- odsotnost kakršne koli notranje napetosti;
- odlična trdnost in visoka stopnja tesnosti ustvarjenega spoja;
- odpornost povezanega območja na različne temperaturne režime, vključno z intenzivnim segrevanjem;
- enostavno ločevanje spojnih delov v primeru potrebe po spremembi formata sistema.
Spajkanje se izvaja s posebno opremo – spajkalnikom, plinskim gorilnikom ali spajkalno svetilko. Tik pred delom območje skrbno očistijo površinskih napak in tehničnih olj ter šele nato začnejo z delom.
Da bi se izognili težavam in poškodbam, si morate na roke nadeti debele delovne rokavice, obraz in oči zapreti s posebnimi očali ali masko, oblačila pa zaščititi z debelim predpasnikom. To bo mojstra obvarovalo pred morebitnimi nezgodami.
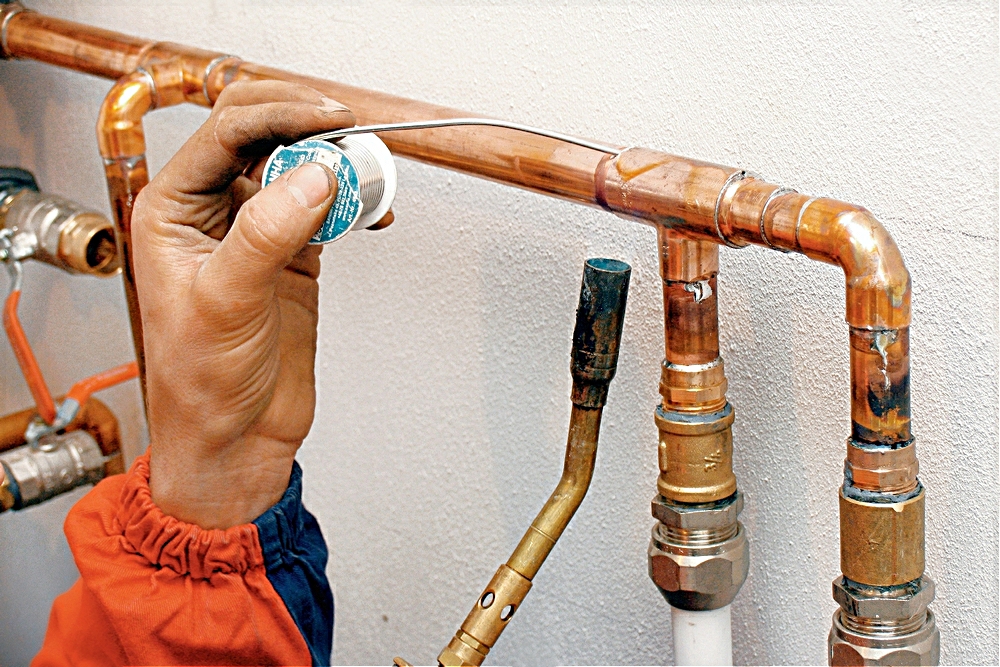
Klasifikacija spajk za bakrene cevi
Spajke za kakovostno in zanesljivo spajkanje bakrenih cevi so izdelane iz različnih komponent. Izdelki se med seboj razlikujejo po obliki in kemični sestavi.
Tip in parametri spojnih elementov so določeni s področjem kasnejše uporabe cevnega sistema iz bakrenih delov.
Razlike glede na temperaturo taljenja
Glede na stopnjo temperaturne obdelave se spajke delijo na tri tipe:
- nizkotemperaturne;
- srednjetemperaturne;
- visokotemperaturne.
Nizkotemperaturne različice se talijo v območju od 150 do 450 °C. Ne spremenijo prvotnih fizičnih parametrov delov. Na območju spoja ustvarijo čist, a ne preveč trden šiv. Namenjene so uporabi v ogrevalnih in vodovodnih omrežjih, ki niso izpostavljena velikim obremenitvam.
Zagotavljajo tesnost in celovitost cevi s premerom do 10 cm, nameščenih v komunikacijskih sistemih, ki prenašajo toplotni medij s temperaturo do 130 °C.
Srednjetemperaturni in visokotemperaturni materiali se zmehčajo pri vrednostih v območju od 450 do 1100/1850 °C. Zagotavljajo najbolj trdno, močno spojitev, ki ni občutljiva na zunanje vplive.
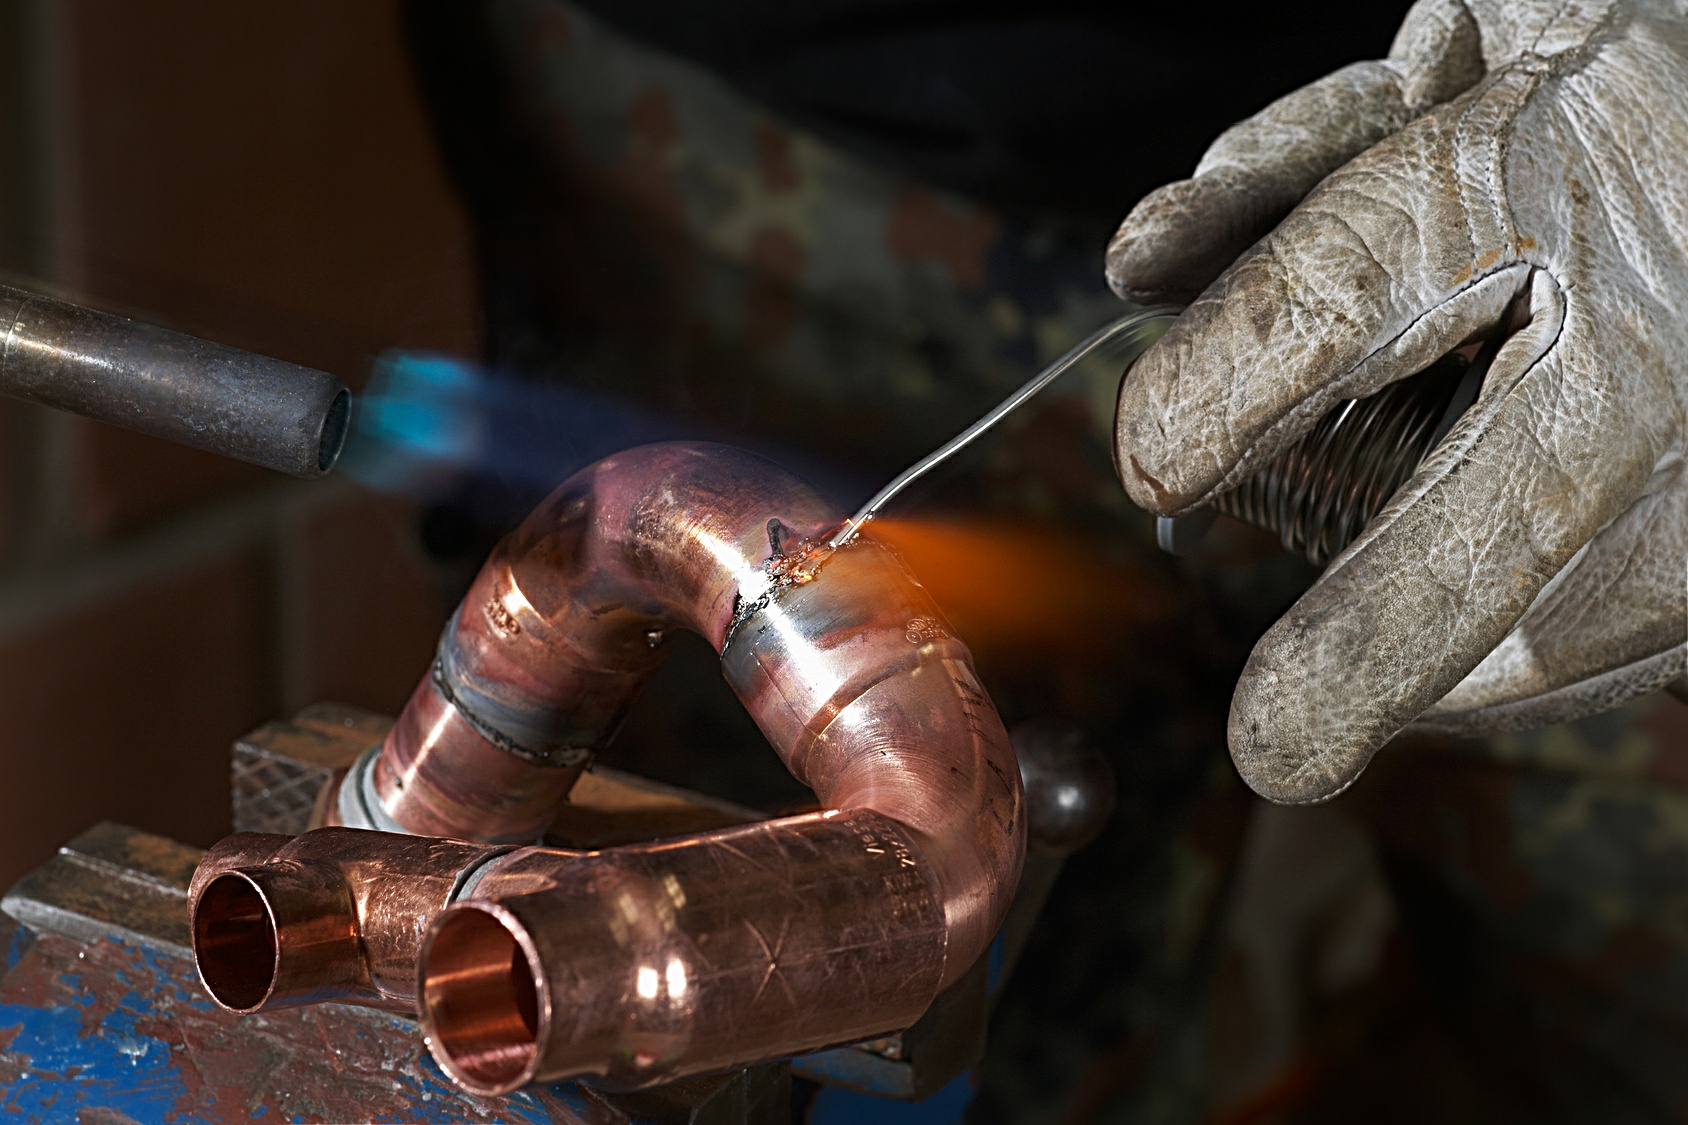
Območje, spojeno s srednjetemperaturno ali visokotemperaturno spajko, kaže odpornost na mehanske poškodbe in mirno prenaša aktivne toplotne obremenitve.
Delitev glede na kemično sestavo
Glede na kemično sestavo se sodobne, praktične spajke delijo na mehke, lahko taljive in trde, težko taljive.
V prvo kategorijo spadajo naslednje postavke:
- Svinčeve – vsebujejo le svinec v čisti obliki in se talijo pri temperaturi od 180 do 230 °C;
- Kositrne – so sestavljene iz kositra in se talijo pri 220 °C, ustvarijo trden in plastičen šiv;
- Svinčevo-kositrne – lahko vsebujejo od 15 do 90 % kositra. Temperatura taljenja takih elementov je 183–280 °C;
- kositrno-bakrene – so 97 % sestavljene iz visokokakovostnega kositra in 3 % iz bakra. Spadajo med najbolj priljubljene in se prodajajo po razumni ceni. Tvorijo trdno povezavo z dobro odpornostjo proti koroziji;
- bakrene s srebrom – so 95 % sestavljene iz bakra in 5 % iz srebra. Odlikujejo jih visoke trdnostne lastnosti in zagotavljajo zanesljivo spajanje med fragmenti.
Uporabljajo se mehki taljivi sestavni deli za združevanje cevi premera od 6 do 108 mm v enoten sklop. Na stičnem območju tvorijo urejen zvar širine od 7 do 50 mm.
Svinec velja za element, škodljiv za zdravje ljudi. Uporaba spajk, ki vsebujejo svinec, je kategorično prepovedana v omrežjih, ki dovajajo vodo v večstanovanjske ali zasebne hiše, v podjetja ali javne ustanove. Na druge vrste komunikacij se ta prepoved ne nanaša.
Za visokotemperaturno obdelavo so primerni trdi, težko taljivi materiali:
- baker v kombinaciji s srebrom in cinkom – vsebuje 30 % bakra, 44 % srebra in 26 % cinka. Območje spoja odlikuje dobra trdnost, ohranja prožnost, učinkovito se upira koroziji in izkazuje povečano toplotno prevodnost;
- baker s fosforjem – zlitina iz 94 % bakra in 6 % fosforja. Med postopkom spajkanja ne potrebuje uporabe fluksa. Ustvari trdno in zanesljivo povezavo, vendar delno izgubi elastičnost pri nizkih temperaturah okolice;
- srebro – med spajkanjem zahteva obvezno uporabo fluksa. Ustvari trden, zanesljiv zvar z dobro prožnostjo in visoko odpornostjo proti koroziji. Stane precej več kot analogi iz preprostih kovin in nima široke razširjenosti. Uporablja se tam, kjer je ekonomsko upravičeno in se postavljajo povišane zahteve glede kakovosti cevnega spoja.
S pomočjo težko taljivih spajk se montirajo kompleksi cevi s premerom od 12 do 159 mm, vključno s plinskimi komunikacijskimi omrežji, ogrevalnimi trasi in vodovodnimi magistralami s premerom od 28 mm.
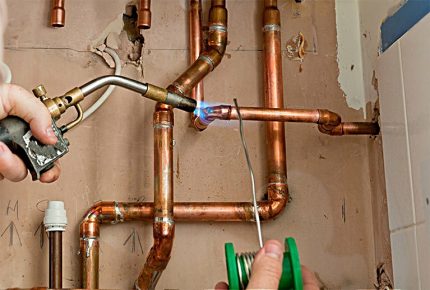
Uporaba klasičnih bakreno-fosfornih ali drugih elementov je dovoljena pri ustvarjanju prekrivnih spojev. Ta možnost spajanja zagotavlja maksimalno trdnost konstrukcije in podaljša obdobje delovanja cevovoda.
Mehki spajki so zaradi lažje uporabe običajno izdelani v obliki tuljav. Trdni elementi so dobavljeni v obliki žic različnih dolžin.
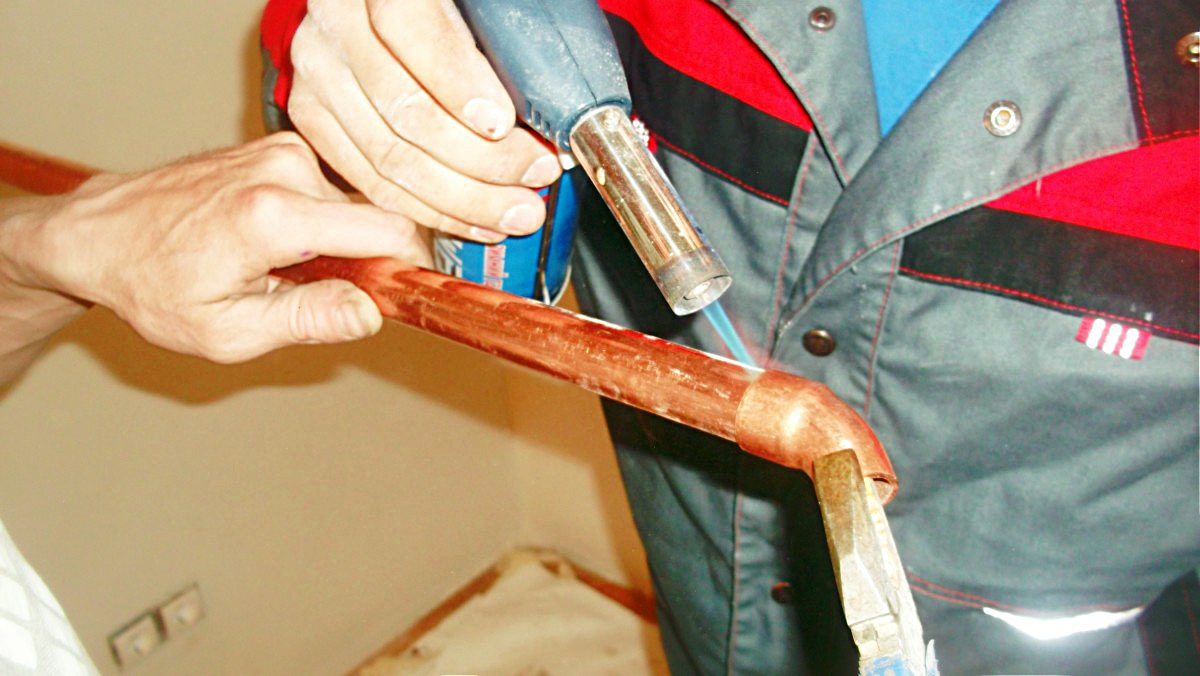
Talilo – značilnosti in namen
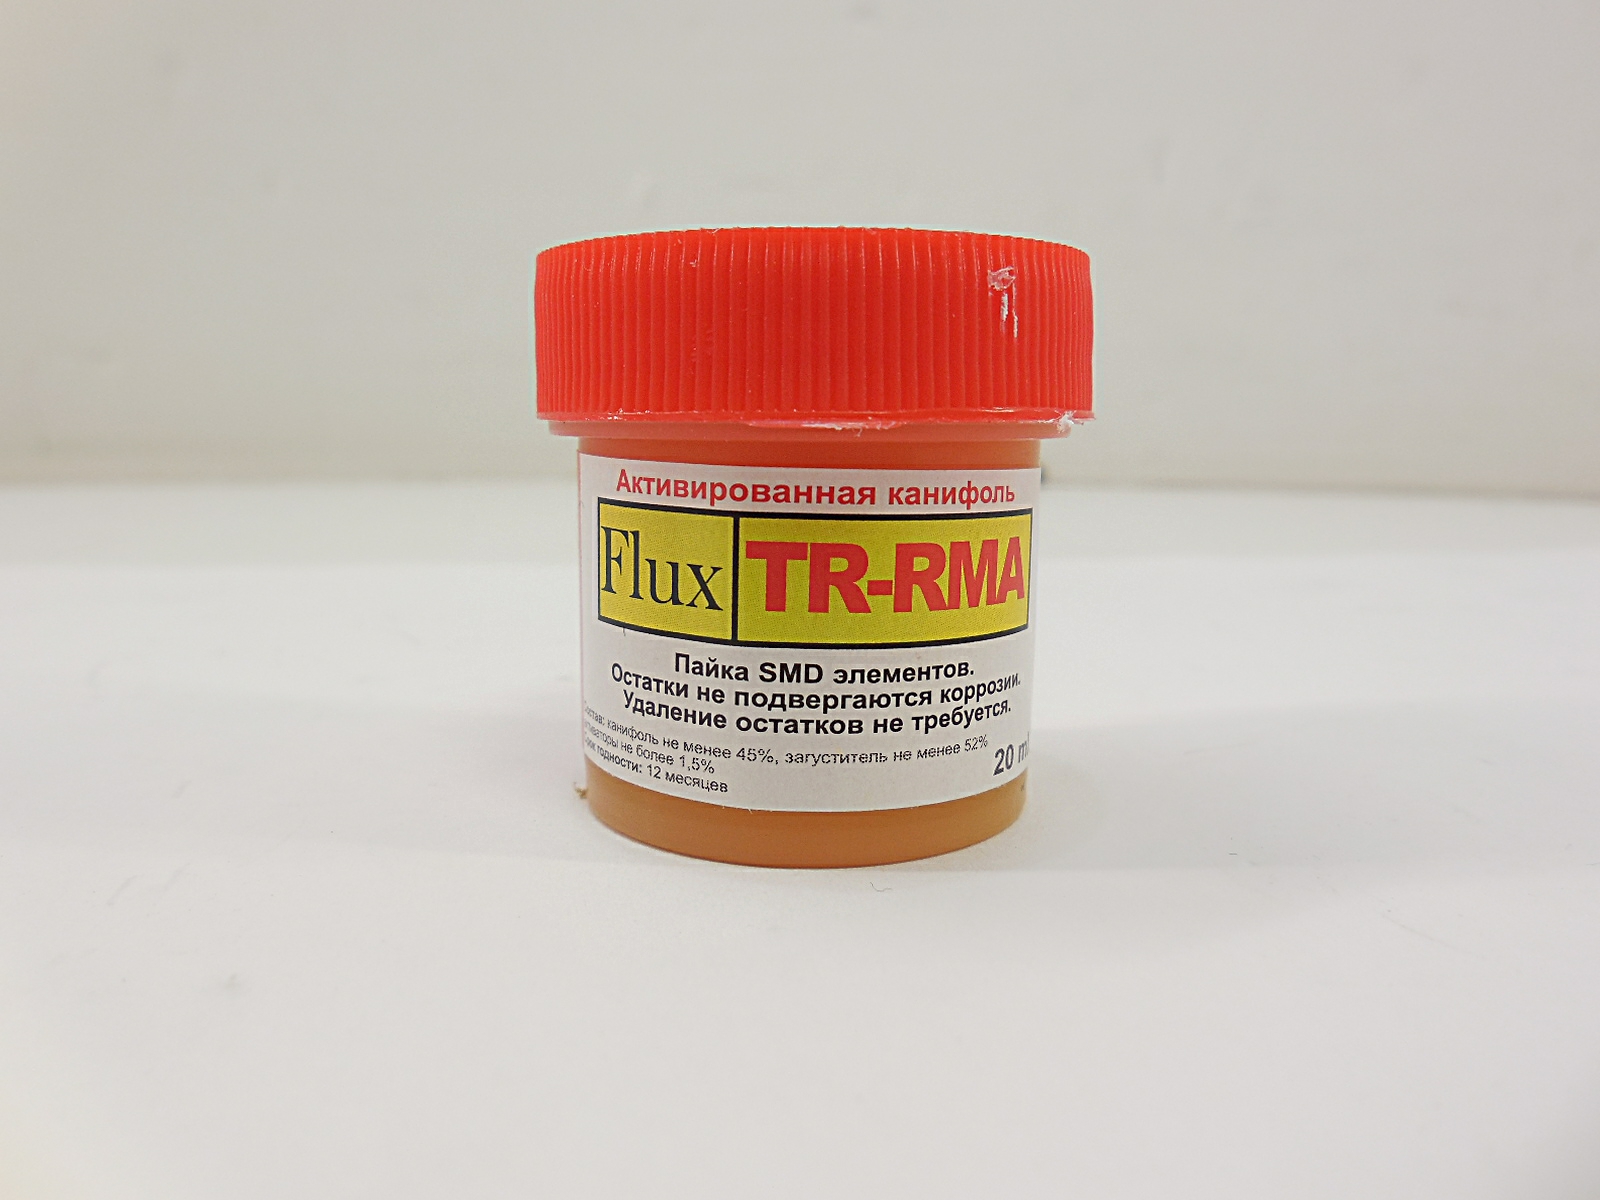
Flux – poseben tehnični material za spajkanje bakrenih cevi. Ščiti površino delov pred oksidacijo in žlindro. Preprečuje stik spajkanega zvara s kisikom. Povečuje splošno kakovost povezave in ji daje dobro trdnost ter optimalno plastičnost.
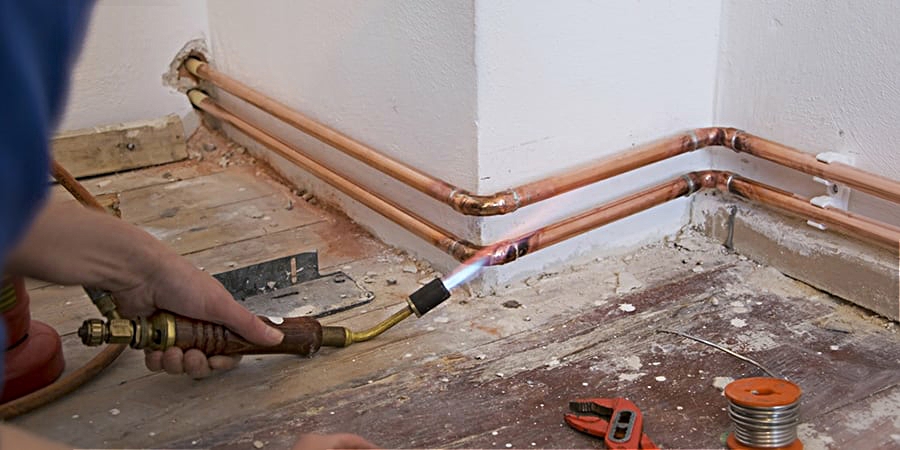
Fluksi za spajkanje bakrenih cevi so na voljo v različnih konsistencah.
Med najbolj iskanimi in priljubljenimi so:
- pasta;
- prah;
- tekočina.
Snov v obliki paste za spajkanje bakrenih cevi stane več kot drugi materiali, vendar v celoti upraviči svojo visoko ceno. Primerna je za uporabo takoj po nakupu in od mojstra ne zahteva dodajanja česar koli v sestavo za izboljšanje delovnih lastnosti.
Pasta se kupi za izvajanje odgovornega spajkanja, ki zahteva maksimalno natančno in kakovostno tesnjenje stičnih območij. Snov se zlahka nanaša na bakreno površino, se nanjo odlično oprijema in se med segrevanjem dobro porazdeli po predelu obdelave.
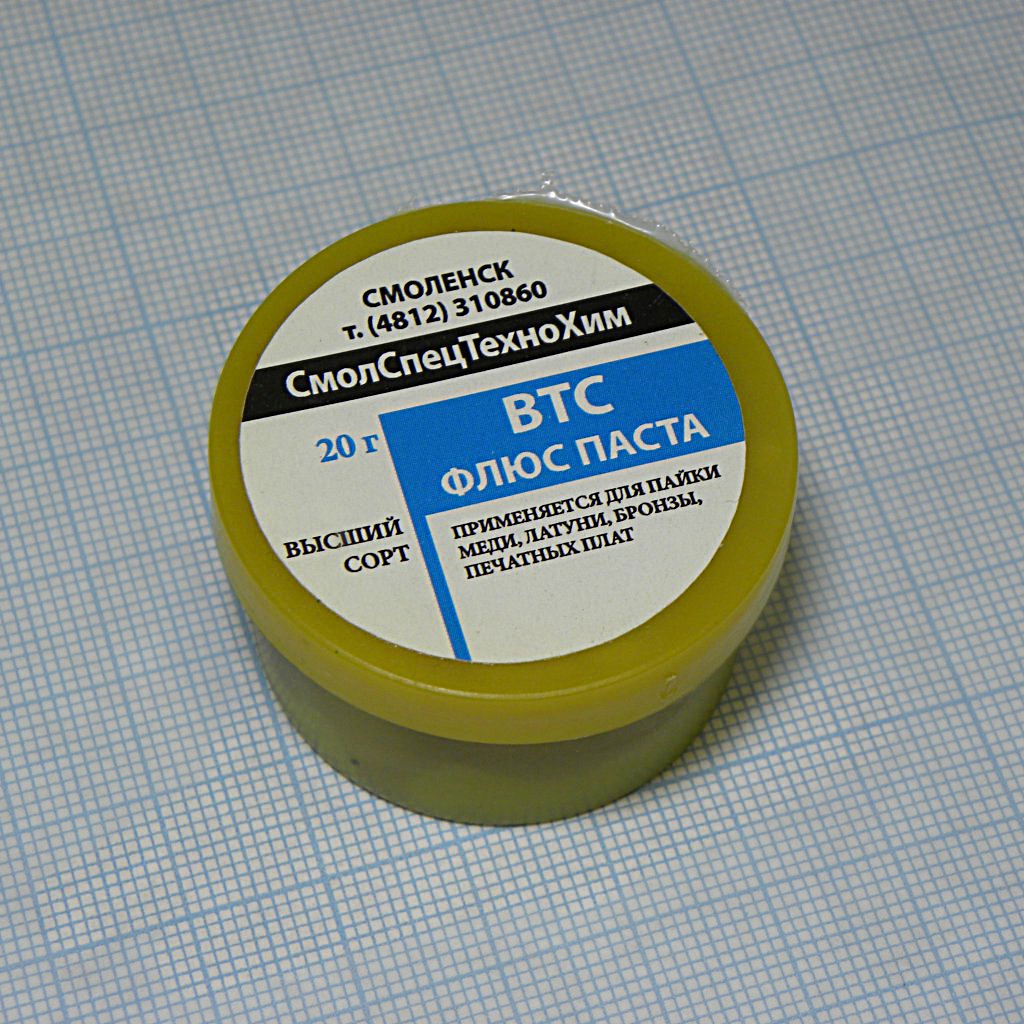
Končni zvar izgleda urejeno in zagotavlja celovitost povezave vseh delov sistema. Ostanke snovi je po končanem delu enostavno odstraniti.
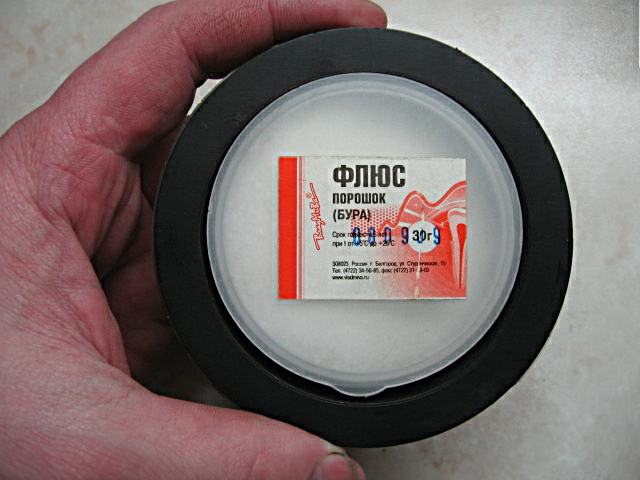
Prahovita sredstva se prodajajo po nižji ceni in se dobro hranijo v posebnih posodah. Največjo učinkovitost pokažejo v kombinaciji z ojačanimi, trdotaljivimi spajkami. Veljajo za manj priročna zaradi težav pri enakomernem nanašanju na predel obdelave.
Tekoča sredstva se prodajajo v zaprtih steklenicah. Normalno stikajo z mehkimi spajkami in se zlahka nanašajo na bakreno površino ter zagotavljajo visoko trdnost spojnega zvara. Za kakovostno povezavo se tekoči fluks in spajka vedno uporabljata skupaj, ne ločeno.
Ne glede na konsistenco je treba flus nanesti takoj po čiščenju bakrenega dela. Če ta trenutek zanemarite, bo kovinska površina ponovno prekrita z oksidi in je ne bo mogoče enakomerno obdelati.
Po obdelavi s flusom je treba dele takoj spajkati. To bo izključilo možnost vdora tujkov na delovno površino.
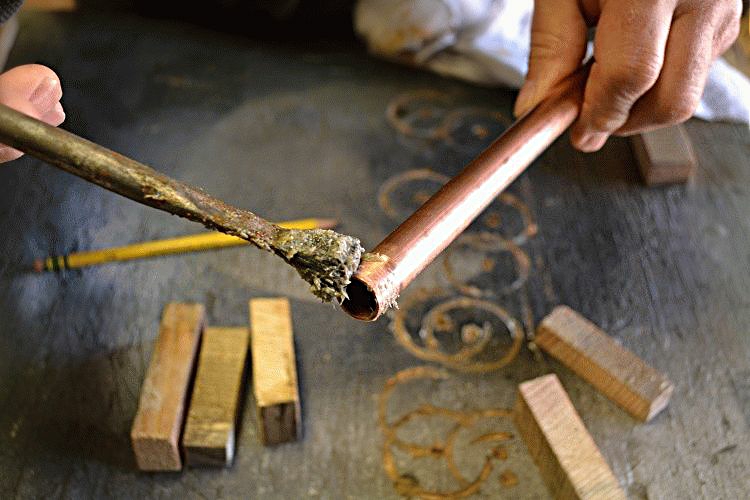
Pri postopku spajanja delov je treba biti pozoren in previden. Stik flusa s kožo povzroči ne samo termične, ampak tudi kemične opekline.
Če se to vseeno zgodi, je treba takoj prenehati s spajkanjem in snov s kože sprati z veliko količino milne vode.
Zahteve za kakovost talil
Za fluse za individualno in industrijsko uporabo veljajo nekatere zahteve.
Snov mora izpolnjevati naslednja merila:
- nižja gostota strukture in viskoznost v primerjavi s spajko (za pravilno zamenjavo);
- sposobnost enakomerne porazdelitve po delovni površini;
- raztapljanje oksidnega filma;
- preprečevanje ponovnega oksidiranja bakrenih elementov;
- odpornost na agresivne visoke temperature;
- možnost spajkanja tako na vodoravnih kot na navpičnih delih komunikacijskega sistema;
- ustvarjanje čednega, estetskega spoja.
Pri uporabi kakovostnih flusov se prah in umazanija, ki nastaneta pri spajkanju, zlahka in hitro odstranita, ne da bi na cevnem elementu pustila kakršne koli sledi, ki bi kazile videz. Spoj je zanesljiv in ohranja strukturno celovitost več let.
Priljubljene vrste materiala
Na trgu so flusi za spajkanje bakrenih cevi na voljo v zelo širokem asortimanu.
Največjo priljubljenost uživajo naslednje snovi:
- z visoko protikorozijsko sposobnostjo;
- s plemenitimi materiali v sestavi;
- na osnovi kolofonije.
Protikorozijski flus je sestavljen iz več kompleksnih elementov, topil in fosforja. Med segrevanjem se raztopijo v tekočini, reagirajo in tvorijo organske komponente.
Varujejo območje spoja pred oksidacijo in prezgodnjo korozijo. Prispevajo k odvajanju odvečne vlage iz območja spajkanja.
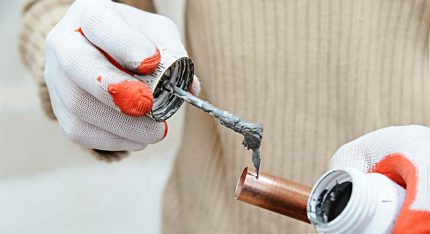
Pri drugi vrsti fluksa je glavna aktivna sestavina salicilna kislina. Med uporabo se raztopi v mešanici etanola, snovi, ki vsebujejo zlato, in industrijskega vazelina.
Ustvarja brezhibno enakomeren, urejen in estetski spojni šiv, ki ne zahteva dodatne zapletene obdelave. Ne poškoduje materiala cevi, ki meji na območje obdelave.
Klasični aktivni fluks vsebuje kolofonijo in nekaj natrijeve soli. Snov ima izrazite zaščitne lastnosti in učinkovito ščiti cevovod pred korozijo. Kolofonija prekrije šiv s tanko in trdno zaščitno plastjo, natrijeva sol pa zavira oksidacijske procese.
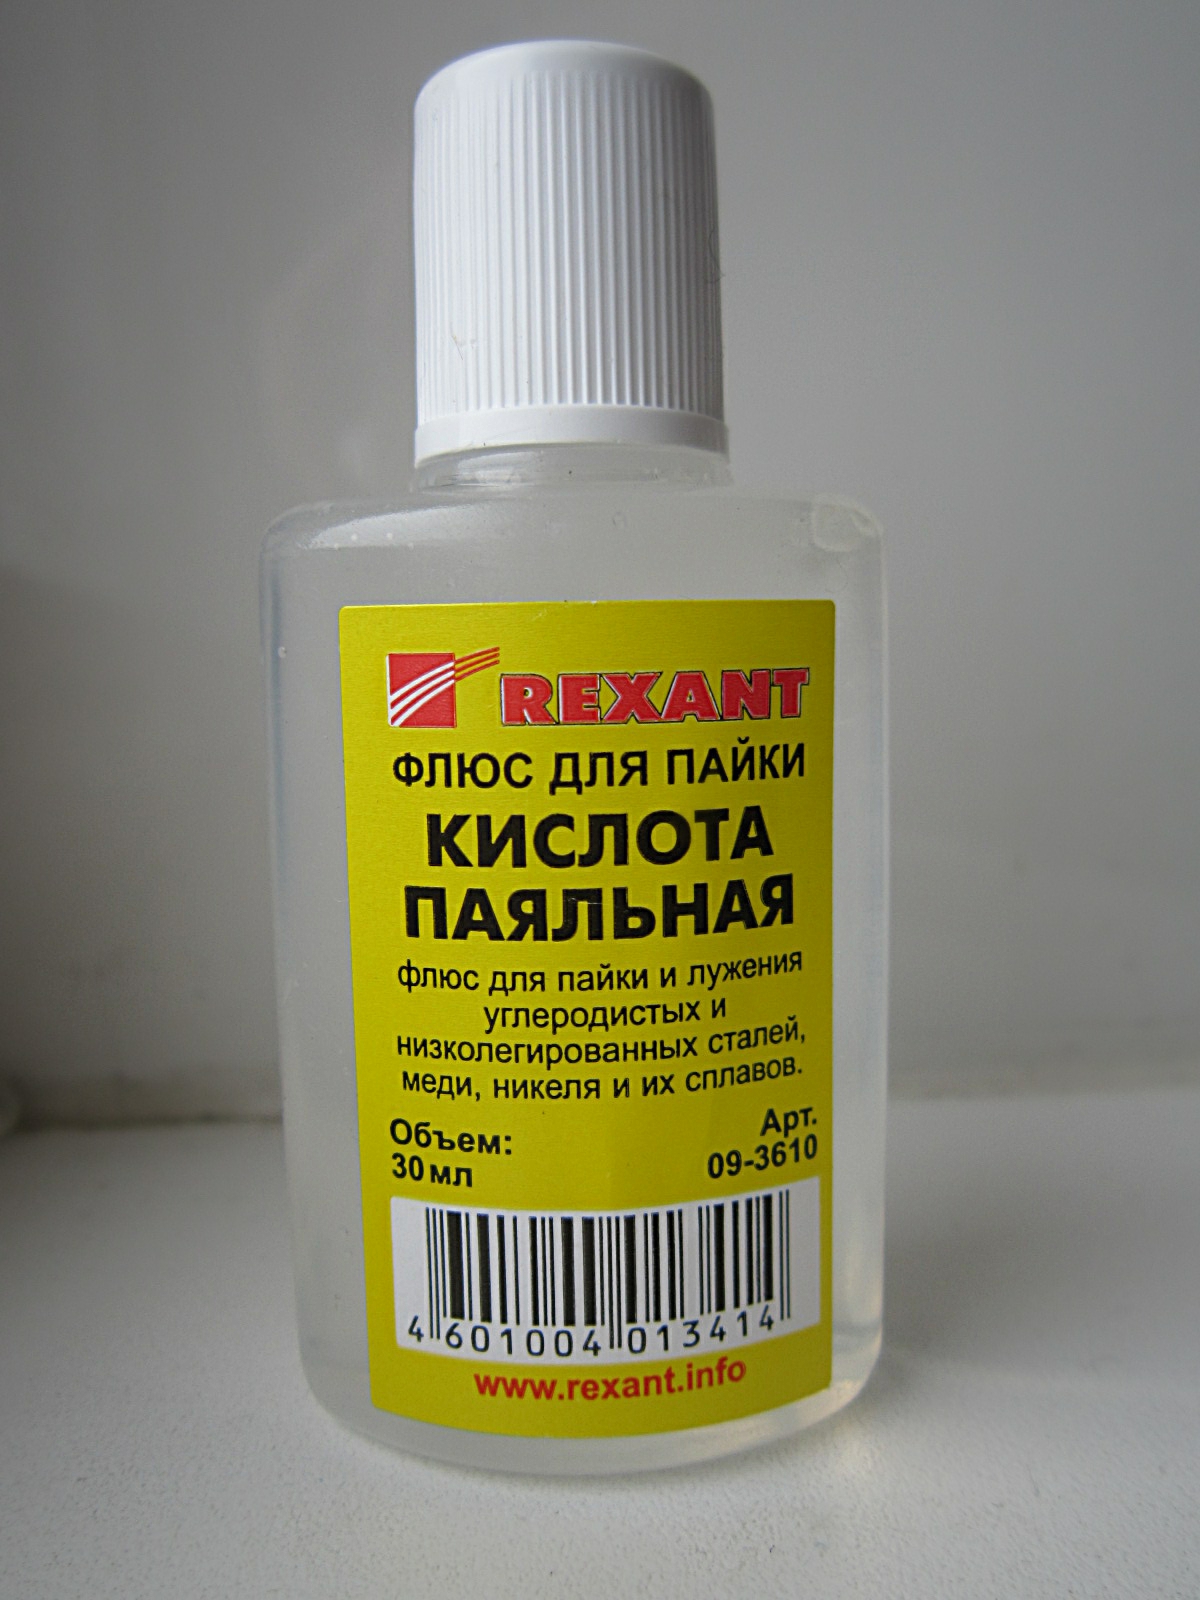
Tak fluks se prodaja po razumni ceni in zagotavlja trdno, zanesljivo povezavo. Vendar pa končni šiv ostaja zelo viden in takoj pade v oči na zunanjih delih bakrenega cevovoda.
Ne glede na vrsto in osnovno sestavo je treba fluks nanašati čim bolj enakomerno, ne da bi dopustili niti milimetrski preskok. Če na katerem koli delu kovine tega premaza ne bo, bo cev sčasoma začela rjaveti in jo bo treba zamenjati.
Kako pravilno izbrati spajko?
Pravilno izbrana spajka bo brez večjih težav pomagala organizirati komunikacijski sistem kakršne koli zahtevnosti. Če gre za delo v domačih pogojih, je vredno uporabiti material, ki se tali pri nizkih temperaturah.
Uporaba visokotemperaturnih trdno talnih elementov v gospodinjstvu je problematična, saj zahteva segrevanje delovne zlitine na 600–900 stopinj. To doseči brez posebne opreme je precej težavno.
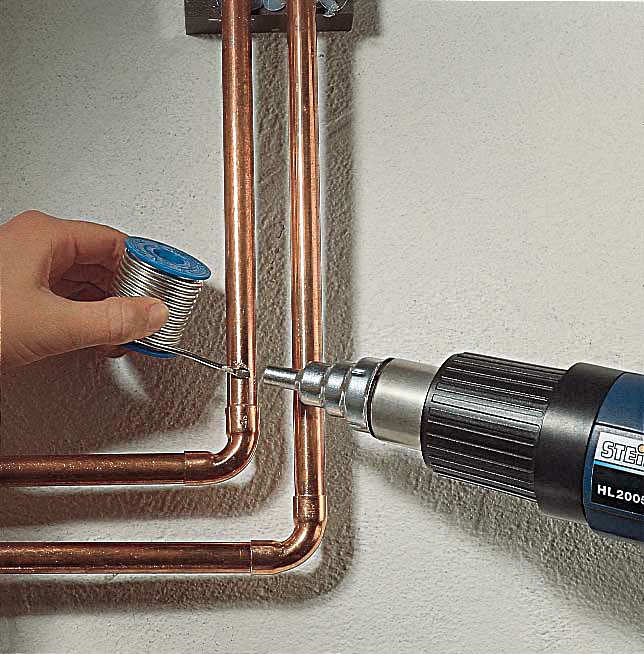
Uporaba kovin in njihovih derivatov, ki se talijo pri visokih temperaturah, je povezana z nekaj tveganja. Med obdelavo lahko poškodujejo ali celo prežgejo bakreno cev s tanko steno.
Da se to ne bi zgodilo, je smiselno vzeti trdno, a nizko tališče imajočo mehko spajko, trdno možnost pa pustiti za debelejše bakrene komunikacije.
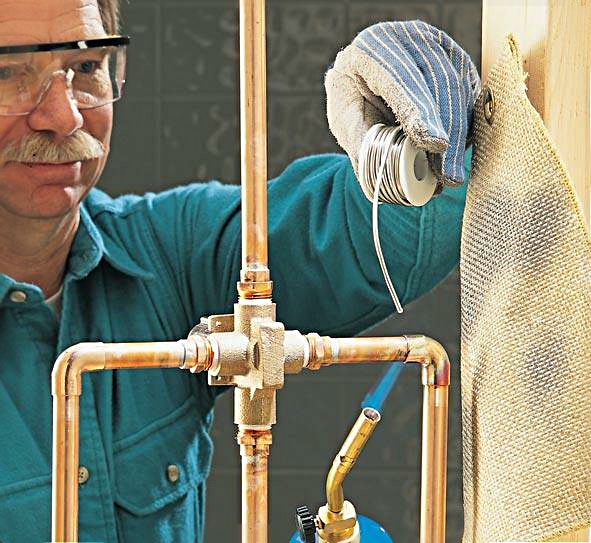
Za spajanje bakrenih cevi v plinskih omrežjih je priporočljivo izbirati spajke, ki vsebujejo srebro. Te zagotavljajo največjo trdnost spoja, odpornost na vibracije in visoko stabilnost na zunanje in notranje vplive.
Za srebro bo treba plačati nekoliko več, vendar bodo varnost, zanesljivost in trajnost sistema s časom povrnile vse finančne stroške.
Zaključki in koristen video na to temo
V videoposnetku bo govora o tem, kako izvesti spajkanje bakrenih cevi:
O tem, katere fluse izbrati za spajkanje bakrenih cevi v domačih pogojih, bo govora v naslednjem videoposnetku:
Metodika spajkanja bakrenih cevi z uporabo mehke spajke:
Pravilna uporaba spajke omogoča enostavno in hitro povezovanje bakrenih cevi v enoten sistem. Končni spoj je čist in zagotavlja tesnost omrežja poljubne konfiguracije.
Ni se več treba skrbeti, da bi lahko prišlo do puščanja ali izpusta dragocenega vira. Cevovod, s kakovostno spajko povezan v celovit sklop, zanesljivo deluje in dolgo služi, ne da bi od lastnikov zahteval stalno pozornost ali natančno vzdrževanje.
 Spajkanje bakrenih cevi s plinskim gorilnikom: koristni nasveti in stopnje samostojnega spajkanja
 Varilni aparat za polipropilenske cevi: klasifikacija, lestvica najboljših + nasveti za izbiro
 Bakrene cevi za ogrevanje: vrste, specifika označevanja + posebnosti uporabe
 Kovinsko-plastične cevi: vrste, tehnične karakteristike, značilnosti montaže
 Sredstva za čiščenje kanalizacijskih cevi: deset najboljših sredstev + nasveti za izbiro ustreznega pripravka
 Spajkanje bakrenih cevi: postopni prikaz del in praktični primeri.
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve