Kovinsko-plastične cevi: vrste, tehnične karakteristike, značilnosti montaže

V mnogih značilnostih kovinsko-plastične cevi presegajo svoje najbližje tekmece: polimerni, bakreni, litoželezni in jekleni materiali za polaganje vodov. Še posebej pomembne so njihove lastnosti pri napeljavi ogrevalnega sistema.
Da bi kovinsko-polimerni kompozit v celoti uresničil lastnosti, ki jih navaja proizvajalec, je treba pravilno izbrati vrsto cevi. Ta mora ustrezati prihodnjim pogojem delovanja in olajšati montažo. Vse o ceveh iz kovine in plastike ter o smernicah za njihovo izbiro boste izvedeli iz članka, ki smo vam ga pripravili.
Vsebina članka:
Struktura cevi iz kovinsko-plastičnega kompozita
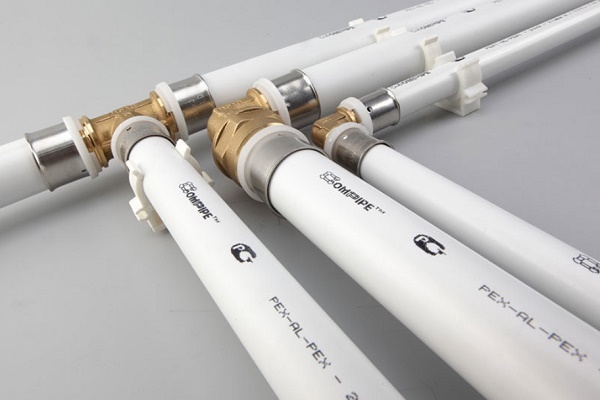
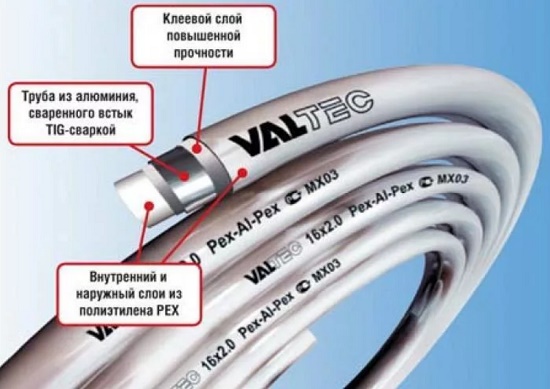
Kovinsko-plastični cevovod si je pridobil priljubljenost zaradi kombinacije trdnosti kovine in prožnosti polimera. Konstrukcija kompozitnih cevi je večslojna »pita« iz plasti polimera, ojačanih z aluminijasto vmesno plastjo.
Simbioza plastike s kovino zagotavlja visoko mehansko trdnost, preprečuje difuzijo kisika iz ozračja in minimizira toplotno raztezanje materiala.
Notranji polietilenski »vložek« se odlikuje po popolni gladkosti, kar zagotavlja nemoten prehod transportiranemu mediju in preprečuje nastajanje usedlin, vodnega kamna. Polimer je odporen na delovanje agresivnih snovi in ne podleže koroziji.
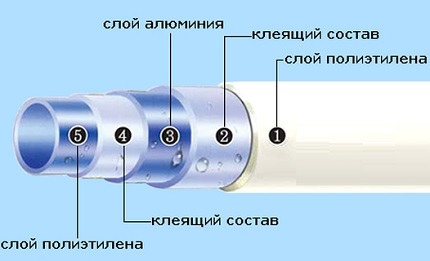
Kovinsko jedro skrbi za togost izdelka in povečuje temperaturno odpornost cevovoda. Konca aluminija se stikata z laserskim varjenjem. Debelina aluminijastega tulca znaša 0,15–0,75 mm – to omogoča prenašanje pogostih temperaturnih skokov in visokega tlaka.
Zunanji polimerni sloj je posebej trpežna plastika, odporna na mehanske poškodbe, visoko vlažnost in agresivne reagente. Zunanja lupina zmanjšuje intenzivnost nastajanja kondenzata na ceveh.
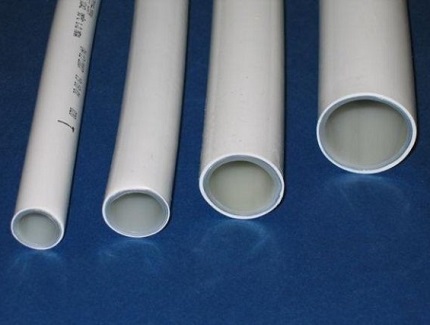
Začetne lastnosti izdelka so v veliki meri določene z vrsto uporabljenega polimera:
- PEX – polietilen visokega tlaka;
- PE-RT – termostabilen polimer;
- PE-R – polietilen;
- PP-R – polipropilen.
Za monolitnost celotnega sklopa je odgovoren lepilni sestav. Proizvajalci uvajajo lastne patentirane recepture, sestavin in razmerja komponent pa ne razkrivajo. Kakovostna adhezijska plast izniči napetost v konstrukciji med polimerom in aluminijem, preprečuje razslojevanje in povečuje odpornost cevovoda proti obrabi.
Fizikalno-tehnične značilnosti
Lastnosti kovinsko-plastičnih cevovodov so odvisne od dimenzij izdelka (premera, debeline stene), vrste polimera in proizvajalca. Vendar morajo vsi parametri ustrezati standardom po GOST 18599 (2001), R-53630 (2009) in R-52134 (2003).
Splošne zahteve za kovinsko-plastično magistralo po GOST-u:
- meja tečenja vroče plastične plasti – do 0,3 g/10 minut;
- odsotnost razslojevanja sprednjega roba pri raztezanju do 10%;
- najmanjša dopustna odpornost proti razslojevanju pri obremenitvah – 15 N/cm, brez obremenitev – od 50 N/cm;
- zamreženje polietilenskih slojev – od 60%;
- termostabilnost plastičnih komponent;
- mejna vrednost prepustnosti kisika pri temperaturi +40 °C – 0,32 mg/m²·dan, pri +80 °C – 3,6 mg/m²·dan;
- stopnja trdnosti uporabljenih polimerov – od 8 do 12 MPa;
- temperatura začetnega tečenja adhezijskega sestava – najmanj +120 °C.
GOST ureja tudi okoljske parametre. Delež hlapnih snovi v kovinsko-plastičnih ceveh ne sme presegati 0,035%.
Osnovne povprečne fizikalno-tehnične lastnosti:
- Sortiment. Proizvajalci ponujajo kovinsko-plastične cevi z notranjim premerom 14–60 mm, debelino stene 2–3 mm. Dolžina zvitka je 50–200 m.
- Trdnost. Pri prečni obremenitvi je minimalna natezna trdnost 2880 N. Kazalnik trdnosti zvara s kovino in lepilnega spoja je 57 in 70 N/mm².
- Toplotna odpornost. Kompozit ohranja svoje lastnosti v temperaturnem območju do +95 °C. Dovoljen je kratkotrajen skok do +110 °C, pri –40 °C termoplast zmrzne.
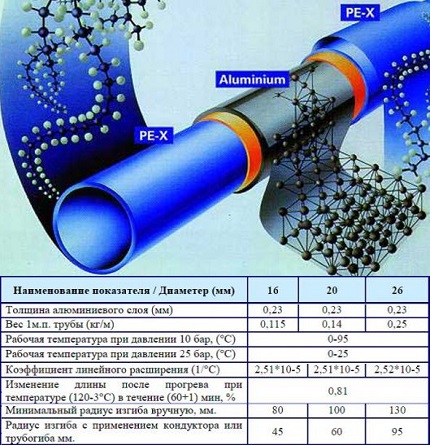
- Linijski parametri. Polmer upogiba je neposredno sorazmeren premeru cevne magistrale. Pri ročni namestitvi znaša 80–125 mm, pri strojni (upogibnik ali šablona) – 46–95 mm.
Mejni tlak v sistemu je odvisen od temperature transportiranega medija.
Pri skladnosti s tovarniškimi normami obratovanja je življenjska doba kovinsko-plastične cevi 50 let. Uporaba v 'vročih' inženirskih omrežjih (temperatura hladilnega sredstva nad 25–30°C) skrajša delovno obdobje na 25 let.
Lastnosti delovanja in področje uporabe
Struktura in tehnične značilnosti kovinske plastike so privedle do več prednosti kompozitnega voda.
Med pozitivne vidike obratovanja spadajo:
- protikorozivnost – notranja površina ne rjavi in se ne zamaši;
- dobra prepustnost zaradi nizkega hidravličnega upora cevovoda;
- kemična inertnost glede na večino strupenih snovi in agresivnih okolij;
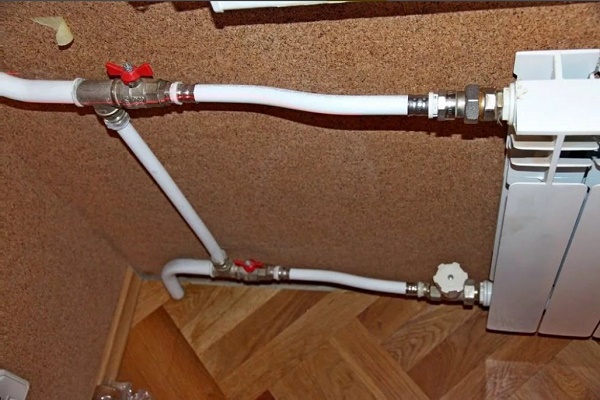
- prožnost, ki omogoča pri montaži voda zmanjšati število povezovalnih in kotnih elementov;
- neprepustnost za pline – elementi cevovodnega sistema (radiatorji, kotli, črpalna oprema) so zaščiteni pred škodljivim vplivom kisika;
- absorpcija hrupa – tih transport tekočine vzdolž inženirskih komunikacij;
- odpornost proti obrabi, enostavnost uporabe in odsotnost potrebe po dodatnem vzdrževanju.
Cevi imajo majhno težo, zato so preproste za prevoz in montažo. Dodatne prednosti: estetskost, dostopna cena in skoraj brez odpadkov.
Poleg pozitivnih strani so za kovinsko plastiko značilne tudi pomanjkljivosti:
- Razlika v toplotnem raztezanju. Plastika se hitreje 'prilagaja' spremembam temperature vode kot aluminij. Ta razlika negativno vpliva na material – s časom se spojni spoji zrahljajo in tveganje za puščanje se poveča.
- Zahteve glede upogiba. Večkratno upogibanje/raztezanje ali enkraten upogib nad normo lahko privede do deformacije plasti kovinsko-plastičnega profila.
- Občutljivost na UV-žarke. Zunanji polimerni sloj ob dolgotrajnem izpostavljanju ultravijoličnemu sevanju izgubi svoje zaščitne lastnosti.
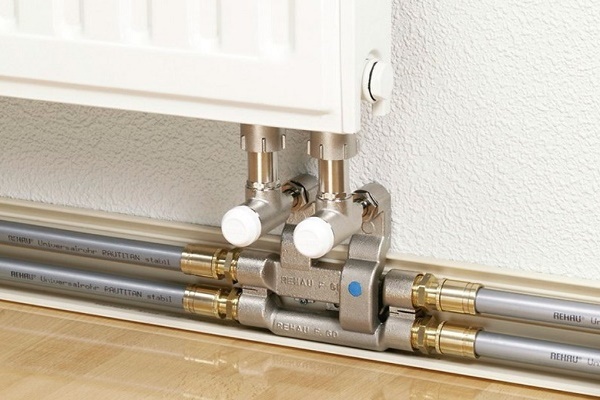
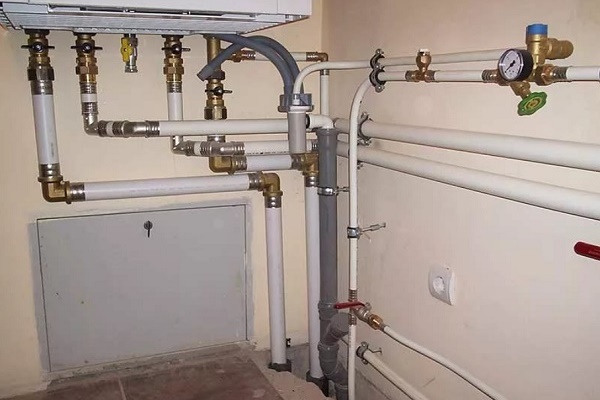
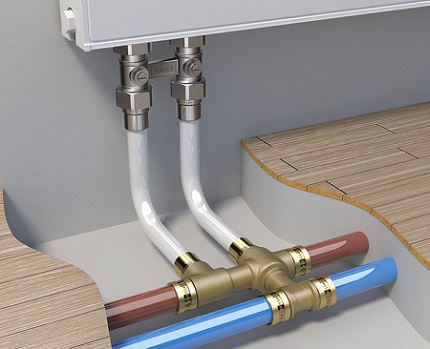
Montaža kovinsko-polimernega cevovoda poteka s pomočjo stiskalnih spojk.
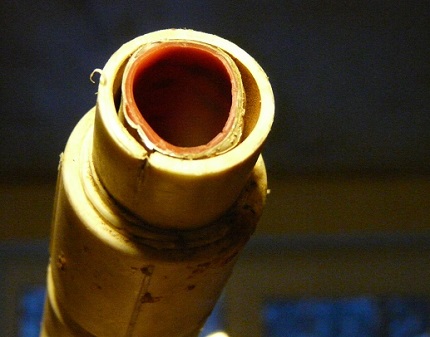
Te deformacije so lahko posledica zmrzovanja toplotnega nosilca v cevi. Rešitev problema: toplotna izolacija cevovoda v fazi montaže ali zamenjava vode v ogrevalnem sistemu z antifrizom.
Eksploatacijske lastnosti kovinsko-polimernih cevi omogočajo njihovo uporabo v zasebni in industrijski gradnji ter drugih gospodarskih področjih.
Glavna področja uporabe:
- komunikacije sistemov za oskrbo z vodo;
- dovod agresivnih tekočin in plina v kmetijstvu in na industrijskih objektih;
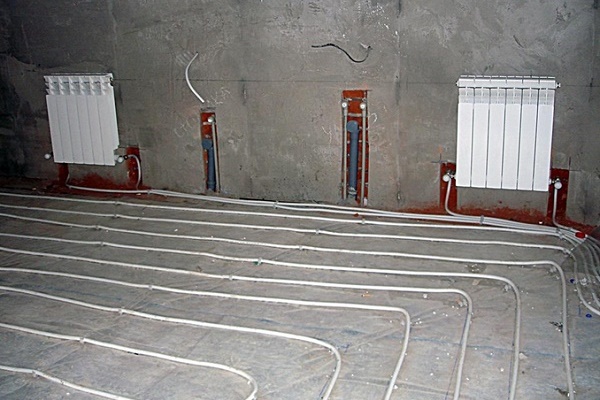
- ureditev izoliranih 'vodnih tal', vključno za ogrevanje tal v rastlinjakih;
- izolacija električnih kablov in žic.
Oprema iz kovinsko-plastičnega kompozita se pogosto uporablja pri gradnji prezračevalnih, klimatskih in namakalnih sistemov iz vrtin.
Omejitve uporabe:
- prostori, ki po normah požarne varnosti spadajo v kategorijo 'G' – vsebujejo snovi, katerih obdelava spremlja sproščanje toplote ali nastajanje isker;
- stavbe z viri toplote, če njihova temperatura ogrevanja presega 150 °C;
- centralizirano ogrevanje z 'vrezom' elevatorskega vozlišča;
- pri dovajanju vročega toplotnega nosilca z delovnim tlakom od 10 bar.
Kovinsko-plastičnih komponent ni priporočljivo vgrajevati v inženirske magistrale odprtega tipa. Temperaturni skoki in obratovanje v zmrzali bodo povzročili uničenje cevovoda.
Izbira izdelkov iz kovine&plastike
Kakovost in pogoji obratovanja kovinsko-plastičnih izdelkov so odvisni od vrste polimernega sestavnega dela, velikosti, tehnologije povezovanja aluminijastega tulca in zanesljivosti proizvajalca. Glede na navedena merila je mogoče razvrstiti celotno paleto cevnega asortimana.
Vrsta uporabljenega polimera
Glede na sestavo se plastika za proizvodnjo cevi pogojno deli v dve skupini: polimere visokega in nizkega tlaka.
V prvo skupino spadajo:
- PEX– zamrežen polietilen;
- PE-RT – toplotno odporen polimer.
PEX – polietilen z 'zamreženimi' molekularnimi verigami. Prečne vezi pretvarjajo linearno strukturo v stabilno tridimenzionalno spojino.
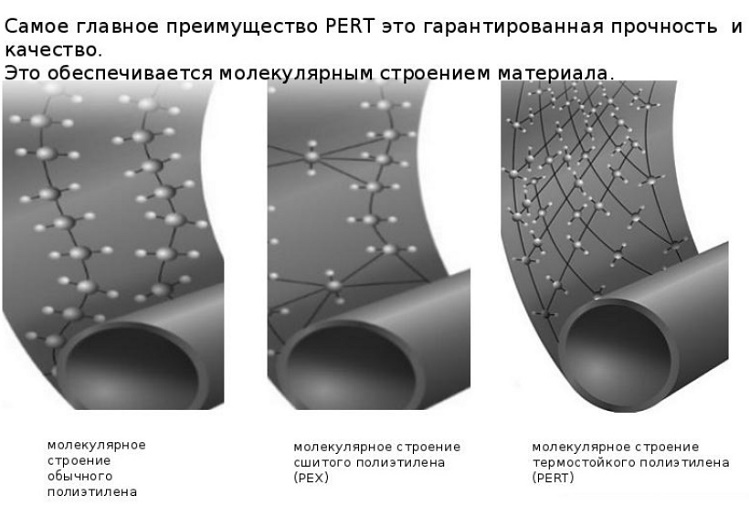
Ta lastnost povečuje odpornost cevovodov na vodne udare.
Vrsta medmolekularnih vezi je določena z uporabljenim katalizatorjem za zamreženje:
- PEX-A. Nove verige znotraj strukture so posledica obdelave polietilena s peroksidom. Doseže se največja raven 'zamreženja' – do 85%. Prednosti: ohranjanje elastičnosti, visoka trdnost in izrazit molekularni 'spomin'. Slabost – dragost tehnologije, in posledično – visoka cena cevi.
- PEX-B. Optimalna alternativa 'A-vezem'. Metoda zamreženja z uporabo silana. Glavna prednost je zmanjšanje proizvodnih stroškov. Tehnične podrobnosti: stopnja zamreženja – 65%, zmanjšanje elastičnosti, strožje omejitve pri upogibanju cevi. V PEX-B polimerih se ohranja počasen proces zamreženja – material s časom spreminja prvotne lastnosti.
- PEX-C. Tvorba novih vezi pod vplivom elektronskega sevanja. Kakovostni parametri končnega izdelka so bistveno slabši od cevi kategorije PEX-A. Plus – nizka cena.
- PEX-D. Medmolekularne vezi so posledica obdelave z dušikom. Cevi PEX-D ne prenesejo konkurence s svojimi sorodniki, njihova proizvodnja je zmanjšana.
Cevi RE-RT se odlikujejo po dolgoročni termični obstojnosti. Termostabilen polietilen ima trdne številne medmolekularne vezi. V proizvodnji se uporablja tehnika nadzorovanih procesov prostorskega tvorjenja makromolekul.
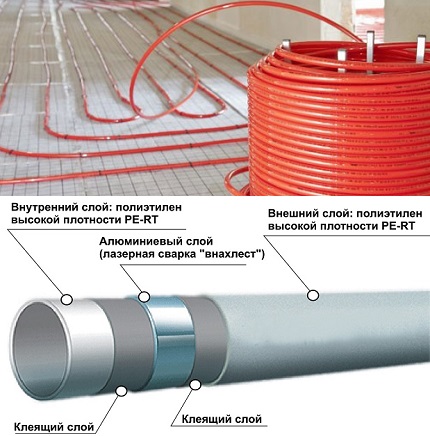
Zaradi visokih tehničnih lastnosti kovinsko-plastičnih cevi s polimerom RE-RT je njihov obseg uporabe razširjen. Cevovod prenese temperaturo do +124 °C in se ne boji zamrzovanja.
Za izdelavo 'hladnega' cevovoda so primerne cevi iz polietilena nizkega tlaka. Možne oznake: PE-RS, PE, PEHD, HDPE. Značilnosti materialov:
- temperatura 70 °C je kritična – cevi se deformirajo;
- mejni tlak sistema – 8–10 barov;
- poslabšanje lastnosti pod vplivom sonca.
Kompozitni material iz kovine in polimerov nizkega tlaka izberejo z namenom zmanjšanja proračuna za izdelavo cevovoda.
Mere cevi: premer in debelina armature
Velikost cevovoda je določena s področjem njegove uporabe. V ponudbi vodilnih proizvajalcev so na voljo izvedbe z zunanjim premerom 16–50 mm.
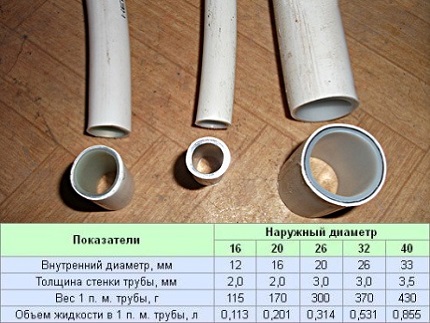
Spodaj so navedene značilnosti in posebnosti uporabe cevi s premerom XX*YY, kjer je XX zunanji presek, YY pa notranji premer.
16*12. Cevi se uporabljajo predvsem za izdelavo vodovodnega kroga (dovod vode do števcev, mešalnikov) in ogrevalnega sistema hiše. Za glavni cevovod se lahko uporabi izdelke večjega premera.
20*16. Izdelava 'talnega ogrevanja', sistemov za oskrbo z vodo. Fitingi imajo boljšo prepustnost v primerjavi s prejšnjimi izvedbami, zato jih je priporočljivo namestiti ob nestabilnem vodnem tlaku.
26*20. Debelina sten – 3 mm. To varianto je priporočljivo uporabiti v zasebni hiši za avtonomne sisteme, kjer je pomembno zagotoviti določeno rezervo prepustnosti v primeru možnih prekinitev tlaka.
32*26. Mere cevi omogočajo njeno uporabo kot dvižni vod ali glavni cevovod za sisteme z nizkim tlakom. Količina prenesenega medija je povečana zaradi velikega preseka.
40*32. Debelina – 3,9 mm. Cevi so našle uporabo pri polaganju dolgih tras inženirskih omrežij v civilni in industrijski gradnji. Primerne so za sisteme priprave vode, klimatizacije, individualne in centralne oskrbe z vodo.
Debelina ojačitvenega sloja določa trdnost, prožnost in toplotno prevodnost cevi.
Pri izbiri se upoštevajo naslednje podrobnosti:
- Čim debelejša je aluminijasta plast, tem bolj tog je cevovod;
- Samostojno montažo je lažje izvajati z izdelki s kovinsko plastjo 0,15–0,2 mm;
- S povečanjem deleža ojačitve se povečuje izguba toplotne energije med transportom toplotnega nosilca.
Za izvajanje notranjih gospodinjskih del je optimalna velikost ojačitvenega sloja 0,3–0,5 mm.
Podrobnosti proizvodne tehnologije
Obstajata dve osnovni metodi izdelave kovinsko-polimernih cevi: angleška in švicarska. Glavna razlika med tehnologijama je način povezave aluminijastega tulca.
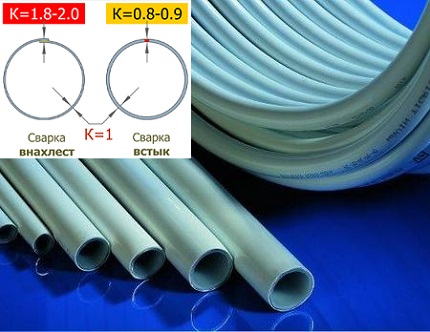
Od tržnikov je pogosto slišati klasifikacijo cevi na »šivne« in »brezšivne« glede na proizvodno tehnologijo. Vendar če se poglobimo v osnove proizvodnje, lahko razumemo, da spojni šiv obstaja v obeh variantah, razlika je v njegovi izvedbi.
Angleška tehnologija – varjenje s preklopom. Iz kovinskega traku se oblikuje cev, robovi »rokava« se varijo s preklopom z ultrazvokom. Na zunanji in notranji strani aluminijaste cevi se hkrati nanašajo plasti lepila in polimera.
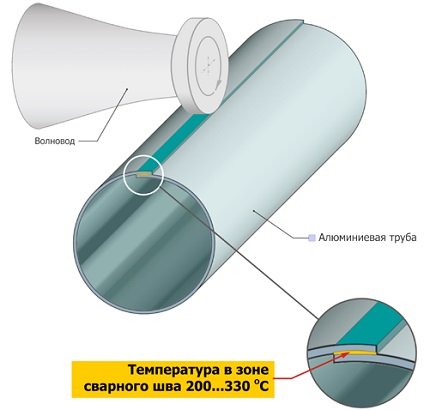
Švicarska tehnologija – varjenje čelno. Faze proizvodnje:
- Izdelava polimerne cevi z metodo ekstruzije.
- Nanos adheziva na zunanjo površino plastike.
- Oblikovanje in »valjanje« kovinske plasti iz aluminijastega traku.
- Pritrjevanje robov ojačitvenega materiala čelno z argonsko-obločnim ali laserskim varjenjem.
- Zaporedno nanašanje lepila in polimera na aluminijasto površino.
Končna faza – hlajenje gotovega izdelka.
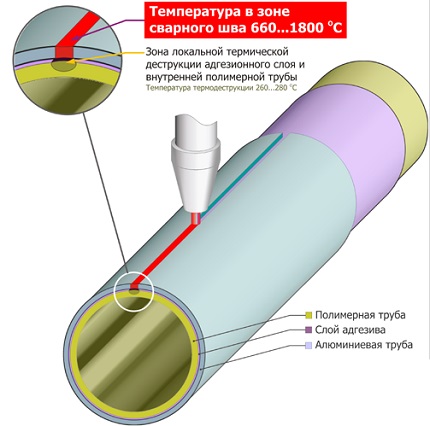
Zagotavljanja prodajalcev o večji trdnosti »brezšivnih« cevi v primerjavi s »šivnimi« ne smemo jemati za aksiom. Strokovnjaki za varjenje vedo, da je trdnost varilnega šiva s preklopom vedno višja kot pri čelnem spajanju.
Pregled proizvajalcev: razmerje med kakovostjo in cenami
Neuradno lestvico proizvajalcev kovinsko-polimernih cevi predstavljajo domača in tuja podjetja.
Valtec (Italija, Rusija). Sistemi kovinsko-polimernih cevi so izdelani po organosilanidni metodi (PEX-b). Stopnja zamreženja delovne plasti je 65 %, zaščitne zunanje pa 55 %. Kombinacija lastnosti je omogočila pridobitev prožnega materiala.
Okvirna cena izdelka 16*2 mm – 1 u.e./m, 32*3 mm – 4,5 u.e./m.
Henko (Belgija). Petplastne cevi, izdelane po »brezšivni« tehnologiji. Pri proizvodnji se uporablja zamrežen polietilen PEX-C, stopnja zamreženja – 60 %. Cevi so na voljo v premeru 14–40 mm, debelina – 2–3,5 mm, dolžina zvitka – 5–200 m.
Povprečna cena cevne armature s presekom 20 mm – 0,8 u.e./m.
Oventrop (Nemčija). Podjetje je specializirano za proizvodnjo toplotno odpornih cevi na osnovi PE-RT polimerov. Zaradi odličnih tehničnih in obratovalnih lastnosti se izdelki štejejo za univerzalne in se uporabljajo na različnih področjih gradbeništva. Cena – približno 1,2 u.e./m.
Comap (Francija). Kovinsko-plastični cevni sistem z uporabo polimernih spojin PEX-C in PEX-B. Izdelki se odlikujejo z absolutno elektrokemijsko stabilnostjo in nizkim koeficientom obrabe. Cevi serije Multi-Skin dobro absorbirajo hrup in ohranjajo dano obliko upogiba.
Nanoplast (Rusija). Domači proizvajalec je vzpostavil proizvodnjo kovinsko-polimernih cevi po švicarski tehnologiji. Posebnost izdelkov je ojačana ojačitvena plast (debelina kovine je 0,3–0,55 mm).
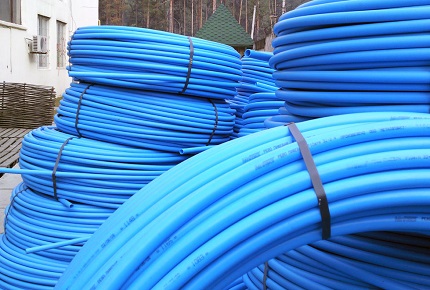
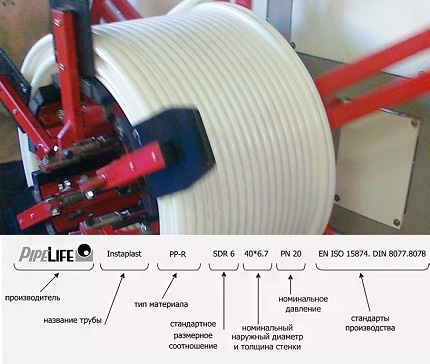
Razlaga proizvodne oznake
Oznaka vsebuje osnovne informacije o značilnostih in namenu cevovoda. Zaporedje vrednosti se lahko pri različnih proizvajalcih razlikuje.
Standardne oznake:
- ime podjetja proizvajalca;
- proizvodni standard, številka certifikata;
- vrsta uporabljenih materialov;
- nominalne mere;
- največji dovoljeni tlak;
- medij, primeren za transport;
- dodatni pogoji uporabe (temperatura).
Na koncu so prikazani številka serije, izmene in datum izdelave.
Značilnosti montaže kovinsko-plastičnega cevovoda
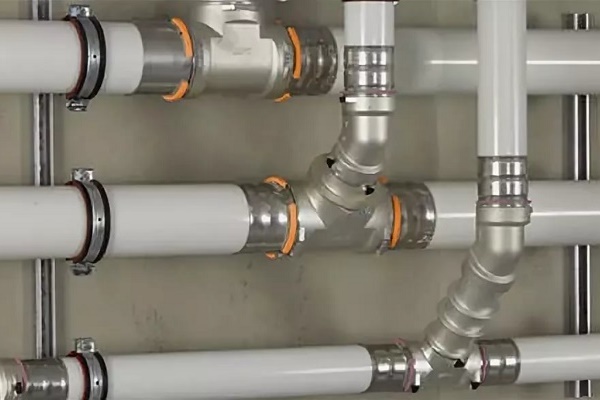
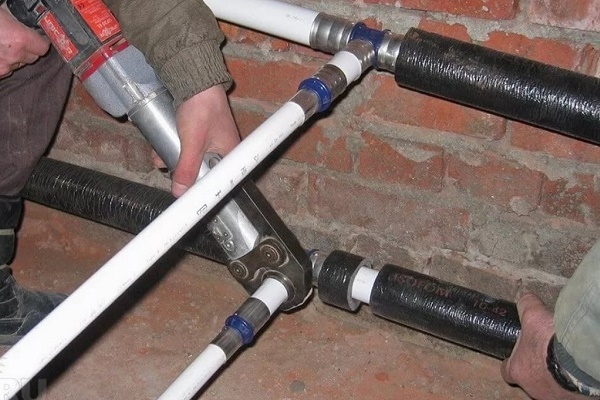
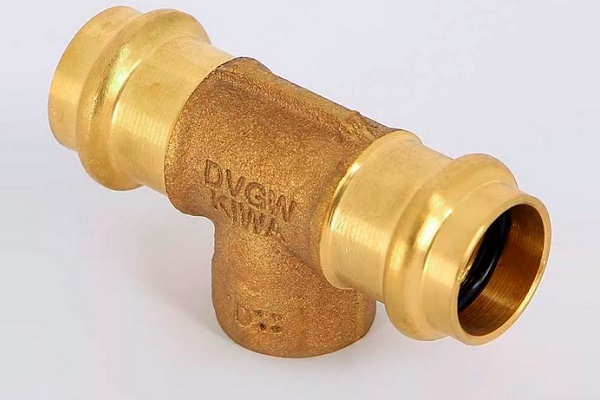
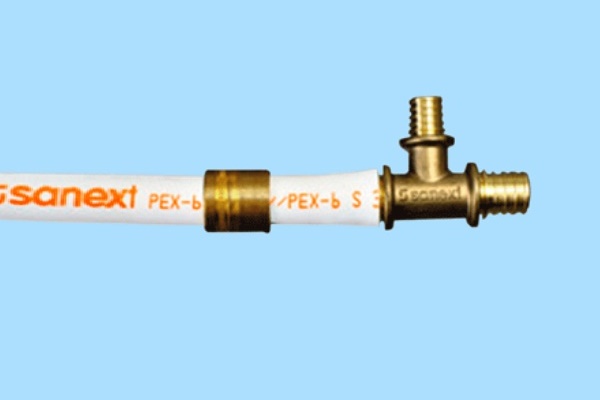
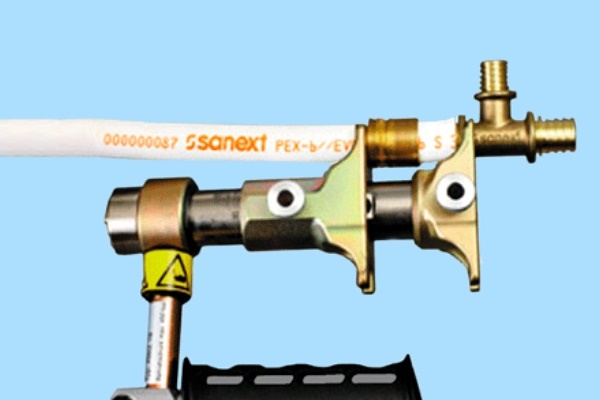
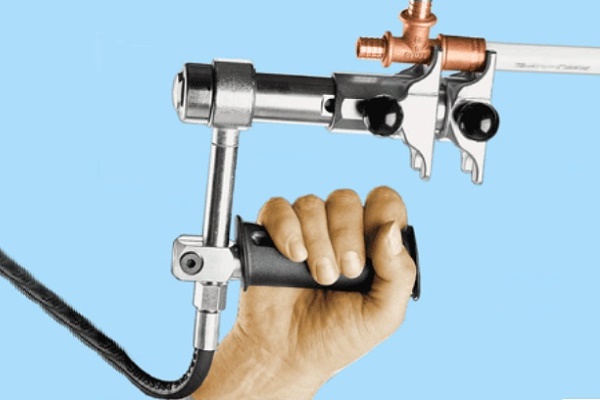
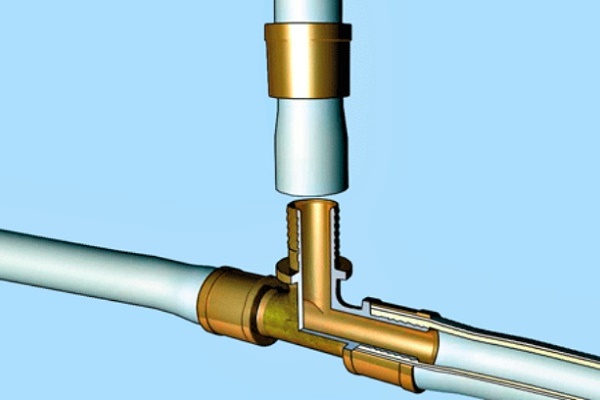
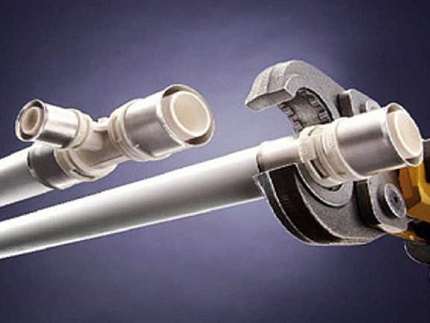
Montaža glavnega voda iz kovinsko-polimernih cevi se izvaja s pomočjo oblikovnih spojk treh vrst: ločljivih, kompresijskih, stiskalnih spojk. Za izvedbo povezav s stiskanjem so potrebne stiskalne klešče, ki omogočajo oblikovanje popolnoma tesnega spoja.
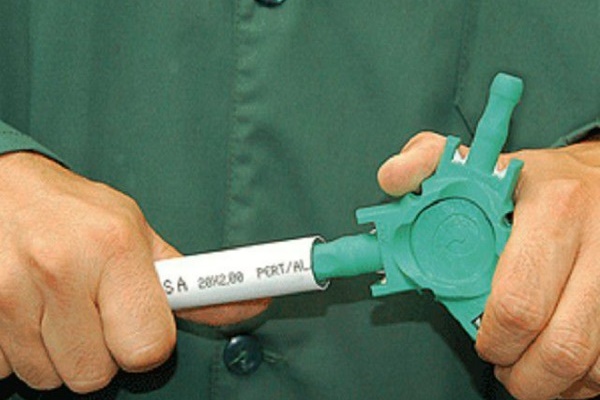
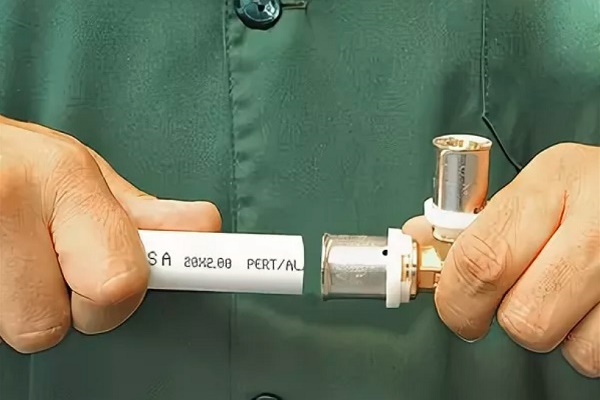
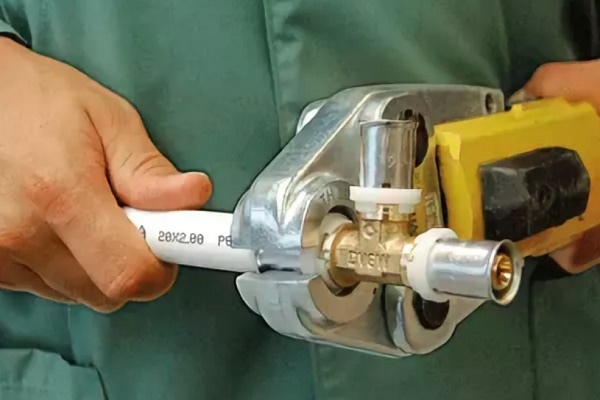
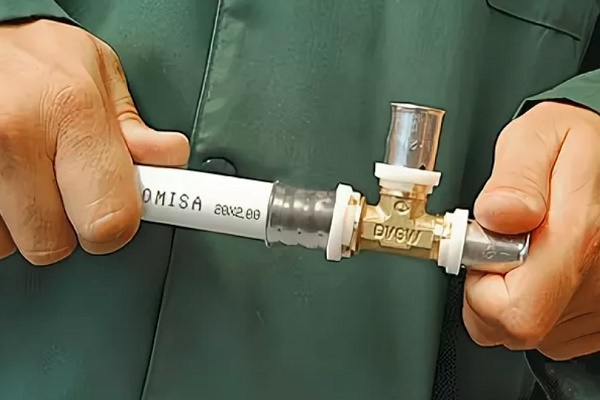
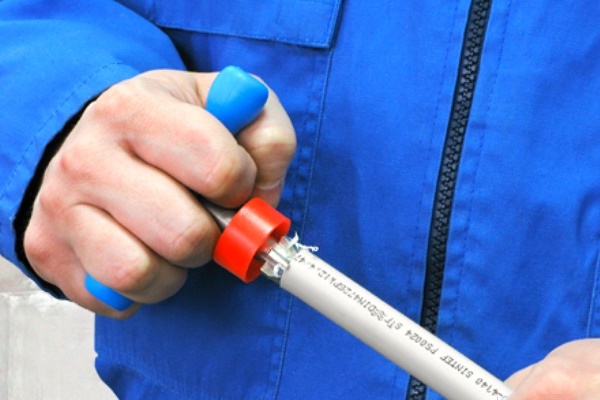
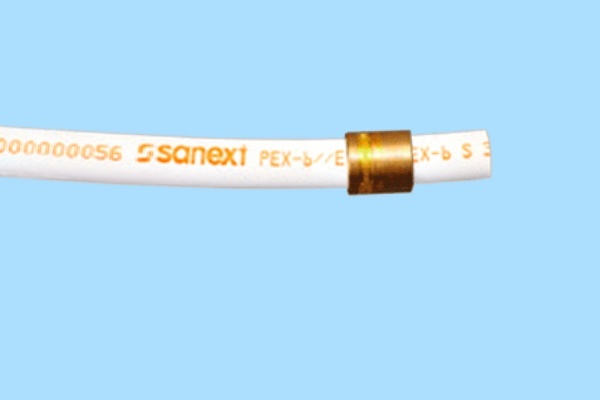
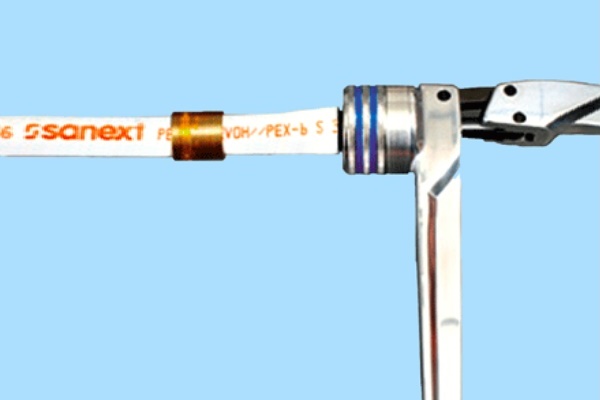
Povezava cevi z uporabo stiskalnih spojk se izvede na naslednji način:
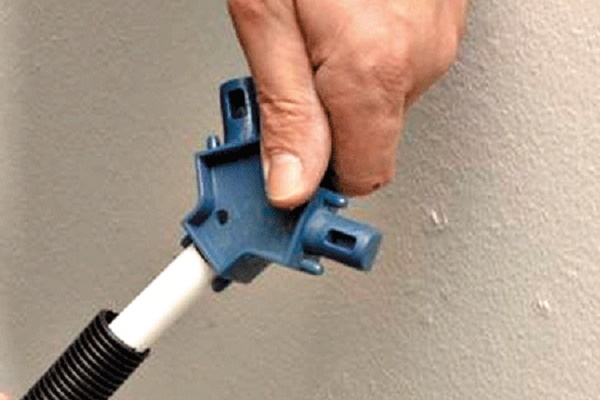
Poleg tradicionalnih stiskalnih povezav se pri delu s kovinsko-plastičnimi cevmi uporablja še ena tehnologija in vrsta spojk, imenovana nadstavne. Za oblikovanje tesnega spoja se v tem primeru poleg stiskalnih klešč uporablja tudi ekspander za razširitev nastavka. Ta metoda se uporablja za montažo sistemov, položenih v estrihu ali v štrbah.
Stiskanje drsnega tulca na razširjeno cev, nameščeno na nastavek, omogoča tesno povezavo, vendar za enkratno montažo ni vedno smiselno kupiti celotnega orodja.
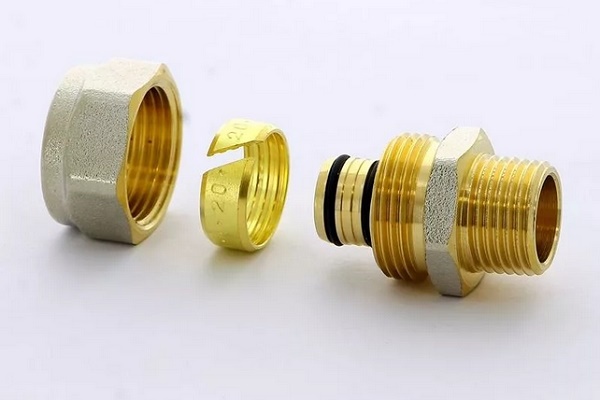
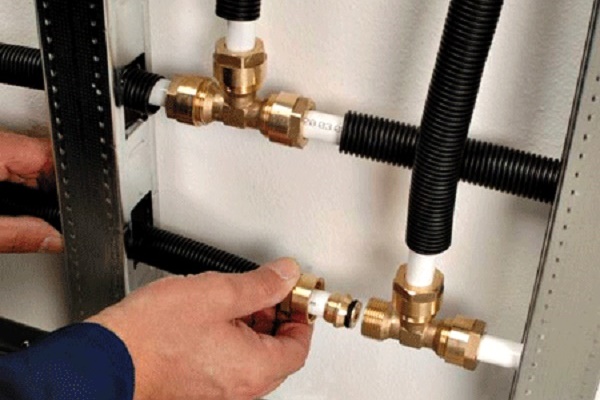
Ločljiva (vpenjalna) armatura je sestavljena iz ohišja, odprtega obroča za stiskanje in gumijastega tesnila. Za povezavo z gospodinjskimi napravami je predvidena navojnica.
Postopek namestitve:
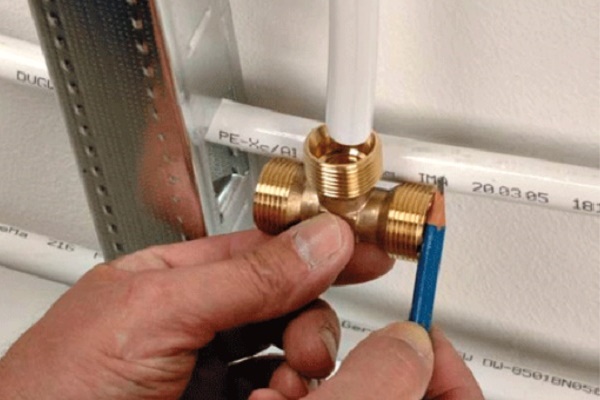
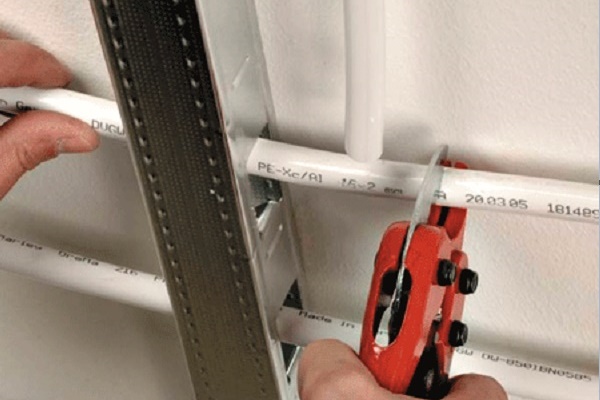
- Nanesite oznake za mesto namestitve fitinga in odrežite cev.
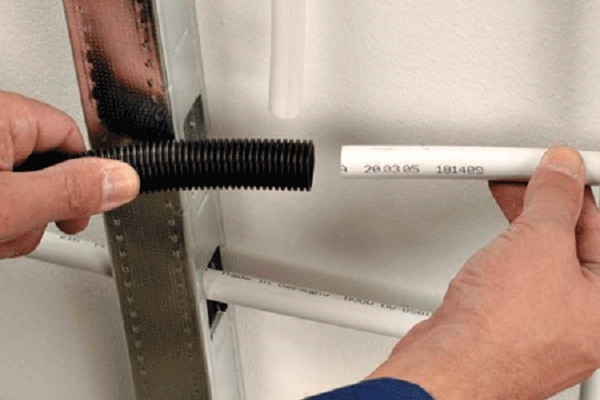
- Na cevovod nataknite matico in obroč za stiskanje.
- Namestite fiting in privijte matico.
- Preverite tesnost spoja.
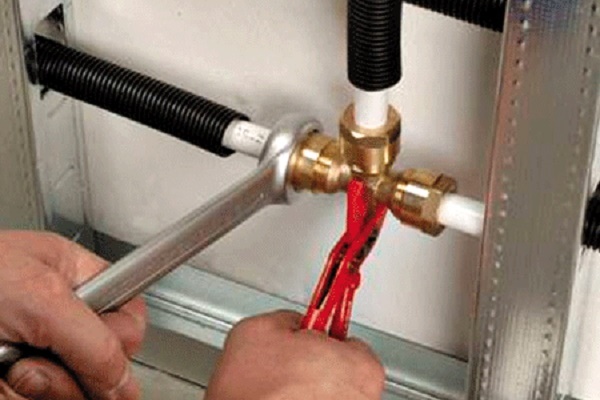
Kompresijski fiting velja za pogojno ločljivega. Za montažo cevovoda s to vrsto fitinov potrebujete najmanj orodja, zadostuje par matičnih ključev:
Armatura je enostavna za montažo:
- Cevovod na mestu pritrditve poravnajte v območju 10 cm.
- Odrežite cev natančno.
- Obdelajte konce, nataknite matico in obroč.
- Pokrijte nastavek s tesnilom in ga vstavite v cev.
- Privijte matico.
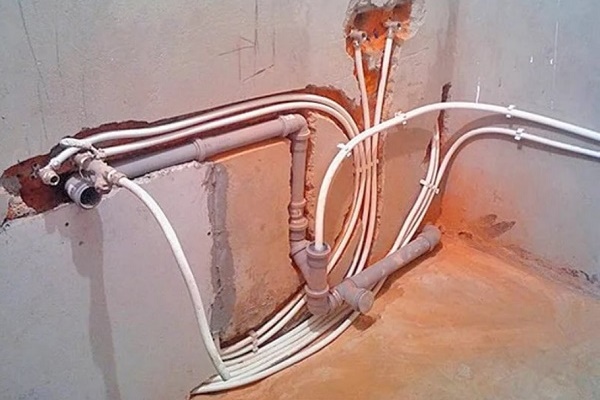
Najbolj zanesljiva povezava v sestavi kovinsko-plastičnih cevovodov se doseže z uporabo stiskalnih fitingov. Metoda je optimalna pri vgradnji skritih razvodov komunikacij. Za montažo cevovoda boste potrebovali stiskalni stroj, kalibrator in cevorez.
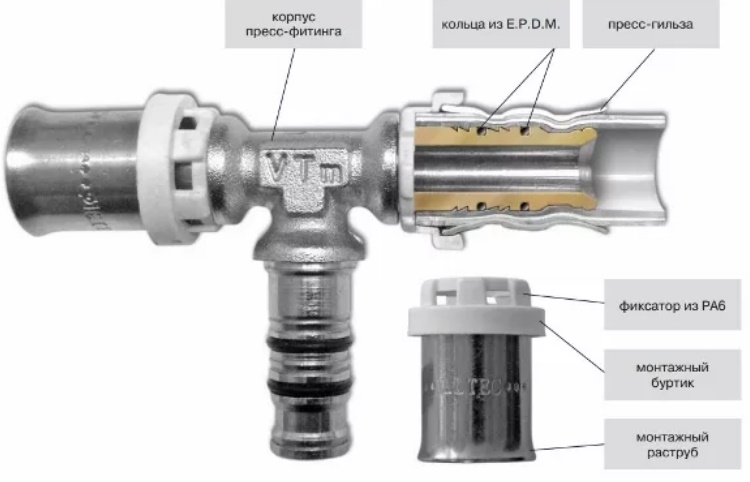
Z dragocenimi nasveti za izvedbo stiskanja kovinsko-plastičnih cevi vas bo seznanil naslednji članek, v katerem so podrobno obravnavane vse montažne podrobnosti.
Zaključki in koristen video na to temo
Primerjava odpornosti kovinsko-plastičnih in polipropilenskih vodov na vpliv visokega tlaka:
Izobraževalni videoposnetek o postopni montaži kovinsko-polimernega cevovoda z uporabo stiskalnih fitingov:
Cevi iz kovinske plastike – simbioza prednosti obeh materialov. Kombinirana struktura širi področje uporabe kovinsko-polimernih izdelkov v inženirskih sistemih komunikacij različnih gradbenih objektov. Tehtni argumenti »za«: trajnost in dostopna cena.
Ali želite povedati, kako ste izbrali cevi iz kovinske plastike in jih namestili sami? Imate koristne informacije o napravi ali posodobitvi komunikacijskih sistemov? Pišite, prosim, komentarje v spodnjem bloku, postavljajte vprašanja, delite koristne informacije in fotografije na temo članka.
 Bakrene cevi za ogrevanje: vrste, specifika označevanja + posebnosti uporabe
 Pres-fitinzi za kovinsko-plastične cevi: vrste, oznake, namen + primer montažnih del
 Polipropilenske cevi in spojke: vrste PP izdelkov za sestavljanje cevovodov in načini povezovanja
 Spajka za spajkanje bakra: vrste spajk in njihove značilnosti + nasveti za izbiro
 Kako se vrezati v plastično cev: značilnosti del in analiza vseh pomembnih podrobnosti
 Oprema za rezanje cevi: vrste orodij in značilnosti njihove uporabe
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve