Tlačni preizkus kovinsko-plastičnih cevi: postopek in podrobnosti izvedbe del

Odlična alternativa tradicionalnim jeklenim cevem so tehnološki izdelki iz kovinske plastike. Posebno priljubljenost so dosegli na področju vodovodnih napeljav. Kovinsko plastiko uporabljajo pri sestavljanju in popravilu tlačnih cevovodov, breztlačnih krogov za toplo in hladno vodo ter ogrevalnih sistemov.
Pri oblikovanju spojev se uporablja preprosta in dostopna metoda – stiskanje kovinsko-plastičnih cevi. Povedali vam bomo, kako poteka to delo, katero orodje potrebuje samostojni vodovodar za izgradnjo ali obnovo sistemov. Naša priporočila vam bodo pomagala doseči najboljši možni rezultat.
Vsebina članka:
Stiskanje: pojem v širšem pomenu
Sam pojem »stiskanja« v zvezi s kovinsko-plastičnimi cevmi je treba obravnavati v širšem pomenu besede. Na primer, pod stiskanjem pogosto razumemo standardne preskuse, ki se izvajajo na hidravlični ali pnevmatski način.
Toda sodobna praksa kaže, da izraz »stiskanje« povsem logično ustreza tudi postopku povezovanja fittinga in kovinsko-plastične cevi. Ta vrsta povezave se izvaja s tehnologijo silovitega stiskanja s pomočjo posebnega orodja (stiskalnih klešč).
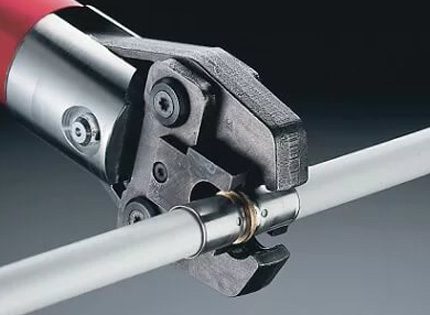
Ne glede na pogoje montaže in uporabljene tehnologije, gradnja vodovodnih ali drugih omrežij na osnovi kovinsko-plastičnih cevi spremljajo preskusi tesnosti in trdnosti.
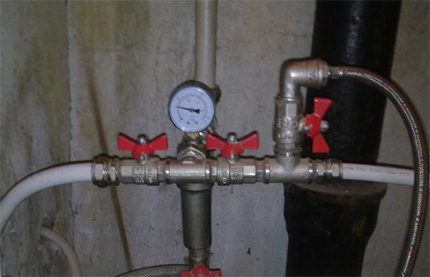
Praviloma se preskusni postopek izvaja na hidravlični način. Vendar ni izključena možnost izvedbe preskusov s pnevmatsko metodo.
Načini stiskanja kovinske plastike
Hidravlični način predvideva polnjenje kovinsko-plastičnih cevi z vodo in nato povečanje tlaka do nastavljenih vrednosti. Preizkusi lahko zajemajo celotno montirano napeljavo ali samo njene posamezne dele.
Pnevmatični način predvideva uporabo stisnjenega zraka namesto vode. Ta metoda preskušanja tlaka velja za manj učinkovito in bolj nevarno v primerjavi s hidravlično možnostjo. Prav tako ni pomembno, ali se preskušajo kovinske cevi ali kovinsko-plastične.
Možnost #1: hidravlični
Postopek se v ničemer ne razlikuje od standardne možnosti, ki se uporablja na jeklenih vodovodnih napeljavah. Edina podrobnost – delovni tlaki za plastične cevi imajo manjše vrednosti, kot so sprejete za kovinske izdelke.
Posledično se preskusni tlak izračuna ob upoštevanju standardnih nastavitev delovnega tlaka za plastiko po formuli:
Ri = Rrp * 1,5,
V njej je Ri – preskusni tlak; Rrp – delovni tlak plastične cevi.
Temperatura vode znotraj cevovoda je pri tem dovoljena v območju pozitivnih vrednosti 5 – 40 °C.
Potek postopka:
- Pripravite preskušani odsek (namestite ventile, zaporne čepe).
- Namestite na različnih točkah napeljave 2 manometra.
- Na zgornjem nivoju napeljave namestite odzračevalnik.
- Na spodnjem nivoju napeljave priključite vodno črpalko.
- Napolnite napeljavo z dovodom vode od spodnjega nivoja do zgornjega.
- Odprite odzračevalnik, da izpustite zrak iz sistema.
Znotraj napeljave iz kovinsko-plastičnih cevi je treba tlak povečevati počasi, brez nenadnih skokov. Takšne pogoje za črpanje tlaka zagotavlja ročna hidravlična stiskalnica.
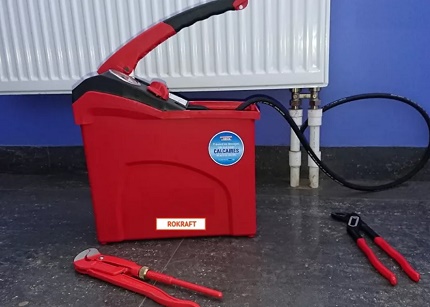
Dokler se vrednost tlaka ne približa delovni ravni, je priporočljivo občasno vizualno preverjati območja možnih puščanj.
Takšna območja so običajno:
- povezave »cev v cevi«;
- stik cevi in fittinga;
- mesta namestitve pip in zamaškov.
Povečanje tlaka v kovinsko-plastičnih ceveh na vrednost, ki presega delovni parameter za 1,5-krat, je dovoljeno le, če v bližini preskušanega voda ni ljudi.
Vzpostavljeni preskusni tlak v cevovodu je treba vzdrževati določen čas. Za vodovod iz kovinsko-plastičnih cevi, namenjen uporabi v gospodinjstvu, je sprejet petminutni minimalni čas vzdrževanja.
Med sprejetim minimalnim časom preskusa padec tlaka na mestih namestitve kontrolnih manometrov ni dovoljen. Ko na kontrolnih napravah opazimo negativne spremembe, to stanje kaže na nepopolno tesnost sistema.
Znižajte tlak na delovno vrednost in natančno preverite mesta morebitnih puščanj po celotnem odseku kovinsko-plastičnih cevi. Odkrite napake odpravite in ponovite postopek preskusa.
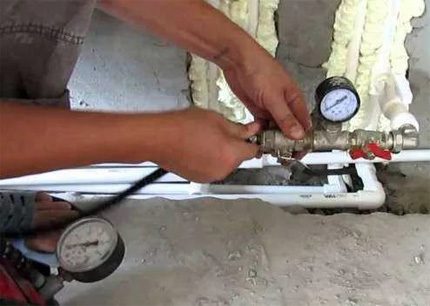
Preskusi tesnosti so opravljeni, če izpolnjujejo naslednje pogoje:
- vizualno ni bilo ugotovljenih puščanj;
- vizualno ni bilo ugotovljenih razpok v stenah cevi;
- pet minut ni bilo opaženih sprememb tlaka na kontrolnih manometrih;
- ni vidnih deformacij cevovodov.
Medtem pa je treba pojasniti: če čas vzdrževanja presega petminutni interval, je dovoljen rahel padec preskusnega tlaka zaradi naravne spremembe temperature vode v kovinsko-plastičnih ceveh.
Možnost #2: pnevmatski
V primeru, da hidravličnega tlačnega preizkusa iz kakršnega koli razloga ni mogoče izvesti, je dovoljena alternativa – pnevmatski preizkus.
Metodologija pnevmatskih preskusov se nekoliko razlikuje po načinu preverjanja tesnosti, a v bistvu skoraj ponavlja hidravlično metodo. Ta tehnologija se ne uporablja tako pogosto za cevi, vendar se pogosto uporablja za tlačno preizkušanje posameznih naprav, kot so ekspanzijske posode, kotli, toplotni izmenjevalniki itd.
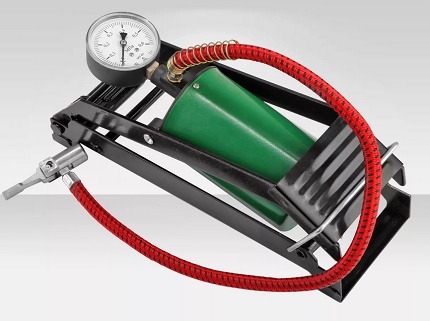
Za odkrivanje mest puščanja pri pnevmatskem preskušanju se običajno uporablja milnica. Montiran vod napolnimo z zrakom pod tlakom Ri = Rrp * 1,15 in mesta potencialnega puščanja poškropimo z milnico. Izhod zraka se ugotovi po nabrekanju mehurčkov.
Tak način preverjanja omogoča vizualno odkrivanje tudi manjših puščanj. Vendar pa je pregledovalcu precej težko spremljati puščanje na mestih, ki so težko dostopna za vizualno opazovanje.
Pnevmatska metoda preskušanja je primerna za testiranje tesnosti spojev kovinsko-plastičnih cevi s fitingi ali po shemi »cev v cevi«. Ko pa je treba sistem cevovodov preskusiti na trdnost, ta metoda očitno ni najboljša. V tem primeru se je treba zateči k hidravličnemu preskušanju.
Stiskanje kot način povezave
Pri montaži kovinsko-plastičnih cevi se uporablja več metod, primernih za izvedbo različnih spojev:
- s spajkanjem;
- z matičnim spojem;
- s stiskanjem.
Zadnja od treh metod je pravzaprav stiskanje kovinsko-plastične cevi na mestu njenega stika s fitingom.
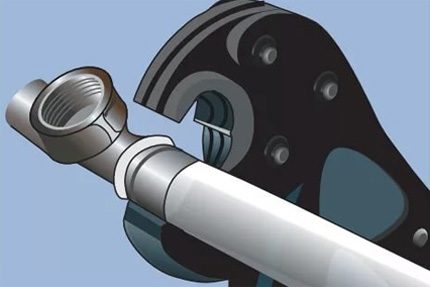
Metoda takega stiskanja se odlikuje po preprostih korakih, ki so izvedljivi tudi za neprofesionalnega vodovodarja. Edina podrobnost je, da so za delo potrebna tako imenovana klešče za stiskanje – posebno orodje, s katerim se ustvari zanesljiv stiskalni spoj.
Na splošno je za izvajanje del z metodo stiskanja potreben naslednji nabor orodja:
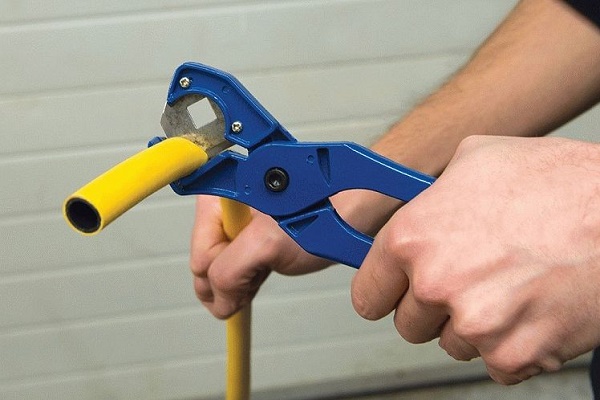
- rezalnik cevi za kovinsko-plastične cevi;
- kalibrator, razširjevalnik, obdelovalec faske;
- klešče za stiskanje.
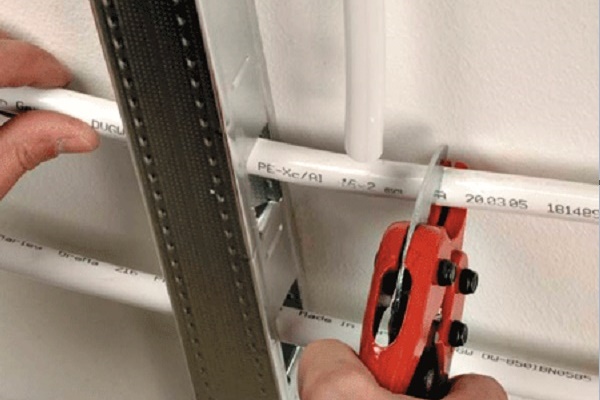
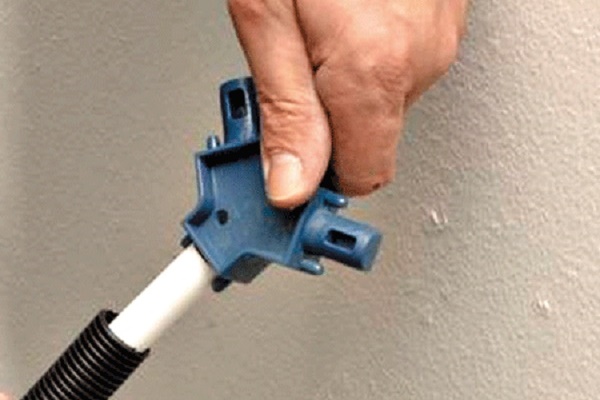
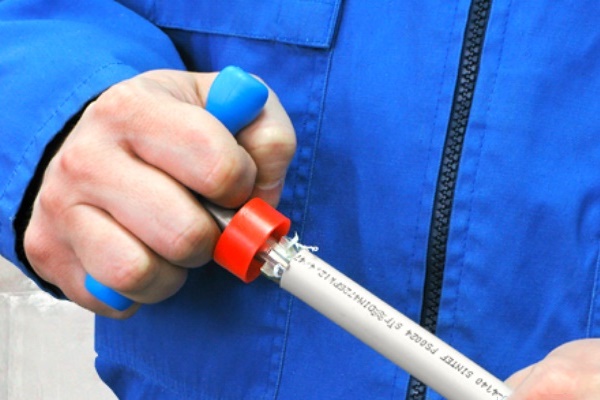
Z rezalnikom cevi se izvede ravno odrezanje na želeno dolžino, brez deformacije cevi in pod pravim kotom. S kalibratorjem in obdelovalcem faske se končni del kovinsko-plastičnega rokava pripravi za kasnejšo povezavo s fitingom.
Včasih je za delo potreben tudi razširjevalnik. Klešče za stiskanje imajo v postopku posebno vlogo. Prav s tem orodjem se izvede stiskanje pripravljenega spoja.
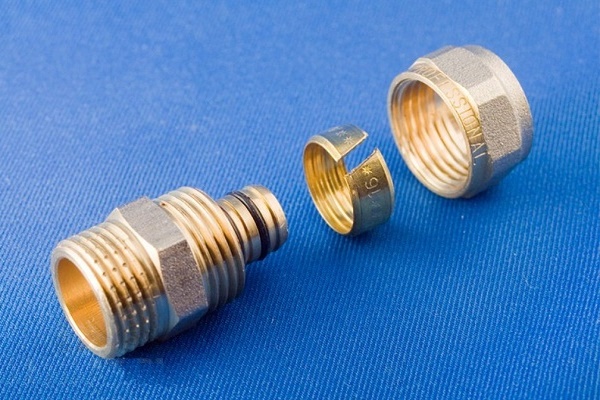
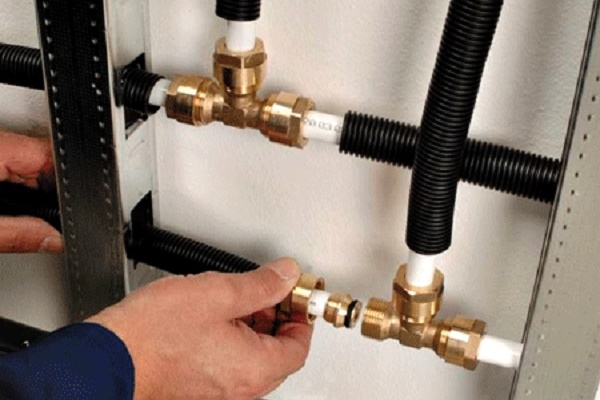
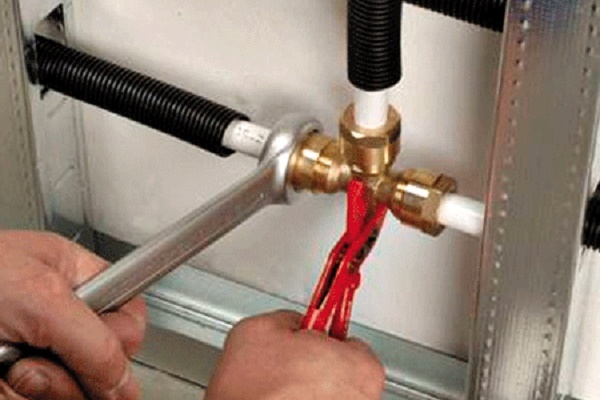
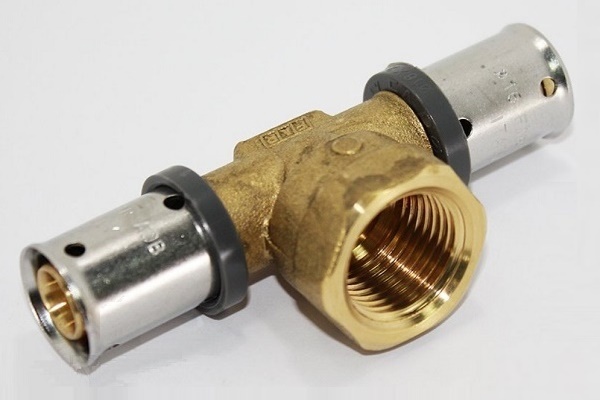
Pri montaži kovinsko-plastičnih cevovodov se uporabljajo stiskalni in kompresijski (navojni) fitingi, njihovi koraki vgradnje pa so si v marsičem podobni:
Kako stisniti kovinsko-plastično cev
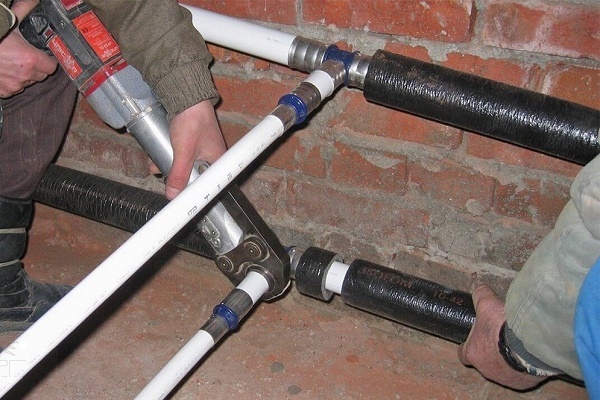
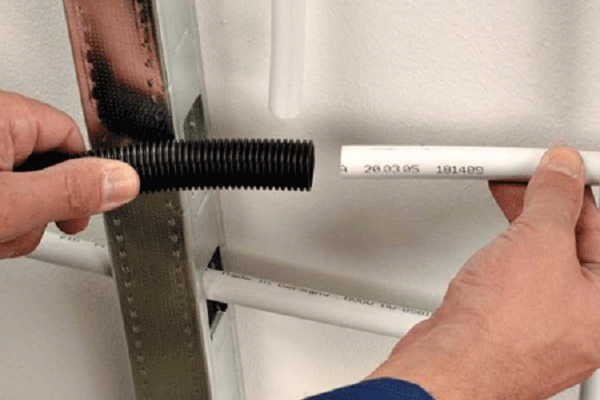
Postopek stiskanja pri povezovanju kovinsko-plastične cevi z nastavkom vključuje naslednje korake:
- Rezanje kovinsko-plastične cevi na mero.
- Izvedba kalibriranja njenih čelnih delov.
- Odstranitev posnetja po notranjem radiju.
Nato se izvede namestitev stiskalne puše na končni del cevi.
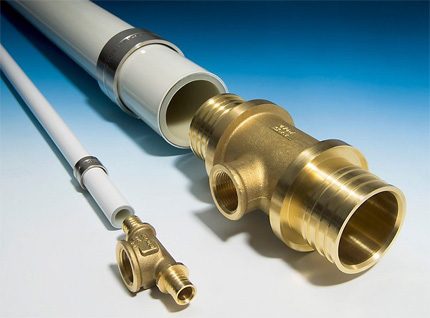
Po teh dejanjih v kovinsko-plastično cev s konca, kjer je nameščena stiskalna puša, vstavijo nastavni del fitninga. Stiskalno pušo premaknejo po telesu cevi in jo namestijo vzporedno z nastavkom. Navodila za delo s stiskalnimi fitinzi pri sestavljanju kovinsko-plastičnega cevovoda so navedena tukaj, priporočamo, da si ogledate koristne informacije.
Na območje spoja namestijo stiskalne klešče, opremljene z nastavkom, ki ustreza premeru obdelovane cevi. Ročaje orodja stisnejo do konca.
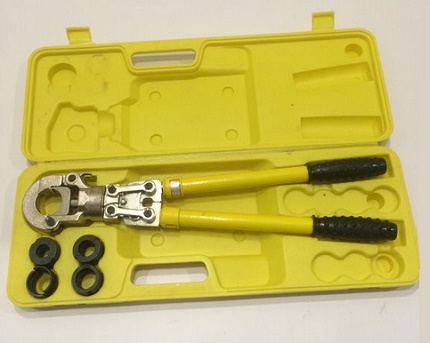
Takšna dejanja so značilna za izvajanje stiskanja z ročnim orodjem. Poleg ročnih stiskalnih naprav obstajajo tudi električne, hidravlične in pnevmatske naprave.
Ti konstrukcijski tipi se običajno redko uporabljajo v gospodinjstvu. Njihov namen je industrijsko-proizvodno področje. Po konfiguraciji se tudi močno razlikujejo od ročnih modelov.
Opozoriti je treba na nekatere posebnosti pri delu s prešičnimi kleščami. Vedno je dovoljeno le enkratno stiskanje. Če iz kakršnega koli razloga prvič ni uspelo narediti kakovostnega obžema, ne poskušajte ponoviti dejanja. Pokvarjen obžem je treba odstraniti, postopek stiskanja pa izvesti znova.
Prednosti in slabosti stiskanja
Ocenjujoč povezavo kovinsko-plastičnih cevi, izvedeno s pomočjo prešičnih klešč, ne moremo ne omeniti prednosti in slabosti.
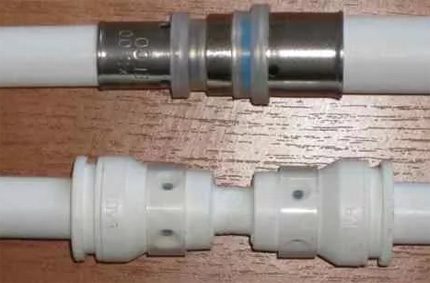
Tako eni kot drugi določajo pogoje, kjer bo primeren prav tak način.
Seznam navedenih prednosti je naslednji:
- ustvari se povezava brez vzdrževanja;
- namenjena visokim delovnim tlakom;
- visoka mehanska trdnost;
- dolga življenjska doba;
- enostavna in hitra montaža.
Z vidika obstoječih pomanjkljivosti strokovnjaki prav tako izpostavljajo nekatere dejavnike in jih običajno povezujejo z merili vzdrževanja ali montaže:
- ustvari se nerazstavljiva povezava;
- potrebno je posebno orodje (prešične klešče).
Slabost je tudi ta, da vsaka napaka pri stiskanju vse delo izniči.
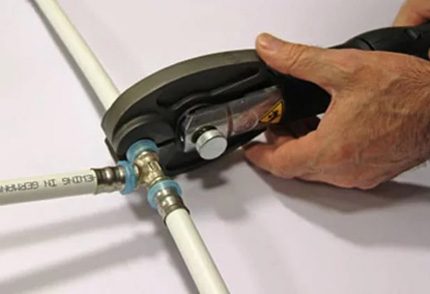
K navedenim pomanjkljivostim lahko dodamo še visoko ceno glavnega orodja – prešičnih klešč.
Res pa ima ročni pripomoček za gospodinjske pogoje ceno, ki ni tako visoka kot za avtomatske izvedbe. A tudi v tem primeru je nakup neugoden, saj je potreba po orodju dejansko enkratna.
Zaključki in koristen video na to temo
Iz videoposnetka lahko izveste, kako delati s prešičnimi kleščami mehanskega tipa, in sicer – kako stiskati fittinge kovinsko-plastičnih cevi.
Montaža kovinsko-plastičnih cevi s stiskanjem se priporoča v okolju s temperaturo najmanj +10 °C. Kupljen material (cevi) je priporočljivo pustiti v novih pogojih vsaj 24 ur in šele nato začeti z montažo.
Nameščen vodovodni sistem je treba preizkusiti glede tesnosti in trdnosti s hidravličnimi in pnevmatičnimi preskusi.
Imate izkušnje z delom s kovinsko-plastičnimi cevmi in z urejanjem njihovih spojev? Obvladate tehnične podrobnosti izvedbe tega dela, ki niso obravnavane v članku? Prosimo, napišite komentarje v spodnjem obrazcu, postavljajte vprašanja, objavljajte fotografije.
 Pres-fitinzi za kovinsko-plastične cevi: vrste, oznake, namen + primer montažnih del
 Rezanje cevi pod kotom: prednosti in slabosti različnih metod + primer izvedbe del
 Kako poteka upogibanje kovinskih cevi: tehnološke podrobnosti izvedbe del
 Montaža kovinsko-plastičnih cevi z lastnimi rokami: tehnologija spajanja in primeri razvoda
 Varjenje polipropilenskih cevi: pravila za izvedbo del in analiza možnih napak
 Zamenjava cevi v kopalnici: navodila po korakih za izvedbo del
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
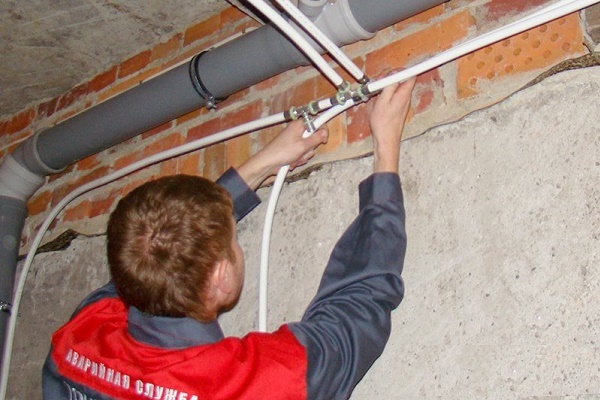
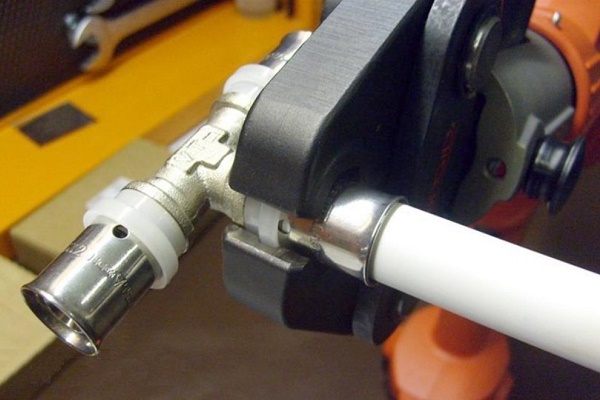
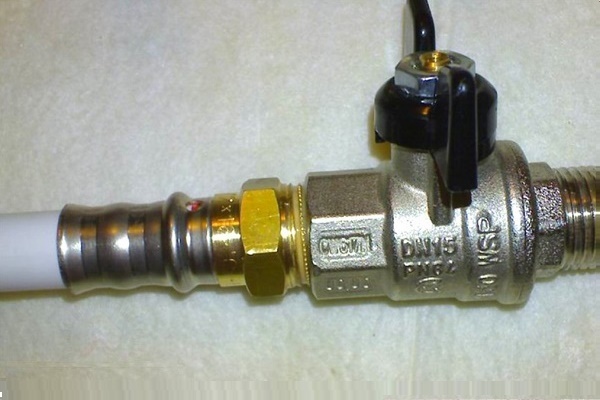
Če imate potrebno orodje (poseben rezalnik cevi in stiskalne klešče), opravljanje stiskanja kovinsko-plastičnih cevi ne predstavlja velikih težav in ga je precej preprosto opraviti sami. Če kaj ni jasno, je dovolj, da si ogledate nekaj videoposnetkov, ki jih je polno na spletu. Druga stvar je, da orodja nima vsak, in ni poceni.
Nima smisla kupiti jih, če se s tem ne ukvarjate profesionalno. Te stiskalne klešče sem si preprosto izposodil, zdaj je veliko podjetij, kjer je to mogoče.
Pozdravljeni. Ali je treba pri izdelavi cevi na mestu reza odstraniti posnetje?