Rezanje cevi pod kotom: prednosti in slabosti različnih metod + primer izvedbe del

Cevi so široko uporabljen gradbeni material. Uporabljajo se pri montaži različnih sistemov. Med montažo se pojavljajo situacije, ko je treba cevi spojiti pod kotom. Tehnologija izvedbe takih del ni standardna, vendar jo je treba poznati.
Za ustvarjanje zapletene konfiguracije povezave je potrebno rezanje cevi pod kotom. Povedali vam bomo, kako se izvajajo takšne operacije in katere metode rezanja obstajajo.
Vsebina članka:
Tehnike rezanja cevi pod kotom
Ob upoštevanju tehnik dela – rezanje naravnost ali pod kotom – je treba upoštevati različen material obdelovancev. Tako je cevi iz polipropilena ali tanke medenine lažje in preprosteje rezati kot debele jeklene cevi.
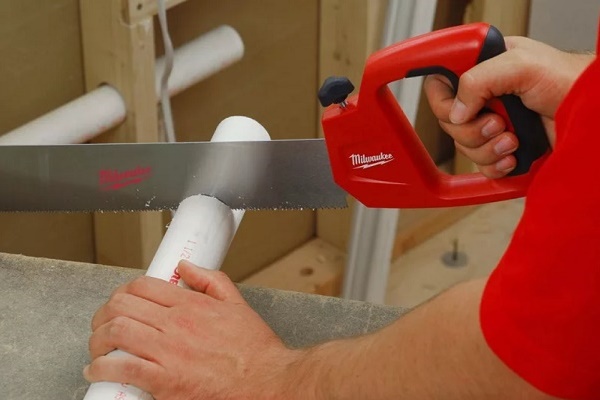
Plastične izdelke majhnih premerov se reže pod želenim kotom s pomočjo posebnih škarij. Pri tem lahko kot nadzirate z navadnim kotomerom. Rezanje polimernih cevi se izvaja tudi z navadno žago z drobnozobim listom.
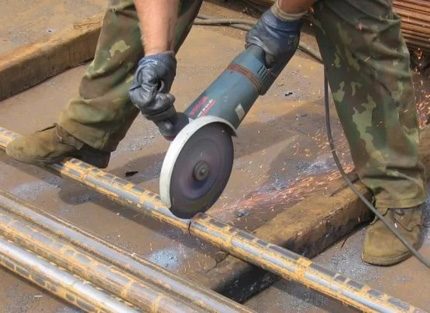
Najpogostejša potreba pri montaži je rezanje vodovodnih, kanalizacijskih in prezračevalnih cevi pod kotom 45°.
Ugotovimo, katere pripomočke lahko uporabimo za rezanje pod različnimi koti.
Papirnata šablona za cev
Za izvedbo relativno natančnega reza lahko uporabimo preprosto metodo, kjer kot nekakšna predloga služi navaden list papirja. Na primer, za izdelavo predloge je primeren tiskalniški papir formata A4.
List predhodno označimo v kvadrat z ravnilom. Velikost diagonale kvadrata mora biti enaka obsegu cevi, ki jo želimo odrezati. Odvečne dele lista odrežemo.
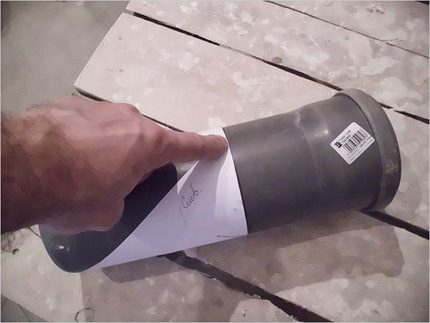
Nato sledijo naslednji koraki:
- Papir prepognemo po diagonali, tako da združimo nasprotna vogala.
- Dobljeni trikotnik obrnemo tako, da je linija hipotenuze pravokotna na os cevi.
- V tem položaju ovijemo cevno površino s papirjem, pri čemer združimo skrajne točke hipotenuze.
- Z markerjem označimo rezalno črto vzdolž ene od katet trikotnika.
- Cev odrežemo po začrtani črti.
S to metodo je zelo priročno označevati in rezati cevi pod kotom 45° v območju premerov od 32 do 63 mm. Za večje udobje pri označevanju je priporočljivo uporabiti debel, a mehak papir. Prav tako lahko uporabimo paronit in podobne materiale.
Kako pravilno izbrati rezalnik za plastične cevi in kako ga dejansko uporabljati, je podrobno opisano v članku, ki smo ga predlagali.
Pravilno izdelane predloge za natančno krojenje cevi omogočajo izjemno natančno izvedbo rezov. Kljub temu reža med pripravljenimi kosi ni izključena. Pri povezovanju kovinskih cevi se ta “zapre” z varilnim šivom, pri povezovanju plastičnih delov pa se uporablja specializirana vrvica za spajkanje.
Programi za izračun kotov reza
Tehnologija rezanja po šablonah omogoča pridobivanje različnih kotov reza. Toda za oblikovanje šablone za kote, ki niso 45°, bo že potrebno izvesti matematične izračune in na podlagi izračunanih podatkov izrezati šablono iz papirja ali podobnih materialov.
Res je, da obstajajo računalniški programi, ki naj bi mojstra razbremenili izvajanja izračunov. Šablone za rezanje cevi ti programi natisnejo na tiskalniku.
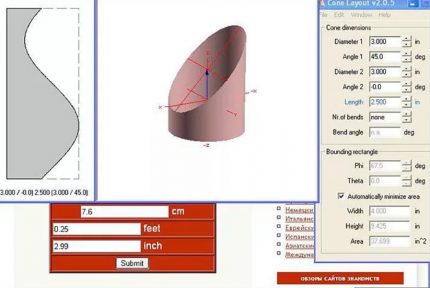
Preprost program za izračun, ustvarjen na podlagi aplikacije MS Excel, omogoča izračun in sestavo šablone skoraj za vse vrednosti premerov cevi in zahtevanih kotov reza.
Vse, kar mora uporabnik storiti, je vnesti v celice »Zunanji premer« in »Kot reza« ustrezne vrednosti. Na podlagi teh parametrov se oblikuje šablona, ki jo je mogoče poslati na tiskanje.
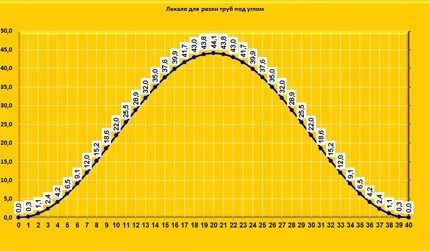
Pomanjkljivost programa – ne upošteva debeline lista šablone, kar vodi do manjših netočnosti.
Zajla za rezanje cevi
Obstaja preprosto orodje, ki se pogosto uporablja v gospodinjstvu, predvsem za delo z lesom. Imenuje se – mitra. Torej, ta pripomoček je primeren za rezanje cevi, in sicer pod različnimi koti.
Mitra je na voljo v prodaji, vendar jo lahko po želji izdelate sami in prilagodite konstrukcijo potrebnemu premeru cevi:
- Vzemite leseno desko s širino, enako premeru cevi, dolžino 400-500 mm.
- Vzemite še dve deski enakih dimenzij, vendar s širino povečano za debelino prve deske.
- Iz treh desk sestavite konstrukcijo v obliki obrnjene črke »P«, kjer je kot podstavek nameščena prva deska.
- V osrednjem delu konstrukcije označite pravokotnik, katerega dve stranici potekata po notranjih mejah stranskih desk.
- Pravokotnik razdelite z diagonalami in vzdolž črt, dobljenih na zgornjih robovih stranskih desk, naredite zareze navzdol do podlage.
Na ta način se izdela šablona za rezanje pod kotom 45°. Toda s pomočjo kotomerja lahko označite skoraj vsak kot in naredite zareze za rez cevi za določen kot.
Prednost mitre – orodje je primerno za večkratno uporabo. Delo z orodjem je dopustno do take stopnje obrabe sten zarez, dokler lahko zagotavljajo visoko natančnost reza. Priporočljivo je izdelati stene orodja iz materiala večje trdnosti, kot je les.
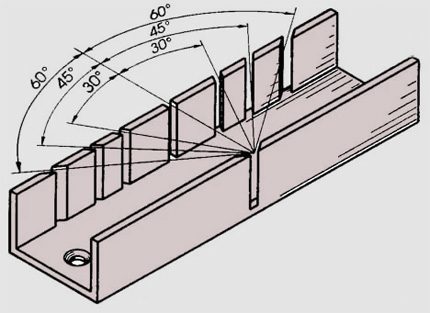
Prednosti metode so očitne – preprostost, lahkost izdelave orodja (kotnika), ekonomičnost, vsestranskost. Pomanjkljivosti dela s takšno možnostjo opreme – potreba po prilagajanju velikosti kotnika premeru cevi ob pogoju natančnega reza. To pomeni, da boste morali za vsako cev narediti svoje orodje.
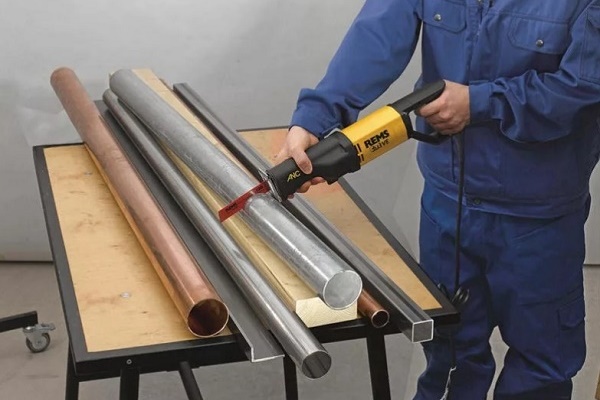
Prav tako lahko s kotnikom režete cevi le z nožno žago za kovine ali s sekačem (za plastične izdelke). Za delo z debelostenskimi kovinskimi cevmi za rezanje z brusilko to orodje ne bo primerno.
Preprosta oprema za rezanje
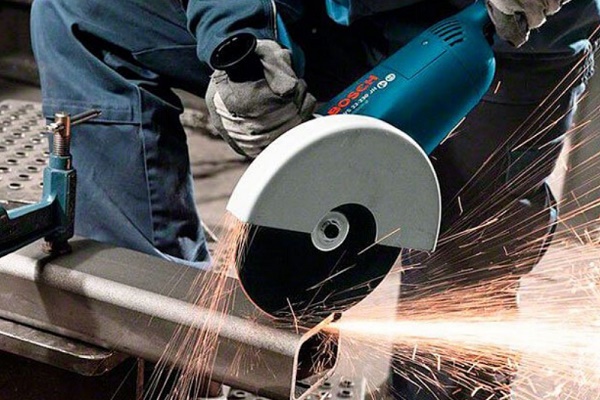
Kovinske izdelke okrogle in pravokotne oblike, ki imajo dovolj debele stene, je priročno rezati pod kotom s pomočjo preproste elektromehanske opreme.
Rezalni element takega orodja je odrezovalni disk ali krožna žaga, pritrjena na gred elektromotorja. Elektromotor z rezilom je del celotne opreme, ki vključuje delovno mizo, nihajno oporo in objemko.
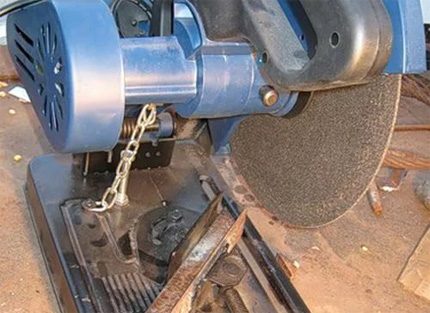
Za namestitev cevi pod želenim kotom in nato njeno pritrditev se uporabljata navadna objemka in dva kovinska kotnika. En kotnik (kratek) je pritrjen na dno vrtilnega mehanizma – nihala. Drugi kotnik (dolg) je v prostem stanju.
Postopek polaganja cevi in rezanja:
- Z vrtilnim mehanizmom se nastavi zahtevani kot reza (npr. s pomočjo ravnila in kotomerja).
- Najdeni položaj se fiksira s pritrdilnimi vijaki.
- Med kratkim in dolgim kotnikom se položi cev in stisne z vijakom objemke.
- Napetost se dovaja na elektromotor.
- Z rahlim pritiskom na disk rezalnika se cev reže na želenem mestu.
Prednosti te metode so hitro delo, čist rez, možnost obdelave velikega števila cevi v kratkem času.
Slabosti: omejitve pri uporabi v gospodinjskih pogojih, povečan hrup, delo s cevmi le majhnih in srednjih premerov. Poleg tega se postopek rezanja z opremo izvaja stacionarno, oddaljeno od mesta montaže, kar ni vedno sprejemljivo.
Če nameravate doma narediti bakren cevovod, boste potrebovali posebne rezalnike cevi, s pravili izbire katerih vam svetujemo, da se seznanite.
Podrobnosti dela s pravokotnim prerezom
Za izvedbo rezanja izdelkov pravokotnega prereza je priporočljivo vnaprej pripraviti šablonske odseke kotnikov. Te je enostavno narediti iz kovinskega kotnika, pri čemer ga predhodno označite z istim kotomerom.
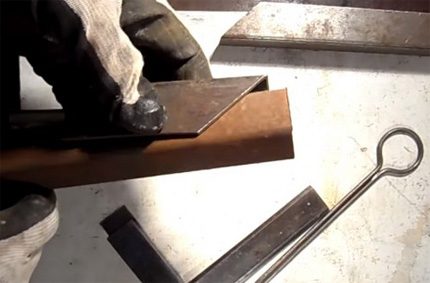
Označitev se lahko izvede za različne vrednosti kotov. Za uporabo predloge v praksi jo je dovolj priložiti k pravokotni cevi na ustreznem mestu in označiti linijo reza. Nato s katerim koli primernim orodjem izvedite rez po začrtani liniji.
Naprave za natančno rezanje
Med blagovnimi napravami, ki bi jih lahko uporabili v gospodinjstvu za rezanje pod kotom, lahko opazimo opremo italijanske proizvodnje.
Tračni žagalni stroj Mini Cut od podjetja «MASS» – majhna naprava z ročnim pritiskom, za delo ne le s cevmi, ampak tudi kotniki, palicami, profilnimi elementi.
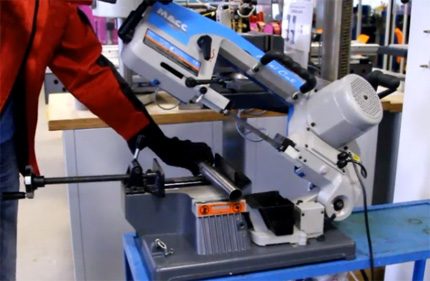
Na stroju je podprta nastavitev kota reza od 0 do 45º. Postopek se izvaja s pomočjo tračnega lista s hitrostjo 45 povratnih gibov na minuto. Naprava je opremljena z elektromotorjem moči 370 W, ki se napaja iz gospodinjskega omrežja. Največji dovoljeni premer obrezane okrogle cevi je 65 mm.
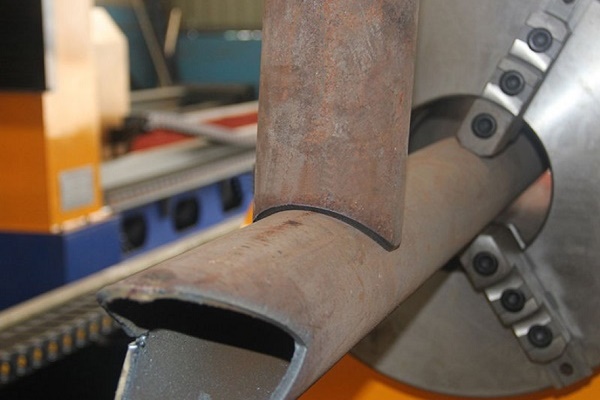
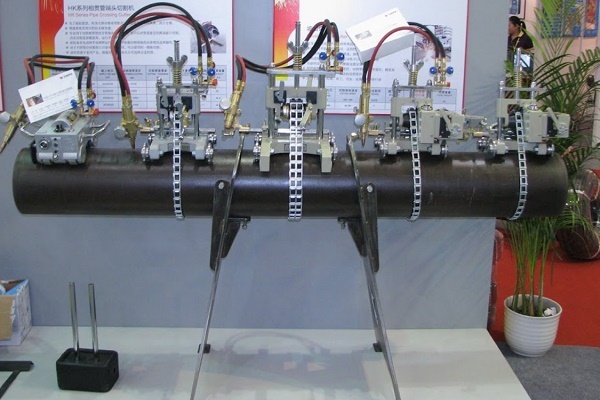
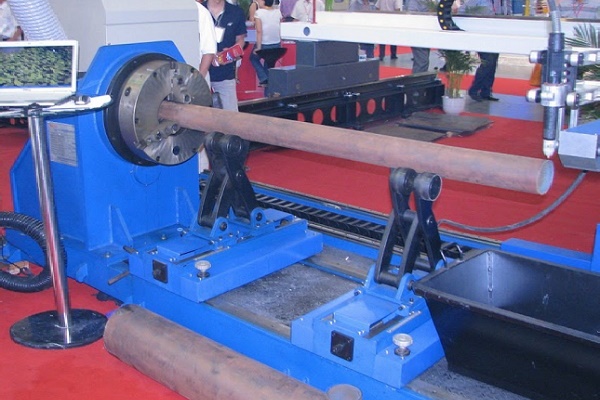
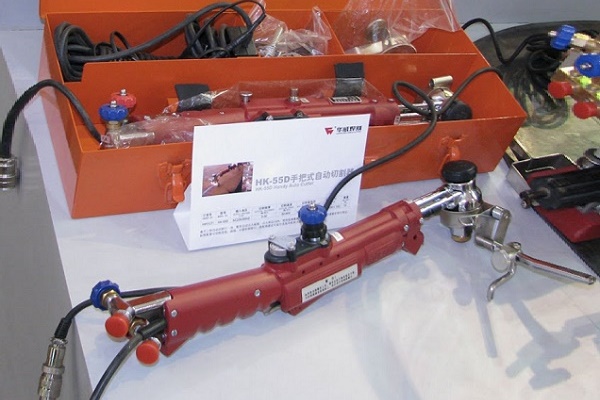
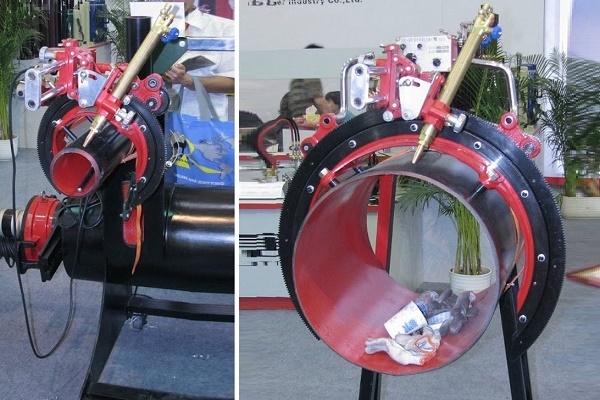
V industrijskem obsegu so za rezanje cevi razvite številne naprave z elektromehanskim in električnim pogonom. Tehnično zahtevne naprave omogočajo z visoko natančnostjo izvajanje termičnega, kisikovega in plazemskega rezanja:
Industrijski modeli (na primeru BSM)
Obstajajo posebni industrijski stroji za natančne operacije rezanja pod kotom. Dober primer: naprave, ki se proizvajajo pod blagovno znamko «BSM». Proizvajalec strojev je nemško podjetje Rexinger.
Stroji serije BSM so namenjeni izključno za delo s polipropilenskimi cevmi dokaj velikih premerov. Podprta je obdelava izdelkov tipa PP, PVC, PE in PVDF.
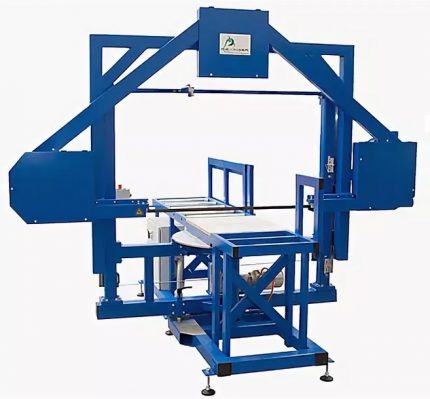
Rezilni instrument stroja je tračna žaga, s pomočjo katere se izvaja rezanje pod koti od 0 do 67,5°. Natančnost postopka zagotavlja laserski zaznavalec rezanja.
Kljub konfiguraciji naprave za izdelke velikih premerov je mogoče uporabiti posebno mizo, s pomočjo katere se uspešno režejo cevi majhnih premerov (50–200 mm), ki jih je lažje razrezati s pomočjo rezalnika cevi. Na voljo je široka paleta modelov naprav BSM.
Uporaba termičnih metod
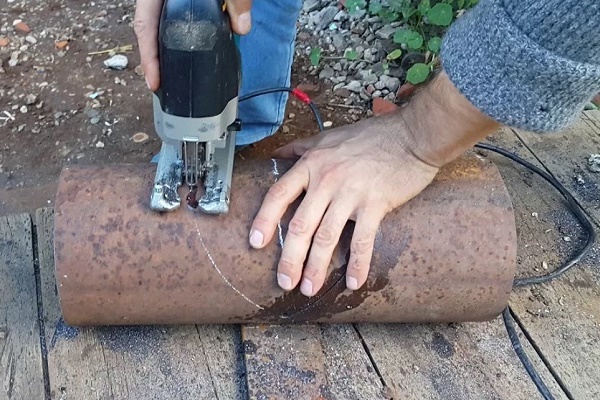
Poleg mehanskih metod se pogosto uporabljajo termične metode, kjer kot orodje delujejo varilne ali rezalne naprave. Na primer, avtogeni plinski rezalnik ali običajna varilna naprava (enosmernega/izmeničnega toka).
S pomočjo takih naprav so za rezanje dostopne debelostenske kovinske cevi. Vendar je zelo težko z metodo elektrovarjenja ali plinskega avtogena dobiti popolnoma ravno kakovosten rez.
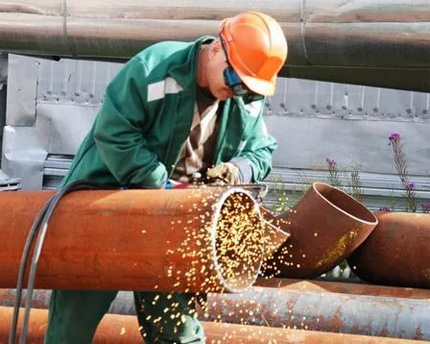
Tehnologija rezanja s pomočjo elektrovarjenja in avtogena je razširjena povsod. Metodika ne zagotavlja visoke natančnosti reza, vendar pri montaži cevi ta dejavnik pogosto ni odločilen.
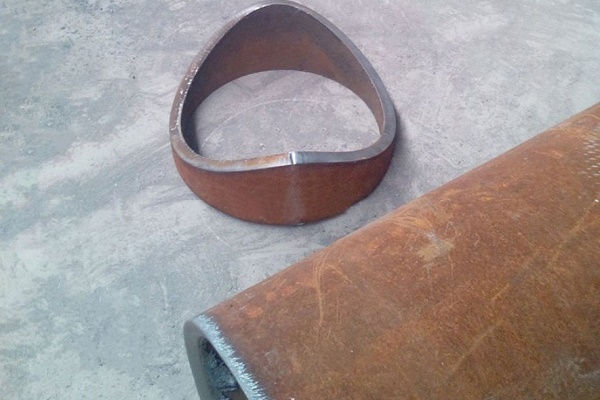
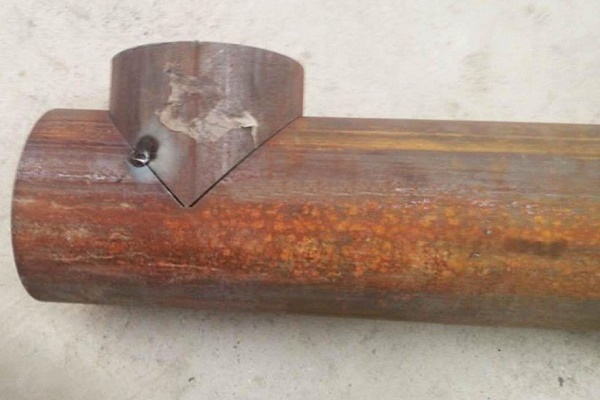
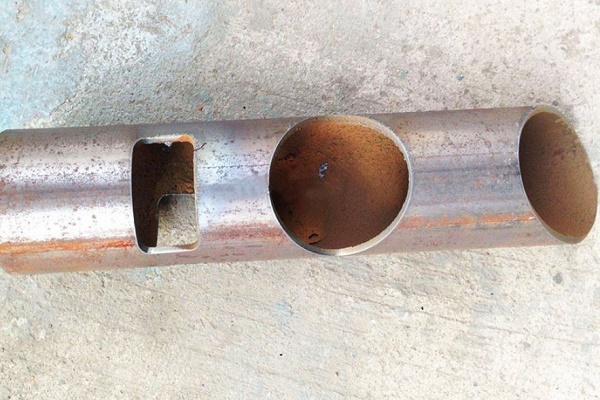
Običajno so izdelki po rezanju s termično metodo podvrženi dodatni obdelavi. Poravna se linija reza, prilagodijo se vrednosti zahtevanega kota. Tak pristop je ekonomsko neugoden, saj ga spremljajo dodatni stroški za mehansko obdelavo.
Praviloma se termična metoda rezanja uporablja v industrijsko-proizvodni sferi. Res pa tudi komunalne službe pogosto posegajo po takšni metodi.
Termično rezanje se uporablja tudi za delo s plastičnim materialom. Obstajajo naprave – termične giljotine. Ostro tanko rezilo takih naprav se segreje na visoko temperaturo, nato pa izvede rez.
Termične giljotine podpirajo rezanje pod kotom, in v tem je njihova prednost. Vendar teh naprav ni mogoče uporabiti za delo s tršimi materiali, kot so polivinilklorid, les, iverne plošče.
Za rezanje kovinsko-plastičnih cevi so potrebni rezalniki cevi, ki lahko enakomerno razdelijo na dele izdelke z večplastno strukturo. Njihovim različicam in načinom uporabe je posvečen članek, ki ga priporočamo.
Zaključki in koristen video na to temo
V videoposnetku so predstavljeni izračuni in prikazan praktikum za rezanje cevi pod kotoma 45° in 90°:
Za vsak posamezen primer montaže je mogoče izbrati najbolj priročen in cenovno ugodnejši način rezanja. Konkretna izbira je odvisna od materiala cevi, njenega premera in debeline stene.
Z uporabo preprostih načinov označevanja je mogoče doseči dovolj natančen kot, pod katerim je treba odrezati obdelovanec. Hkrati pa je z uporabo zapletene metode izračuna mogoče rezati pod nestandardnimi koti z visoko natančnostjo.
Imate koristne informacije o temi članka? So se vam med seznanjanjem z gradivom pojavila vprašanja ali ste odkrili sporna mesta? Prosimo, napišite komentarje v spodnjem razdelku.
 Tlačni preizkus kovinsko-plastičnih cevi: postopek in podrobnosti izvedbe del
 Kako poteka upogibanje kovinskih cevi: tehnološke podrobnosti izvedbe del
 Pres-fitinzi za kovinsko-plastične cevi: vrste, oznake, namen + primer montažnih del
 Spajkanje bakrenih cevi: postopni prikaz del in praktični primeri.
 Varjenje polietilenskih cevi: primerjava metod + navodila za montažo
 Zamenjava cevi v kopalnici: navodila po korakih za izvedbo del
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Dobrega načina nikjer ni, povsod same smeti! No, kaj pa predstavlja zložen list v trikotnik, pritrjen na cev… norišnica! Poskusil sem iz kartona in kotnika 45 stopinj dobiti IDEALNO ovalno črto… Vsi mislijo, da mislijo… rezultat – gnoj!
Poglejte si vsaj številne videoposnetke na YouTubu, vsem ljudem uspeva. Morda težava ni v načinu, temveč v izvedbi? Poleg tega je treba razumeti, da je popolnega rezultata ročno težko doseči. Tudi v industriji je toleranca do 0,5 stopinje.