Kako poteka upogibanje kovinskih cevi: tehnološke podrobnosti izvedbe del

Cevi, upognjene pod kotom, so našle uporabo v naftni in kemični industriji, strojništvu in gradnji naprav. Brez njih ne mine noben arhitekturni ali gradbeni projekt.
Za zavoje je mogoče uporabiti najrazličnejše fitinge, vendar lahko pride do puščanja, včasih pa je to iz estetskih razlogov preprosto nesprejemljivo. Privlačnejši videz in visoko zanesljivost zagotavlja upogibanje cevi – postopek, ki ne krši njihove celovitosti.
Povedali vam bomo, kako najbolje upogniti kovinsko cev tako po hladni kot po vroči tehnologiji. V članku, ki smo ga predstavili, je opisana specifika upogibanja cevi iz različnih materialov. Podane so posebnosti dela s profilnimi in običajnimi okroglimi cevmi.
Vsebina članka:
Značilnosti postopka upogibanja
Vsaka kovina ima svoje značilnosti, brez upoštevanja teh ni mogoče dati kovinskemu valjanemu materialu kompleksne oblike. Na cev, ki se upogiba, delujejo radialne in tangencialne sile.
Prve deformirajo presek, zadnje pa prispevajo k nastanku gub. Osnovna zahteva končnega rezultata je, da mora presek cevi ostati nespremenjen, na stenah pa ne sme biti valov. Upogibanje omogoča zmanjšanje števila zvarjenih spojev pri polaganju cevovodov z različnimi odvodniki.
Načini upogibanja cevi
Glede na zahtevani kot upogiba, material in premer cevi lahko upogibanje izvedemo ročno ali s posebno opremo. Ločimo tudi vroče in hladno upogibanje, z zapolnitvijo votline cevi ali brez nje.
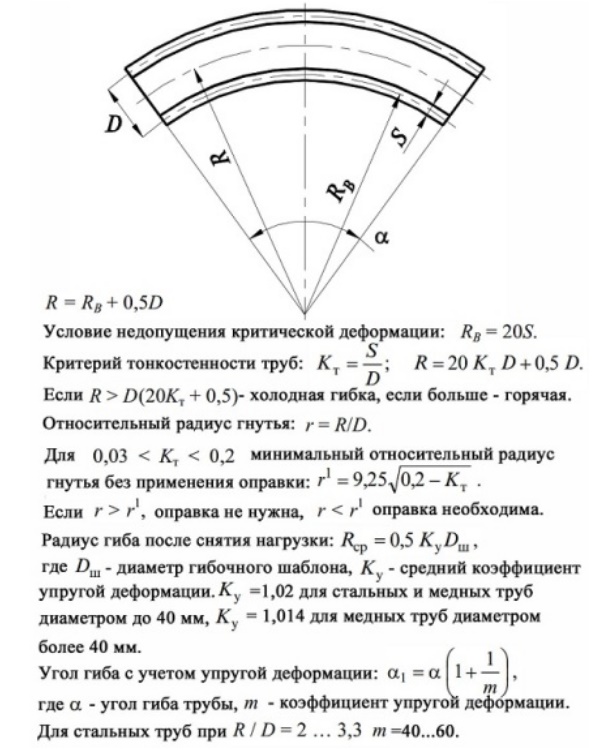
Po prenehanju delovanja obremenitve se pojavi pojav, kot je odbojnost, ki je neposredno sorazmerna z modulom elastičnosti materiala. Velikost možne deformacije je odvisna tudi od uporabljene metode upogibanja in geometrije objekta.
Specifika vroče tehnologije
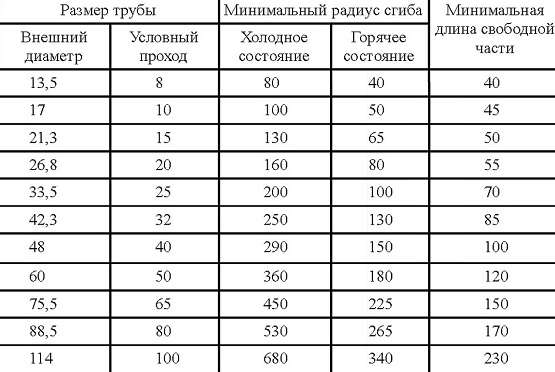
To metodo izberemo, ko je treba upogniti cev s premerom najmanj 10 cm. Cevi deformiramo na vroč način ročno ali z mehanizmi. Obstaja pojem minimalnega radija upogiba.
Dolžino območja cevi, ki ga je treba segreti, določimo glede na premer cevi in kot upogiba. Pri tem polmer ne sme biti manjši od premera cevi, pomnoženega s 3.
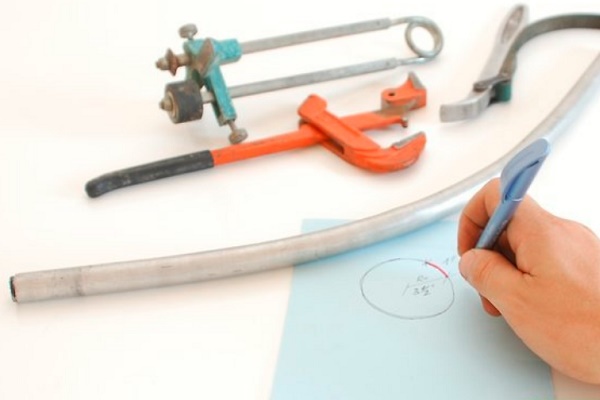
Dolžino ogrevanega odseka najdemo po formuli:
L = α х d / 15
V formuli: L — iskana dolžina v mm, α — kot upogiba v stopinjah, d — zunanji premer cevi v mm, 15 — koeficient. Denimo, cev s premerom 200 mm je treba upogniti pod kotom 60°, potem je L = 60 х 200/15 = 800 mm, tj. 4 premere.
Za upogibanje cevi jo je treba segreti na 900°C. Optimalna temperatura za začetek upogibanja je 760°C, na koncu pa 720°C. Pri pregrevanju se poslabšajo trdnostne lastnosti materiala.
V proces vročega upogibanja vključuje več operacij:
- izdelava šablone;
- polnjenje s peskom;
- označevanje odseka;
- segrevanje;
- upogibanje.
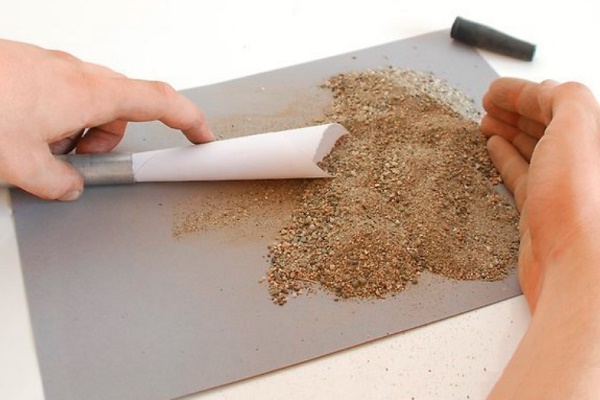
Da se prečni prerez cevi ne deformira in da se na njenem notranjem delu na mestu upogiba ne tvorijo gube, notranji prostor napolnijo s kremenčevim peskom.
Pesek se predhodno posuši in žari, da se odstranijo organske primesi, pri temperaturi od 150 do 500⁰, nato pa se presije skozi fino sito z velikostjo odprtin 3,3 x 3,3 mm. Preden začnemo s polnjenjem cevi, je treba zamašiti en njen konec.
Kot zamaške uporabljajo lesene ali kovinske čepe, ki imajo odprtino za izhod plinov. Drobnega in vlažnega peska ni dovoljeno uporabljati, ker se prvi pri toplotnem delovanju speče in trdno oprijema sten cevi.
Drugi, zaradi nastajanja pare, prispeva k nastanku visokega notranjega tlaka, kar lahko povzroči izlet čepa. Nesprejemljivo je prisotnost kamenčkov v polnilu, saj lahko predrejo steno cevi.
Postopek polnjenja cevi je zelo zamuden, zato jo prepeljejo k stolpu in ji dajo rahlo nagnjen ali navpičen položaj. Ker je kakovost upogiba neposredno odvisna od zbijenosti polnila, cev med postopkom neprekinjeno potrkavajo. Medel zvok priča o dobrem napolnjenju surovca.
Preden se neposredno lotijo glavne operacije, na cevi, napolnjeni s peskom, z uporabo šablone označijo mesta prihodnjih upogibov. Cevi segrevajo v pečeh ali kovačnicah. Upogibajo jih ročno ali mehanizirano.
V slednjem primeru uporabljajo posebne plošče, opremljene z opornimi stebri, s katerimi se pritrdi segreti del cevi, in s pritiskalniki, ki služijo za držanje konca cevi na plošči. Na nasprotni konec cevi namestijo vrv, katere napenjanje z vitlom ali vretenom povzroči upogibanje cevi.
Da se stene cevi ne deformirajo, v prostor med stebrom in cevjo namestijo podložke – ravne ali ukrivljene. Prosti konec z nameščeno vrvjo se zavaruje s podporo. Med postopkom izvajajo nadzor geometrije cevi, tako da občasno prislonijo šablono.
Ko cev upognejo pod želenim kotom, iz nje odstranijo čepe s sežiganjem ali pa jih preprosto izbijejo. Pesek izsujejo, cev očistijo in sperėjo. Izvedejo končni pregled upogiba s pomočjo šablone.
Upogibanje s hladno metodo
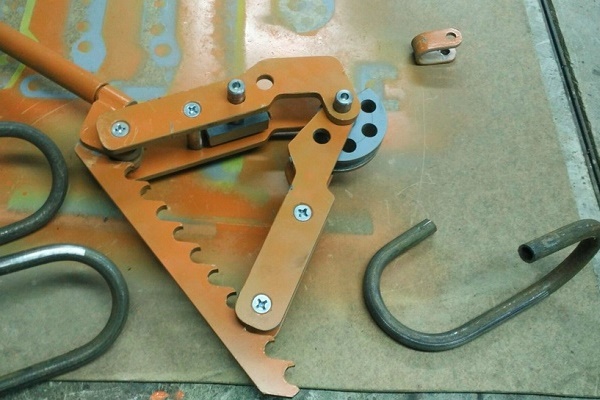
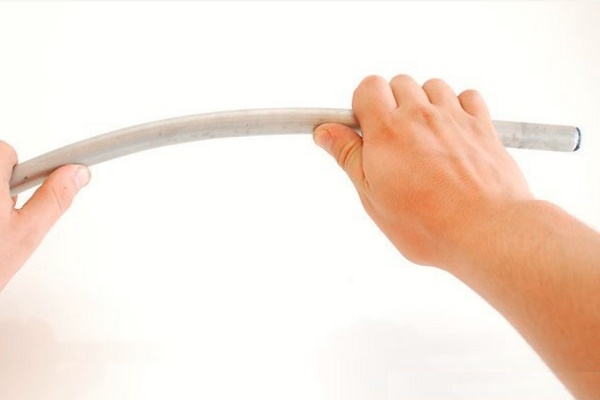
Za spreminjanje konfiguracije cevi majhnih premerov uporabljajo različne ročne pripomočke, za velike pa mehanizirane upogibalke cevi. V domačih pogojih je najpogosteje potrebno upogibanje vodovodnih in plinskih jeklenih cevi, ki se uporabljajo pri gradnji vodovodnih in ogrevalnih sistemov.
Upogib cevi pod 90⁰ se imenuje koleno, pod 180⁰ — kolač, s tvorbo stopnice — raca, v obliki zanke — spona.
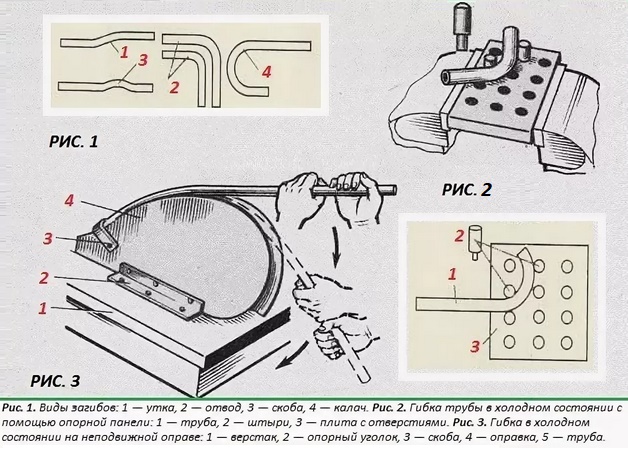
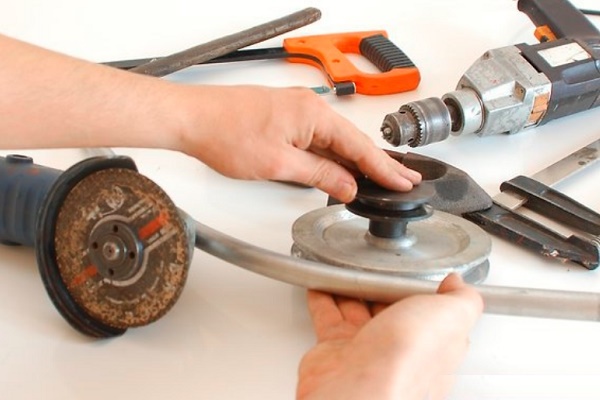
Za ročno upogibanje obstajajo tudi druge naprave. V domačih pogojih za izdelavo spiralnega grelnika vode cev iz nerjavnega jekla premera približno 20 mm preprosto navijejo na odsek cevi večjega premera. Pred tem na večjo cev privarijo sponko, jo položijo na opore in stisnejo.
Cev tesno napolnijo s peskom in zaprejo z zamaški, nato jo vstavijo v sponko in začnejo z navijanjem. Cev, ki se uporablja kot predloga, je treba vrteti, zato sta potrebni sili najmanj dveh oseb. Po končanem navijanju spiralo poravnajo.
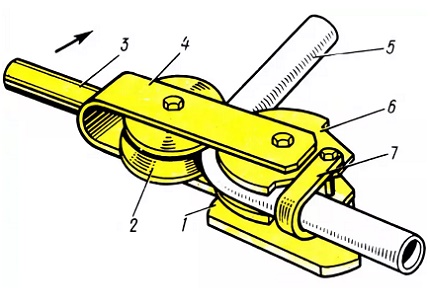
Upogibanje cevi iz nerjavnega jekla ali drugega materiala v domačih pogojih je mogoče izvesti tudi na najpreprostejši napravi. Smiselno jo je uporabljati pri majhnih količinah dela.
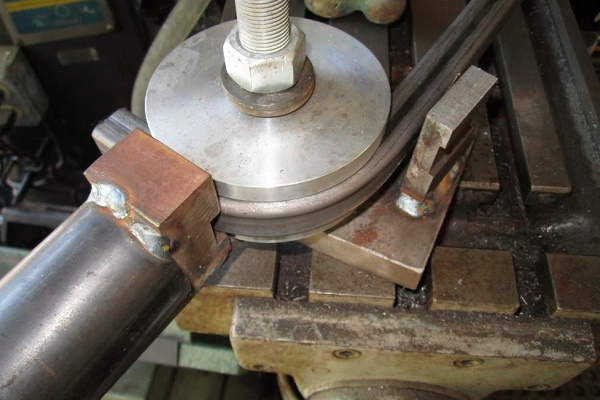
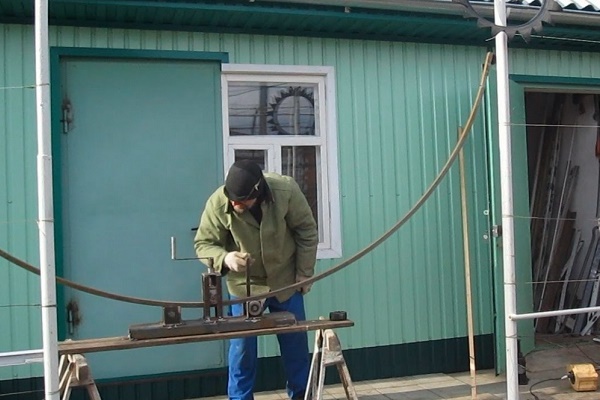
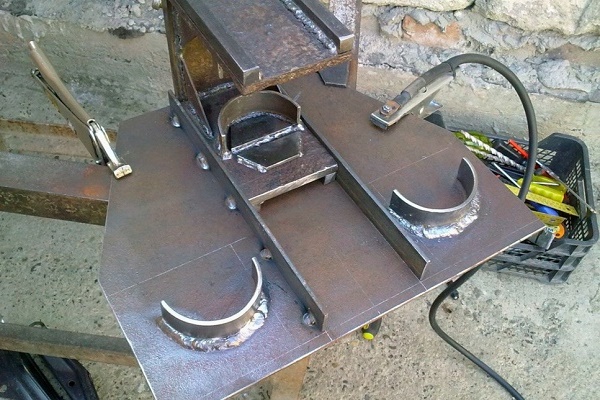
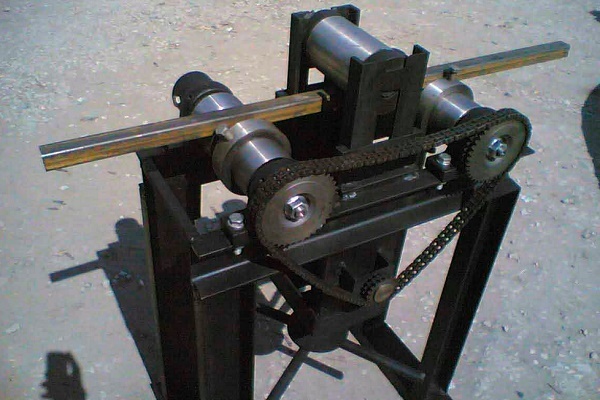
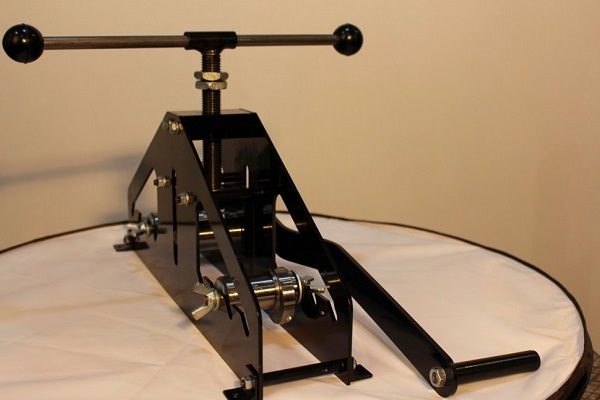
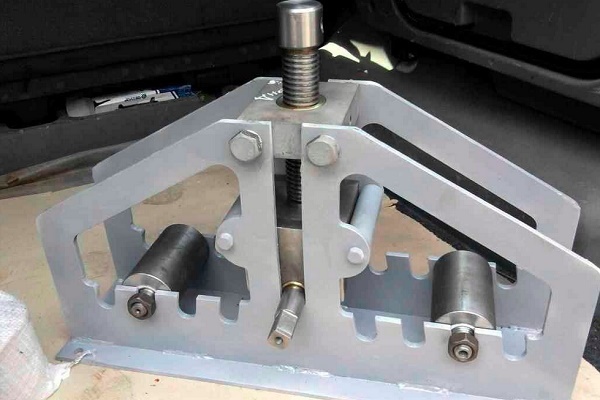
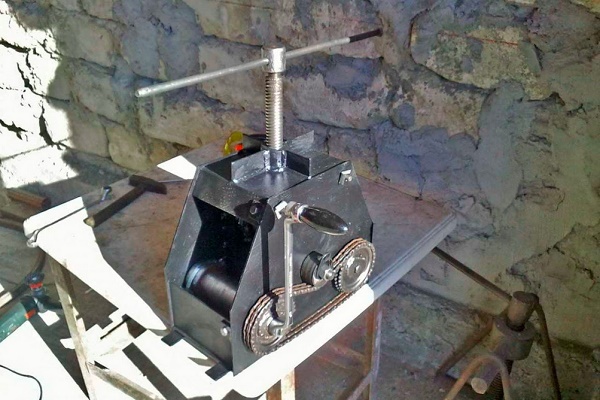
Preprost mehanski stroj za upogibanje cevi je mogoče izdelati z lastnimi rokami, še posebej, če imate veščine varilca in ste seznanjeni z varilnim aparatom:
Za izdelavo preprostega pripomočka za krivljenje cevi potrebujete betonsko ploščo, kovinske zatiče in vrtalno kladivo. Ploščo razdelite na celice 40 x 40 ali 50 x 50 mm. Na vogalih celic z vrtalnim kladivom izvrtate luknje in vanje vstavite zatiče.
Cevni izdelek vstavite med zatiče in ga z uporabo sile upognete. Natančnost pri takem načinu krivljenja ni idealna, vendar je za uporabo obdelovanca v domačih pogojih povsem zadostna. Za krivljenje z višjo natančnostjo lahko uporabite pripomoček, izdelan na podlagi dvigalke.
Da se notranji premer cevi ne deformira, uporabite sredstva, ki temu procesu nasprotujejo od znotraj. Kot notranje omejevalnike najpogosteje uporabite pesek. Pri tem v en konec cevi vstavite čep, skozi drugega nasujete pesek, nato pa ga zaprete z zamaškom. Nato izvedete upogib.
Včasih omejevalnik služi vzmet, posebej izdelana za ta namen. Za navijanje uporabite žico s premerom od 1 do 4 mm. Vzmet mora prosto vstopiti v cev na mestu upogiba, zunaj pa pustite del žice.
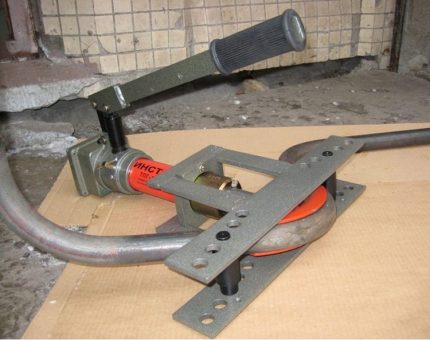
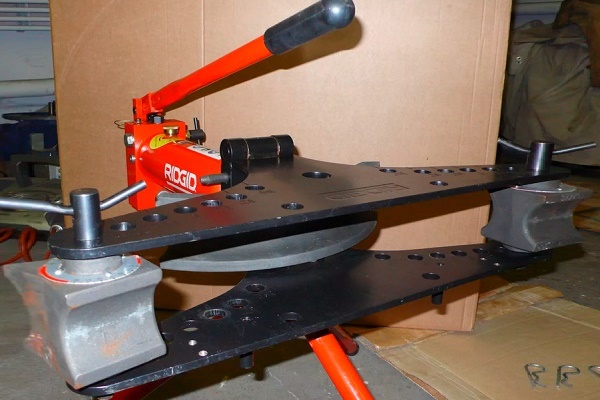
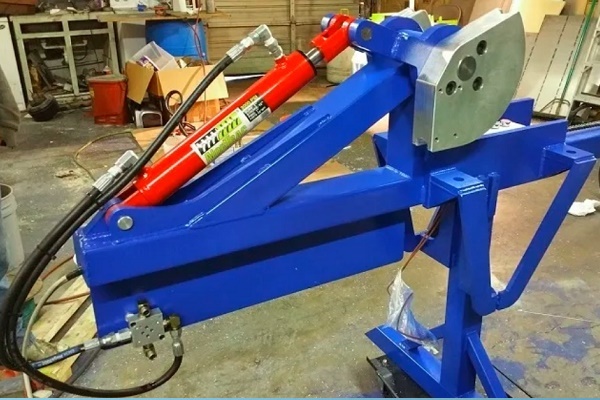
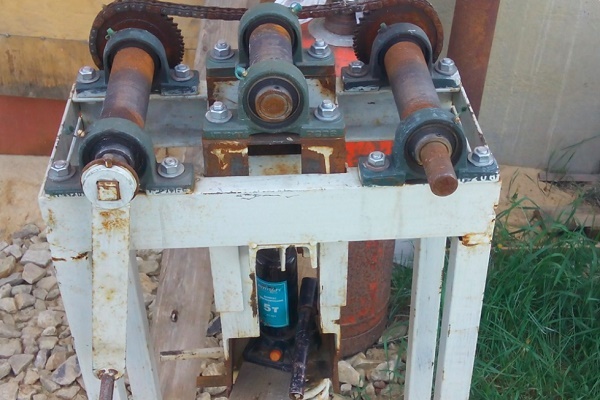
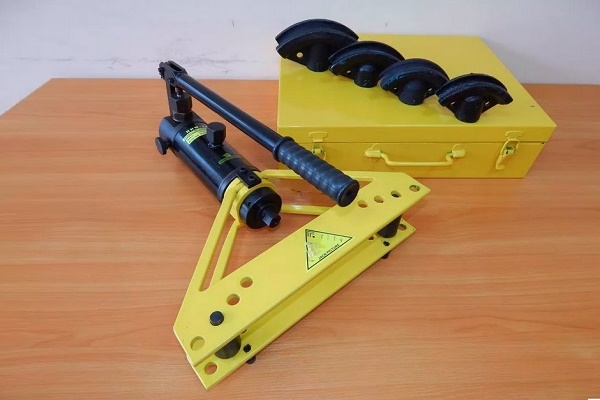
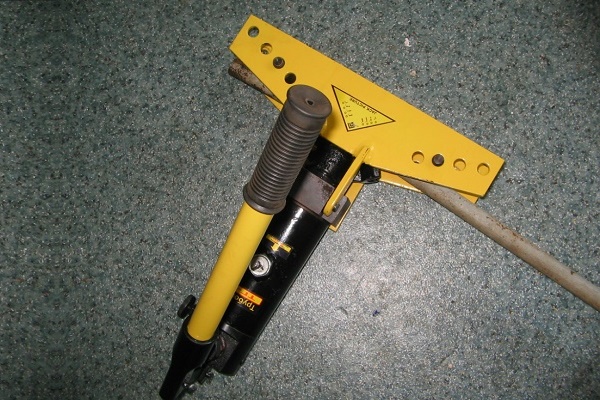
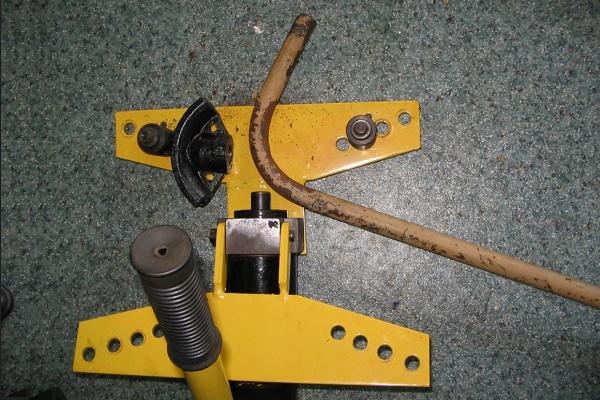
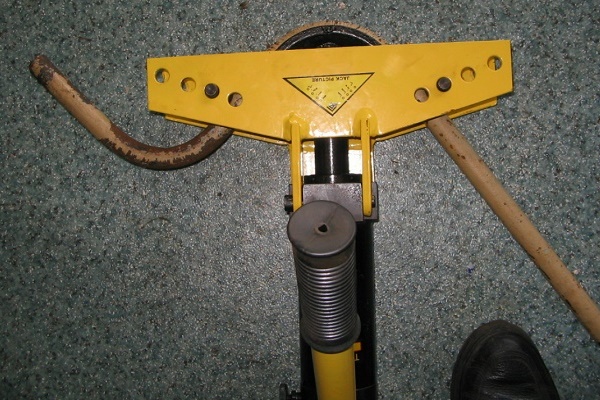
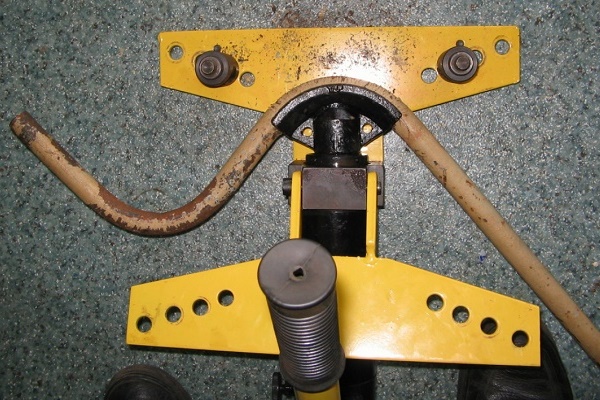
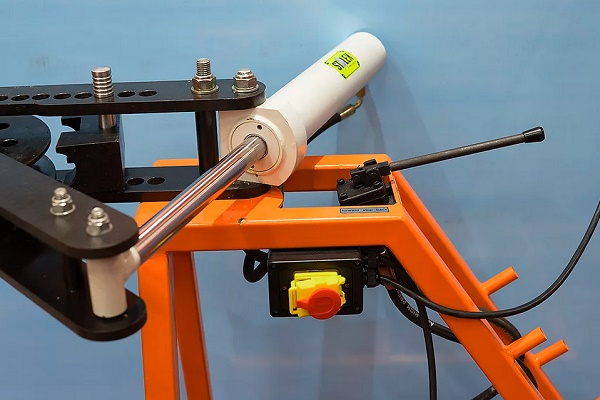
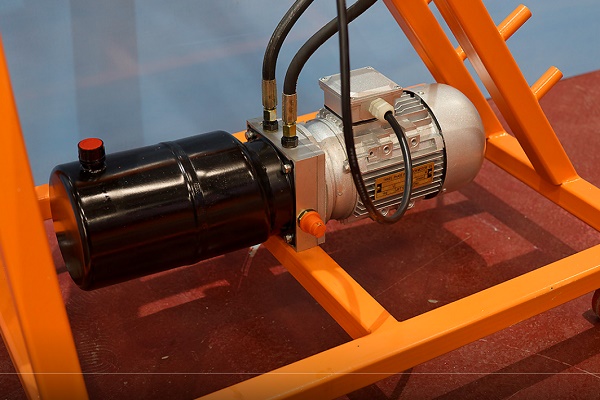
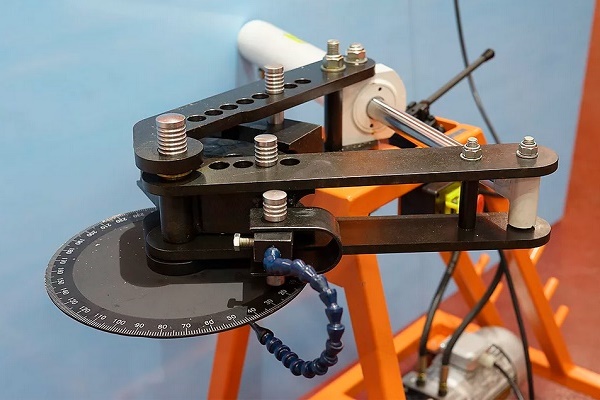
Hidravlični sistem ročnega orodja, prenosnih in stacionarnih strojev bistveno olajša postopek krivljenja in pospeši postopek deformacije cevi:
Po izvedbi upogiba vzmet odstranijo tako, da povlečejo žico. V primeru dela s cevjo, ki ima v prerezu kvadrat, za izdelavo vzmeti izberejo žico z enakim prerezom.
Za ta namen je primeren tudi snop žice, sestavljen iz posameznih kosov, ki jih enega za drugim potiskajo noter do mesta prihodnjega upogiba. Po končani operaciji kose prav tako enega za drugim izvlečejo. Ročno je mogoče upogniti cev iz nerjavečega jekla s prerezom do 4 cm in debelino stene 0,3 cm.
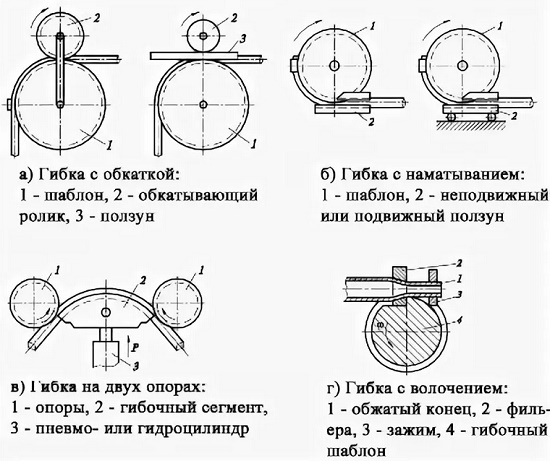
Za delo z velikimi premeri je potrebna profesionalna oprema. Obstajajo stroji za upogibanje cevi, opremljeni z dornom. Ta konstrukcijski element je navadna kovinska palica.
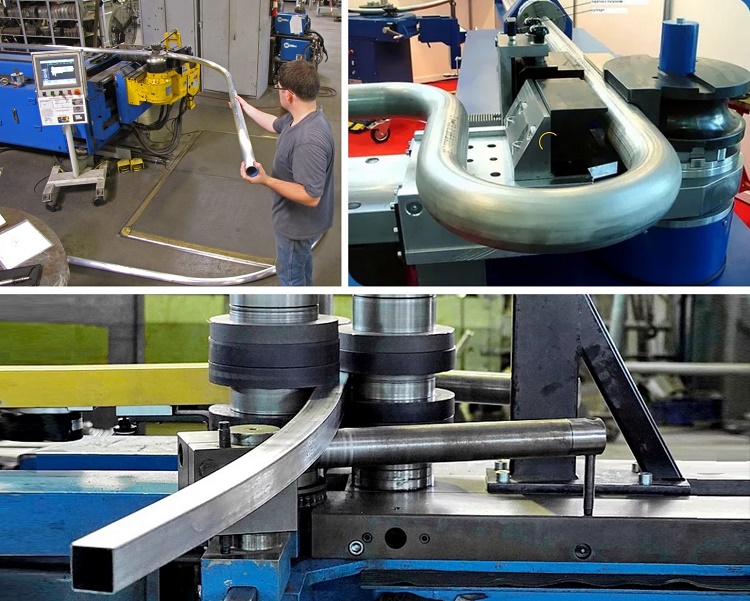
Preden začnejo postopek upogibanja, ga namestijo noter, da preprečijo deformacijo sten cevi. Dorni, ki so del kompleta, imajo različen prerez, zato je mogoče izbrati ustreznega za določen premer cevnega izdelka.
Spreminjanje konfiguracije cevi iz barvnih kovin
Barvne kovine imajo zelo koristno lastnost – visoko plastičnost. Vendar pa imajo nezadostno trdnost. Med postopkom upogibanja, zaradi delovanja tlačnih in nateznih sil, lahko pride do zmečkanja ali pretrganja cevi. Da se to ne bi zgodilo, je treba natančno upoštevati tehnologijo.
Kako upogniti cevi iz bakra in medenine?
Za upogibanje bakrenih in medeninastih cevi uporabljajo tako vročo kot hladno metodo. Pri izbiri prve za notranje polnilo izberejo pesek, pri drugi pa staljeno kolofonijo. Tehnologija upogibanja je enaka kot pri ceveh iz jekla.
Izdelki iz cevi iz bakra in medenine so pred hladnim upogibanjem podvrženi žarjenju z naknadnim hlajenjem. Temperaturno območje za oba materiala je enako — od 600 do 700 °C. Razlika je v hladilnem mediju — baker se potopi v vodo, medenina pa se hladi na zraku.
Po končanem postopku se kolofonija odstrani s taljenjem. Da bi preprečili raztrganje cevi, postopka nikoli ne začnete na sredini cevi, ampak le na koncih. Kot pripomočke za upogibanje uporabljamo tako preprosta orodja kot zapleteno strojno opremo.
Ročni upogibniki cevi delujejo s pomočjo fizičnega napora človeka, hidravlični pa ta napor zmanjšajo na minimum. Oboji so opremljeni z zamenljivimi nastavki za možnost izbire ustreznega premera.
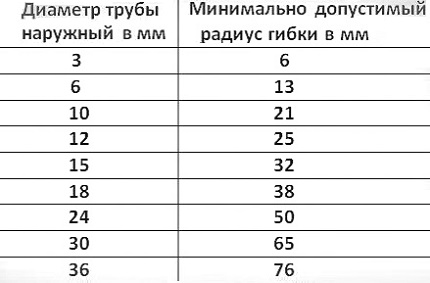
Z bakrenimi in medeninastimi cevmi je delo veliko lažje kot z jeklenimi, vendar se deformacija kovine pri upogibu dogaja po enakih zakonih fizike. Na upogibanem območju se zunanja površina razteza, zaradi česar se stene tanjšajo.
Znotraj cevi potekajo obratni procesi — stena se stisne in postane debelejša. Obstaja tveganje, da se okrogel presek spremeni v oval in da se zmanjša nazivni prehod, zato se ne smete lotiti upogibanja, ne da bi sprejeli ukrepe za preprečevanje teh pojavov.
Upogibanje cevi iz aluminija
Glavni načini upogibanja aluminijastih cevi so enaki kot pri medeninastih ali bakrenih:
- potiskanje med valji;
- valjanje;
- odvaljanje;
- pritisk.
Preden se odločite, kako in s kakšno metodo upogniti aluminijaste cevi, se morate seznaniti z vsako. Prva metoda se uporablja za tankostenske cevi s premerom največ 10 cm, kadar je treba doseči položen upogib z majhnimi zahtevami po natančnosti. Tu je minimalni polmer strogo določen. Njegova vrednost je 5–6 premerov cevi.
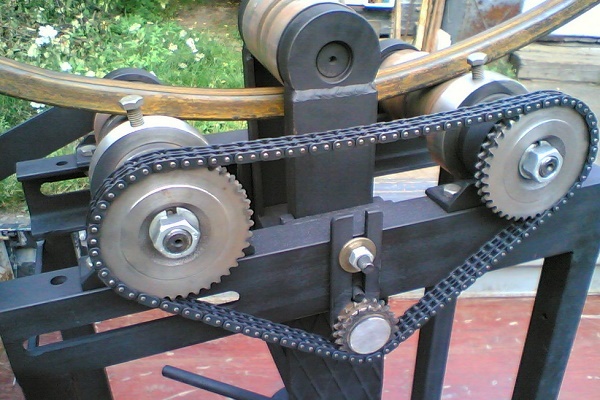
Ukrivljenost odseka določa položaj odklonskega valja. Na ta način najpogosteje izdelujejo dekorativne elemente notranjosti. Z drugo metodo upogibajo cevni material velikega premera, za kar uporabljajo 3-valjčne upogibnike cevi. Cev se vleče med pogonskimi valji, katerih orientacija določa polmer upogiba.
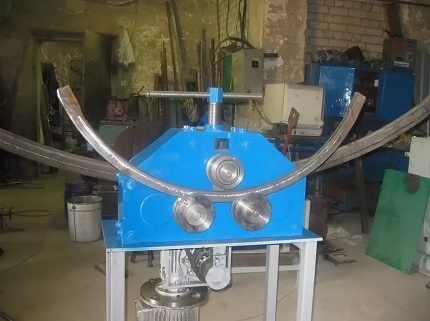
Natančnost te metode je še nižja od prejšnje, vendar lahko del ponovno upognete in postopek ponavljate, dokler ne dobite želene geometrije.
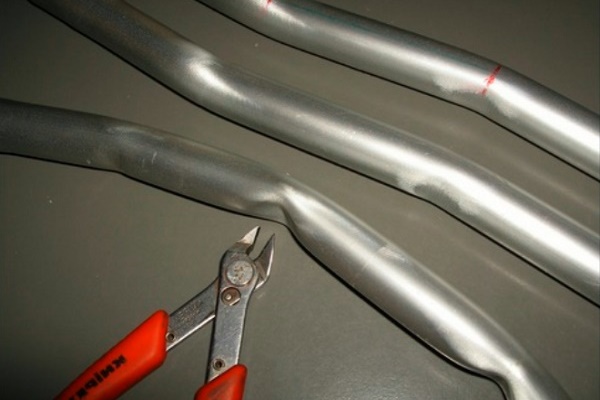
Upogibanje aluminijastih tankostenskih cevi lahko izvedete ročno, če se ustrezno pripravite:
Metoda valjanja ne predvideva notranjega polnila, zato je ne uporabljamo za doseganje majhnih polmerov. Pri izbiri te metode tudi ne boste mogli izpolniti strogih zahtev glede ovalnosti prereza na mestu upogiba.
Za deformacijo aluminijaste cevi s pritiskom uporabljamo stiskalnice z nameščenimi orodji in matrico želene oblike. Želena geometrija se doseže z delovanjem zunanjega pritiska.
V posameznih primerih je lahko pritisk notranji, ko cev namestimo v stiskalni kalup in vanjo dovajamo tekočino s tlakom, ki je dovolj, da jo pritisne ob stene.
Cevi iz duraluminija je težko upogniti, ker je ta material precej trd in elastičen. Za lažji postopek jih pred upogibanjem žarimo pri temperaturi od 350 do 400 °C, nato počakamo, da se cevi naravno ohladijo na zraku.
Načini upogibanja cevi velikih premerov
Relativno nedavno razviti metodi sta upogibanje cevi s pomočjo tokov industrijske in visoke frekvence ter upogibanje z raztezanjem. V prvem primeru se uporablja visoko zmogljiva visokofrekvenčna naprava, v kateri cev s premerom 95–300 mm segrejejo, upognejo in ohladijo.
Sestavljata jo dva dela – mehanski v obliki upogibnega stroja in električni, ki vključuje električni del in visokofrekvenčno napravo.
Cev se deformira samo na segretem delu, ki je v območju induktorja. Sprememba geometrije na želeno velikost poteka pod vplivom odmikalnega valja. S to metodo lahko dobite upogib z majhnim polmerom ukrivljenosti.
Upogibanje z drugo metodo se izvaja na strojih za upogibanje in raztezanje, ki vključujejo vrtljivo mizo. Na cev delujejo velike natezne in upogibne sile. Tako dobimo strmo ukrivljene upogibe s konstantno debelino stene po celotnem obodu.
Metoda se uporablja za upogibanje cevi velikega premera, ki se uporabljajo v letalski, avtomobilski industriji in ladjedelništvu, kjer so za cevovod postavljene visoke zahteve. Prednost je v možnosti upogibanja cevi s steno od 2 do 4 mm za 180°.
Značilnosti upogibanja profilnega sortimenta
Profilne cevi imajo bolj estetski videz kot njihovi analogi z okroglim prerezom, zato jih pogosto najdemo v gospodinjskih konstrukcijah. Pri upogibanju nanjo od znotraj deluje sila stiskanja, od zunaj pa natezanja. Pred začetkom tega postopka je treba skrbno izbrati način upogibanja.
Profilni sortiment vključuje cevi s prerezom v obliki kvadrata, ovala in pravokotnika.
Obstaja več odtenkov, ki jih ne gre prezreti, ko se doma brez posebne opreme ukvarjate z upogibanjem profilnih cevi:
- Optimalna dolžina upogibnega odseka za profilne cevi s tankimi stenami in prerezom do 2 cm je višina cevi, pomnožena z 2,5.
- Pri debelejših ceveh se dolžina območja upogiba določi tako, da se prerez pomnoži s tri. V nasprotnem primeru se ni mogoče izogniti pokanju materiala od zunaj ali njegovi deformaciji od znotraj.
- Minimalna vrednost polmera ukrivljenosti je prerez upogiba, pomnožen z 2,5.
Če ne upoštevamo teh zahtev, na dober rezultat niti ne moremo računati. Načini upogibanja se ne razlikujejo od tistih, ki se uporabljajo pri delu z izdelki z okroglim prerezom. Poleg tega je mogoče uporabiti ročno metodo upogibanja z izdelavo prečnih rezov na treh straneh cevi.
Dolžino rezov in njihovo število določimo z izračuni. Recimo, da imamo cev 40 x 90 mm. Potrebno je narediti popoln obrat, tj. upogniti vzdolž stene 40 mm pod kotom 180° s polmerom 150 mm. Najprej izračunajo dolžino polkroga po zunanjem polmeru:
L = (2π r : 2 = 2 × 3,14 × 190) : 2 = 596,6 mm
Za notranji polmer so izračuni enaki:
Lnot. = (2 × 3,14 × 150) : 2 = 471 mm.
Vsoto dolžin rezov na notranjem polmeru določimo po formuli: Lizr = L – Lnot = 596,6 – 471 = 126 mm.
Tisti, ki želijo sami izdelati ročni upogibnik cevi ali stroj za upogibanje profilnih cevi z lastnimi rokami, bodo v naših predlaganih člankih našli veliko koristnih informacij, shem in uporabnih priporočil.
Če upoštevamo, da lahko z brusilko naredimo rez širine 5 mm, potem na ravnini upogiba dolžine 126 mm dobimo 25 zarez, po izvedbi katerih cev upognemo, dokler se robovi izrezov ne dotaknejo. Zareze zvarimo, šive pa očistimo.
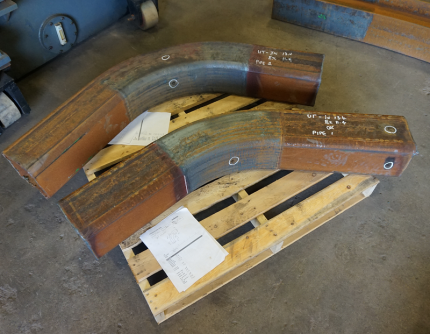
Obstaja še en način, s katerim upogibajo profilne in okrogle cevi, vendar ga je mogoče uporabiti le v zimskem obdobju. V ta namen vstavijo v čela cevi zamaške, notranjost napolnijo z vodo in počakajo, da zamrzne. Cev upognejo, pri čemer postopek nadzorujejo s predlogo, nato zamaške odstranijo in tekočino izločijo.
Zaključki in koristen video na to temo
Video #1. Kako upogniti cev s pomočjo priročnih sredstev, boste izvedeli iz tega videa:
Video #2. Kako upogniti cev poljubnega preseka v krog:
Video #3. Domači upogibnik cevi – potrebna stvar v gospodinjstvu:
Pri izvajanju popravil ali gradnji hiše se pogosto pojavi potreba po upogibanju cevi – okrogle ali profilne. Če je obseg majhen, je to mogoče narediti z lastnimi rokami. Množično upogibanje cevnih izdelkov je možno le ob prisotnosti posebne opreme.
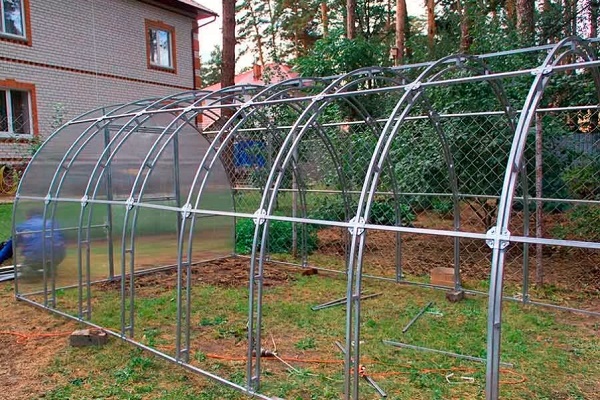
Povejte nam, kako ste upogibali kovinsko cev za izdelavo rastlinjaka ali druge namene. Delite z obiskovalci spletnega mesta tehnološke nianse, ki so znane le vam. Prosim, napišite komentarje v spodnjem bloku, objavite fotografije na temo članka, postavljajte vprašanja.
 Rezanje cevi pod kotom: prednosti in slabosti različnih metod + primer izvedbe del
 Tlačni preizkus kovinsko-plastičnih cevi: postopek in podrobnosti izvedbe del
 Pres-fitinzi za kovinsko-plastične cevi: vrste, oznake, namen + primer montažnih del
 Kako poteka brezrovna polaganje cevi: značilnosti metode + primer dela
 Varjenje polipropilenskih cevi: pravila za izvedbo del in analiza možnih napak
 Zamenjava cevi v kopalnici: navodila po korakih za izvedbo del
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Odličen članek 🙂