Vse o jeklenih ceveh: pregled tehničnih lastnosti in montažnih podrobnosti

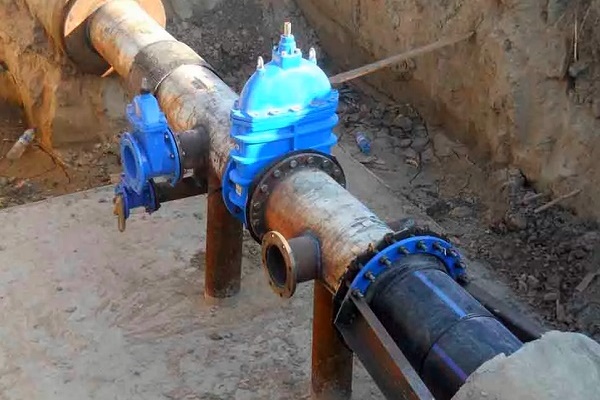
V industriji in v gospodinjstvu se jeklena cev uporablja zelo široko. Uporabljajo jo pri polaganju zaprtih in odprtih komunikacij, ki dovajajo pline in tekočine do distribucijskih postaj. S pomočjo jeklenih izdelkov ščitijo močnostne in signalne kable v letalski in avtomobilski industriji.
Cevi iz jekla na več področjih opravljajo funkcijo konstrukcijskih in dekorativnih elementov. V gospodinjstvu iz njih sestavljajo sisteme za oskrbo z vodo in ogrevanje. Izdelki imajo visoke fizikalne lastnosti, prenašajo znatne obratovalne obremenitve in zanesljivo služijo več let.
Vsebina članka:
Vrste jekla za proizvodnjo
Pri izdelavi jeklenih cevi v industrijski proizvodnji uporabljajo naslednje vrste surovin:
- ogljikovo jeklo St 3, St 10-20, St17G1S-U – za elektrovarjene univerzalne cevi splošne namembnosti;
- jeklo 20-10 – za izdelavo vroče valjanih cevi brez šiva;
- jeklo 20 – za cevni material hladne deformacije;
- korozijsko odporno jeklo 12Kh18N12T, 12Kh18N10T, 08Kh18N10T – za cevi, ki so zahtevane v energetiki in kemijski industriji.
Nizkolegirane vrste jekla imajo dobre mehanske lastnosti in dostopno ceno. Legirni dodatki pozitivno vplivajo na fizikalne lastnosti jekla, izboljšajo žilavost in plastičnost, naredijo material bolj trden in odporen na visoke temperature ter atmosferske korozijske pojave.
Vendar je cena legiranega jekla nekoliko višja in cevi, izdelane iz njega, so vedno cenjene nekoliko dražje. Glede na stopnjo legiranosti se jeklo deli na tri razrede.
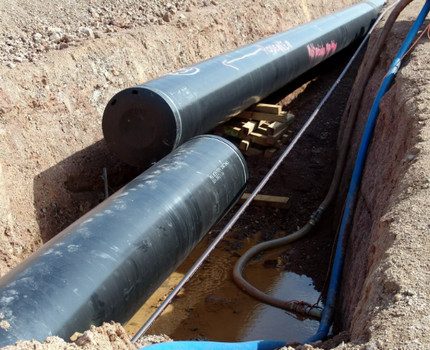
Nizkolegirani material v sestavi vsebuje največ 2,5 % različnih dodatkov. Pri srednjelegiranih vrstah ta vrednost niha v razponu 2,5–10 %. Pri visokolegiranih razredih količina komponent, ki izboljšujejo osnovne lastnosti kovine, znaša od 10 do 50 %.
Skupaj obstaja 14 tipov visokolegiranih jeklenih zlitin z različnimi lastnostmi. Med najbolj iskanimi so materiali, ki kažejo dobro odpornost proti različnim korozijskim pojavom in so sposobni učinkovito delovati brez uničenja strukture pri ekstremno visokih temperaturah.
Izdelava jeklenih cevi: osnovne metode
Cevi iz jekla izdelujejo na več načinov.
Najpogostejše možnosti izdelave so:
- elektrovarjeni z ravnim šivom;
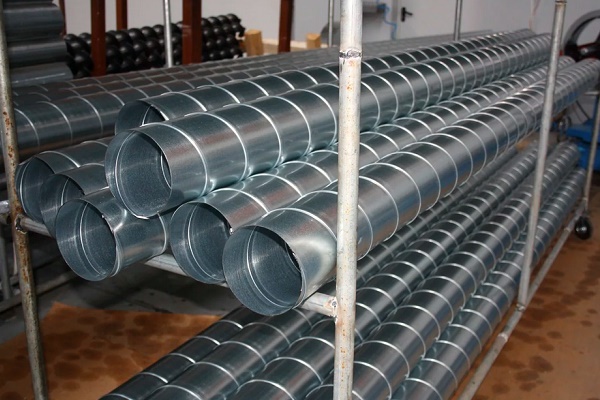
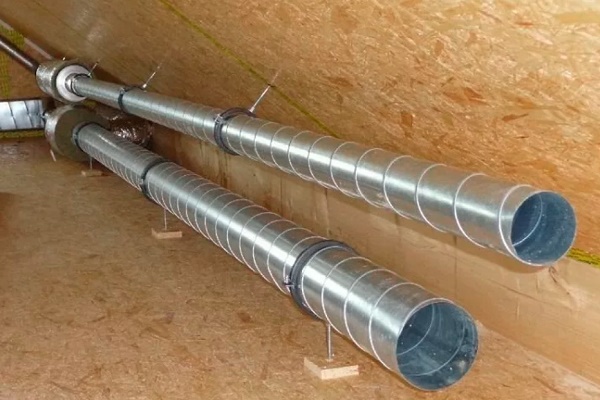
- elektrovarjeni s spiralnim šivom;
- vroče deformirani brez šiva;
- hladno valjani brez šiva.
Izbira ustreznega načina obdelave kovine je odvisna od kakovosti surovine in opreme, ki jo ima proizvajalec na voljo.
S posebnim standardom urejajo vodovodno-plinske cevi. Vendar to ni zato, ker za ta material obstaja poseben način izdelave, ampak samo zaradi področja uporabe.
V bistvu so cevi tega tipa univerzalni elektrovarjeni izdelki z ravnim šivom. Običajno se ta vrsta uporablja v komunikacijskih sistemih z zmernim tlakom.
Kako izdelujejo elektrovarjene izdelke z ravnim šivom?
Jekleni trak (strip), zvit v tesen zvitek, se odvije in razreže na vzdolžne trakove želene dolžine in širine. Dobljene fragmente zvarijo v neskončen trak, s čimer zagotovijo neprekinjenost proizvodnje.
Nato trak deformirajo v valjih in surovec spremenijo v izdelek okroglega prereza z odprtimi robovi. Zvar spojnega šiva izvedejo z obločnim varjenjem, indukcijskimi tokovi, plazmo, laserjem ali elektronskimi žarki.
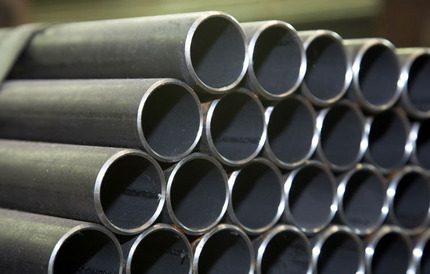
Po vseh manipulacijah okroglo jekleno cev kalibrirajo v valjih in izvedejo nežen neporušni nadzor trdnosti in celovitosti zvara z ultrazvokom ali vrtinčnimi tokovi. Če med testiranjem ne odkrijejo napak, surovec razrežejo na fragmente načrtovane dolžine in ga pošljejo v skladišče.
Proizvodnja elektrovarjenih tipov s spiralnim šivom
Proizvodnja jeklenih cevi s spiralnim šivom poteka po istem principu kot pri ceveh z ravnim šivom, le da se za izdelavo uporabljajo preprostejši mehanizmi. Glavna razlika je v tem, da razrezan jekleni trak z valji zvijajo ne v cev, ampak v spiralo. To zagotavlja visoko natančnost povezave na vseh stopnjah.
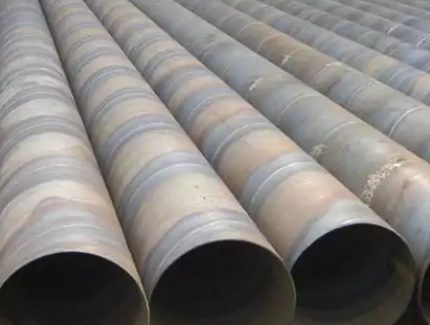
Spiralni šiv velja za bolj zanesljivega in daje cevi večjo natezno trdnost. Med slabosti spada povečana dolžina zvara, ki zahteva dodatne stroške za varilne materiale in več časa za povezovanje.
Izdelava vroče deformiranih brezšivnih izdelkov
Kot surovec za izdelavo brezšivne (polno vlečene) jeklene cevi z metodo vroče deformacije se uporablja monolitni surovec cilindrične oblike.
Ta surovec pri visoki temperaturi razžarijo v industrijski peči in ga poženejo skozi prebijalno stiskalnico. Agregat izdelek spremeni v tulec (votli valj), naknadna obdelava z več valji pa elementu doda potrebno debelino sten in ustrezen premer.
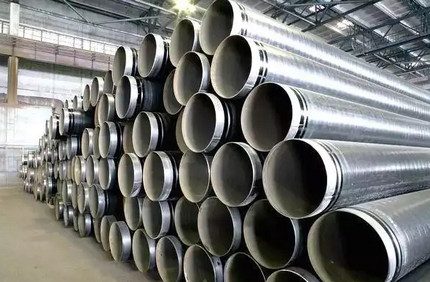
V zadnji fazi vročo jekleno cev ohladijo, jo razrežejo po določenih parametrih in predajo v skladišče končnih izdelkov.
Posebnosti proizvodnje hladno deformiranih cevi
Začetna faza postopka izdelave brezšivnih jeklenih cevi s hladno deformacijo je enaka »vroči« varianti. Vendar po prehodu skozi prebijalni stroj tulce takoj ohladijo in vse nadaljnje operacije potekajo v hladnem okolju.
Ko je cev popolnoma oblikovana, jo obvezno žarijo, najprej segrejejo do temperature rekristalizacije jekla, nato pa ponovno ohladijo. Po teh postopkih se poveča žilavost strukture, sam kovino pa zapustijo notranje napetosti, ki se neizogibno pojavijo med hladno deformacijo.
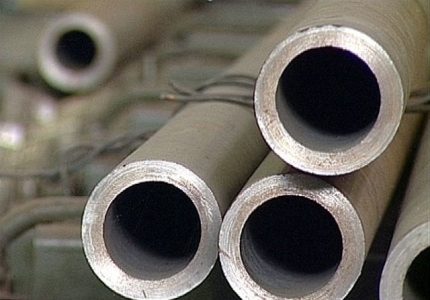
Trenutno so na trgu brezšivne hladno valjane cevi z debelino stene od 0,3 do 24 mm in premerom od 5 do 250 mm. Njihove prednosti vključujejo visoko stopnjo tesnjenja in sposobnost prenašanja visokega tlaka.
Vrste prerezov in prevlek
Glede na vrsto prečnega prereza so jekleni cevni elementi razvrščeni na okrogle in profilne. Okrogle spadajo v univerzalno vrsto, imajo najširšo stopnjevanje glede na premer odprtine in debelino sten. Izdelujejo se samo v industrijskih pogojih iz jeklenih zlitin in različnih dodatkov, ki krepijo fizikalne lastnosti materiala.
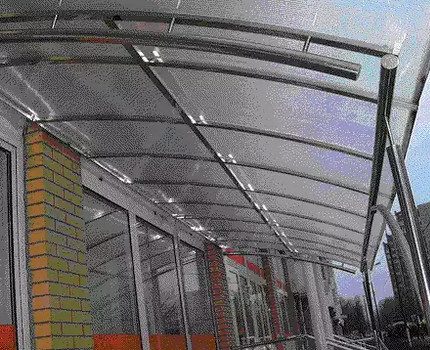
Spekter uporabe zajema skoraj vsa industrijska in gospodinjska področja. Okrogle jeklene cevi različnih premerov se uporabljajo za prevoz nafte in plina, za opremljanje zanesljive izolacije komunikacijskih sistemov katere koli zahtevnosti in velikosti, za ustvarjanje lahkih zgradb in različnih elementov zunanje in notranje dekoracije.
Profilne cevi so progresivna vrsta gradbenega kovinskega valjanega materiala z ovalnim, kvadratnim ali pravokotnim prerezom. Izdeluje se iz nizko legiranega in ogljičnega jekla, redkeje iz nerjavnega jekla, s hladno ali vročo deformacijo ravnošivnega okroglokalibrskega elektrovarjenega surovca.
Oblikovanje se izvaja s prehodom dela skozi valje, ki zagotavljajo potreben prerez.
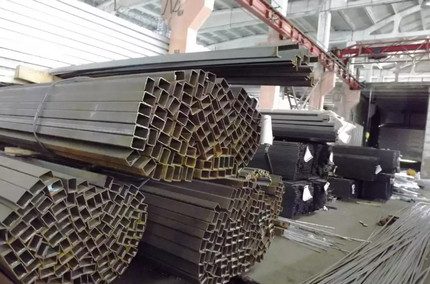
Končane jeklene cevi preverjajo glede celovitosti zvara in jih podvržejo dodatni toplotni obdelavi, ki omogoča odstranitev notranjih mehanskih napetosti. Nato jih razrežejo v skladu z zahtevanimi merami. Za izboljšanje fizikalnih lastnosti jeklenih cevi na njih nanesejo zaščitni premaz.
Med najbolj iskane vrste spadajo:
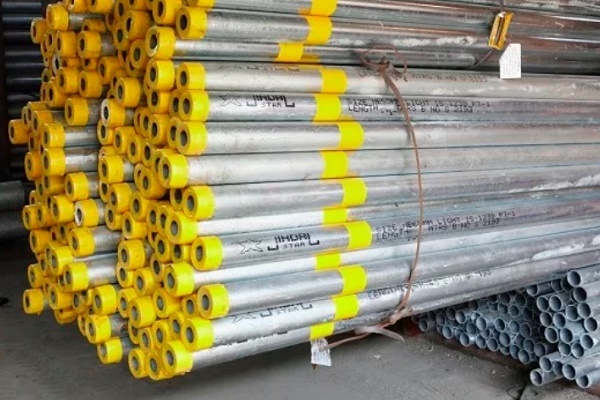
- cinkova (hladno ali vroče);
- polietilenska večslojna ali ekstrudirana;
- epoksidno-bitumenska;
- cementno-peščena.
Cinkova varuje cevi pred nastankom korozije, polietilenska ustvarja na površini gosto, neprepustno plast in preprečuje uničenje kovinske strukture, bitumensko-epoksidna zmanjšuje vpliv blodečih tokov, cementno-peščena pa ščiti notranjo površino pred biološkim obraščanjem.
Standardi in mere cevi iz jekla
Za cevi iz jeklenih valjanih izdelkov obstajajo posebni standardi in GOST-i. Ti parametri opisujejo način izdelave izdelka, njegove osnovne mere, prerez in debelino stene. Na podlagi teh informacij se določi področje uporabe posameznega dela.
Parametri za varjene izdelke z ravnim šivom
Proizvodnjo elektrovarjenih cevi z ravnim zvarkom ureja GOST 10704-91. V skladu z njegovimi informacijami znaša zunanji premer izdelka 10–1420 milimetrov, debelina sten pa se giblje od 1 do 32 milimetrov.
Armatura, ki v premeru ne presega 426 milimetrov, ima merjeno in nemerjeno dolžino. V posebnih primerih izdelujejo cevi s trdnejšim, ojačanim zvarkom, vendar zanje obstaja ločen poseben standard – GOST 10706.
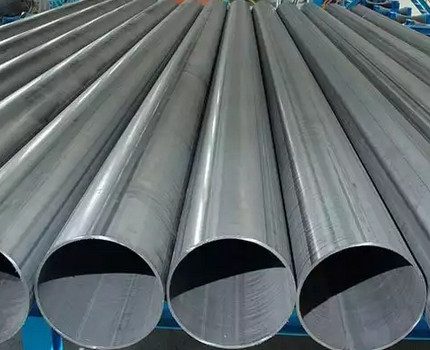
Cevi tega tipa se najpogosteje uporabljajo za polaganje tehnoloških komunikacijskih sistemov z zmernim tlakom ter za izdelavo praktičnih, priročnih in lahkih kovinskih konstrukcij različnih namenov.
Pravilnik za elektrovarjene cevi s spiralnim šivom
Proizvodnja elektrovarjenih cevi s spiralnim šivom poteka v skladu z GOST 8696-74. Zunanji premer takšnih izdelkov znaša 159–2520 milimetrov, debelina sten se giblje od 3,5 do 25 milimetrov, dolžina pa je 10–12 metrov.
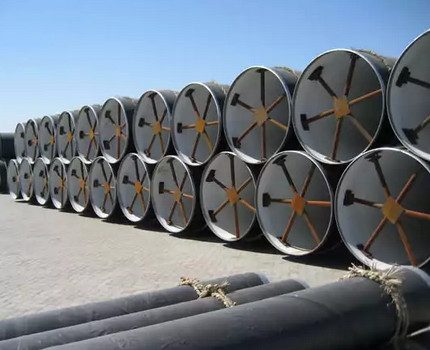
Cevi, izdelane na ta način, so bolj vzdržljive in lahko prenesejo visok tlak. Standard omogoča njihovo uporabo tako v gospodinjstvu kot v industriji za izdelavo zanesljivih, tesnih in trajnih komunikacijskih sistemov.
Zahteve za brezšivne izdelke vročega deformiranja
Standardi za brezšivne vroče deformirane cevi so opisani v GOST 8732-78. Debelina njihovih sten je 2,5–75 milimetrov, premer pa se giblje od 20 do 550 milimetrov. Dolžina, tako merjena kot nemerjena, se giblje od 4 do 12,5 metrov.
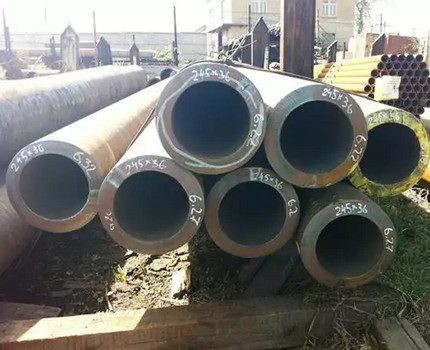
Cevi tega tipa se uporabljajo za transport visoko strupenih snovi v kemijski industriji. Odsotnost šiva zagotavlja, da ne pride do puščanja in vdora škodljivih snovi v tla ali ozračje.
Zmožnost enostavnega prenašanja stalnega visokega tlaka naredi brezšivne cevi pomembne za naftno predelovalno in plinsko industrijo.
Standardi za hladno deformirane brezšivne cevi
Jeklene hladno valjane cevi se proizvajajo v skladu z GOST 8734-75. Zunanji premer armature se giblje od 5 do 250 milimetrov, debelina sten pa od 0,3 do 24 milimetrov. Izdelki se proizvajajo v nemerjeni dolžini od 1,5 do 11,5 metrov in v merjeni dolžini od 4,5 do 9 metrov.
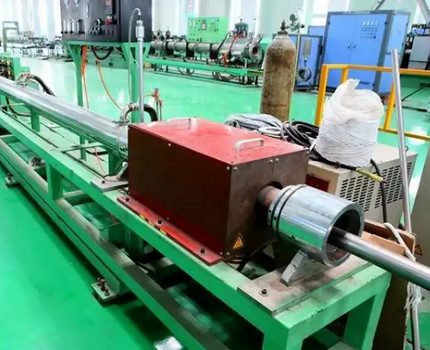
Brezšivne jeklene cevi, izdelane s postopkom hladne deformacije, kažejo visoko trdnost, obratovalno stabilnost in zanesljivost skozi celotno obdobje uporabe.
Posebnosti in značilnosti vodovodnih in plinskih izdelkov
Plinske in vodovodne cevi se proizvajajo v skladu s predpisom GOST 3262-75. V ločen standard se ta vrsta kovinskih izdelkov uvršča le zaradi ožjega področja uporabe.
Zunanji premer izdelka je 10,2–165 milimetrov, debelina sten pa niha v območju 1,8–5,5 milimetrov. Obseg velikosti za nemerno in mersko dolžino je enak – od 4 do 12 metrov.
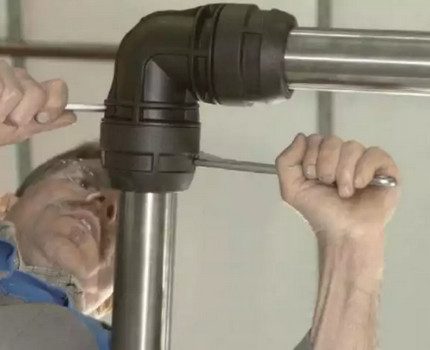
Standard predvideva proizvodnjo ne samo navadnih, ampak tudi pocinkanih vodovodno-plinskih cevi.
Montaža jeklenih cevovodov: osnovne metode
Postopek sestavljanja zanesljivega, trdnega in natančno delujočega komunikacijskega sistema iz jeklenih cevi zahteva veliko dela, veliko časa in prisotnost posebnih poklicnih orodij.
Razrez materiala na odseke zahtevane dolžine se izvaja s pomočjo cevnih rezalnikov. Spajanje se običajno izvaja na tri načine: z varjenjem, z navojem in s prirobnicami.
Spajanje z varjenjem
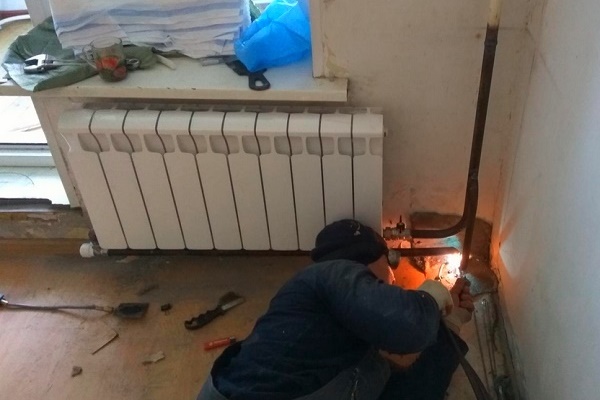
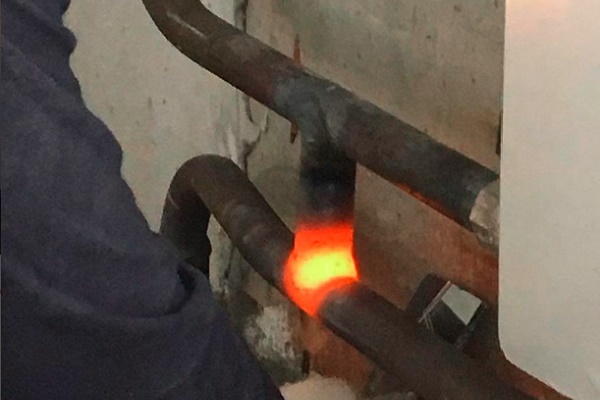
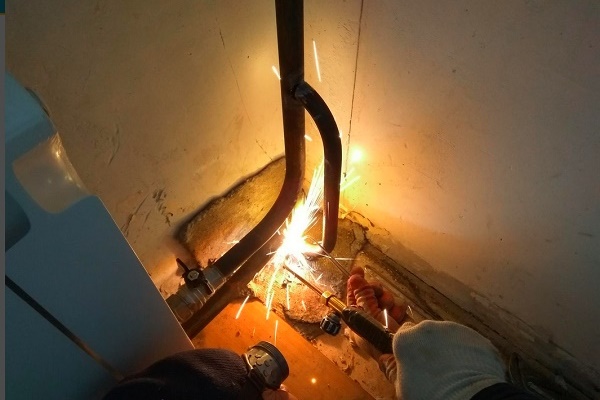
Namestitev cevi z naknadnim spajanjem vseh delov s plinskim ali katerim koli drugim varjenjem velja za najpreprostejši, najbolj praktičen in najdostopnejši način montaže.
Sistem, opremljen na ta način, se odlikuje po visoki stopnji tesnosti, prenese znatne obratovalne in vibracijske obremenitve, ne zahteva resnejših vzdrževalnih posegov in ga je v primeru težav enostavno popraviti.
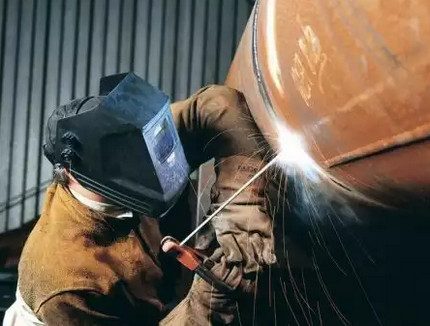
Če se polaganje komunikacij izvaja v težkih pogojih ali na težko dostopnih mestih in fizično ni mogoče izvajati varilnih del, se uporabi navojni (fiting) ali prirobnični način spajanja potrebnih delov.
Spajanje z navojem
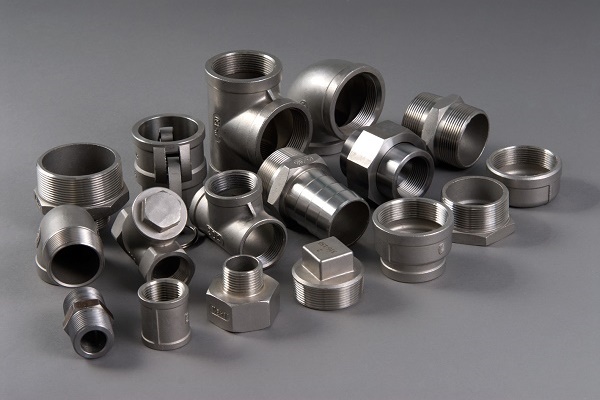
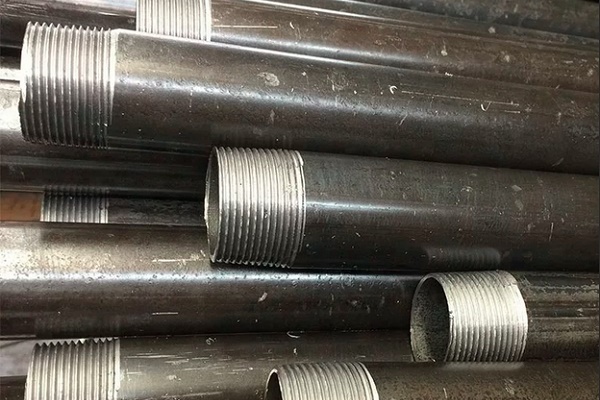
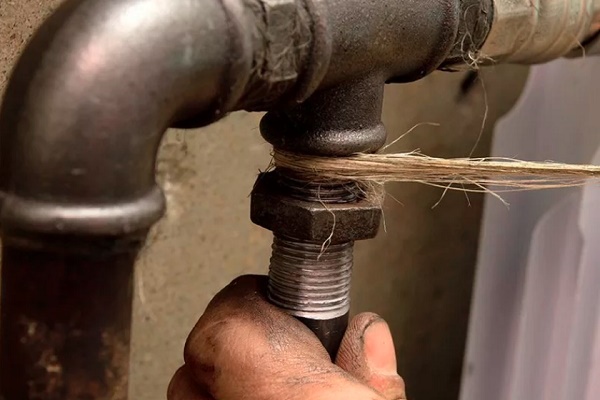
Pri tej varianti cevi privijajo na navoj s pomočjo spojk različnih vrst in namembnosti. To omogoča, da v prihodnosti izvajamo lokalna popravila in odpravimo okvaro na določenem mestu, ne da bi morali razstaviti celoten komunikacijski sistem.
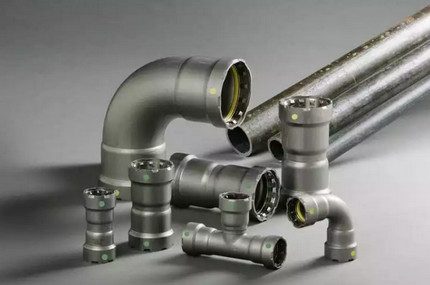
Glavna prednost navojnega načina montaže ogrevalnega sistema ali vodovodnega sistema je preprostost in dostopnost. Za izdelavo želene konstrukcije iz jeklenih cevi in spojk ni potrebna posebna oprema, strokovno znanje ali veliko izkušenj pri izvajanju popravil.
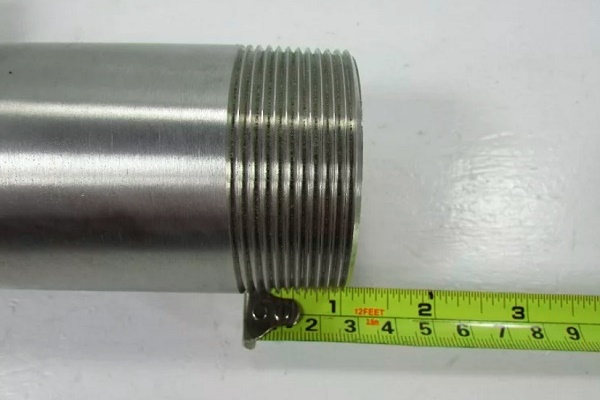
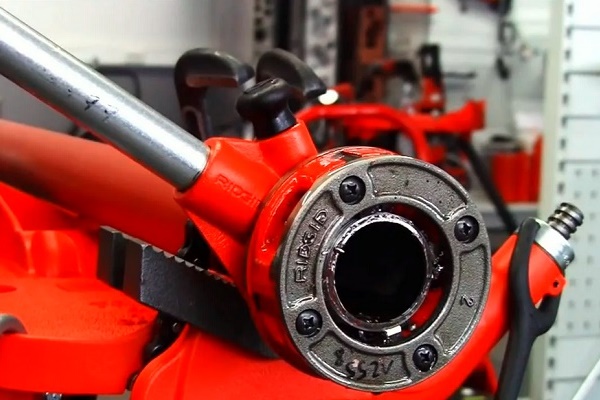
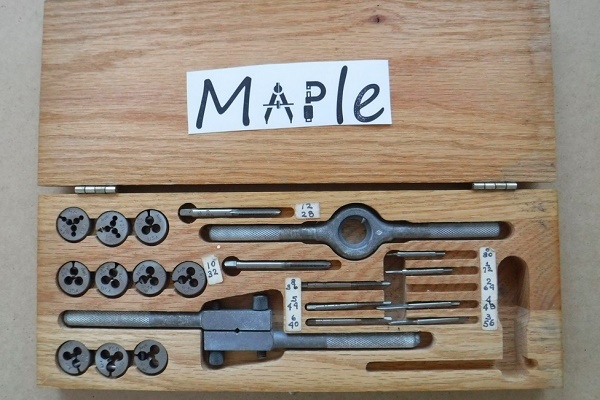
Vse delo je intuitivno razumljivo in ga lahko izvedejo tudi ljudje brez ustrezne kvalifikacije. Navoj na jekleni cevi je mogoče narezati ročno. S tehnologijo vas bo seznanil članek, ki ga priporočamo.
Gradnja sistema s pomočjo prirobnic
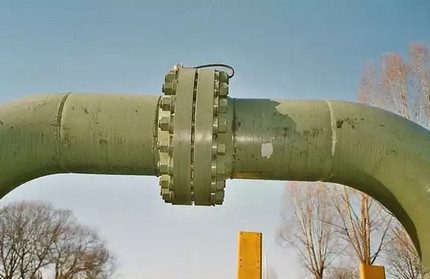
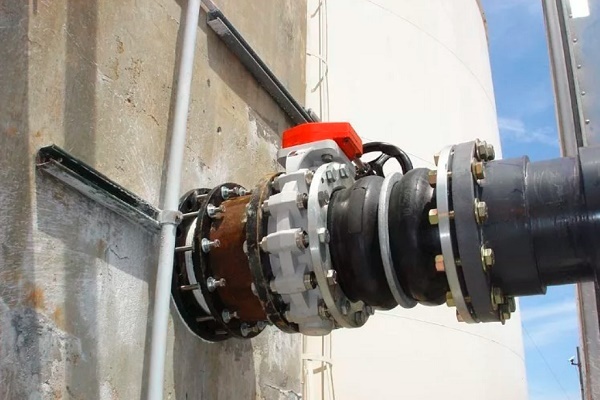
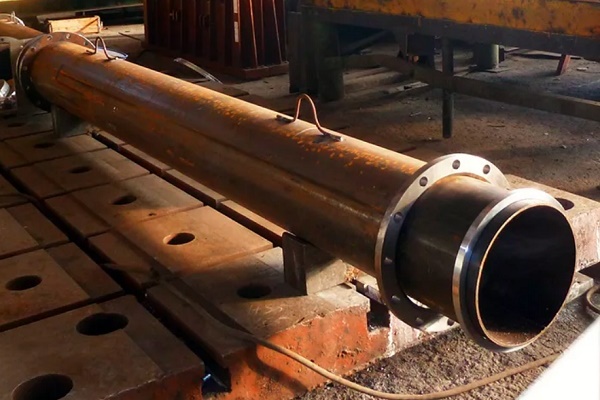
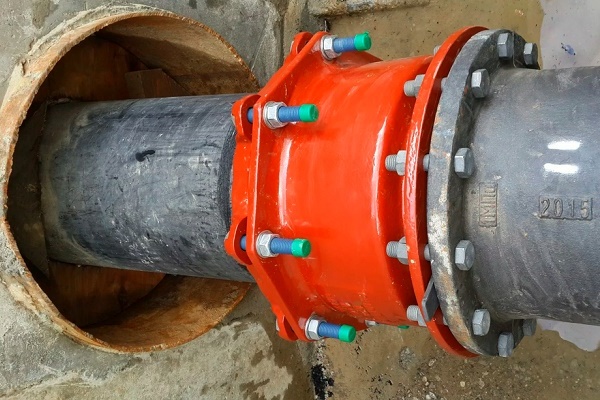
Še en način povezovanja jeklenih cevi v skupen komunikacijski sistem predvideva uporabo prirobnic različnih oblik in konfiguracij (križi, kotniki, spojke itd.). Te dele privarijo na robove cevi, v luknje vstavijo vijake ustreznega kalibra, nanje pa navijejo matice, s čimer dosežejo trdno pritrditev.
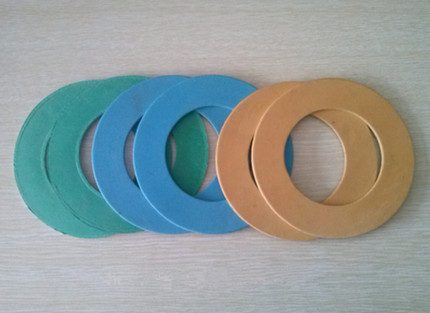
Med matico in vijakom obvezno položijo tesnilo. Za sistem, ki skrbi za dovajanje tople in hladne vode (maksimalna temperatura do 100 stopinj), uporabljajo tesnila iz debelega (približno 3 mm) kartona.
Najprej del namočijo v vodo in ga posušijo. Nato ga impregnirajo s segretim lanenim oljem 25–30 minut. Po tem postopku tesnilo pridobi potrebno strukturo in dolgo zdrži tudi v pogojih intenzivne uporabe.
Za komunikacije, ki dovajajo toplotni nosilec povišane temperature (do 450 stopinj) in osnovnega tlaka do 5 MPa, uporabljajo tesnilni material iz paronita. Za sisteme, ki prenašajo paro s tlakom do 0,15 MPa, uporabljajo za tesnjenje debel (približno 3–6 mm) azbestni karton z gosto strukturo in dobro prožnostjo.
Da bi azbestno tesnilo služilo dlje, ga predhodno prekrijejo z grafitno sestavo, izdelano na osnovi naravnega lanenega olja.
Za pravilnost prirobnične povezave morajo biti glave vseh delovnih vijakov nameščene na eni strani, pri čemer je treba pazljivo paziti, da konci vijakov ne štrlijo iz matic več kot za polovico premera vijaka.
Vijačenje vijakov in matic se izvaja z najnavadnejšim ključem ali nastavljivim ključem. Konstrukcijo razstavite z istimi orodji, pri čemer zaporedoma odvijajte matice in vijake. Če je kateri od delov zarjavel in ga ni mogoče odstraniti, ga izbijte s kladivom.
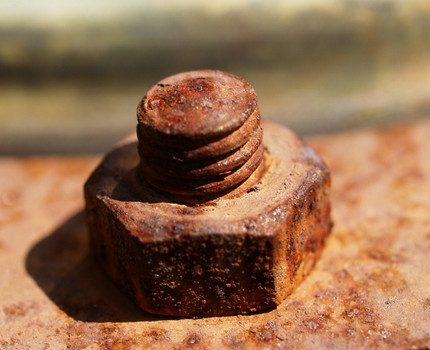
Tesnilo, ki se je med uporabo pokvarilo, odsekajte z dletom in na njegovo mesto namestite nov del. Med demontiranjem ravnajte zelo previdno in pozorno, da del, ki je ostal brez pritrdilnih elementov, ne pade na delavca in mu ne povzroči škode.
Zaključki in koristen video na to temo
Osnovna navodila za delo z jeklenimi cevmi za začetnike. Koristni nasveti in triki za montažo.
V posnetku je podrobno prikazano, kako pravilno zvariti jeklene cevi v različnih položajih. S svojimi skrivnostmi in načeli dela se delijo profesionalni varilci.
Različni načini povezovanja jeklenih cevi: zanimive podrobnosti in priporočila za domače mojstre.
S poznavanjem natančnega sortimenta jeklenih cevi, ki so na voljo na trgu, lahko enostavno izberete izdelke, ki so popolni za oblikovanje potrebnega komunikacijskega sistema.
Želite povedati, kako ste izbirali cevi iz jeklenih zlitin za izgradnjo komunikacij v lastni hiši/stanovanju? Imate informacije, ki bi koristile obiskovalcem spletnega mesta? Prosimo, napišite komentarje v spodnjem okvirju, postavljajte vprašanja in objavite fotografije na temo članka.
 Polipropilenske ali kovinsko-plastične cevi: primerjalni pregled in izbira najboljše možnosti
 Kako izdelati upogibalnik za profilne cevi z lastnimi rokami: pregled najboljših domačih izdelkov
 Izračun parametrov cevi: kako pravilno izračunati težo, maso in prostornino cevi
 Bakrene cevi in fittingi: vrste, oznake, posebnosti ureditve bakrenega cevovoda
 Lepilo za PVC cevi: pregled najboljših sestav in navodila za uporabo
 Fitingi za kovinsko-plastične cevi: vrste, uporaba, pregled najboljših proizvajalcev
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
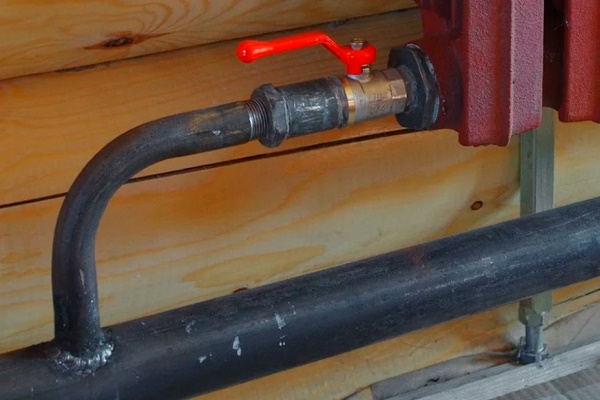
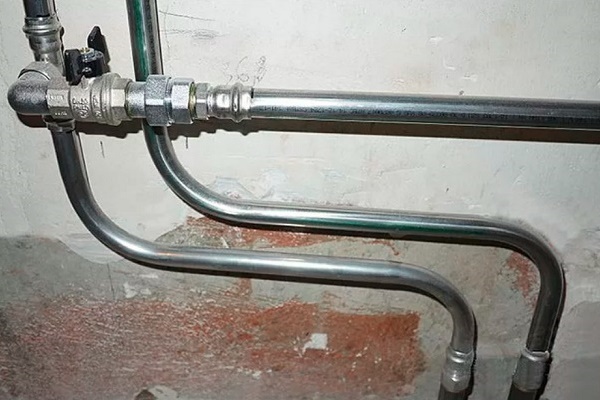
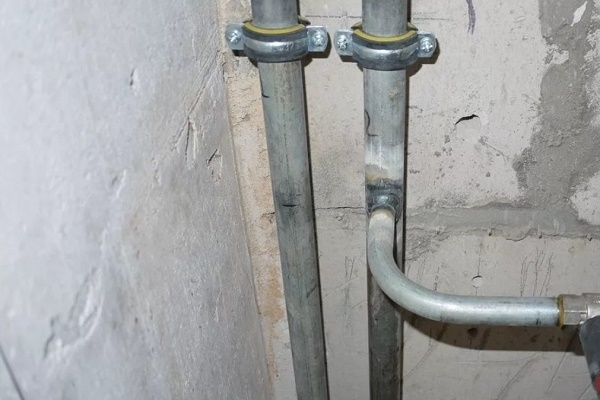
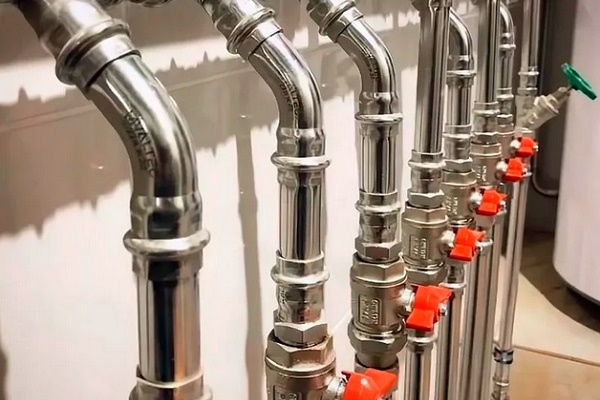
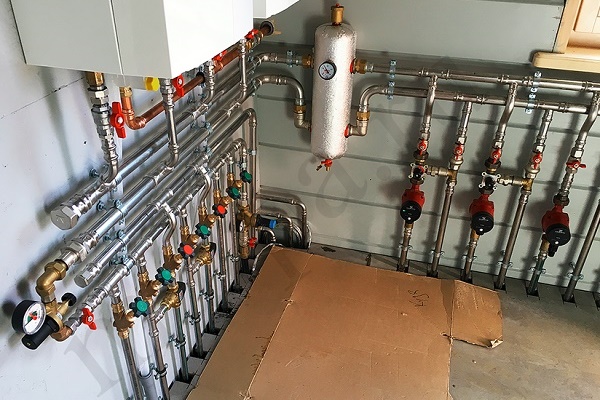
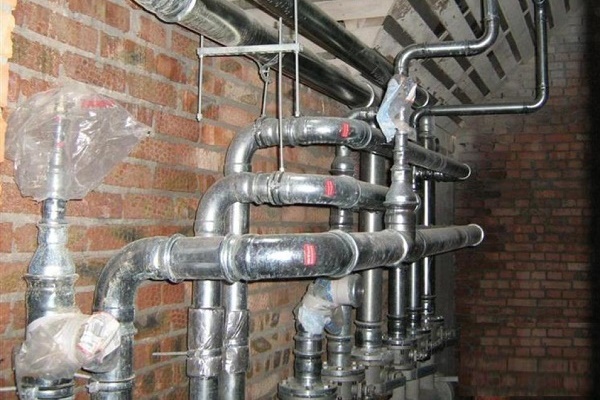
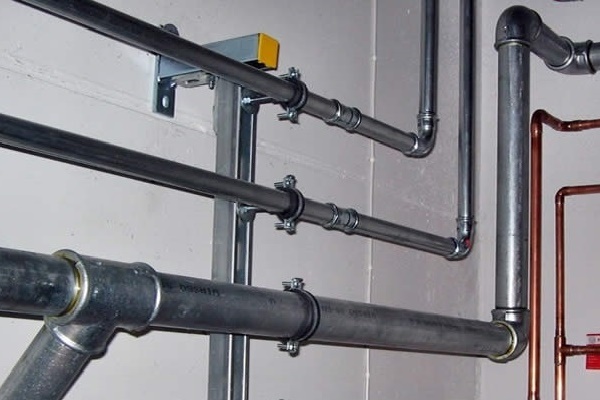
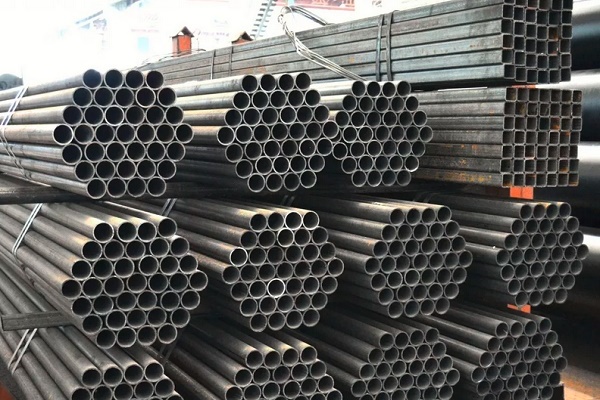
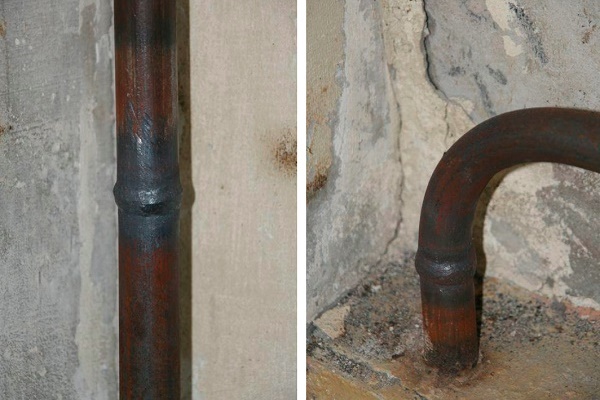
V gospodinjstvu jeklene cevi počasi prepuščajo svoje mesto plastičnim, s katerimi je veliko lažje delati. A tudi jeklo ima svoje prednosti – dolgo življenjsko dobo, trdnost, ognjeodpornost, odpornost proti koroziji.
Odpornost proti koroziji, resno? Ste morda zamenjali s PVC?