Stroj za krivljenje profilnih cevi: kako izdelati stroj za krivljenje cevi z lastnimi rokami

V domačem gospodinjstvu se stroj za upogibanje profilne cevi ne uporablja tako pogosto, da bi kupovali drago opremo tovarniške izdelave.
Ko se pojavi taka potreba, je povsem mogoče izdelati preprost upogibalnik cevi v zasebni režiji, pri čemer se prej odločimo, katera vrsta te konstrukcije bo ustrezala za izvedbo zastavljene naloge.
V tem članku so podrobno analizirane različice strojev za upogibanje cevi, opisani so principi njihovega delovanja in načini izdelave.
Vsebina članka:
Vrste strojev za upogibanje profilne cevi
Obstaja veliko modifikacij opreme za spreminjanje konfiguracije profilnih cevi. To je povezano z minimalnim radijem upogiba. Če zanemarimo ta pomemben parameter, se na mestu upogiba spremenijo trdnostne značilnosti materiala na slabše. Prav tako je treba poznati nekatere tehnološke podrobnosti upogibanja kovinskih cevi in jih upoštevati med delom.
Pri izbiri konstrukcije se upoštevajo material surovca, premer in debelina sten.
Klasifikacija upogibalnih strojev po vrsti pogona
Glede na vrsto pogona so stroji, namenjeni upogibanju vseh vrst cevi, lahko ročni, elektromehanski in hidravlični.
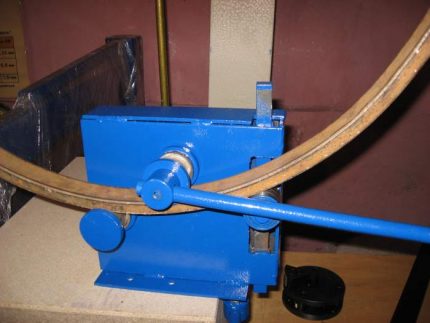
Ročni. To so izjemno preprosti mehanizmi, dostopni za samostojno izdelavo tudi osebi, ki ni seznanjena s podrobnostmi dela s kovino.
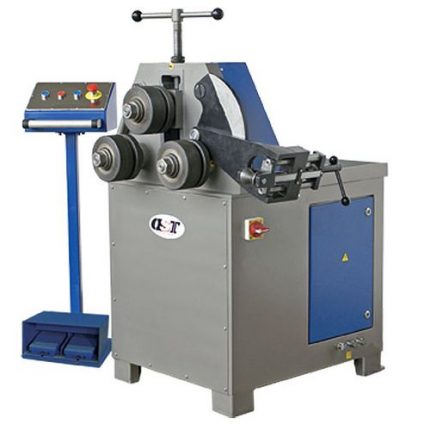
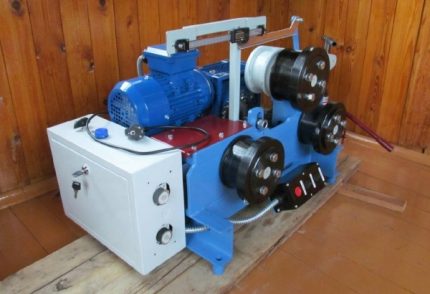
Elektromehanski. Takšen stroj ima pogon v obliki elektromotorja – koračnega ali običajnega, priključenega preko spodnjega reduktorja. Slednja rešitev zagotavlja visokokakovosten upogib zaradi pravilne porazdelitve napetosti.
Zgradba mehanizma ni preprosta, za njegovo izdelavo so potrebna posebna znanja in vsaj malo profesionalnosti.
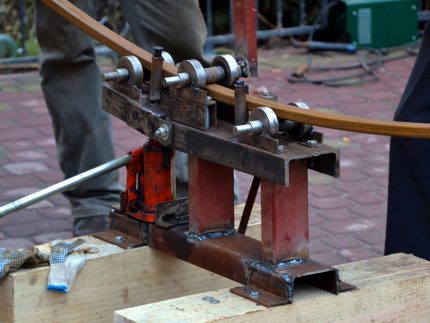
Hidravlični. Pogon pri tem modelu je ročni. V nasprotju z enostavno ročno konstrukcijo je v tokokrog vključen hidravlični valj, kar znatno zmanjša mišični napor med krivljenjem.
Valji omogočajo upogibanje profilne cevi v katero koli želeno smer. Ročni profilgibnik s hidravliko lahko kljub svoji majhni teži upogne cevi širine do 10 cm.
Vrste upogibalnikov cevi po načinu namestitve
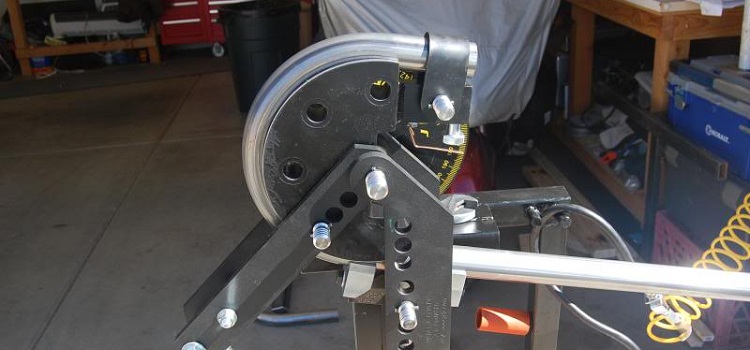
Obstaja delitev profilgibnikov tudi glede na način namestitve. Ločimo stacionarno, prenosno in nosljivo opremo. Stacionarni stroji so lahko videti kot preprosta betonska plošča s palicami ali kot solidna oprema.
Kompaktni prenosni upogibniki cevi imajo podporno stojalo, medtem ko nosljivi model nima opore, ampak jo izberejo vsakič med uporabo opreme.
Klasifikacija strojev po metodi upogibanja
Od načina krivljenja sta odvisna konstrukcija profilgibnika in njegova zmogljivost. Obstajajo trije osnovni načini krivljenja. Prvi je iztiskanje, pri katerem geometrijo profilne cevi spreminjamo z deformacijskim valjem, ki opravlja vlogo udarnega dela. Matrica v tem primeru ni prisotna.
Za izvedbo operacije sta potrebni dve trdni podpori na nasprotnih straneh krivine, ki opravljata vlogo matrice. Kot takšne podpore se uporabljajo vrtljive čevlje ali valji.
Ker sila narašča postopoma in ima stalno pravokotno smer glede na cev, metoda omogoča doseganje dobrega končnega rezultata. Metodo je mogoče uporabiti le pri manjših obsegih dela.
Drugi je stiskanje. Za doseganje krivine se uporablja princip primeža – odsek cevi se namesti med matrico in udarnim delom.
Profili slednjih morajo za dosego kakovostne krivine natančno ponavljati geometrijo dela. Prav tako je treba pri izračunu upoštevati preostalo deformacijo kovine. V domačih pogojih je ta metoda uporabna, kadar ni potrebna velika natančnost.
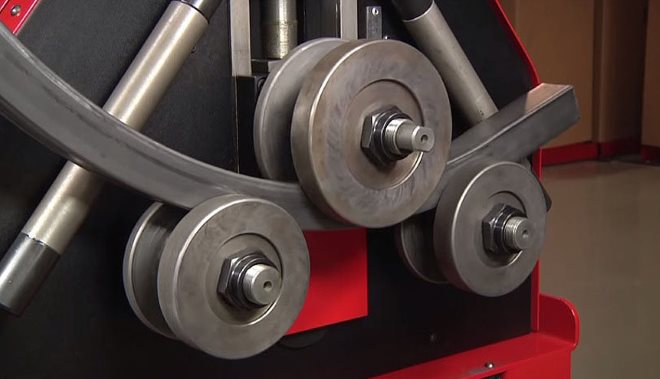
Tretji – valjanje – je univerzalna metoda, ki se uporablja za upogibanje tako tankostenskih kot debelostenskih cevi. Upogib dobimo z vlečenjem obdelovanca med valji – enim vrtljivim in dvema podpornima.
Poleg zgoraj omenjenih se upogibanje cevi lahko izvaja tudi z naslednjimi metodami:
Ne glede na izbrano konstrukcijo je pri izdelavi lastnega stroja za upogibanje cevi treba upoštevati priporočila strokovnjakov. Pri izbiri materiala za okvir je treba izhajati iz dejstva, da mora biti debelina kovine najmanj 1/6 širine profilirane cevi.
Tako, če je treba upogniti cev s pravokotnim prečnim prerezom z dimenzijami 50 x 25 mm, je treba, da bi se izognili deformaciji okvirja med upogibanjem, vzeti kanal ali kotnik debeline najmanj 10 mm. Nosilna plošča ter udarno jedro z matrico morata biti po debelini 2-krat večji.
Optimalen premer valjev je najmanj trikratnik mer preseka. Polici kanala in kotnika, vzetih za izdelavo okvirja, morata biti 2- in 3-krat večji od širine cevi oziroma. Če je treba opraviti delo pri upogibanju profilnih cevi pravokotnega prereza 50 x 25 mm, potrebujemo kanal 100 x 10 ali kotnik 150 x 10.
Izdelujemo hidravlični upogibalnik cevi
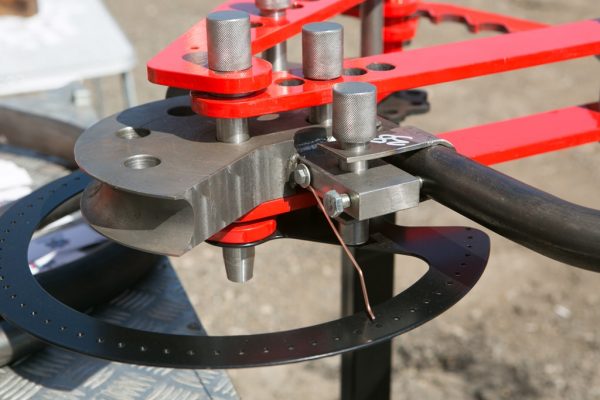
Oglejmo si shemo stroja s hidravličnim pogonom, kjer pride do upogiba s pritiskanjem profilne cevi na sredini z udarnim jednom, pritrjenim na dvigajočo se palico. Zaradi tesnega stika obdelovanca, ki se opira na dva mirujoča valja, s premičnim udarnim jednom, obdelovanec prevzame njegovo obliko.
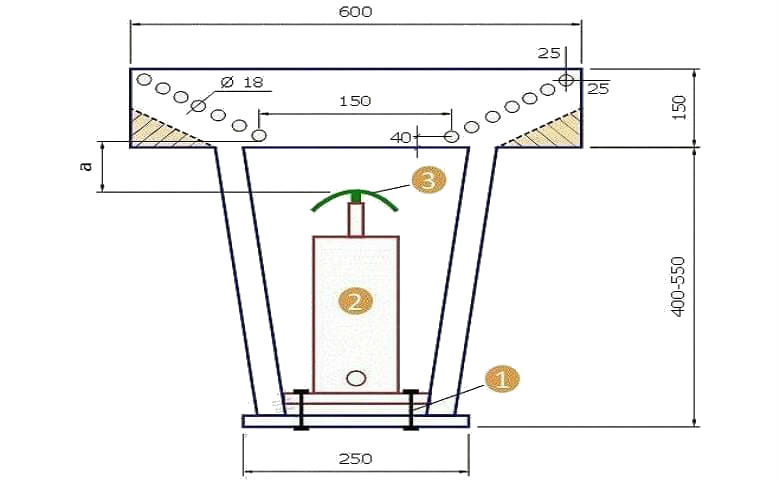
Za označevanje delovne površine se položi navpična os in na razdalji, navedeni na risbi, od roba in osi se označijo mesta spodnjih lukenj. Nato se označijo točke zgornjih lukenj, pri čemer se od roba odmakne zahtevana razdalja. Središča teh lukenj se povežejo z ravno črto in na njej se odmerijo enaki odseki.
Osi vmesnih lukenj se nahajajo na presečišču oznak s poševno osjo. Luknje na delovni površini so potrebne za možnost prilagajanja radija upogiba profila. Ker je delovna površina sestavljena iz dveh zrcalno razporejenih delov, se drugi označi enako.
Višino stroja določajo parametri dvigalke in razdalja, označena na risbi s simbolom »a«. Da bi upognili profilno cev širine 15 mm, mora ta razmik v neaktivnem stanju dvigalke znašati približno 20 mm.
V tej konstrukciji je sila, ki jo prenaša pest, skoncentrirana v njegovem zgornjem delu. Zaradi takšnega delovanja je zunanji radij cevi izpostavljen napetosti, kar lahko povzroči tanjšanje stene, v posameznih primerih pa tudi pretrganje. Zato se za deformacijo tankostenskih surovcev uporaba tega stroja ne priporoča.
Valjčni upogibalnik cevi z lastnimi rokami
Na takšni opremi surovec pridobi predpisano obliko z valjanjem. V pogojih domače delavnice je lažje izdelati 3-valjčno konstrukcijo z ročnim pogonom. Oglejmo si dve različici takšnih strojev.
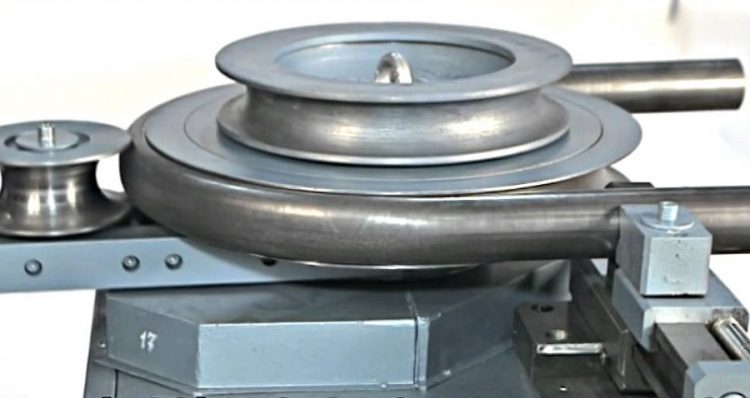
Različica stroja z vrtljivo platformo
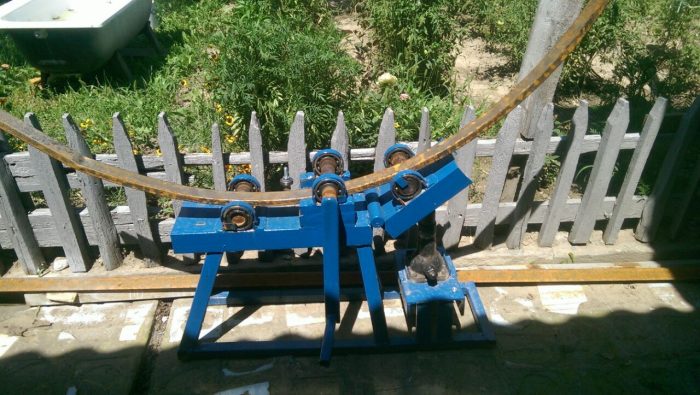
Načelo naprave takšnega stroja za upogibanje cevi s presekom, ki ni okrogel, je naslednje:
- Glavno stojalo je preko zgibnega spoja povezano z vrtljivo platformo, ki določa kot upogiba.
- Platformo poganja dvigalka, ki se vanjo upira z delovnim batom.
- Vlečenje profila se izvaja z vrtenjem ročaja, ki se nahaja na vmesni gredi.
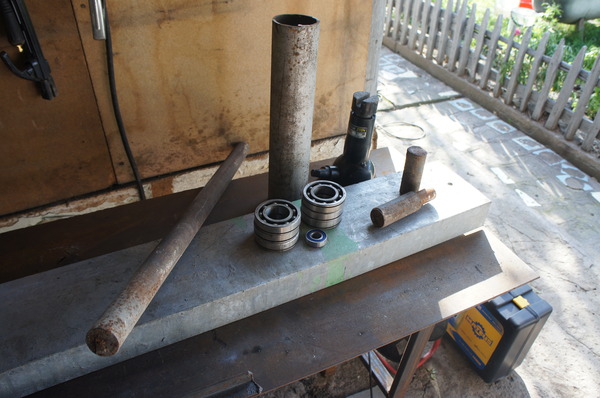
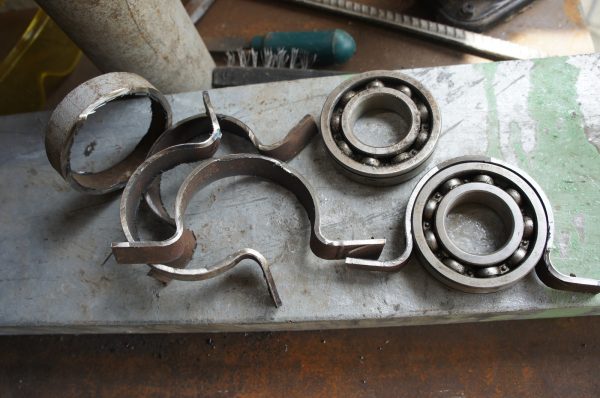
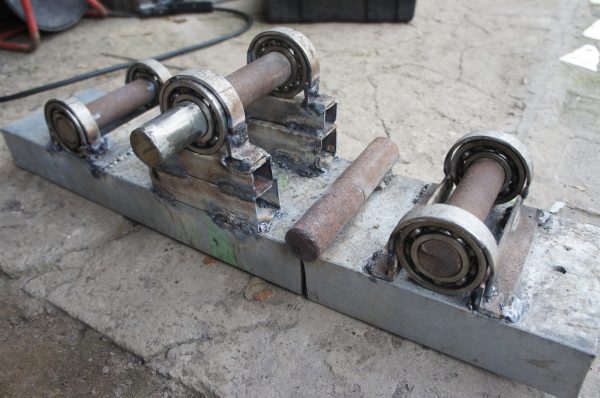
Za izdelavo podnožja stroja in nosilcev bo potreben kanalni profil z višino stene od 150 do 200 mm v količini približno 3 m. Kot ohišja za ležaje in podlago valjčkov bo ustrezala jeklena cev z notranjim premerom, ki je enak zunanjemu premeru ležajev, ki se nato razdeli na 6 kratkih odsekov.
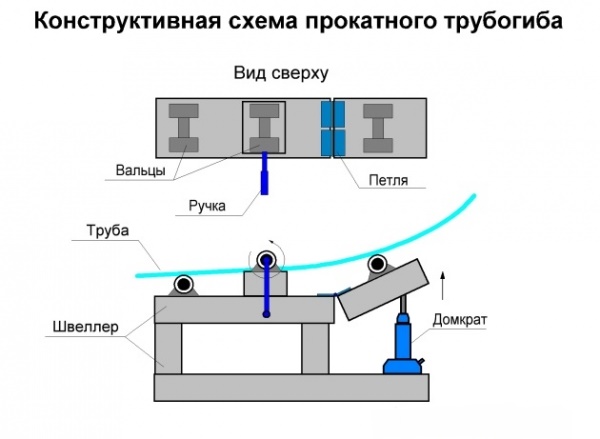
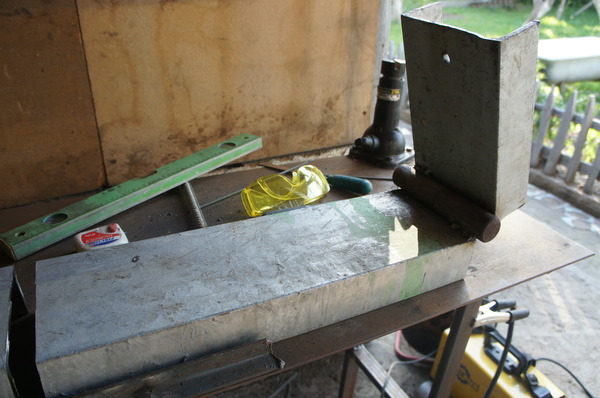
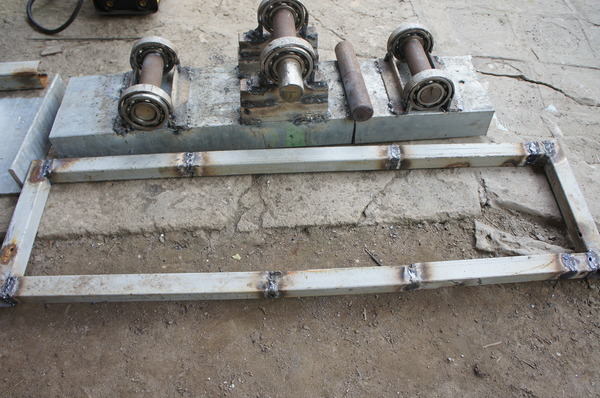
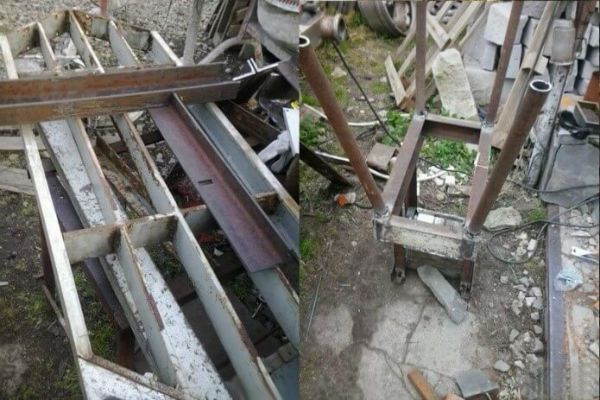
Iz kanalnega profila se izdela podnožje in dve platformi. Ko se od ene od stranic odmakne približno 0,5 m, se privari navpični nosilec iz istega profila. Za to se dva odseka združita, da je nosilec trden.
Strogo upoštevajoč horizontalnost, se montira stacionarna platforma, nanjo pa privari zadnji steber. Nato se vzame odsek profilne cevi in se povečajo omejevalniki višine, ki ne sme biti manjša od debeline profilne cevi, katere deformacijo naj bi izvajali na izdelanem stroju.
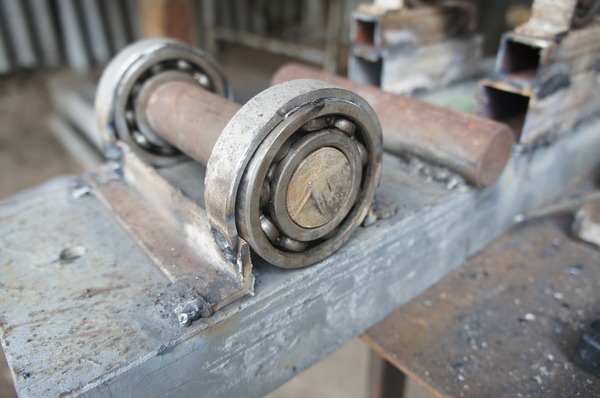
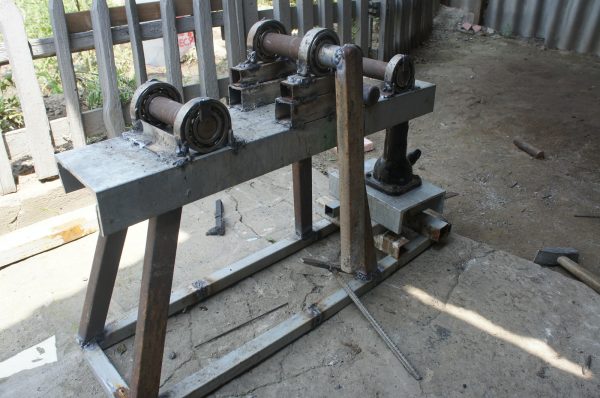
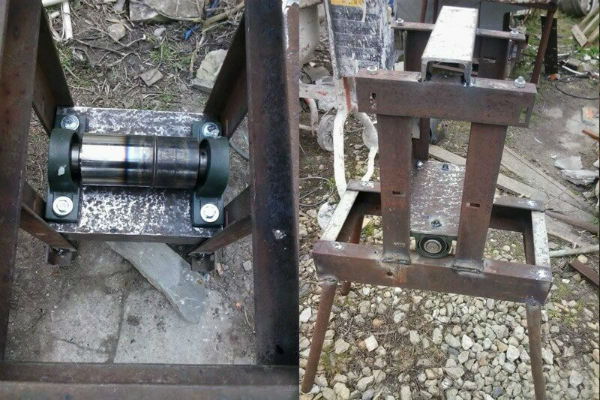
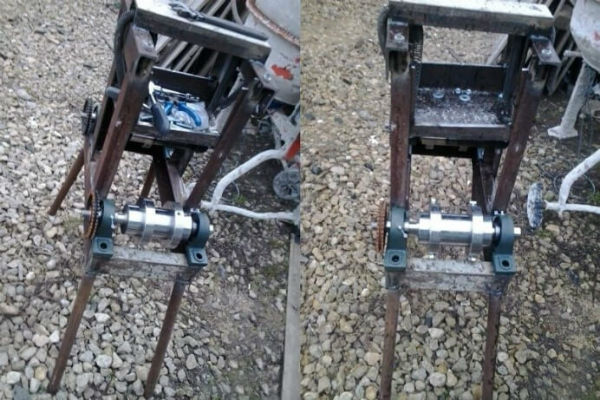
Vodilna platforma se poveže z glavnim ogrodjem prek vratnih tečajev. Na povečane omejevalnike in robove obeh platform se s pomočjo varjenja namestijo ležaji in okrepi konstrukcija s kotniki. Gredi se vstavijo v ležaje, na srednjo pa se pritrdi ročica.
Pod robom vodilne platforme se namesti dvigalko in se jo pritrdi na podlago s pomočjo vijačne povezave.
Montaža upogibnika cevi z vrtljivo platformo se izvede v naslednjem zaporedju:
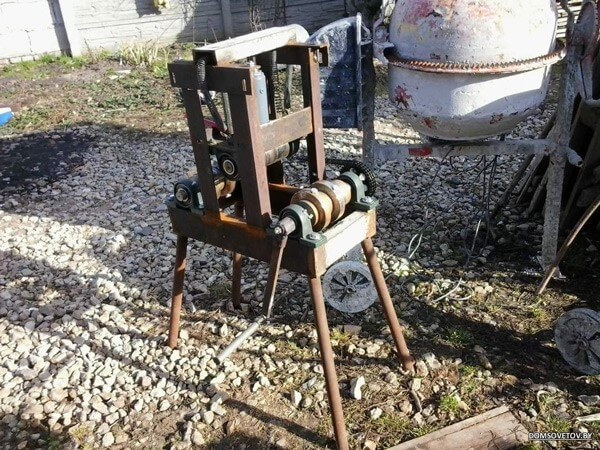
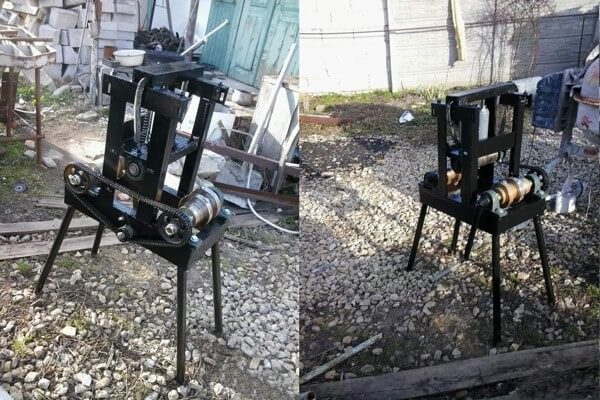
Valjčni stroj s tremi valji
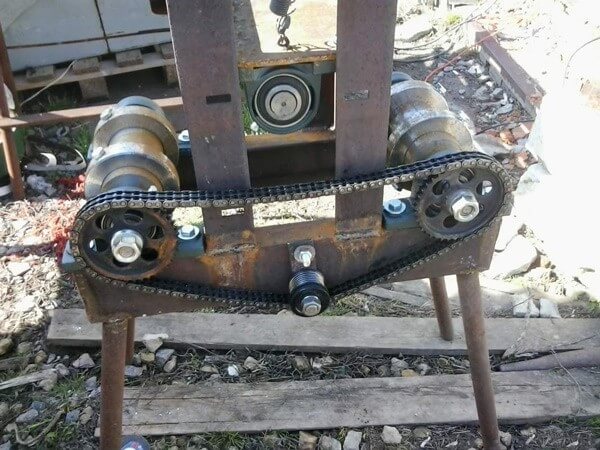
Na tem stroju se cev položi na valje, nameščene ob straneh. Zgornji premični valj se spusti na izdelek od zgoraj in ga tako fiksira. Nato se vrti ročico in prek verige prenaša gibanje na gredi. Cev se potegne in spremeni svojo geometrijo.
S postopnim povečevanjem pritiska z zategovanjem vijaka za pritisk in z vlečenjem obdelovanca se doseže upogib cevi pod potrebnim kotom.
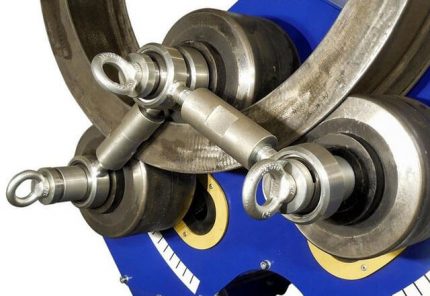
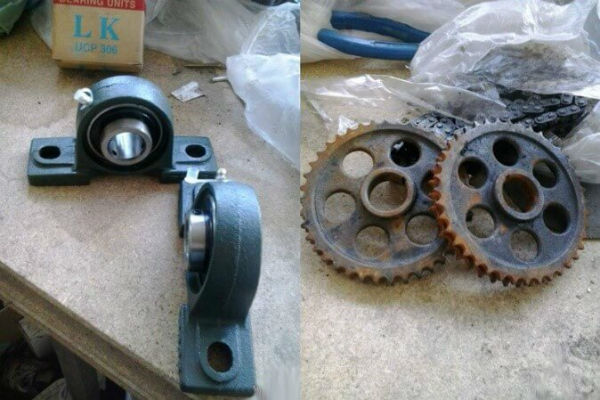
Za izdelavo stroja, ki deluje po takšni shemi, je treba pripraviti polico in profilne kovinske izdelke za okvir, gredi, 4 močne vzmeti, verigo, ležaje, pritrdilne elemente in druge dele. Za pritrditev ležajev bodo potrebne 3 gredi s parametri, ki ustrezajo zobnikom in ležajem.
Dve gredi sta namenjeni bočnemu nameščanju, tretja (pritrdilna) pa za obešanje na vzmeti. Te elemente bo najverjetneje treba naročiti v delavnici, ostalo pa lahko izvedete sami.
V sestav pritrdilne gredi spadajo ležaji, zobniki in obroči. V obročih se reže navoj za pritrdilne vijake in izdelajo utori. V policah iz kanalnice se izdelajo ležišča za pritrdilno gred. Na zaključni stopnji se konstrukcija sestavi, začenši z namestitvijo okvirja.
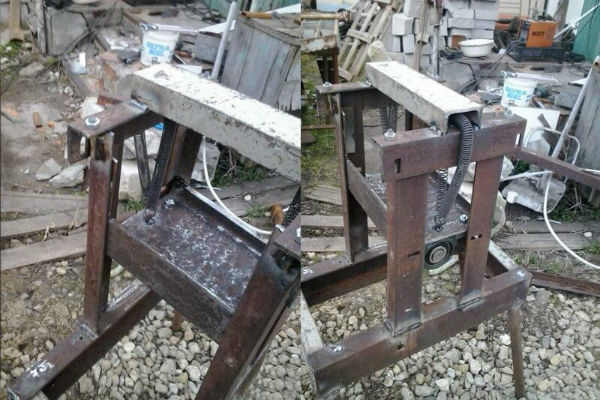
Potem se pritrdilna gred na vzmeteh, pritrjena na polico s pomočjo utornega spoja, obesi. Podporni gredi se namestita ob straneh in med njima se napne veriga, pri čemer se kot držalo uporabi magnetni kotnik.
Na eno od njiju se pritrdi ročaj z vrtljivo cevko, nato pa se izvedejo dela za montažo dvigalke. Pritrdi se jo na platformo s sorniki in varjenjem.
Pri montaži viseče gredi se upošteva določeno zaporedje: najprej se namesti na polico, nanjo privarijo matice za vzmeti, obrne ploščad in priključi na vzmeti. Upoštevati je treba, da se z večanjem razdalje med valjčki sile, ki so potrebne za upogibanje, zmanjšujejo.
Za sestavo cevnega upogibala valjčnega tipa boste potrebovali:
Na naši spletni strani je še nekaj člankov, kjer so podrobno opisane različice domačih naprav za upogibanje profilnih cevi, priporočamo, da se seznanite:
- Kako izdelati upogibalnik za profilne cevi z lastnimi rokami: pregled najboljših domačih izdelkov
- Kako narediti upogibalnik cevi z lastnimi rokami: primeri najboljših domačih izdelkov
Kako preprosto upogniti profilno cev?
Najbolj primitivna naprava za spreminjanje oblik profilne cevi je uporaba lesene šablone. Uporabite jo lahko pri upogibanju tankostenskih cevi iz jekla ali aluminija. Za izdelavo takšne improvizirane naprave vzamejo deske, jih na kakršen koli način pritrdijo in izžagajo šablono.
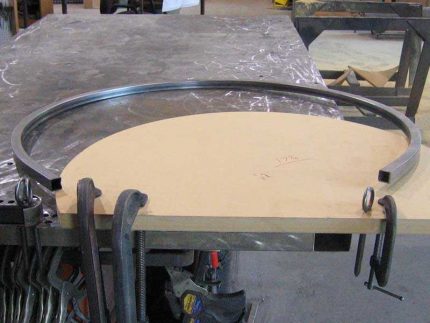
Na mestu stika s cevjo mora biti debelina šablone za nekaj centimetrov večja od višine prereza profilne cevi. Rob šablone je narejen s poševnim rezom, sicer lahko cev zdrsne.
Konstrukcijo opremite z opornikom in jo pritrdite na neko stabilno podlago. Cev postavite med ravnino šablone in opornik ter začnite upogibati material, začenši z roba cevi. Če postopek upogibanja začnete iz središča, se lahko tankostenska cev splošči.
V cev lahko vstavite kovinsko palico s premerom, ki je enak svetlobi cevi, ali pa preprosto vzamete kos cevi in ga nataknete na konec obdelovanca. V vsakem primeru bo tako bolj priročno.
Več podrobnosti o tem, kako upogniti profilno cev brez posebne opreme, preberite v tem gradivu.
Po enakem principu izdelujejo močnejše stroje. V tem primeru silo ustvarijo z vitlom, cev pa pritrdijo močneje, da se ne odtrga.
Zaključki in koristen video na to temo
Osnovna pravila izdelave stroja za obdelavo profilnih cevi:
Stroj za upogibanje cevi, po konstrukciji približen tovarniškemu:
Izmed vseh variant strojev za upogibanje profilov je treba izbrati konstrukcijo, ki najbolj ustreza namenu njegove uporabe. Včasih je dovolj že najpreprostejši mehanizem, da si zagotovite potrebno količino upognjenega profila brez posebnih finančnih stroškov.
Ali imate osebne izkušnje z gradnjo stroja za upogibanje cevi? Morda lahko sporočite koristne informacije o temi članka in objavite fotografijo izdelane naprave? Prosimo, pustite komentarje, delite izkušnje, postavljajte vprašanja v spodnjem bloku.
 Kako upogniti profilno cev z lastnimi rokami brez posebnih pripomočkov
 Montaža cevi PND z lastnimi rokami: navodila za varjenje + kako upogniti ali poravnati takšne cevi
 Izdelki iz propilenskih cevi z lastnimi rokami: različice domačih izdelkov za dom
 Kako narediti stol iz polipropilenskih cevi z lastnimi rokami: navodila po korakih za izdelavo
 Montaža bakrenih cevi z lastnimi rokami: tehnologija namestitve bakrenega cevovoda
 Tehnologija varjenja polipropilenskih cevi z lastnimi rokami: pregled metod in podrobnosti
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve