Tehnologija varjenja polipropilenskih cevi z lastnimi rokami: pregled metod in podrobnosti

Spoštovani, ali želite popraviti ali zamenjati napeljave iz polimernih cevi? Strinjate se, da je kar dobro prihraniti pri klicu mojstra in sami sestaviti nov cevovod. Ne veste pa, kako lahko povežete posamezne elemente sistema in kaj boste za to potrebovali.
V članku, ki smo vam ga predstavili, je podrobno opisana tehnologija varjenja polipropilenskih cevi – vsak začetnik vodovodar jih lahko poveže z lastnimi rokami. Povedali vam bomo, kaj morate upoštevati, kako uporabljati spajkalnik za spajanje plastičnih elementov. Svetovali vam bomo, v katerih primerih se uporabljajo druge metode.
V pomoč začetnikom smo izbrali podrobne videoposnetke, ki prikazujejo postopek varjenja polipropilena po korakih, in foto-ilustracije.
Vsebina članka:
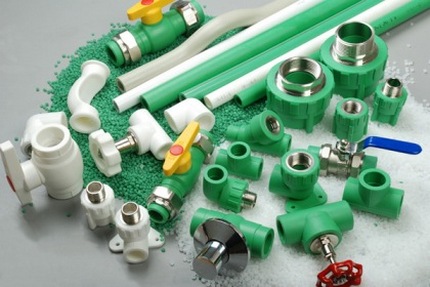
Cevi in pomožni elementi za sestavljanje
Ena od nespornih prednosti polimernih cevi je preprostost sestavljanja.
Montažo elementov je mogoče izvajati skoraj povsod: polagati jih odprto na stene ali skrito pod tla.
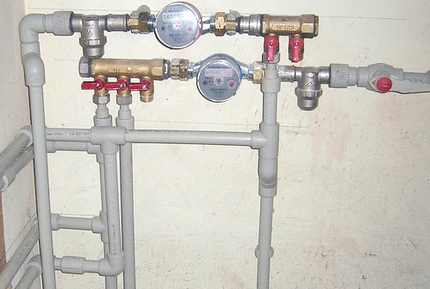
Polimerne cevi se proizvajajo s premeri od 20 do 110 mm. Za gospodinjske namene se najpogosteje uporabljajo izdelki velikosti 20/25/32/40 mm. Področje uporabe določa kazalnik nazivnega tlaka materiala.
V oznaki je označen s črkami «PN»:
- PN 10 – izberejo za ureditev oskrbe s hladno vodo.
- PN 16 – uporabljajo za hladno vodo, vendar z višjim tlakom, ter pri ureditvi sistema «talno gretje».
- PN 20 – izdelki, katerih edina omejitev je temperatura tekočin, ki se prenašajo skozi njih. Ta ne sme preseči vrednosti 75 °C.
- PN 25 – univerzalni izdelki, ki se uporabljajo za ureditev tako «hladnih» kot «vročih» sistemov, katerih temperatura doseže vrednost 90 °C.
V prodaji lahko najdete polimerne izdelke, opremljene z dodatno ojačitvijo.
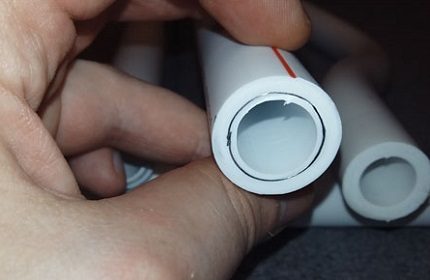
Glavna značilnost polimernih cevi je, da jih ni mogoče upogniti.
Zato se vse spremembe poti položene glavne cevi izvajajo samo iz ravnih odsekov, ki so med seboj povezani s pomožnimi okovji:
- križni priključki – za možnost odcepa glavnega toka;
- trojniki – množilniki tokov;
- spojke – za povezovanje cevi na ravnem odseku;
- odvodi – za spremembe smeri cevovoda.
Okovja so lahko opremljena z vplavljenim kovinskim navojem, ki omogoča povezovanje polimernega cevovoda s kovinskimi elementi.
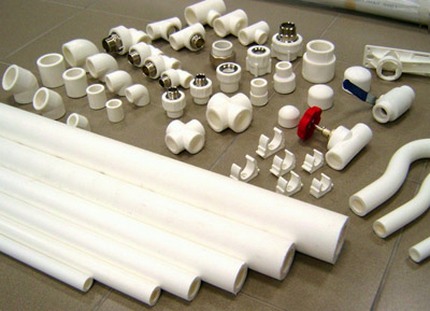
Pri izbiri pomožnih elementov je treba upoštevati dva parametra: notranji prerez izdelkov in debelino njihovih sten. Ta parametra morata ustrezati tehničnim značilnostim uporabljenih polipropilenskih cevi.
Načini spajanja polimernih cevi
Pri spojanju cevi iz polimernih materialov se glede na pogoje montaže uporablja ena od dveh metod:
- Spajkanje – vključuje segrevanje in spojitev staljenih koncev elementov.
- Brez spajkanja – vključuje povezovanje cevi s kompresijskimi okovji ali s tako imenovanim «hladnim» varjenjem.
Drugi način montaže je priročen, ker za njegovo izvedbo ni potrebna posebna oprema. Vsa dela je mogoče opraviti s preprostim orodjem – stiskalnim ključem.
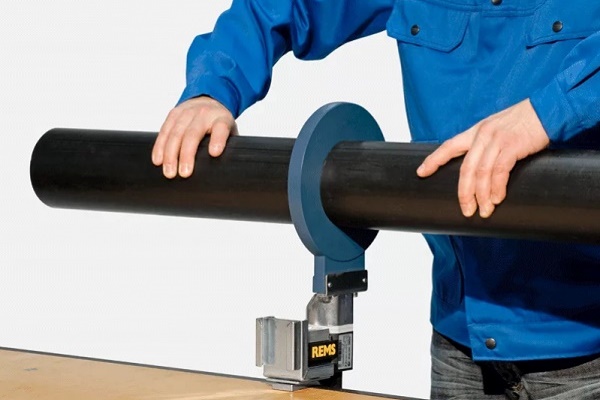
Polipropilensko cev z debelino stene nad 4 mm in premerom nad 50 mm povezujejo po metodi čelnega varjenja:
Orodja za spajanje
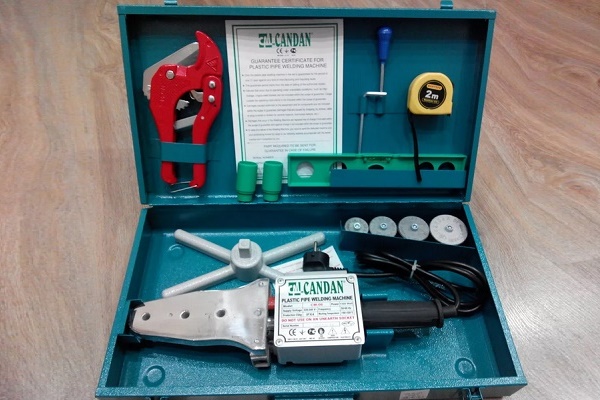
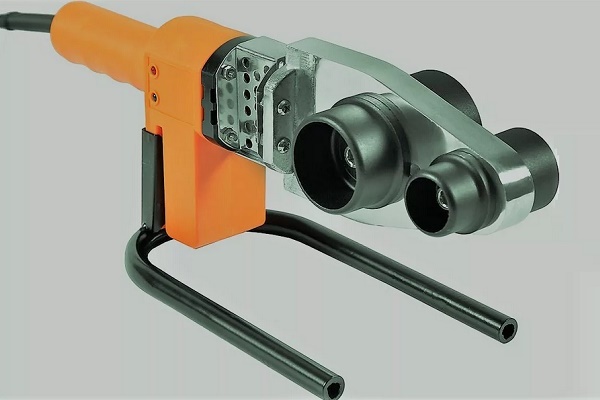
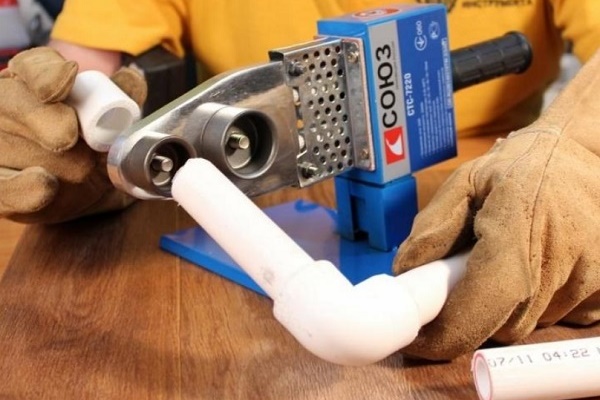
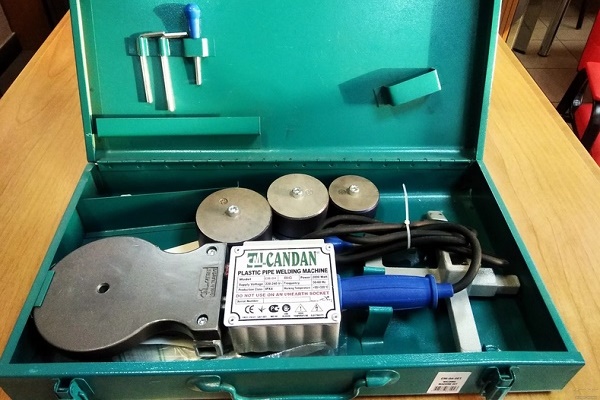
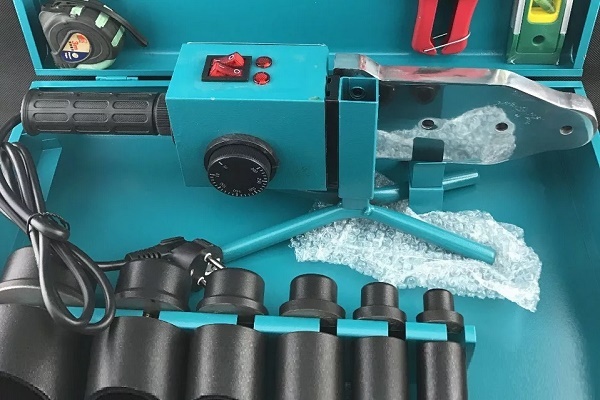
Glavno orodje, ki se uporablja za spajanje plastičnih cevi, je varilni likalnik. To je nekakšna spajkalna naprava, ki deluje na 220 V omrežje. Načelo delovanja naprave je precej preprosto. Vlogo grelnega elementa likalnika opravlja varilni grelec, nameščen v kovinsko ohišje.
Ta segreje ploščo na nastavljeno temperaturo, ta pa segreje nastavke. Vzdrževanje optimalne temperature nastavkov skrbi termostat. Spajkanju in tipičnim napakam, ki se pojavljajo pri spajanju polipropilenskih cevi, je posvečen naslednji članek, ki si ga priporočamo ogledati.
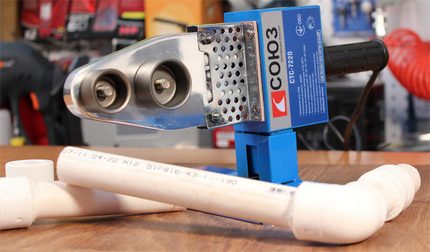
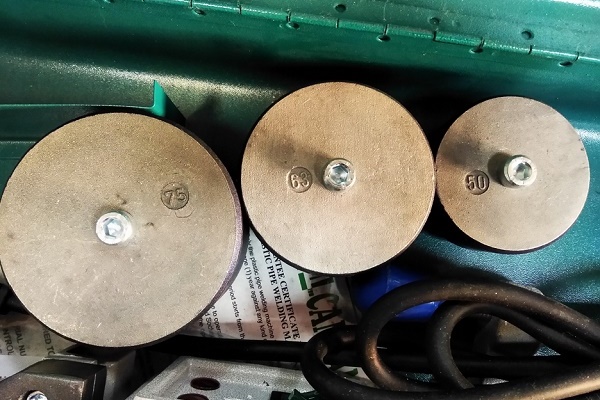
V kompletu z likalnikom so grelni nastavki standardnih velikosti. Ko se segrejejo na določeno temperaturo, zmehčajo polipropilen do viskoznosti, ki zagotavlja tesno povezavo elementov.
Nastavki se izberejo glede na premer uporabljenih cevi:
- 20. velikost – za cevi s premerom pol palca;
- 25. – za izdelke s premerom 0,75 palca;
- 40. – za elemente s presekom 1,25 palca.
Ker je cena takega varilnega aparata precej visoka in ga ne uporabljate tako pogosto, ni smiselno kupiti opreme. Orodje je bolje najeti za dan ali dva.
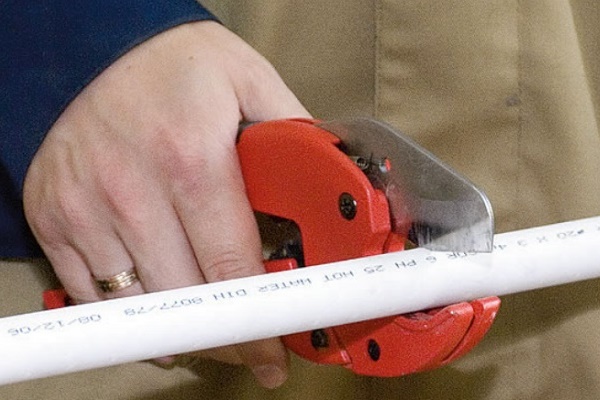
Za visokokakovostno rezanje in pripravo varilnih mest je najbolje uporabiti posebno orodje, namenjeno temu – rezalnik cevi. Z njim lahko dobite raven, gladek in lep rez.
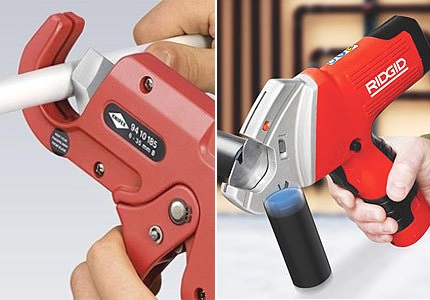
Če nimamo rezalnika cevi, lahko delo opravimo z brusilko ali kovinsko žago. Edino, kar na mestu reza po takšnih orodjih ostanejo resice. Vendar jih ni težko odstraniti s čiščenjem s kosom brusnega papirja.
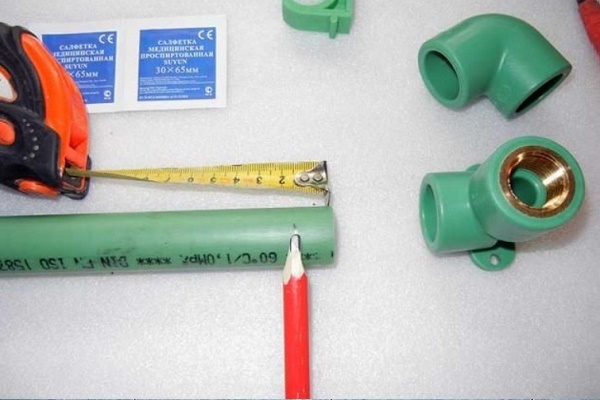
Poleg glavnih orodij boste za delo potrebovali še:
- kotnik;
- gradbeni merilni trak;
- preprost svinčnik ali marker.
Ko načrtujete spajanje cevi z metodo »hladnega« varjenja, morate vnaprej kupiti termoaktivno lepilo, izdelano na osnovi poliestrske ali epoksi smole, oziroma njegov termoplastični analog, izdelan na osnovi gume.
Glavni koraki tehnologije varjenja
Ključni pogoji za uspešno montažo vodovodnega ali ogrevalnega sistema iz polimerov so skrben izračun potrebnega materiala in pravilno izvedeno varjenje elementov.
Korak #1 – izračun materiala in komponent
Da si olajšate delo in s tem zmanjšate napake pri montaži, morate najprej narisati shemo prihodnjega sistema, na kateri označite število obratov in razvejitev. Pri izračunu količine cevi je treba vsaki dolžini odseka dodati 25–40 mm, porabljenih za »navar«.
Če še niste varili polipropilenskih cevi, izkušeni strokovnjaki priporočajo, da celo kupite več odsekov cevi za predhodno vajo. Takšni stroški so poceni in vam bodo omogočili, da se izognete resnim napakam pri montaži sistema.
Značilnost polipropilenskih cevi je povečanje koeficienta linearnega raztezanja pod vplivom visokih temperatur.
Kot rezultat: pri segrevanju ali povečanju tlaka v sistemu se cevi podaljšajo in sčasoma začnejo povešati. Da bi preprečili ta pojav, bo pri polaganju odsekov, daljših od 4–5 metrov, potrebno uporabiti tudi kompenzatorje.
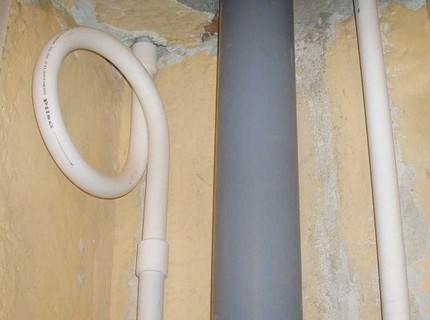
Kompenzatorje nameščamo tako na vodoravne kot na navpične odseke, tako da jih montiramo med dvema nepremičnima nosilcema. Po potrebi lahko kupite tudi kompenzatorje posebne modifikacije, ki lahko odpravijo linearno raztezanje na kotnih pregibih cevovoda.
Ugotovimo, kako pravilno variti polipropilenske cevi, da na mestih spojev ne bo puščanja.
Korak #2 – varjenje elementov cevovoda
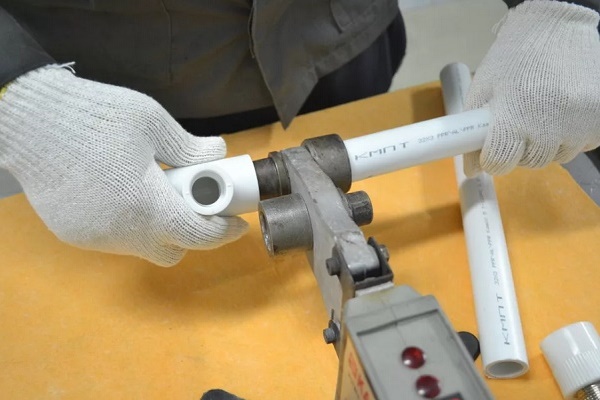
Na kratko: bistvo tehnologije varjenja polipropilenskih cevi je, da se pod vplivom visoke temperature konci elementov, ki jih želimo spojiti, segrejejo in s tesnim pritiskom drug na drugega povežejo.
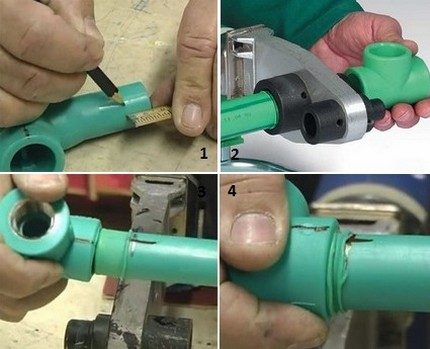
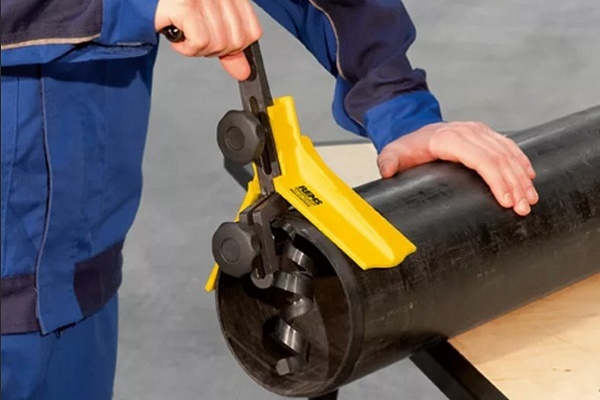
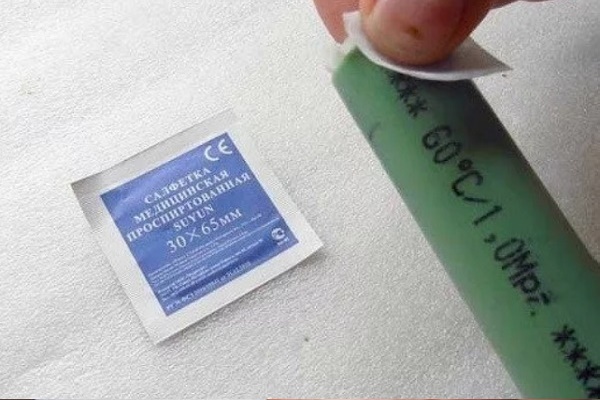
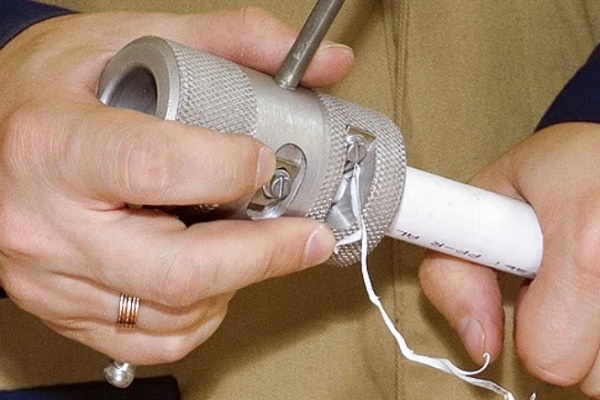
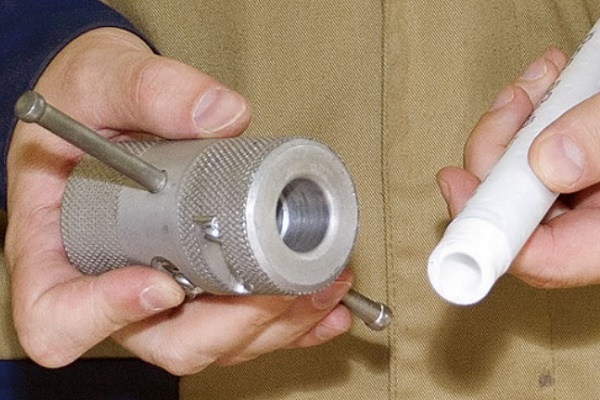
Pred začetkom del odrezane kose cevi na določeno dolžino očistite nepravilnosti in robove. Če je v cevi predvidena plast notranje ali zunanje folije, jo je treba predhodno očistiti s končnim obrezovalnikom, opremljenim z dobro nabrušenimi in nastavljenimi noži.
Pri izvajanju čiščenja z uporabo končnega obrezovalnika potisnite cev v orodje do konca.
Delo pri varjenju plastičnih cevi z lastnimi rokami izvedite v naslednjem zaporedju:
- Priključite spajkalnik za PP cevi na električno napajanje, da segrejete opremo na optimalno temperaturo 260–270 °C.
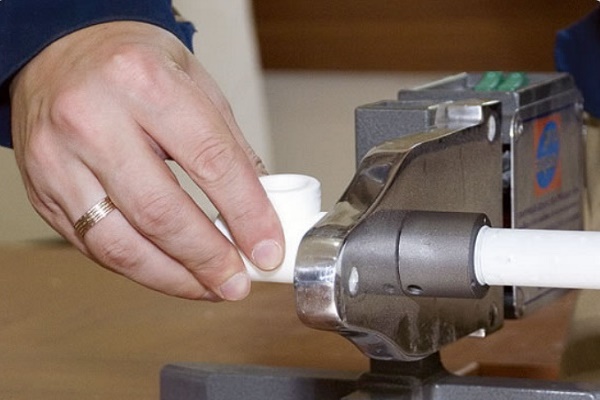
- Odseke cevi, ki jih je treba spojiti, hkrati nataknite na nastavke, pri čemer zagotovite čim bolj enakomeren vstop. To delo opravite hitro in odločno.
- Po preteku časa, navedenega v navodilih, med katerim se fitingi in konci cevi stopijo, odstranite elemente iz grelnih nastavkov.
- Spojite staljene konce med seboj, nežno jih vtisnite drug v drugega za 15–20 sekund.
- Pritrjene dele pustite v statičnem položaju, da se šiv popolnoma ohladi in spoj postane monoliten.
Trajanje segrevanja lahko določite iz navodil, priloženih opremi, ali uporabite spodnjo tabelo.
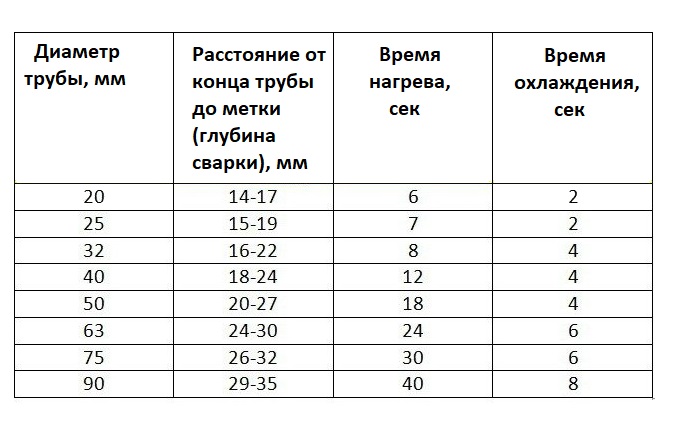
Ne smete zanemariti zahtev glede časa segrevanja, navedenih v tabeli. Nezadostno segrevanje ne more zagotoviti zanesljivega spoja. Prekomerno segrevanje bo povzročilo, da bo polipropilen »stekel«, deli pa se bodo deformirali.
Posledično: na notranji površini varjenih šivov nastanejo izbokline, ki bodo znatno zmanjšale premer cevovoda.
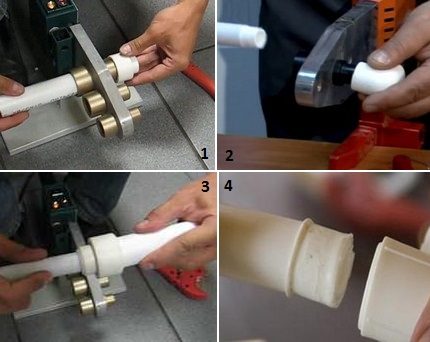
Po končani polimerizaciji in strjevanju, ki traja približno 20 sekund, je spoj pripravljen. Po isti tehnologiji se varijo vsi nadaljnji sklopi do konca, dokler ogrevalni sistem ali polipropilenski vodovod ni popolnoma sestavljen.
Temperaturni parametri za varjenje PP cevi so navedeni v članku, ki naj ga domači mojstri obvezno preberejo pred začetkom del.
Kratko foto-navodilo za varjenje PP cevi
Nazorno zaporedje del pri sestavljanju polipropilenskega cevovoda in povezovanju njegovih delov bo prikazala naslednja zbirka postopnih fotografij:
Tipične napake pri montaži
Glavne napake, ki jih delajo začetniki pri delu s polimernimi izdelki:
- Segrevanje delov. Med segrevanjem morajo biti deli nameščeni v čim bolj ravnem položaju. Že najmanjši premik lahko negativno vpliva na obratovalne parametre celotnega vodovodnega sistema.
- Spajanje polimeriziranih koncev. Pri pritiskanju staljenih koncev elementov ne smete vrteti delov okoli lastne osi. To lahko povzroči, da spoj ni dovolj trden.
- Popravek soosnosti. Pri spajanju elementov je dovoljen le rahel popravek njihove soosnosti, trajanje postopka pa ne sme biti daljše od 1–2 sekund.
Še en pomemben trenutek: pri vtaljevanju fittingov z armaturo je treba nujno upoštevati lego ventilov ter jim zagotoviti prost in poln hod.
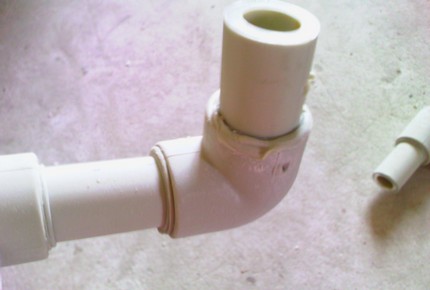
Če po spojitvi elementov nastanejo dvomi o kakovosti katerega koli spoja, je bolje, da mesto spoja izrežete in ga ponovno naredite.
Odpravljanje napak je bolje opraviti v fazi montaže konstrukcije, saj je zamenjava puščajočega spoja v zagnanem sistemu veliko bolj problematična.
Sestavljanje elementov brez uporabe varjenja
Uporaba kompresijskih fitingov in sodobnih lepilnih sredstev omogoča kakovostno, hitro in z minimalnimi materialnimi vložki izvajanje montaže polipropilenskih cevi.
Možnost #1 – namestitev kompresijskega fitinga
Za izvedbo tega načina povezave je potreben nakup kompresijskih fitingov in uporaba stiskalnega ključa.
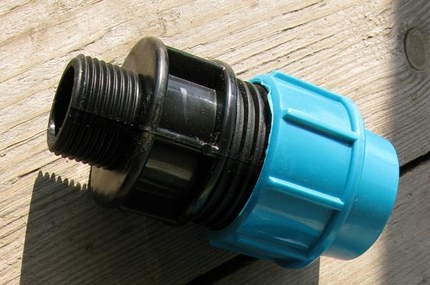
Montaža kompresijskega fitinga vključuje tri glavne faze:
- Na konec cevi, odrezan pod pravim kotom in očiščen robov, nataknete modro matico. Pri nameščanju belega vpenjalnega obroča mu morate dati položaj, pri katerem je debelejši del usmerjen proti zadnjemu delu cevi.
- Cev vstavite v fiting do konca, pri čemer vpenjalni obroč potisnete do maksimuma.
- Modro matico privijete, jo najprej »narahlo« privijete ročno, nato pa jo dokončno stisnete s ključem.
Za montažo kompresijskih fitingov ni potrebno posebno znanje in veščine. Izdelki so na voljo popolnoma pripravljeni za montažo. Njihovo namestitev lahko opravite pri vseh temperaturnih pogojih.
Možnost #2 – lepljenje elementov
Lepljenje se uporablja za montažo vodovoda, po katerem se namerava transportirati samo hladno vodo. Za uporabo metode »hladnega« varjenja je treba uporabiti »agresivno« lepilo tipa LN-915.
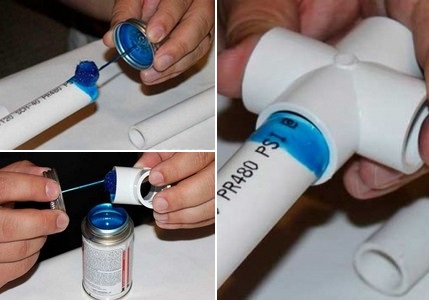
Da zaščitite kožo rok pred naključnim stikom s sredstvom in »razjedanjem« zaradi njegovih aktivnih sestavin, je priporočljivo, da manipulacije lepljenja izvajate v zaščitnih rokavicah.
Zaporedje korakov pri lepljenju izdelkov:
- Preverite ujemanje kotov reza spojenih območij in s svinčnikom označite mesta za lepljenje.
- Očistite in razmastite konce cevi, ki jih je treba spojiti.
- Na konce cevi in območje nastavkov fitingov nanesite enakomeren sloj lepila.
- Odlomke cevi vstavite v odprtine spojke, pri čemer se orientirate po oznakah, narejenih s svinčnikom. Konstrukcijo zadržite v fiksnem položaju tri minute, nato s prtičkom odstranite odvečni material.
- Povezane elemente položite na ravno površino in jih pustite 5–6 ur, da se popolnoma posušijo.
Vodo za preverjanje kakovosti lepljenja lahko spustite šele 24 ur po zaključku montaže.
Pri izvajanju te tehnologije montaže PP cevi je pomembno upoštevati dva glavna pogoja: temperaturni in vlažnostni režim. Vsa dela je treba izvajati pri temperaturi zraka od +5 do +35 °C. Pri lepljenju v vročem vremenu je treba delo opraviti čim bolj hitro, da se lepilo ne posuši pred zaključkom montaže.
Zaključki in koristen video na to temo
O podrobnostih postopkov spajanja in lepljenja cevi lahko izveste iz naslednjih videoposnetkov:
Video #1. Kako pravilno spajati cevi:
Video #2. Montaža vodovoda brez spajkanja:
Dela pri samostojnem spajanju polipropilenskih cevi tudi za začetnika ne bi smela povzročati posebnih težav. Potrebno je le jasno in vestno upoštevati vse tehnološke norme. In potem bo ročno sestavljen cevovod veselil Vas z brezhibnim delovanjem.
Pišite, prosim, komentarje v spodnjem okvirju. Zastavljajte vprašanja o spornih točkah, delite informacije, ki so lahko koristne za obiskovalce spletnega mesta. Puščajte objave s svojim mnenjem, objavljajte fotografije na temo članka.
 Montaža polipropilenskih cevi z lastnimi rokami: tehnologija dela s PP cevovodom
 Kako narediti stol iz polipropilenskih cevi z lastnimi rokami: navodila po korakih za izdelavo
 Montaža bakrenih cevi z lastnimi rokami: tehnologija namestitve bakrenega cevovoda
 Montaža kovinsko-plastičnih cevi z lastnimi rokami: tehnologija spajanja in primeri razvoda
 Povezava plastičnih cevi s kovinskimi: pregled najboljših načinov in montažnih podrobnosti
 Montaža cevi PND z lastnimi rokami: navodila za varjenje + kako upogniti ali poravnati takšne cevi
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Članek bo koristen za ljudi, ki nikoli niso imeli opravka s plastičnimi cevmi in načini njihovega spajanja. Sam nisem začetnik, vendar imam vprašanje. Pojavila se je težava z avtonomnim ogrevanjem. Sumimo na puščanje v sistemu. Torej, ali se polipropilenska cev lahko razširi pri segrevanju sistema, vendar se to ne zgodi po 30–40 minutah, ampak po 3 urah? Pravijo, da se lahko, vendar mislim, da je to previdnost proizvajalca. Povejte mi.
Pozdravljeni. Najprej Vam povem, da je treba uporabljati armirane cevi, ki imajo precej manjši koeficient linearnega raztezanja. Prav tako je treba upoštevati dejstvo, da se PP cevi zmehčajo pri +140 °C, čeprav je navedeno, da lahko prenesejo temperaturo do +170 °C.
Za nazoren primer prilagam sheme in tabele:
– s koeficienti linearnega raztezanja;
– sprememba dolžine cevi pri segrevanju od 0 do 60 °C (različni materiali);
– struktura armirane PP cevi.
Te informacije Vam bodo pomagale pri reševanju Vašega vprašanja.
Da, pri običajni navojni spojki jo je mogoče vizualno nadzorovati in v primeru puščanja sami zategniti ali zatesniti. Kako pa nadzorovati kakovost varljenih spojev pri prevzemu dela od mojstra? Komu naj se pritožite, ko v Vaši odsotnosti poči spoj in zalije vse spodnje etaže? Takšna dela je res treba opraviti sam.
Tako mora mojster sam preveriti kakovost opravljenega dela. Da bi se prepričali o zanesljivosti vseh povezav in delovanju komunikacij, se opravi tlačni preizkus ogrevalnega sistema. Na spletni strani je celoten članek o tem.
Prav tako priporočam, da se podoben postopek izvede po zamenjavi opreme, adapterjev in tesnil. Sploh pa priporočam preverjanje ogrevalnega sistema s tlačnim preizkusom pred vsako sezono, da ne bi bilo neprijetnih presenečenj. Načeloma bo za to dovolj navadne avtomobilske črpalke za napihovanje pnevmatik, adapterja in manometra.