Montaža cevi PND z lastnimi rokami: navodila za varjenje + kako upogniti ali poravnati takšne cevi

Polietilen nizkega tlaka v lestvici priljubljenosti med materiali, ki se uporabljajo za sestavljanje cevovodov, zaseda vodilne položaje. Skrivnost takšnega povpraševanja je enostavno razložiti z vsestranskostjo uporabe in enostavnostjo montaže polietilenskih cevi.
Toda tako kot pri delu s katerim koli drugim polimerom je kakovostno montažo PND cevi z lastnimi rokami mogoče izvesti le ob strogem upoštevanju tehnologije. Povedali vam bomo, katere podrobnosti upoštevati pri izvajanju spajanja elementov. Pojasnili bomo, kako pravilno izvesti njihovo upogibanje in poravnavanje.
Vsebina članka:
Učinkoviti načini spajanja PND cevi
Tehnološko lahko PND cevi povežemo z dvema glavnima metodama – z nelotljivo in ločljivo.
Prva metoda vključuje uporabo varilnega aparata, druga pa se izvaja brez uporabe le-tega.
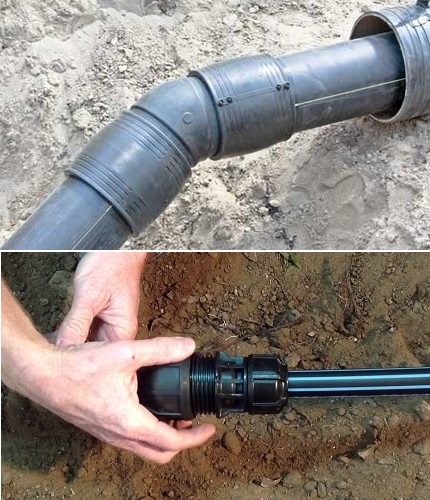
Varjene nelotljive povezave omogočajo maksimalno tesnjenje, kar je še posebej pomembno pri urejanju vodov pod pritiskom. Ločljive povezave so priročne za montažo in omogočajo, da cevovod kadar koli razstavite, da spremenite konfiguracijo voda ali ga dopolnite z novimi odcepi.
Nelotljivi načini povezovanja
Za spajanje PND cevi uporabljamo dva nelotljiva načina povezovanja: s čelnim varjenjem in z namestitvijo elektrovarilne spojke.
V vsakem primeru se pri izvajanju teh metod za povezave zahtevajo naslednje zahteve:
- Največji kot zamika varjenih odsekov ne sme presegati 10% glede na debelino stene spojnih cevi.
- Spojni šiv naj bo izveden nad zunanjo ravnjo površine sosednjih odsekov.
- Višina zvarnega valja kakovostno izvedenega šiva naj se giblje v območju 2,5–5 mm.
Optimalna vrednost višine valja je odvisna od debeline sten taljenega izdelka. Pri tankostenskih ceveh (do 5 mm) naj ne presega 2,5 mm. Če se debelina sten cevi giblje v območju 6–20 mm, potem višina valja ne sme presegati 5 mm.
S čelnim varjenjem cevi
Ustvarjanje trajnega spoja poteka z mehčanjem materiala do stanja viskozne snovi, da pride do difuznega združevanja njegovih delov. Uporablja se za cevi z debelino sten nad 5 mm.
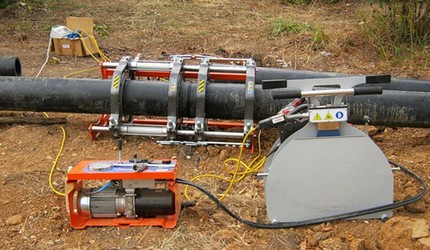
Metoda spajanja z varjenjem se uporablja na ravnih delih vodovoda, ki naj bi obratoval pod tlakom. Le ta omogoča doseganje tesnega spoja pri premerih nad 200 mm, saj ne povzroča izgube togosti cevi, ki vodi do deformacije.
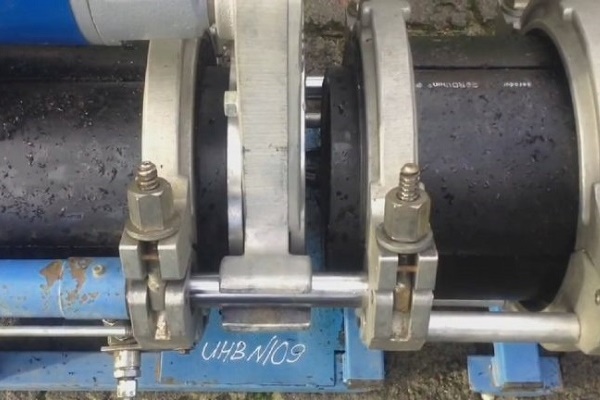
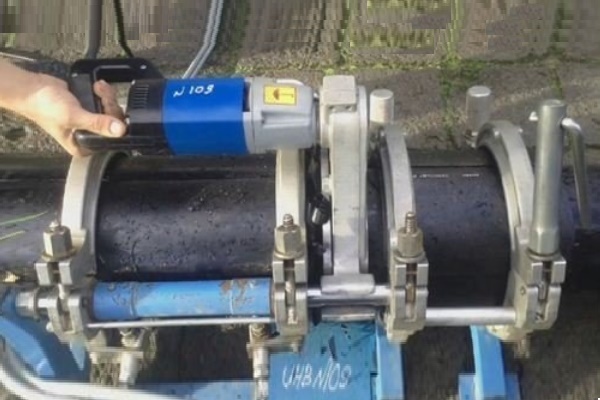
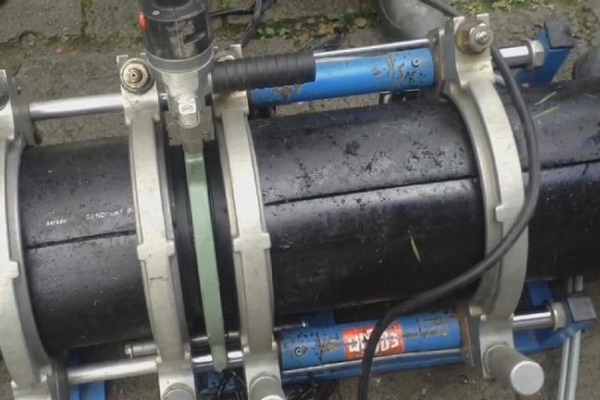
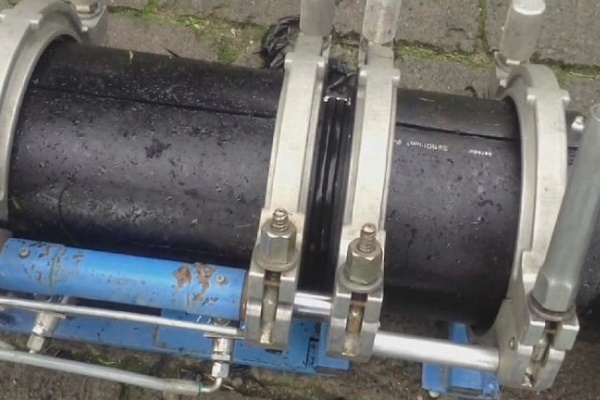
Trdno varjenje cevi HDPE z lastnimi rokami izvajajo s pomočjo posebnega orodja. Bistvo metode je segrevanje čel justičnih elementov do viskoznega stanja s pomočjo grelnega nastavka. Mehke konce preprosto povežejo skupaj pod pritiskom, nato pa spoju preprosto pustijo, da se ohladi.
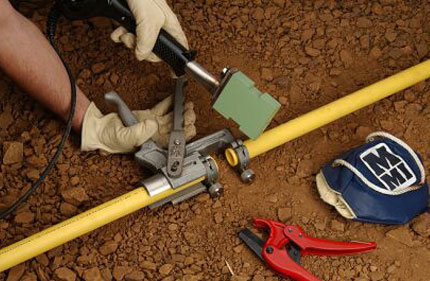
Pri izvajanju varilnih del je pomembno upoštevati temperaturni režim grelnih elementov.
Parametre časa zadrževanja in temperature grelnih elementov določijo ob upoštevanju treh dejavnikov:
- Debelina sten cevovoda.
- Premer odvodov.
- Tehnični parametri spajkalne naprave.
Spajanje cevi z varjenjem je najbolj zanesljiva in trajna možnost. Z njegovo pomočjo je mogoče ustvariti trajno pritrditev, ki lahko prenese tlak tako breztlačnih kot tlačnih sistemov oskrbe z vodo.
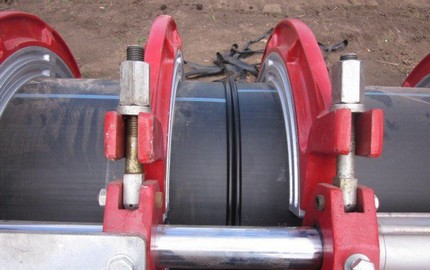
Varjenje izvajajo v naslednjem zaporedju:
- Komunikacijo odrežejo na določeno velikost. Poravnajo vzporednost ravnine koncev. Čela očistijo z odrezom brusnega papirja.
- S čel odstranijo poševni rob širine 2-3 mm. Mesto varjenja temeljito očistijo in obdelajo z razmaščevalnim sredstvom.
- Spajkalnik nastavijo na oznako segrevanja 260°. Medtem ko se segreva, nataknejo varilne nastavke in počakajo, da njihova stopnja segrevanja doseže nastavljeno temperaturo.
- S pomočjo centrirnega mehanizma se v votlino nastavka poglobita nastavek in konec cevi. Če v spajkalniku centrirni mehanizem ni predviden, bo treba soosnost preverjati 'na oko', pri čemer je treba spoj narediti čim bolj natančen.
- Centrirane elemente se potisne do označene oznake, pri čemer se jih spoji pod pritiskom, in nato počaka čas, določen v navodilih za taljenje.
- Po končanem delu se aparat odmakne na stran in izključi iz omrežja. Zvarjeni del se brez premikanja in vrtenja fiksira v določenem položaju, dokler se površina popolnoma ne ohladi.
Pri izvajanju varjenja je pomembno, da ne predolgo segrevamo. To lahko povzroči nastanek polietilenskega naliva na notranji premer izdelka.
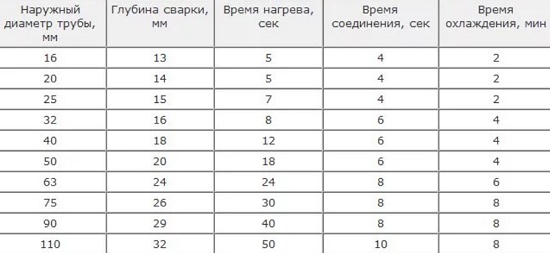
Za zanesljivo pritrditev mora biti globina namestitve približno 2 mm. Če se držimo določene globine, bo imel zvarjeni šiv enakomeren in predstavljiv videz z enako višino odmika.
Z etapami varjenja HDPE cevi v čelo seznani naslednji izbor fotografij:
Z elektrospojkovnim varjenjem
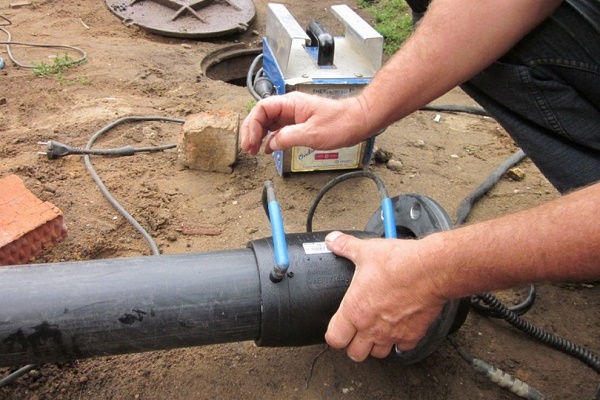
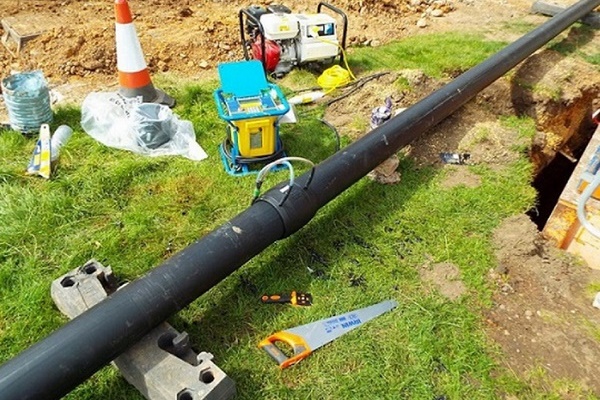
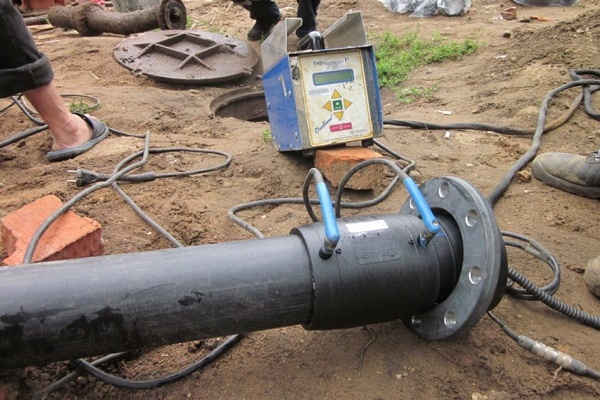
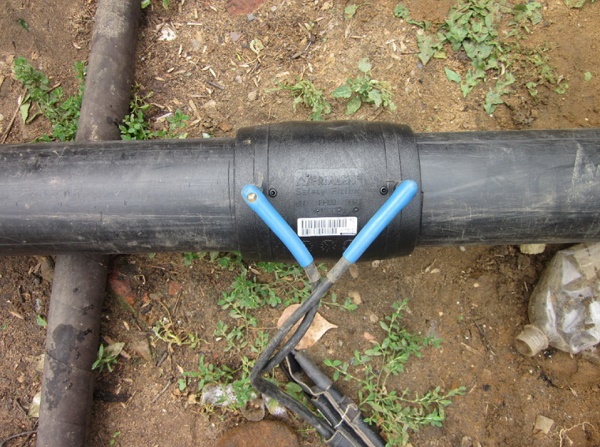
Pri izvajanju tega načina neprekinjenega spajanja se uporabi elektrospojkovno varjenje ali elektrovarilni nastavek.
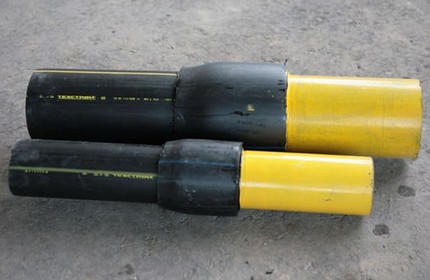
Ta metoda je učinkovita, kadar je treba delati v utesnjenih razmerah. Na primer pri izvajanju popravil v jaških ali kadar je treba narediti priključke na že povezane cevi.
Enotnih standardov za izvajanje vtičnega spajkanja v domačih normativnih dokumentih ni. Ta tehnologija se pogosteje uporablja v evropskih državah in jo urejajo standardi DVS-220715.
Tehnologija spajanja PE cevi z uporabo spojk vključuje več osnovnih korakov:
- Priprava odseka komunikacije. Zunanjo površino odvoda očistite maščobe in prahu. V ta namen uporabite milne in alkoholne raztopine, ki so na voljo v široki ponudbi v gradbenih trgovinah.
- Obdelava mest spoja. Gostota pritrditve je neposredno odvisna od gladkosti reza. Za popolnoma gladko površino konec cevi zgladite z drobnozrnatim brusnim papirjem.
- Izdelava posnetja. Stik odvoda odrežite pod kotom 45°. Posnetje bo zagotovilo čim bolj tesno prileganje elementov in njihovo pritrditev.
- Montaža spojke. Spojko priključite na vir napajanja. Ko se segreje na prednastavljeno temperaturo, spojko z enim koncem (tronom) nataknite na cev, z drugim koncem (tulcem) pa povežite z drugim odvodom cevi.
Ključni pogoj za izvedbo elektrospojnega varjenja je zagotavljanje nepremičnosti delov med segrevanjem in ohlajanjem. Pri potapljanju odsekov v votlino segrete spojke je treba delati hitro, a zelo previdno, da ne pregrejete polietilena.
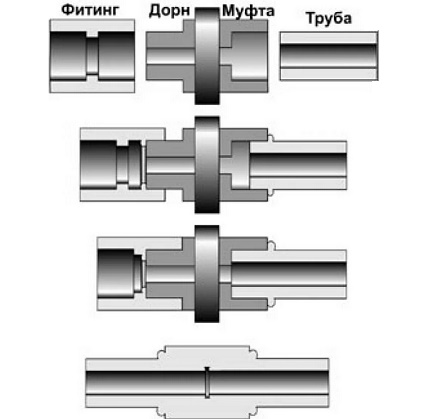
Ko potapljate odseke v votlino spojke, bodite pripravljeni na to, da bo izpod nje začela rahlo iztekati tekoča plastika. Po končanem delu le še odstranite spojko, spojeni cevovod pa položite na trdno površino, da ga fiksirate v želenem položaju.
Po ohladitvi staljene mase bo na mestu spoja viden objemni obroč, ki se tesno prilega cevi.
Vendar pri izbiri te metode upoštevajte, da se plastične cevi ne odlikujejo z visoko togostjo. Zato se lahko pri močnem notranjem tlaku ustvarjeni spoj preprosto razide. Spojka ni najboljša rešitev za urejanje ogrevalnih napeljav in izdelavo odcepov za umivalnik.
Oceni prednosti in slabosti različnih načinov varjenja PND cevi je namenjen članek, s katerim vam svetujemo, da se seznanite.
Ločljive metode povezovanja
Če obravnavamo možnosti snemljivega spoja, se te izvajajo z uporabo prirobnic in kompresijskih fitingov. Ob strogem upoštevanju montaže so enako zanesljivi kot tisti, ki jih ustvarite z uporabo varilnega aparata.
Vsaka vrsta neločljivih spojev vključuje elastični del. Pri stiskanju z zateznim orodjem zapolni vse praznine v območju stika, s čimer preprečuje puščanje.
Z uporabo PND fitingov
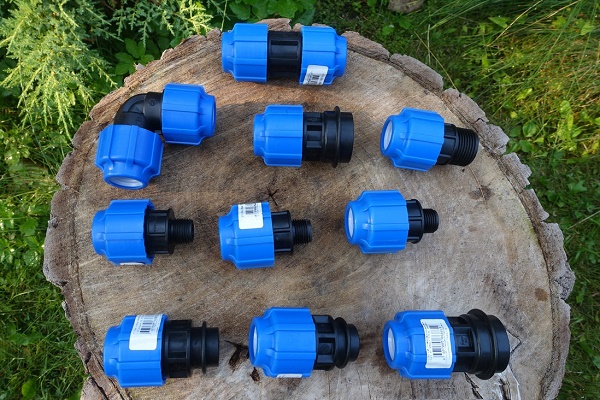
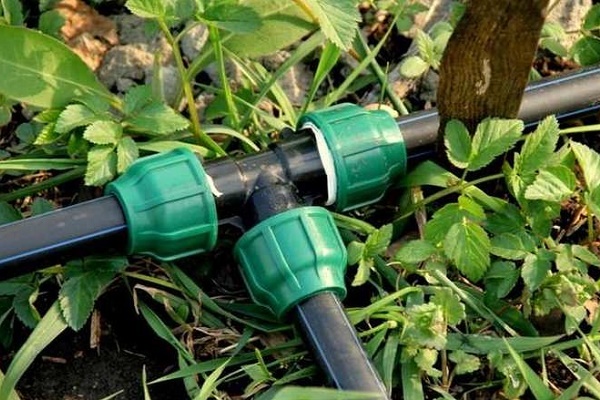
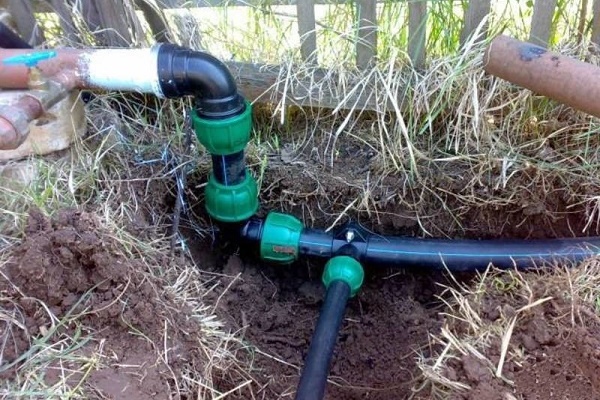
Za izvedbo te metode se uporabljajo kompresijski fitingi, ki so navojni priključki, dopolnjeni z zunanjim navojem na obeh straneh.
Ti omogočajo spajanje cevi, kar zagotavlja tesno povezavo z visoko stopnjo tesnjenja. Hkrati snemljivi spoj brez težav kadar koli odstranite, da spremenite konfiguracijo voda ali izvedete nujno popravilo.
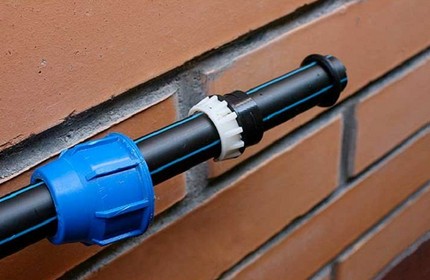
Zaporedje korakov za izvedbo fiting spoja:
- Na pripravljena konca obeh cevi se namesti distančni obroč, izdelan iz poliuretana ali gume. Zunanji premer obroča mora biti enak notranji velikosti cevi, ki se spojita.
- Konca se opremita z napenjalno matico in dvema pritisnima podložkama. Prva podložka je namenjena iztiskanju distančnega obroča, druga pa zatesnitvi matice glede na konec cevi.
- Spoj se sestavi po načelu «cev – fiting – cev». Za povečanje zanesljivosti se ga stisne do konca z obeh strani z napenjalno matico.
Za sestavljanje montiranih delov se uporablja poseben ključ. Z njim se na povezovalnih fitingih odvijejo pritisne matice.
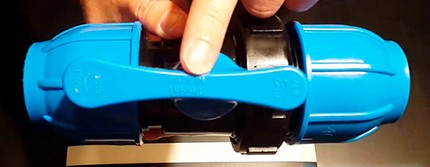
Glavna prednost tega načina povezovanja je, da ga je priročno izvajati tudi pri znatnem znižanju temperature okolice. Medtem ko je spodnja meja za varjene spoje najmanj +5 °C.
Širok izbor povezovalnih elementov z različnimi premeri omogoča sestavljanje poljubnih razvodov ter izvedbo potrebnih razvejitev v cevovodu.
S pomočjo namestitve prirobnice
Prirobnični tip spoja se izbere, ko je treba priključiti HDPE cevovod na jeklene cevi. S prirobnicami je priročno priključevati ventile, regulatorje in zaporne ventile na glavne vode.
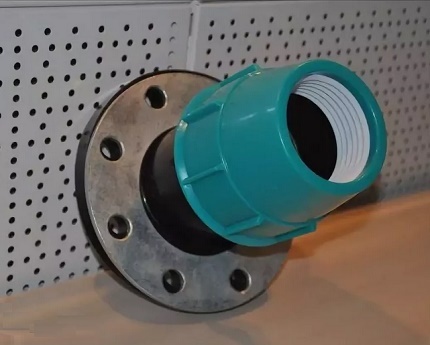
Za namestitev na polietilenske cevi se uporabljajo prirobnice, skladne z GOST 12882.80. Imajo povečan notranji premer.
Delo pri namestitvi prirobnice se izvede v naslednjem zaporedju:
- Na enem koncu komunikacije se izdela navoj.
- V navoj se privije element.
- Na element se natakne odcep priključene cevi.
- Mesto spoja se segreje z muffo ali gradbenim fenom.
Preden se natakne prirobnico, jo je treba pregledati za ostre izbokline in robove, ki bi lahko poškodovali konec polietilenske cevi.
Kako upogniti ali poravnati izdelek?
Polietilenske cevi se prodajajo kot ravni 12-metrski kosi ali kot celi izdelki, naviti na velike kolutne. V zvitem stanju izdelki dobijo obliko obročev in se deformirajo. Preden se deformirana HDPE cev poravna ali upogne, jo je treba segreti.
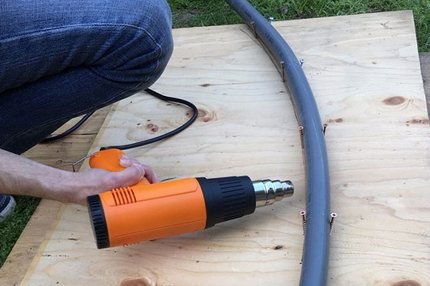
Polietilen nizkega tlaka slovi po dobri elastičnosti. Vendar to lastnost izgubi pri temperaturi segrevanja nad +80°C. To dejstvo uporabijo, kadar je treba spremeniti konfiguracijo izdelka.
Vendar je treba zapomniti, da se lahko temperatura za poravnavanje ali upogibanje poviša le za kratek čas. Polietilenska cev namreč spada med gradbeni material, ki se lahko poškoduje ob kršitvi temperaturnega režima.
Pregled načinov poravnavanja cevi
Cev je najlažje poravnati in odpraviti pregibe, ki so nastali med skladiščenjem in transportom, po rahlem segrevanju izdelka. Če zamenjava ali popravilo cevovoda poteka v poletnem obdobju, ko sončni žarki najbolj pripekajo, jih lahko uporabimo za dosego zastavljenega cilja.
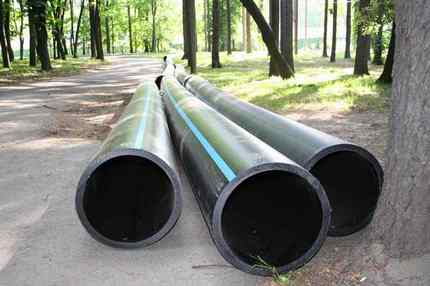
UV žarki ne bodo poslabšali obratovalnih parametrov polietilena, vendar bodo za kratek čas zmehčali stene izdelka. Preostane vam le, da zmehčano cev pritrdite ob togo oporo ali steno ali pa jo položite v vnaprej izkopan jarek. Preden poravnate upognjeno PND cev na tleh, morate osvoboditi prostor.
Če je treba delo opraviti pozimi, za segrevanje izdelka uporabite vročo vodo. Vendar je ta metoda učinkovita samo za cevi, katerih premer ne presega 50 mm. Kot pomoč pri poravnavi lahko uporabite kovinske ograje in opečne zidove. V vsakem primeru: krajši kot je odsek izdelka, lažje bo z njim delati.
Učinkovite metode, ki omogočajo upogibanje obdelovanca
Če nastopi nasprotna situacija, ko je treba PND cev upogniti, uporabijo enako toplotno obdelavo.
Za segrevanje uporabijo naslednje metode:
- pihajo z vročim usmerjenim zrakom iz gradbenega sušilnika;
- segrevajo stene izdelka s plinskim gorilnikom;
- prelivajo površino z vrelo vodo.
Za poenostavitev postopka upogibanja je bolje izdelati oblikovalni okvir. Okvir, katerega velikost ustreza premeru upognjene cevi, lahko naredite iz navadnih lesonitnih plošč. Za gladkost površine okvirja ga zbrusite s kosom brusnega papirja.
Da bi upognili PND cev s pomočjo sušilnika, delo poteka v naslednjem zaporedju:
- Mesto obdelave segrejejo z gradbenim sušilnikom.
- Zmehčan obdelovanec poglobijo v oblikovalni okvir.
- Previdno upognejo cev, ne da bi pri tem uporabili preveliko silo, da ne bi na mestu upogiba strgali izdelka.
Ko ustvarijo zahtevani kot upogiba, je treba izdelek pustiti, dokler se popolnoma ne ohladi, in šele nato ga odstraniti iz okvirja.
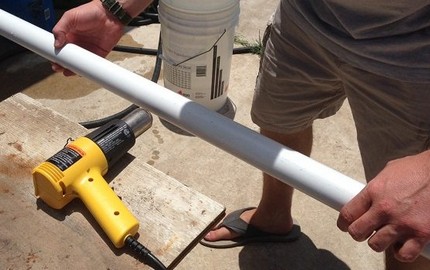
Pomembno: pri segrevanju cevi se je treba držati »zlate sredine«. Ob nezadostnem segrevanju površine se lahko cev med upogibanjem zlomi. Če med segrevanjem preblizu izdelka približate grelni element, se lahko polimer vname.
Zaključki in koristen video na to temo
Z niansami varjenja in obdelave cevi HDPE se seznanite v naslednjih videoposnetkih.
Video #1. Kako se izvaja čelno varjenje:
Video #2. Primer izdelave elektrospojnega varjenja:
Video #3. Možnost ravnanja cevi:
Pri izbiri načina povezave in poravnave polietilenskih cevi je treba upoštevati raven tlaka delovnega medija. To bo omogočilo zmanjšanje negativnega vpliva izvedenih manipulacij s cevovodom na njegove tehnične lastnosti.
Ali so vam znani tehnološki niansi povezovanja polietilenskih cevi, ki niso opisani v članku? Če imate osebne izkušnje z gradnjo HDPE-cevovodov, ki bi jih radi delili z obiskovalci spletnega mesta in z nami? Prosimo, napišite komentarje v spodnjem polju, objavite fotografije, postavljajte vprašanja o temi članka.
 Montaža polipropilenskih cevi z lastnimi rokami: tehnologija dela s PP cevovodom
 Kako narediti stol iz polipropilenskih cevi z lastnimi rokami: navodila po korakih za izdelavo
 Kako upogniti profilno cev z lastnimi rokami brez posebnih pripomočkov
 Montaža bakrenih cevi z lastnimi rokami: tehnologija namestitve bakrenega cevovoda
 Montaža kovinsko-plastičnih cevi z lastnimi rokami: tehnologija spajanja in primeri razvoda
 Izdelki iz propilenskih cevi z lastnimi rokami: različice domačih izdelkov za dom
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve