Varilni aparat za polietilenske cevi: katerega je najbolje kupiti in kako ga pravilno uporabljati

Polietilenske cevi – lahke, enostavne za montažo in relativno poceni. Za polaganje komunikacij te vrste je potreben aparat za varjenje polietilenskih cevi. Pravilna uporaba opreme in upoštevanje tehnologije dela omogoča zanesljiv, skoraj monoliten spoj, ki bo trajal več let.
Povedali vam bomo, kako pravilno izbrati napravo za oblikovanje trdnih in tesnih spojev. V našem članku so podrobno opisane posebnosti varjenja odsekov polietilenskega cevovoda. Tisti, ki želijo samostojno izvajati dela, bodo pri nas našli koristne nasvete.
Posebnosti varjenja konstrukcij iz polietilena
Ena od koristnih značilnosti polietilenskih cevi – je določena prožnost konstrukcije. Varjenje omogoča ohranitev te lastnosti na mestih povezav posameznih odsekov magistrale, kar zagotavlja enotne značilnosti po vsej njeni dolžini.
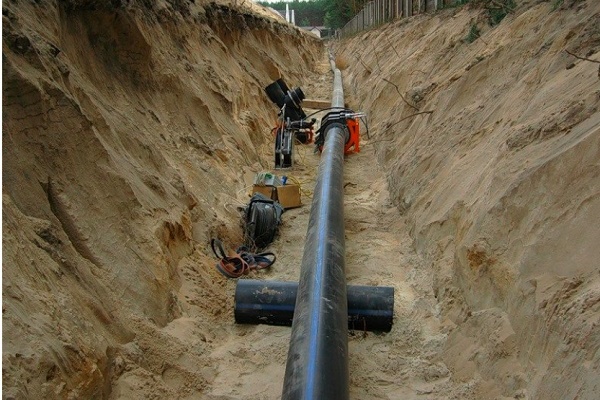
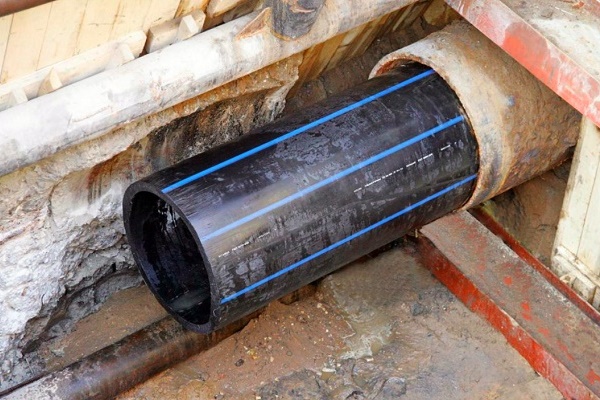
Takšne cevi varijo tako za rovni kot za brezrovni položitev, če se kot glavni “ovoj” uporablja jeklena cev ali cev iz steklenih vlaken.
Najpogosteje se za povezovanje polietilenskih konstrukcij uporabljata dve vrsti varjenja: čelno in elektromufno (imenovano tudi termorezistorno). Pred izbiro ustrezne opreme je treba podrobno spoznati tehnologijo varilnih del, ki jo je treba upoštevati pri izvajanju spojev.
Pri delu s cevmi iz polietilena se konci konstrukcij najprej segrejejo do temperature taljenja, nato se jih poveže in stisne pod tlakom. Sliši se preprosto, vendar so v praksi za kakovosten varilni šiv potrebna dobra strokovna znanja.
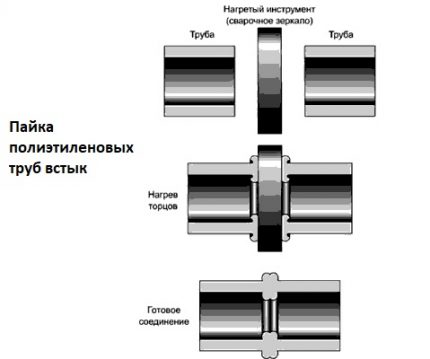
Pravilno je treba določiti čas vsake faze ter delovni tlak, ki bo deloval na delovno površino med njenim segrevanjem in povezovanjem. Dela je priporočljivo izvajati pri temperaturi okoliškega zraka v območju -15…+45 stopinj. Ta metoda ni primerna za konstrukcije z debelino stene manj kot 4,5 mm.
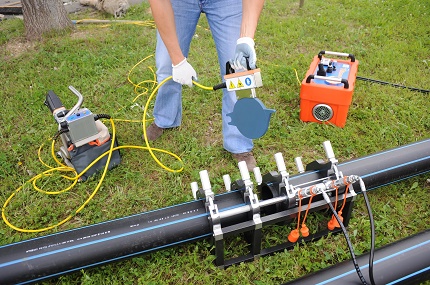
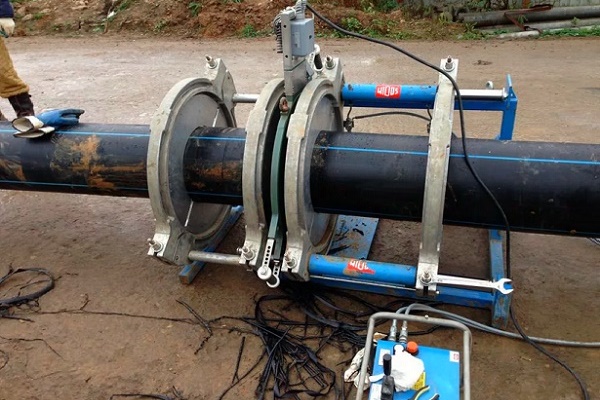
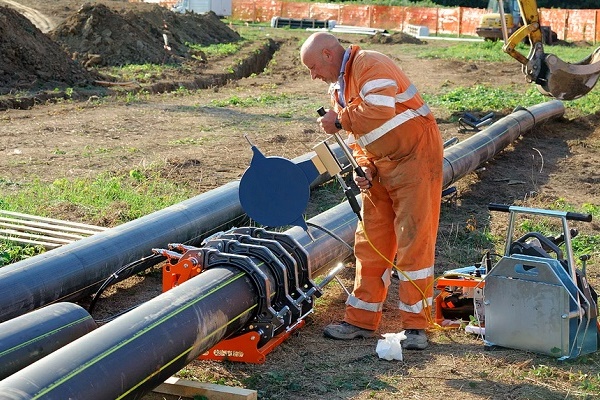
Čelno varjenje lahko izvedeta dva strokovnjaka, pri čemer težka oprema ne bo potrebna. Čas dela in poraba energije za njegovo izvedbo bosta v tem primeru zelo zmerna.
Podrobneje shema operacij pri čelnem varjenju izgleda takole:
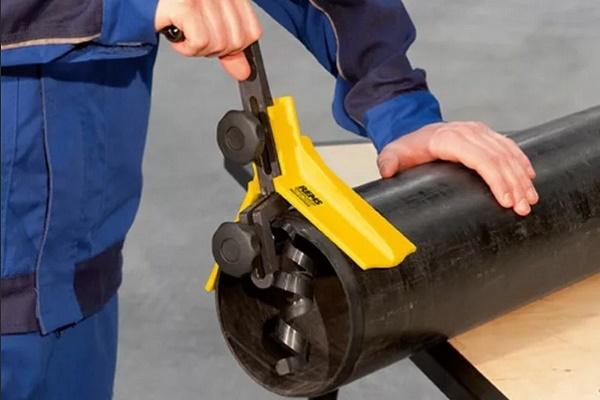
- Konce komunikacij na mestih njihovega spajanja je treba obrezati, da se očistijo onesnaženj in odpravijo nepravilnosti.
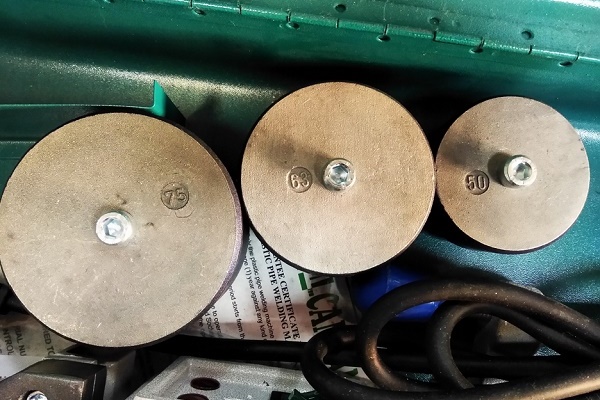
- Po tem se konci cevi segrejejo z varilnim aparatom, da se oblikuje primarni varilni rob.
- Segrevanje nadaljujemo še nekaj časa, da se doseže temperatura taljenja polietilena.
- Zdaj varilni aparat odstranimo, vroče konce cevi pa previdno povežemo, pri čemer oblikujemo končni varilni rob.
- Preostane le še počakati, da se konstrukcija ohladi, in preveriti kakovost varilnega šiva.
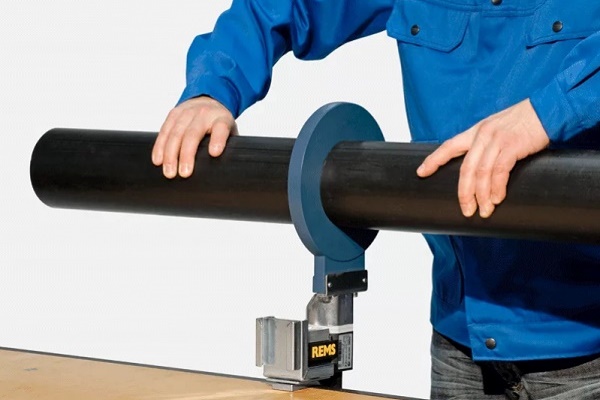
Za obrezovanje čel uporabljajo posebno orodje – električni obrezovalnik čel. Ta naprava omogoča izvedbo reza strogo pravokotno na os konstrukcije.
Obrezovanje se izvaja v mikroplasteh, dokler na mestu reza ne dobimo neprekinjenega traku polietilena. Temperatura in čas delovanja grelca na čela cevi se določita glede na oznako materiala.
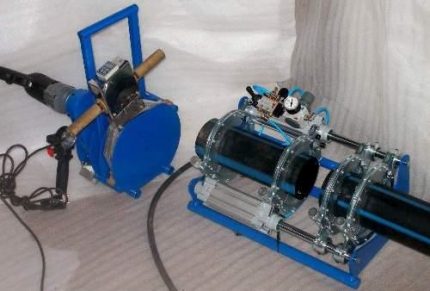
Zelo pomembno je, da so razmerje teh kazalnikov in tlak na delovno površino vzdržani z največjo natančnostjo. To je odločilni trenutek za pridobitev kakovostnega varlinega šiva.
Po koncu faze segrevanja je treba zelo hitro in hkrati previdno umakniti grelec aparata vstran, da ne bi poškodovali celovitosti delovnih površin in se izognili nenamerni umazaniji.
Pri povezovanju čel, segretih na ustrezno raven, cevi HDPE je treba zagotoviti enak tlak kot pri segrevanju površin. Hlajenje varlinega šiva je treba prav tako izvajati zelo skrbno. Povezanih cevi ne smemo odstraniti, dokler se segreti polietilen ne usede.
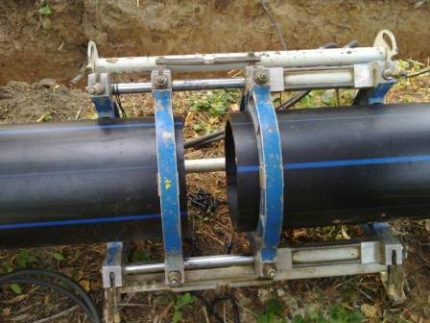
Če so vse operacije izvedene pravilno, na stiku elementov nastane urejena, simetrična brazda. Če je šiv videti neenakomeren ali površen, pomeni, da so bile med varjenjem storjene resne napake. Trdnost take povezave bo zelo vprašljiva.
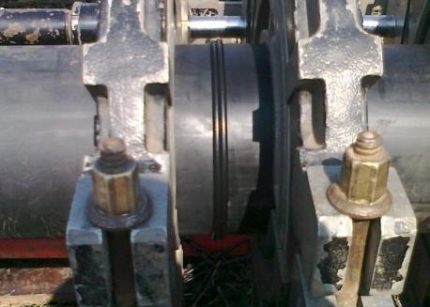
Če je treba povezati cevi s tankimi stenami (manj kot 4 mm), je priporočljivo dati prednost elektrospojnemu varjenju, ki ga imenujemo tudi termorezistorno varjenje. Ta možnost prav tako omogoča ustvariti kakovostno povezavo, pri tem pa je postopek dela celo enostavnejši kot pri uporabi čelnega načina.
Za izvedbo te vrste varjenja je treba opraviti naslednje korake:
- Očistite morebitno umazanijo s površin čel in tistega dela cevi, ki bo pod spojko, s primerno rezervo.
- Razmastite delovne površine.
- Odstranite oksidno plast.
- Namestite spojko na delovne površine.
- Centrirajte konstrukcijo.
- Izvedite segrevanje in varjenje spoja.
- Počakajte, da se mesto varjenja popolnoma ohladi.
Vsa pripravljalna dela je treba opraviti z veliko skrbnostjo, saj lahko že najmanjša onesnaženja bistveno poslabšajo kakovost spoja. Če po odstranitvi oksidne plasti na površino slučajno zaidejo tuje snovi, je treba čiščenje ponoviti.
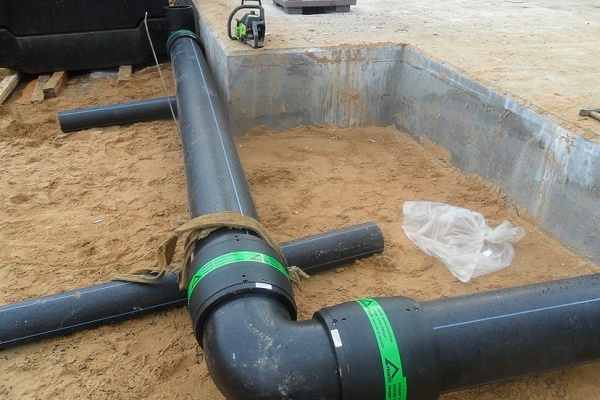
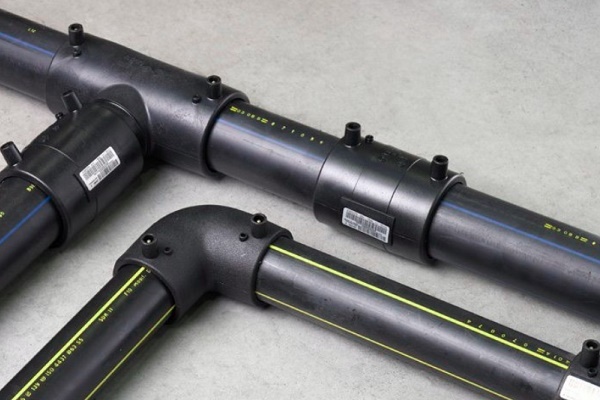
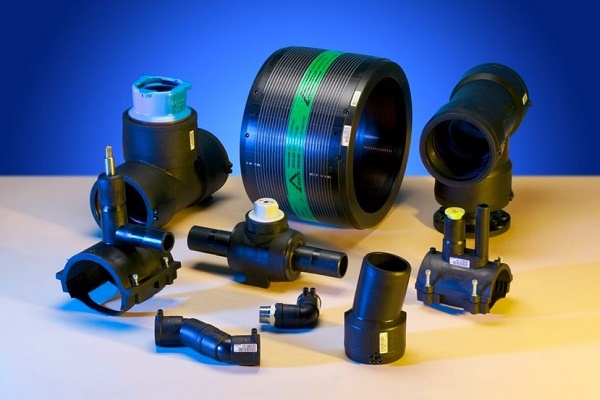
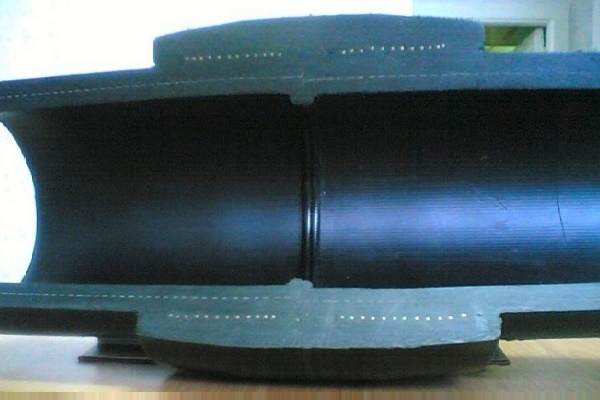
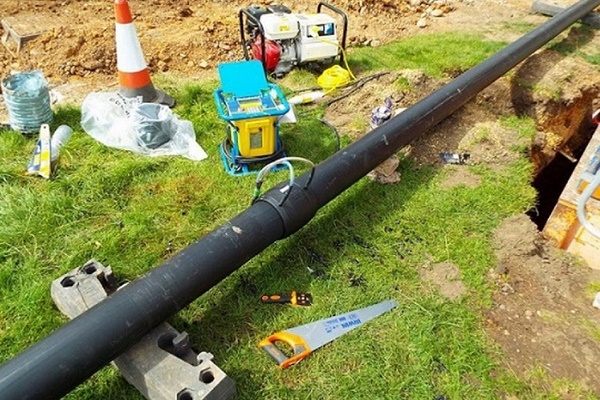
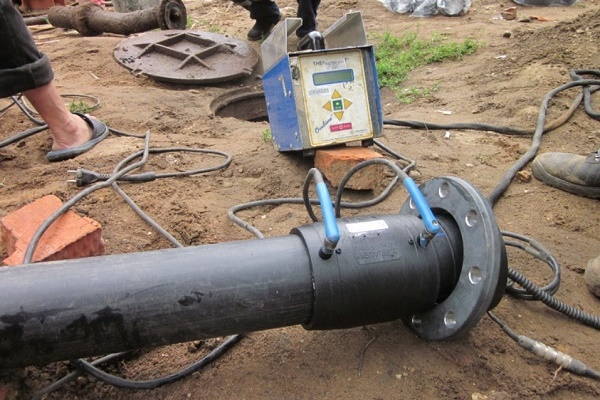
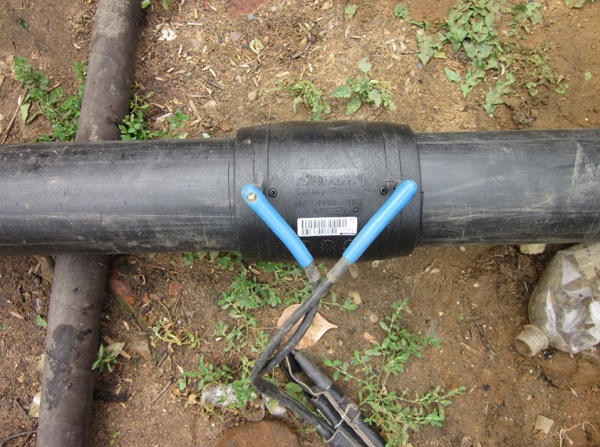
Za postopek ohlajanja veljajo enake zahteve kot pri uporabi čelne metode. Vsaka sprememba položaja cevi v tem obdobju je lahko usodna za zvar. Elektrospojkovno varjenje se izvaja s pomočjo fittingov, v katere so med izdelavo vgrajene kovinske grelne spirale.
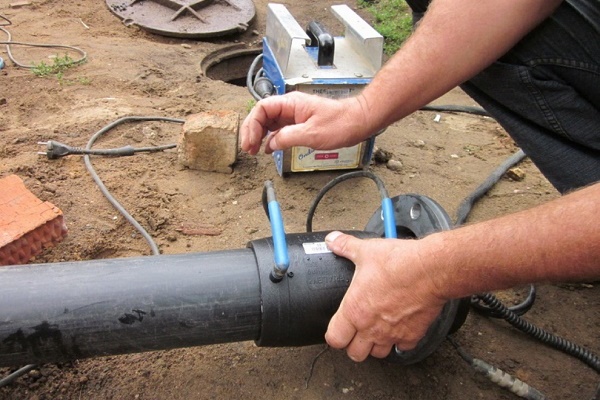
Za začetek postopka je treba fitting namestiti na mesto spoja in ga priključiti na varilni aparat, ki bo izvedel segrevanje. Med varjenjem se material fittinga razširi, kar zagotavlja potreben tlak in zadostno tesnjenje. Po končanem delu se napajanje z elektriko prekine, fitting pa ostane na mestu spoja.
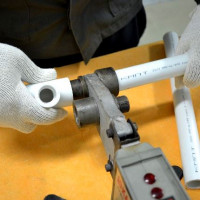
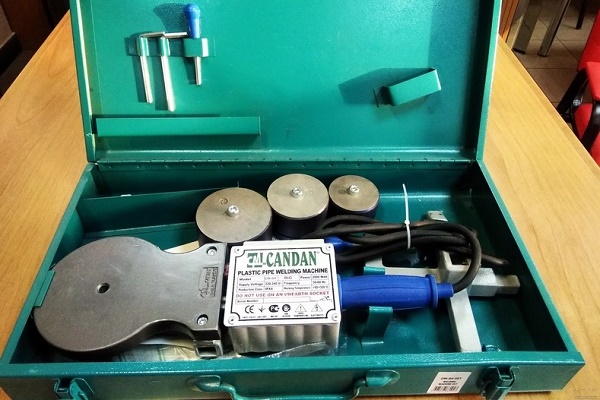
Še en zanimiv način varjenja polietilenskih cevi – v tulko. To je najmanj priljubljena možnost, ki se v nasprotju z zgoraj opisanimi tehnologijami lahko uporablja samo za polaganje notranjih napeljav. To je tudi dokaj preprost način, tehnično zelo podoben postopku spajkanja cevi iz polipropilena.
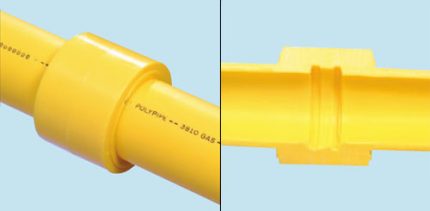
Spojno varjenje je priporočljivo v prostorih, kjer je shema polaganja cevovoda zapletena in polna naklonov in zavojev. Za izvajanje tovrstnih operacij se uporablja skoraj enak spajkalnik kot za polipropilenske konstrukcije, tudi nastavitve opreme se malo razlikujejo.
S čim varimo polietilen?
Na podlagi informacij o posebnostih varjenja konstrukcij iz polietilena je mogoče določiti glavne točke, ki jih je treba upoštevati pri izbiri ustrezne opreme:
- značilnosti cevi: vrsta polietilena, premer, debelina stene itd.;
- posebnosti konfiguracije cevovoda;
- mesto polaganja cevi (znotraj prostora ali zunaj);
- sprejemljiva stopnja avtomatizacije postopka;
- ustrezna tehnologija varjenja itd.
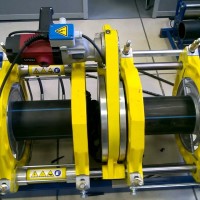
Za varjenje polietilenskih cevi v stik se uporablja posebna oprema.
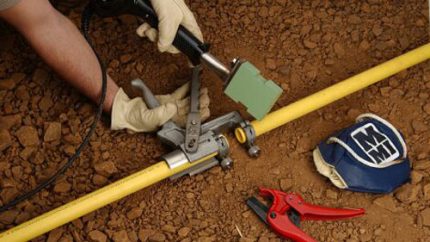
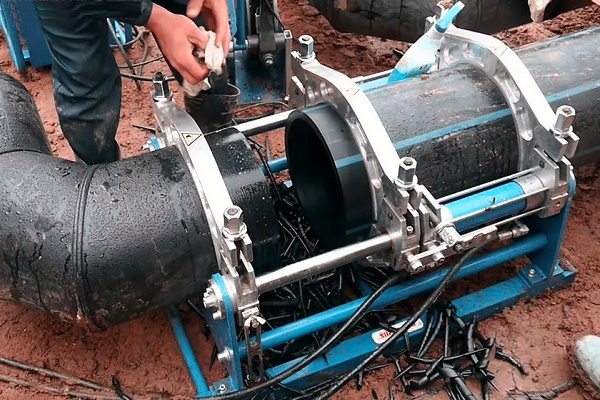
Mojstri imajo na voljo naprave, s katerimi je mogoče izvajati varjenje v ročnem, avtomatskem in polavtomatskem načinu. Najlažje se je naučiti uporabe ročne naprave, vendar je namenjena le cevi majhnega premera.
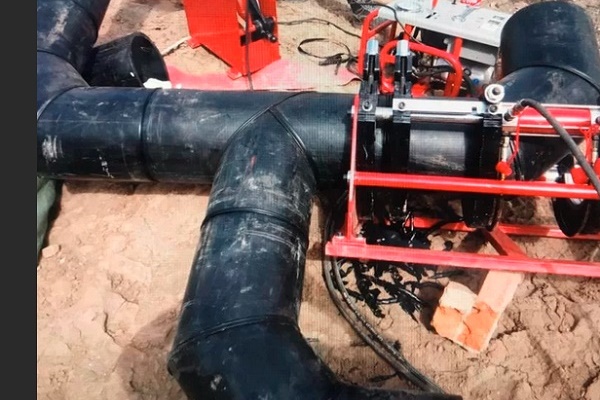
Parametre bo treba določiti s pomočjo tabel. Natančnost varjenja z ročno opremo ni vedno dovolj visoka, da bi uspešno delali s tovrstnimi agregati – potrebne so določene izkušnje. Polavtomatski aparati so bistveno bolj priročni, opremljeni so s hidravliko: postajo in centrirnikom, kar močno poenostavi manipulacije.
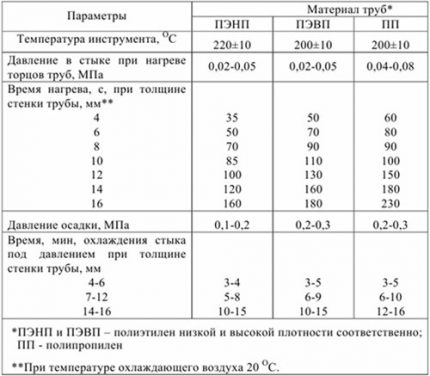
Te priprave se uporabljajo za povezovanje cevi večjega premera kot pri delu z ročno opremo. Čeprav je gibanje elementov aparata avtomatizirano s pomočjo hidravličnih naprav, bo treba parametre varjenja še vedno nastavljati s pomočjo tabel.
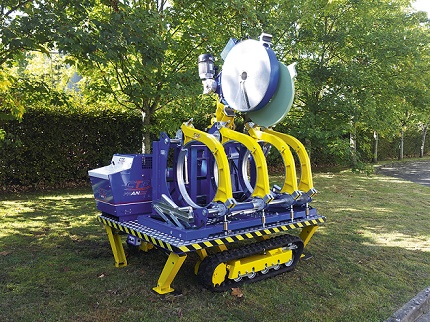
Pri tem proces v celoti upravlja računalniški procesor. Mojster mora le vnesti potrebne parametre, kot so material, iz katerega je cev izdelana, premer konstrukcije, SDR in podobno.
Pri uporabi tabel varilci operirajo s pojmi, kot so:
- debelina stene cevi;
- delovna temperatura grelnika;
- premer konstrukcije;
- čas segrevanja koncev;
- velikosti grata;
- tlak varjenja in dogrevanja;
- čas segrevanja in prestavljanja;
- čas ustvarjanja tlaka v fazi usedanja konstrukcije;
- čas ohlajanja.
Temperatura grelnika je odvisna predvsem od lastnosti materiala, iz katerega so cevi izdelane. Za določitev tega parametra se poleg tabel uporabljajo tudi grafi.
Z visoko kakovostjo se odlikuje čelna varilna oprema švicarskega proizvajalca “Georg Fischer”. Paleta je zelo raznolika, odlikuje jo evropska kakovost in upravičeno visoka cena. Relativno poceni so modeli linij KL Line in Weld Line.
Omogočajo varjenje konstrukcij s premerom 630 mm ali manj, odlikuje jih poenostavljena konstrukcija, ki zagotavlja večjo zanesljivost agregata. Primerne so za montažo cevi za vodovod in kanalizacijo, vključno s tlačnimi.
Varilni aparati linije GF Line istega proizvajalca imajo bolj zapleteno zasnovo in so dražji. To so avtomatske naprave, ki delujejo po tehnologiji SUVI. Takšni agregati se pogosto uporabljajo pri polaganju plinovodov, primerni so za delo s cevmi premera 160-1200 mm.
Za elektrospojno varjenje se lahko uporabljajo tudi aparati, ki proces avtomatizirajo v različni meri. Kakovost varjenja ni odvisna le od vrste aparata, ampak tudi od kakovosti njegove izdelave ter od pogojev uporabe.
Profesionalni polagalci cevi raje uporabljajo za delo agregate. Opremljeni so s skenerjem, ki skenira črtno kodo, ki jo zagotovi proizvajalec cevi.
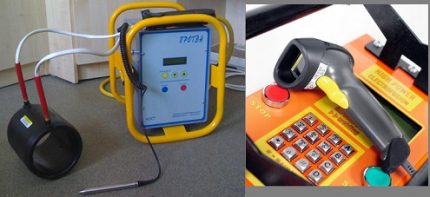
V njem je šifriran celoten sklop informacij o značilnostih tega materiala. Po skeniranju bodo vse potrebne nastavitve nastavljene. Če so cevi očiščene in pripravljene, lahko takoj začnete z varjenjem. Dobri aparati za elektrospojno varjenje ne le nadzorujejo vsako fazo varilnih del, ampak tudi opozorijo v primeru napake.
Pri izbiri vrste aparata je treba upoštevati naslednjo posebnost varilne opreme. Termistorski aparati so primerni za delo s cevmi skoraj katerega koli premera, saj se segrevanje izvaja preko spojke ustreznih velikosti. Nasprotno pa je treba naprave za čelno varjenje izbrati glede na določen premer konstrukcije.
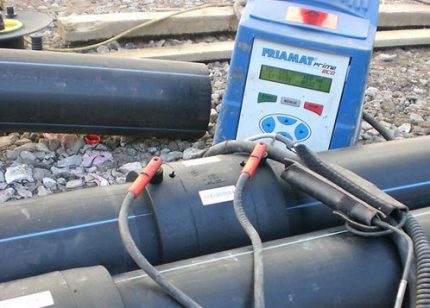
Termorezistenčne naprave za varjenje se poleg tega odlikujejo po zelo zmerni ceni v primerjavi z analognimi napravami za čelno varjenje. Vendar ne pozabite, da boste pri njihovi uporabi morali za elektrospojke plačati posebej. Za cevi majhnih premerov spojke niso tako drage, toda pri delu z velikimi konstrukcijami lahko razlika v ceni postane občutna.
Dejstvo je, da se polietilenske cevi majhnih premerov (110 mm in manj) dobavljajo v kolobarjih. Tako lahko dobite celovito in gibljivo komunikacijo dolžine do 200 metrov.
Za montažo takšne konstrukcije bo potrebno minimalno število spojnikov. Toda ko gre za cevi s premerom več kot 110 mm, so kupcu na voljo ne kolobarji, temveč odseki dolžine le 12 m ali manj.
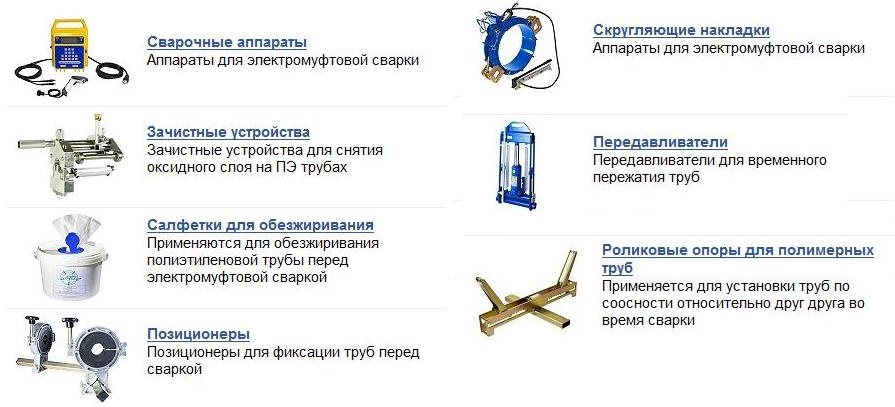
Očitno je, da bo za montažo takšnega cevovoda potrebno znatno število elektrospojk, da povežemo številne 12-metrske odseke. Oprema za elektrospojno varjenje se odlikuje po kompaktnih dimenzijah.
Če je treba dela izvajati v utesnjenih pogojih, je ta možnost lahko edina izvedljiva. Minimalni premer konstrukcij pri uporabi elektrospojnega varjenja je lahko prav tako praktično poljuben, začenši pri 20 mm.
Pozornost je treba nameniti tudi možnosti popravila cevovoda, če se pojavi takšna potreba. Pomembne so celo geološke značilnosti območja, na katerem se izvaja polaganje kanalizacijskega cevovoda ali vodovodnega voda. Na primer, na potresno ogroženih območjih čelno varjenje ni sprejemljivo, obvezna je uporaba termorezistenčne metode.
Pri izbiri varilne opreme bodite pozorni tudi na vprašanja, kot so obstoj garancijskih obveznosti, dostop do servisnega vzdrževanja, možnosti redne atestacije naprave in podobno. Zanesljiv prodajalec mora imeti dovolilno dokumentacijo za opremo, ki je običajno proizvedena v tujini.
Zaključki in koristen video na to temo
Primerjava in koristni nasveti za izbiro varilnih aparatov:
V tem videu je prikazan postopek sestavljanja varilnika za PP cevi korak za korakom:
Izbira primernega varilnega aparata za cevi iz polietilena ni tako težka. Raje dajte prednost izdelkom znanih proizvajalcev v sprejemljivi cenovni kategoriji. Ob natančnem upoštevanju tehnologije varjenja lahko dobite zanesljiv spoj.
Povejte nam o tem, kako ste izbrali varilni aparat za montažo polimernega cevovoda doma ali na vikendu. Delite argumente, ki so določili vašo izbiro. Prosimo, pustite komentarje v spodnjem bloku, objavite fotografije na temo članka in postavite vprašanja.
 Kako se izvaja čelno varjenje polietilenskih cevi: navodila za izvedbo del
 Temperatura spajkanja polipropilenskih cevi: glavne faze samostojnega varjenja + tabela vrednosti
 Plinski gorilnik za spajkanje bakrenih cevi: glavne vrste gorilnikov + nasveti potencialnim kupcem
 Električno varjenje za začetnike: podrobnosti varilnih del in analiza glavnih napak
 Kako variti vertikalna in horizontalna varova z električnim varjenjem: navodila po korakih
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Ali lahko kaj poveste o varilnem aparatu za PE cevi “Protva”? Ponudili so ga za sumljivo malo denarja. Dvomim, ali naj ga vzamem.