Električno varjenje za začetnike: podrobnosti varilnih del in analiza glavnih napak

Stanovanje, še bolj pa zasebna hiša, potrebujeta redno izvajanje vzdrževalnih in popravilnih del. Domači mojster mora biti univerzalen, sposoben opravljati številne različne naloge. Zato mojstri želijo obvladati čim več tehnologij.
Ena najbolj iskanih veščin je sposobnost izvajanja varilnih del. Praksa kaže, da je najbolj primerno elektrovarjenje za začetnike – tehnologija je preprosta in dostopna vsakomur, ki se jo želi naučiti uporabljati. Preden začnete z obvladovanjem metode, se je treba seznaniti s teoretičnim vidikom vprašanja, se strinjate?
Vse potrebne informacije so podrobno opisane v našem članku. Opisali smo načelo delovanja električnega varjenja in označili, kateri aparat je najbolje izbrati za delo v domačih pogojih. Poleg tega so v članku predstavljene postopne tehnologije varjenja delov, načini izvajanja šivov ter navedene verjetne napake spojev.
Vsebina članka:
Kaj je elektrovarjenje?
Ena od metod varjenja se imenuje električno varjenje, pri kateri se za segrevanje in naknadno taljenje kovin uporablja električni oblok. Temperatura slednjega doseže do 7000°C, kar močno presega temperaturo taljenja večine kovin.
Postopek elektrovarjenja poteka na naslednji način. Za nastanek in vzdrževanje delovnega stanja električnega obloka se dovaja tok od varilne naprave do elektrode.
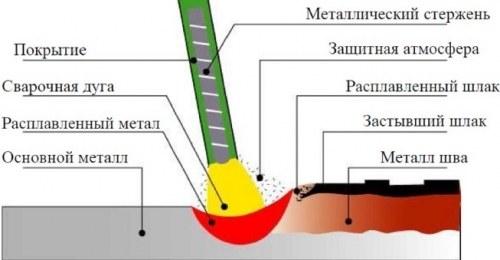
Ko se elektrodna palica dotakne varjene površine, steče varilni tok. Pod njegovim vplivom in vplivom električnega obloka se elektroda in kovinski robovi varjenih elementov začnejo taliti. Iz taline nastane, kot pravijo varilci, varilna kopel, v kateri se staljena elektroda meša z osnovno kovino.
Na površino kopeli priplava staljena žlindra, ki tvori zaščitno plast. Po izklopu obloka se kovina postopoma ohladi in tvori šiv, prekrit z ožlindro. Po popolnem ohlajanju materiala se ožlindra odstrani.
Pri varjenju se lahko uporabljajo netaljive in taljive elektrode. V prvem primeru se v talino vnese dodatna žica za oblikovanje zvara, v drugem primeru to ni potrebno. Za oblikovanje in vzdrževanje električnega obloka v delovnem stanju se uporablja posebna oprema.
Spretnosti na področju varjenja v domačih pogojih so potrebne za izvajanje obsežnega nabora del:
Kaj potrebujete za varjenje v domačih pogojih?
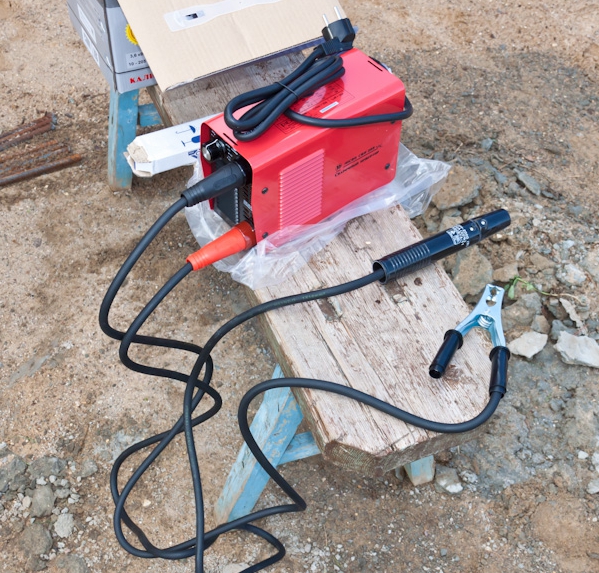
Za izvajanje del bo potreben predvsem varilni aparat. Obstaja več njegovih različic.
Odločite se, kateremu dati prednost.
- Varilni generator. Posebnost je v zmožnosti proizvajanja električne energije in njene uporabe za ustvarjanje obloka. Uporaben bo tam, kjer ni vira toka. Ima impozantne dimenzije, zato ni zelo priročen pri delu.
- Varilni transformator. Naprava pretvarja izmenično napetost, ki prihaja iz omrežja, v izmenično napetost druge frekvence, kar je potrebno za varjenje. Aparati so preprosti za uporabo, vendar imajo znatne dimenzije in negativno reagirajo na morebitne skoke omrežne napetosti.
- Varilni usmernik. Naprava, ki pretvarja napetost iz omrežja v enosmerni tok, potreben za oblikovanje električnega obloka. Odlikuje ga kompaktnost in visoka učinkovitost delovanja.
Za delo doma je prednosten usmernik inverterskega tipa. Običajno jih imenujejo preprosto inverterji. Oprema ima zelo kompaktne dimenzije. Med delom se jo obesi na ramo. Načelo delovanja naprave je dokaj preprosto.
Pretvarja visokofrekvenčni tok v enosmernega. Delo s tovrstnim tokom zagotavlja maksimalno kakovosten zvar.
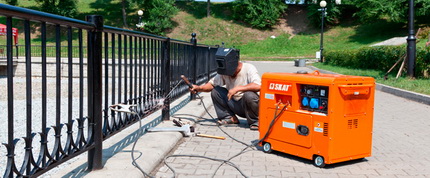
Inverterji so ekonomični, delujejo iz gospodinjskega omrežja. Poleg tega je z njimi bolje delati za začetnika. So izjemno preprosti za uporabo in zagotavljajo stabilen oblok.
K slabostim razsmernikov lahko prištejemo višjo ceno v primerjavi z drugimi napravami, občutljivost na vdor prahu, vlage in napetostne sunke. Pri izbiri razsmernika za domače varjenje je treba biti pozoren na območje vrednosti varilnega toka. Minimalna vrednost je 160–200 A.
Dodatne funkcije opreme lahko olajšajo delo za začetnika.
Med takšnimi prijetnimi «bonusi» velja omeniti:
- Hot Start – pomeni povečanje začetnega toka, ki se dovaja v trenutku vžiga varilnega obloka. Zaradi tega je oblok veliko lažje aktivirati.
- Anti-Stick – samodejno zmanjša varilni tok, če se elektrodna palica zalepi. To olajša njen odlep.
- Arc Force – poveča varilni tok, če elektrodo prehitro približamo izdelku. Do zalepljenja v tem primeru ne pride.
Poleg varilnega aparata katere koli vrste bodo potrebne elektrode. Njihovo znamko je najbolje izbrati s pomočjo posebne tabele, v kateri je navedena vrsta materiala, ki ga varimo.
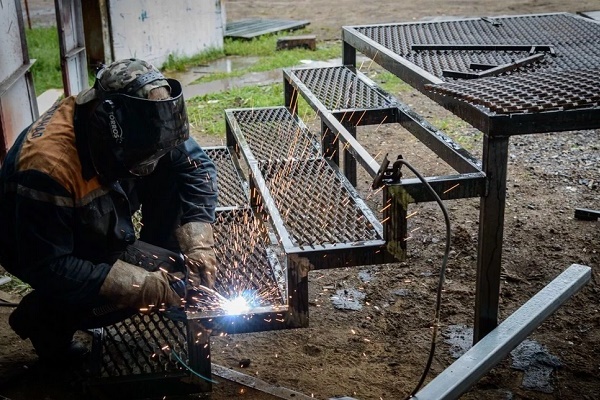
Potrebna bo tudi varilna maska. Najboljša je tista, ki se natakne na glavo. Modeli, ki jih je treba držati v roki, so zelo neudobni.
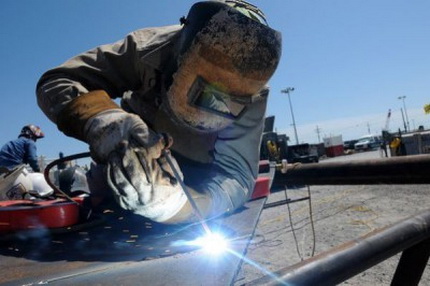
V maski je lahko preprosto zatemnjeno steklo ali tako imenovani «kameleon». Slednja različica je boljša, saj se ob pojavu obloka steklo samodejno zatenni.
Delati je treba le v posebni obleki, ki ščiti pred brizgami in UV-sevanjem. To je lahko tesna bombažna delovna obleka, škornji ali visoki čevlji, platnene ali gumirane rokavice.
Tehnologija električnega varjenja
Učiti se, kako pravilno variti dele z električnim varjenjem, je najbolje pod vodstvom izkušenih varilcev. Če to iz kakršnih koli razlogov ni mogoče, lahko poskusite sami. Za začetek je treba delovno mesto pravilno organizirati. To je zelo pomembno, saj varjenje spada med visokotemperaturne in s tem požarno nevarne procese.
Za delo je treba izbrati delovno mizo ali katero koli drugo podlago iz negorljivega materiala. Lesene mize in podobni izdelki so strogo prepovedani. Zaželeno je, da v bližini mesta, kjer bo potekalo varjenje, ni lahko vnetljivih predmetov.
Poleg sebe obvezno postavite vedro z vodo za odpravo morebitnih žarišč požara. Poleg tega je treba določiti varen prostor, kjer bodo shranjeni ostanki uporabljenih elektrod. Tudi najmanjši med njimi lahko sproži požar.
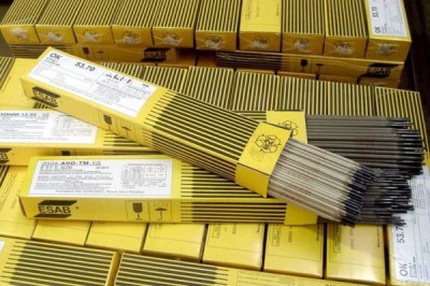
Za prve samostojne zvare morate pripraviti neuporaben kos kovine in zanj izbrati elektrode. Strokovnjaki priporočajo, da v takšnih primerih uporabite 3 mm palice. Manjši premer se uporablja za varjenje tankih pločevin, na katerih se je neprijetno učiti. Elektrode večjega premera zahtevajo visoko moč opreme.
Začnite s čiščenjem kovinskega območja, kjer bo zvar. Tam ne sme biti rje ali kakršnih koli nečistoč.
Ko je del pripravljen, vzemite elektrodo in jo vstavite v sponko varilnega aparata. Nato vzemite sponko «ozemljitev» in jo trdno pritrdite na del. Še enkrat preverite kabel. Ta mora biti nameščen v držalu in dobro izoliran.
Zdaj morate izbrati delovno moč toka za varilni aparat. Izbira se glede na premer elektrode. Izbrano moč nastavite na plošči varilne opreme.
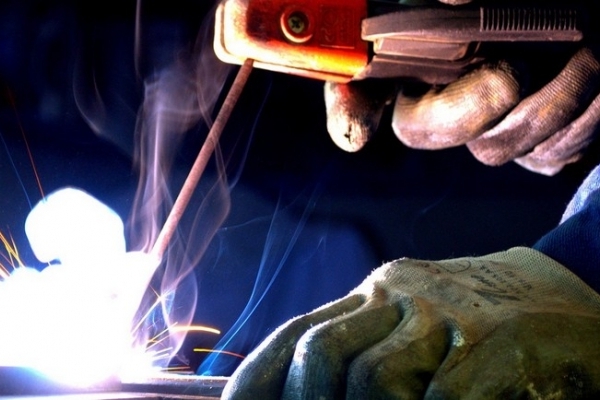
Naslednji korak je vžig obloka. Za to morate elektrodo približati delu pod kotom približno 60° in jo zelo počasi potegniti po podlagi. Pojaviti se morajo iskre. Takoj ko se to zgodi, se rahlo dotaknite elektrode z delom in jo takoj dvignite na višino največ 5 mm.
V tem trenutku zasveti obločni lok, ki ga morate vzdrževati ves čas dela. Njegova dolžina naj znaša 3–5 mm. To je razdalja med koncem elektrode in obdelovancem.
Pri vzdrževanju obloka v delovnem stanju morate upoštevati, da med delom elektroda izgoreva in postaja krajša. Pri prevelikem približevanju elektrode obdelovancu lahko pride do lepljenja. V tem primeru jo rahlo zamahnite v stran. Oblok se morda ne bo vžgal prvič. Morda ni dovolj toka, potem ga morate povečati.
Ko se je začetni varilec naučil vžigati obločni lok in ga vzdrževati v delovnem stanju, lahko začne z navarjanjem valja. To je najpreprostejša od vseh operacij. Vžgite obločni lok in začnite zelo gladko in previdno premikati elektrodo vzdolž bodočega zvara.
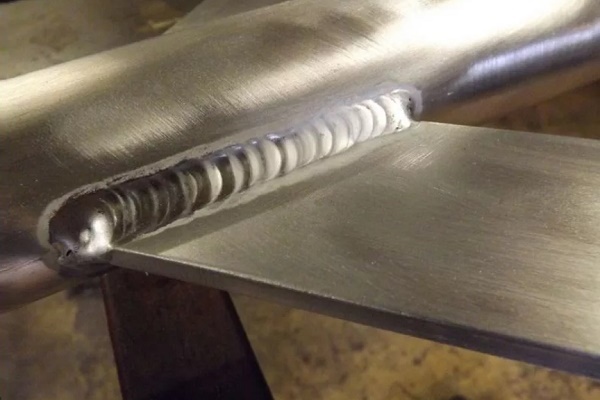
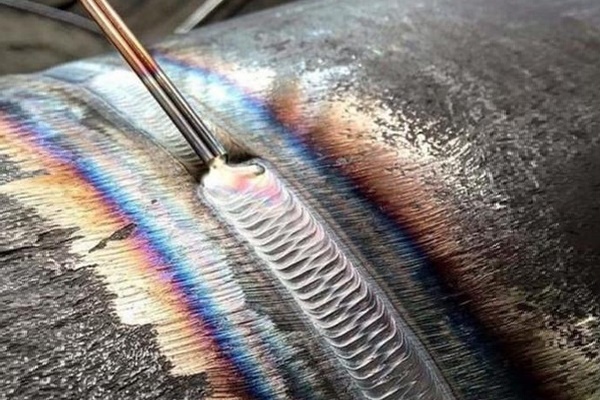
Pri tem izvajajte nihajne gibe, ki spominjajo na polmesec z majhno amplitudo. Tako rekoč «pograbite» staljeno kovino proti središču obloka. Tako naj bi nastal enakomeren zvar, podoben valju. Na njem bodo prisotni majhni valoviti kovinski nanosi. Po ohladitvi zvara je treba iz njega izbiti žlindro.
Metode obločnega varjenja – načini varjenja
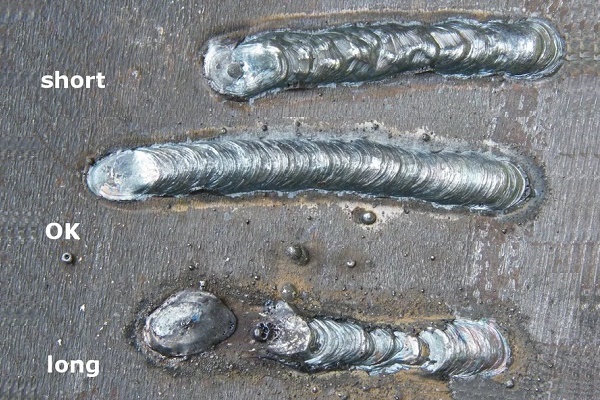
Za kakovosten zvar se morate naučiti vzdrževati in nato premikati obločni lok. Na kakovost še posebej vpliva dolžina električnega obloka. Če je večja od 5 mm, se šteje za dolgo.
V tem primeru pride do nitriranja in oksidacije staljene kovine. Razprši se v kapljicah, zvar pa postane porozen in premalo trden. Pri prekratkem obloku lahko pride do nepopolnega prevara.
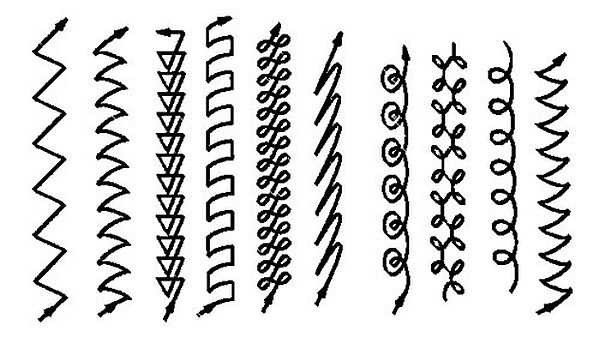
Za izvajanje varjenja se uporabljajo različne metode. Podrobno si bomo ogledali osnovne.
Različica #1: spodnji čelni spoji
Najpogostejši in najpreprostejši način spajanja delov. Pri debelini kovine do 0,8 cm se uporablja dvostransko varjenje. Za spoje iz kovine, tanjše od 0,4 cm, se izvaja samo enostransko varjenje.
Za delo se izberejo elektrode, katerih premer je enak debelini kovine. Če ta presega 8 mm, se varjenje izvaja s poševnimi robovi. Pri tem kot poševnine znaša približno 30°.
Varjenje se izvaja v več prehodih. Priporočljivo je uporabljati odstranljive podložke iz jekla ali bakra, da se prepreči prežganje. Prvi prehod se izvede z elektrodo majhnega premera, največ 4 mm.
Med izvedbo prvega zvara sta zelo pomembni njegova natančnost in globina prevarka. Po njegovem nanosu za robovi ne sme biti pretaljene kovine.
Za drugi in vse naslednje prehode se uporabljajo elektrodne palice večjega premera. Izberejo se za kakovostno zapolnitev vdolbine, ki je nastala med robovi.
Elektrodo počasi premikajo vzdolž zvara, pri tem pa izvajajo nihajne gibe, kot da bi elektrodo zibali z ene strani na drugo, da bi popolnoma zapolnili praznine s staljeno kovino.
Različica #2: spodnji kotni spoji
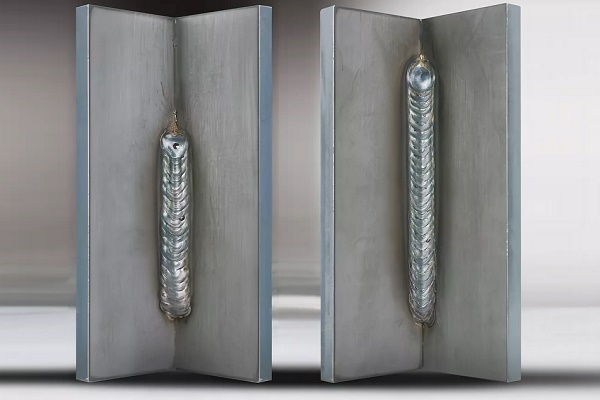
Izkušeni varilci trdijo, da je mogoče doseči dobre rezultate, če varimo kote »v čolniček«. To pomeni, da se spojeni deli namestijo pod kotom 45° ali drugim.
Tako se zagotovi maksimalno kakovostno prevarjenje sten izdelka, nevarnost podreza in neprevara pa se zmanjša. Tak način varjenja omogoča, da se v enem prehodu naložijo zvari velikega preseka.
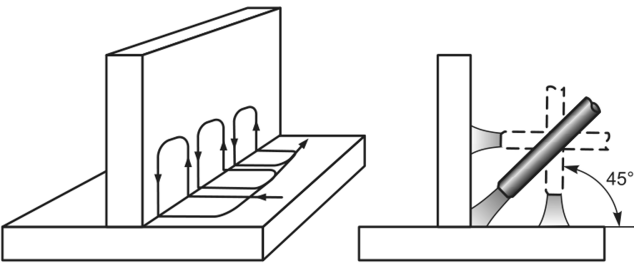
Ločimo dve vrsti varjenja »v čolniček« – v simetrični in nesimetrični:
- Naklon delov znaša 45°. Verjetnost napilavin ali podrezov na eni od sten je minimalna. Varjenje z obratno in direktno polarnostjo se izvaja pri največjih vrednostih toka. Pri varjenju z obratno polarnostjo mora biti dolžina električnega obloka minimalna.
- Naklon delov pod kotom 60° ali 30° – nesimetrični »čolniček«. Ta možnost je zelo priročna, če se dela izvajajo na težko dostopnih mestih, ker je amplituda gibanja elektrode majhna. Varilec usmerja oblok v sam koren zvara, pri tem pa mora paziti, da ne preseže meja bodočega zvara. Prav tako ni dovoljeno v enem prehodu navarjati prevelike količine kovine.
Kotni spoji so lahko T-tipa, zato se je treba naučiti pravilno in brez napak variti kovino z elektroobločnim varjenjem v več prehodih.
Uporaba enega prehoda je možna le, kadar se varijo preproste konstrukcije s stranicami, ki tvorijo kot 45° pri kotnem zvaru. Premer elektrode v tem primeru ne sme presegati debeline kovine za več kot 0,15–0,3 cm.
Standardno večprehodno varjenje T-spojev se izvaja na naslednji način. Za prvi prehod se uporabi elektroda večjega premera, kot so tiste, izbrane za naslednje prehode. Na primer uporabimo elektrodo, katere dimenzije se gibljejo od 0,4 do 0,6 cm.
Varjenje poteka gladko, brez prečnih nihajnih gibov. Pri izvedbi ostalih prehodov pa so ta gibanja obvezna. Pomembno je, da je amplituda nihanja znotraj dovoljene širine zvara.
Še ena pomembna točka. Pri izvedbi T-varjenja kotnega spoja je treba električni oblok vedno vžgati na vodoravni polici.
Pri ročnem elektrovarjenju kotov lahko uporabite prekrivni tip spoja. V tem primeru se varjena dela nahajata drug na drugem s prekrivanjem. Pri varjenju z direktno polarnostjo mora biti oblok kratek, pri obratni pa čim krajši. Oblok usmerimo natančno v koren spoja.
Med varjenjem je treba z elektrodo izvajati povratna gibanja z majhno amplitudo. Tako bomo enakomerno segreli celotno območje spoja. V tem primeru se varilna kopel enakomerno napolni, zvar pa bo izbočen in polne velikosti.
Različica #3: navpični šivi
Navpične zvare varimo samo s kratkim oblokom. Delovna jakost toka mora biti pri tem za 10–20 % manjša kot pri varjenju delov v spodnjem položaju. Te zahteve je enostavno pojasniti.
Manjši tok pomeni, da staljeni tekoči kovin ne bo odtekal iz varilne kopeli. Manjši oblok je pri delu bolj priročen.
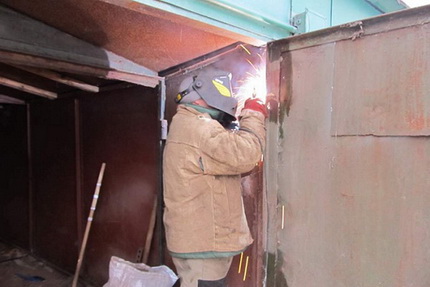
Izkušeni varilci raje varijo navpične zvare v smeri od spodaj navzgor. Oblok vžgejo na najnižji točki bodočega zvara. Nato pripravijo majhno vodoravno nameščeno ploščad, katere dimenzije ustrezajo prerezu bodočega zvara.
Nato počasi premikajo elektrodno palico navzgor. Pri tem so obvezni premiki počez čez spoj.
Lahko so v obliki jelke, kota ali polmeseca. Slednja različica je najpreprostejša za izvedbo. Poleg tega je pomembno upoštevati pravilen položaj elektrode. Teoretično je prevar najboljši, če je palica postavljena pravokotno na zvar, to je vodoravno.
Spojni varilni zvari so opredeljeni po naslednjih merilih:
Praksa kaže, da v takem položaju elektrodne palice tekoča kovina odteka po zvaru. Da bi se temu izognili, izberejo kot naklona palice v območju 45°–50°. To je optimalna možnost pri vertikalnem varjenju. Za varjenje delov v smeri od spodaj navzgor izberejo elektrode, katerih premer ne presega 0,4 cm.
Različica #4: deli cevovoda
V domačih razmerah je pogosto treba pomisliti, kako z električnim varjenjem zvariti kovinsko cev. Ob strani dela se običajno izvede navpični zvar, po obodu pa vodoravni. Jeklene cevi se varijo sočelno. Vsi robovi morajo biti dobro prevarjeni.
Da bi bili napivi v notranjosti cevi čim manjši, elektrodo približajo izdelku pod kotom največ 45°. Širina zvara naj bo 0,6–0,8 cm, višina pa 0,2–0,3 cm.
Pred začetkom varilnih del se spojne dele temeljito očisti. Pregledajo se konci cevi. Če so deformirani, jih poravnajo ali odrežejo s cevoreznikom. Nato se robovi delov očistijo do kovinskega sijaja znotraj in zunaj na razdalji vsaj 1 cm od roba. Nato se lotijo varjenja.
Spoj se vari brez prekinitve, dokler ni popolnoma zvarjen. Za neobrnljive spoje cevi s stenami debeline do 0,6 mm se izvedeta dva zvarilna prehoda, za izdelke s stenami debeline od 0,6 do 1,2 cm – trije prehodi, za dele s stenami, debelejšimi od 1,9 cm – štirje prehodi.
Pri tem se vsak naslednji šiv nanaša šele potem, ko je s prejšnjega odstranjena oskalina.
Najbolj pomembna je kakovost prvega šiva. Pri njegovem izvajanju se morajo popolnoma staliti vsa zatupljenja in robovi. Razpok, tudi najmanjših, ne sme biti. Če so, jih stalijo ali izsekajo. Nato se fragment ponovno zavari. Podobno se izvaja varjenje obrnljivih cevi.
Možne napake varilnih spojev in šivov
Električno varjenje je zapleten postopek in ne gre vedno vse gladko.
Zaradi napak pri delu imajo lahko šivi in spoji različne napake, med katerimi so:
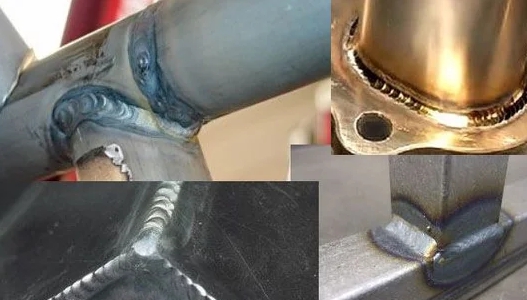
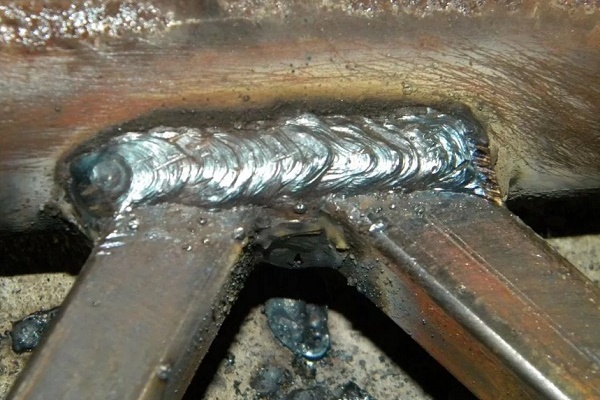
- Kratiri. Majhne vdolbine v valju zvarilnega šiva. Lahko se pojavijo zaradi prekinitve obloka ali napake pri izvedbi končnega fragmenta šiva.
- Pore. Zvarni šiv postane porozen zaradi umazanije robov delov z rjo, oljem itd. Poleg tega se lahko poroznost pojavi pri prehitrem ohlajevanju šiva, pri visoki hitrosti varjenja in pri delu z neposušenimi elektrodami.
- Podrezi. Izgledajo kot majhne vdolbine na obeh straneh valja šiva. Pojavijo se pri premikanju elektrod v smeri vertikalne stene pri varjenju kotnih spojev. Poleg tega podrezi nastanejo pri delu z dolgim oblokom ali če so vrednosti varilnega toka previsoke.
- Vključki žlindre. Znotraj zvarilnega valja so koščki žlindre. To se lahko zgodi pri umazanih robovih, visoki hitrosti varjenja ali če je varilni tok premajhen.
To so najpogostejše napake zvarilnih šivov, lahko pa so tudi druge.
Dodatne informacije o varjenju vertikalnih in horizontalnih šivov z električnim varjenjem so predstavljene v tem članku.
Zaključki in koristen video na to temo
Značilnosti varjenja cevi:
Kako pravilno izbrati varilni inverter:
Če želi, lahko vsak domači mojster osvoji osnove varjenja. To ni tako težko. Potrebna bosta potrpežljivost, natančnost in seveda natančno izvajanje vseh navodil. Vse bo veliko lažje, če bo proces osvajanja nove veščine potekal pod vodstvom izkušenega strokovnjaka.
Ali imate osebne izkušnje s povezovanjem delov z električnim varjenjem? Želite deliti svoje nabrano znanje ali postaviti vprašanja o tej temi? Prosimo, pustite komentarje in sodelujte v razpravah – obrazec za povratne informacije se nahaja spodaj.
 Kako se izvaja čelno varjenje polietilenskih cevi: navodila za izvedbo del
 Varilni aparat za polietilenske cevi: katerega je najbolje kupiti in kako ga pravilno uporabljati
 Temperatura spajkanja polipropilenskih cevi: glavne faze samostojnega varjenja + tabela vrednosti
 Kako variti vertikalna in horizontalna varova z električnim varjenjem: navodila po korakih
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Hvala! Veliko koristnega sem izvedel zase. Kako pravilno izvesti varjenje kvadratnih cevi pod kotom 90?
Koristen video, po mojem mnenju, še posebej za začetnike.
Hvala! Zelo zanimivo se je bilo seznaniti.
Hvala za informacijo