Kako se izvaja čelno varjenje polietilenskih cevi: navodila za izvedbo del

Polietilenske cevi premera 2–120 cm se pogosto uporabljajo za polaganje vodovodov, plinovodov, opremo za meteorno kanalizacijo. So trpežne, odporne proti koroziji, imajo majhno težo in so enostavne za montažo. Za spajanje izdelkov se uporablja varjenje. Lahko je različnih vrst. Najbolj priljubljeno je čelno varjenje polietilenskih cevi. Zagotavlja tesne in estetsko lepe zvare.
Običajno za polaganje vodovoda najamejo strokovnjake. Toda, ali se strinjate, da storitve strokovnjaka niso poceni? Poleg tega vsi mojstri niso vestni in odgovorni pri izvajanju naročila. Če imate določeno znanje in veščine, lahko delo opravite sami. To vam bo prihranilo denar in zagotovilo kakovosten rezultat.
Povedali vam bomo o tehnologiji izvajanja varjenja polietilenskih cevi s čelnim postopkom, podali bomo podroben algoritem dejanj, navedli povezave do normativnih dokumentov in nasvete, ki jih je treba upoštevati pri izvajanju tovrstnega dela.
Vsebina članka:
Kako izvesti čelno varjenje?
Čelno varjenje je danes priljubljeno. Ta metoda se ne uporablja le v industriji, ampak tudi v gospodinjstvu. Uporablja se za spajanje homogenih surovcev. Čelno varjenje ima številne prednosti v primerjavi z drugimi tehnologijami.
Za njegovo izvedbo niso potrebne spojke in drugi elementi. To omogoča prihranek denarja pri nakupu dodatnih materialov. Uporabljena tehnologija zagotavlja ohranjanje lastnosti prožnosti in trdnosti. Z njeno pomočjo je mogoče spojiti odseke izdelkov različnih dolžin. Pri tem trdnost na mestu varjenja ne bo nižja kot na drugih celih delih.
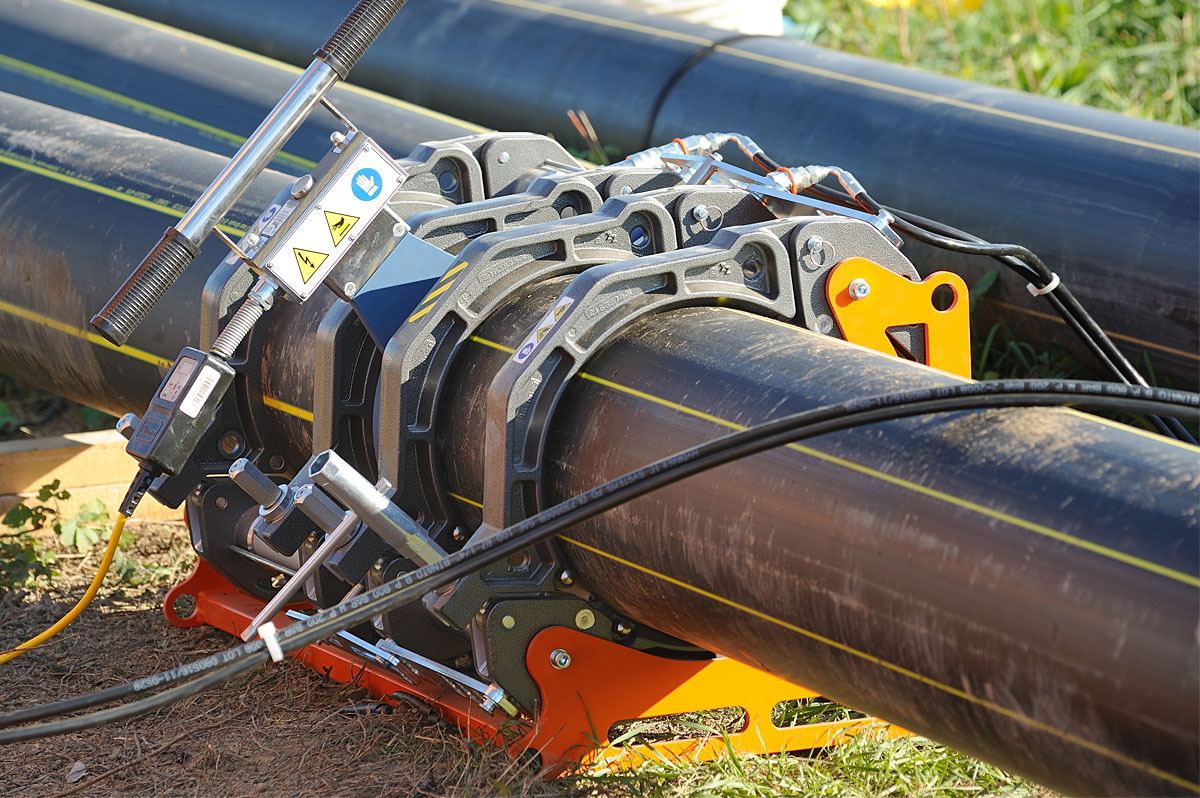
Čelno varjenje se lahko izvaja s taljenjem in uporom. Vsaka možnost ima svoje značilnosti, prednosti in slabosti.
Varjenje z metodo taljenja
Bistvo varjenja s to metodo je, da se spoji cevi pod vplivom segretega orodja stopijo do viskoznega tečenja. Nato se konca pod pritiskom spojita in vzdržujeta do popolne ohladitve. Rezultat je tesnilen zvar.
Za kakovostno povezavo je potrebno segrete dele izdelka tesno stisniti. Uporaba sodobne opreme omogoča delno avtomatizacijo in poenostavitev takšnega dela. Z njeno pomočjo se operacija povezovanja cevi z metodo taljenja izvede v najkrajšem možnem času.
Varjenje z metodo upora
Bistvo sočelnega uporovnega varjenja je, da se robovi cevi pritisnejo na elektrode, ki so opremljene s posebnimi čeljustmi. To zagotavlja visokokakovosten električni stik. Izključeno je zdrsavanje materiala med elektrodama.
Nato se dve cevi tesno stisneta in fiksirata. Nato se dovede varilni tok. Stična mesta materiala se stopijo in pod pritiskom spojita v en izdelek. Nastala konstrukcija ima nizko odpornost proti oksidaciji med obratovanjem. To bistveno omejuje njeno področje uporabe.
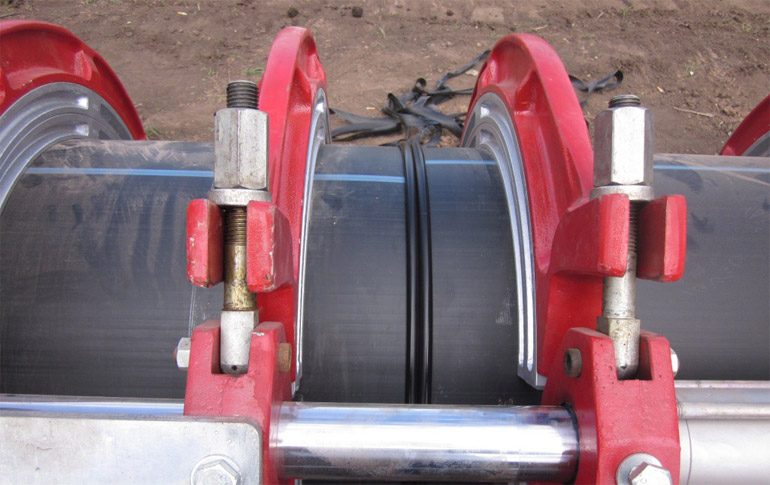
Uporovno varjenje je primerno le za cevi z majhnim presekom. Zato se na velikih proizvodnjah za polaganje velikih magistralnih cevi redko uporablja.
Kaj izbrati za polietilenske cevi?
Pogosto se za polaganje cevovoda uporablja polietilenski material. To je posledica njegove nizke cene in odličnih obratovalnih lastnosti.
Ne smemo pozabiti, da je polietilen dielektrik. Zato v nasprotju s kovino ne prevaja toka. Za spajanje izdelkov iz njega je priporočljivo uporabiti metodo taljenja. S sočelnim uporovnim varjenjem na polietilenu ne bo mogoče narediti zvara. Uporabiti je treba opremo, ki segreva prereza dveh delov.
Varjenje polietilenskih cevi z metodo taljenja ima več posebnosti. Prvič, deli se približujejo drug drugemu z majhno hitrostjo. Drugič, napetost med celotnim postopkom ostane nespremenjena. Tretjič, vse mikroneravnine izginejo zaradi enakomernega dovajanja spojnih elementov. Četrtič, za zagotovitev maksimalne kontaktne površine pride do taljenja površine obdelovanca.
Ali je varjenje mogoče izvesti samostojno?
Polaganje polietilenskega voda s sočelnim varjenjem ima svoje posebnosti in razlike od drugih metod spajanja dveh izdelkov.
Za njeno izvedbo so potrebna določena znanja in izkušnje. V nasprotnem primeru bo konstrukcija slabe kakovosti in kratkotrajna.
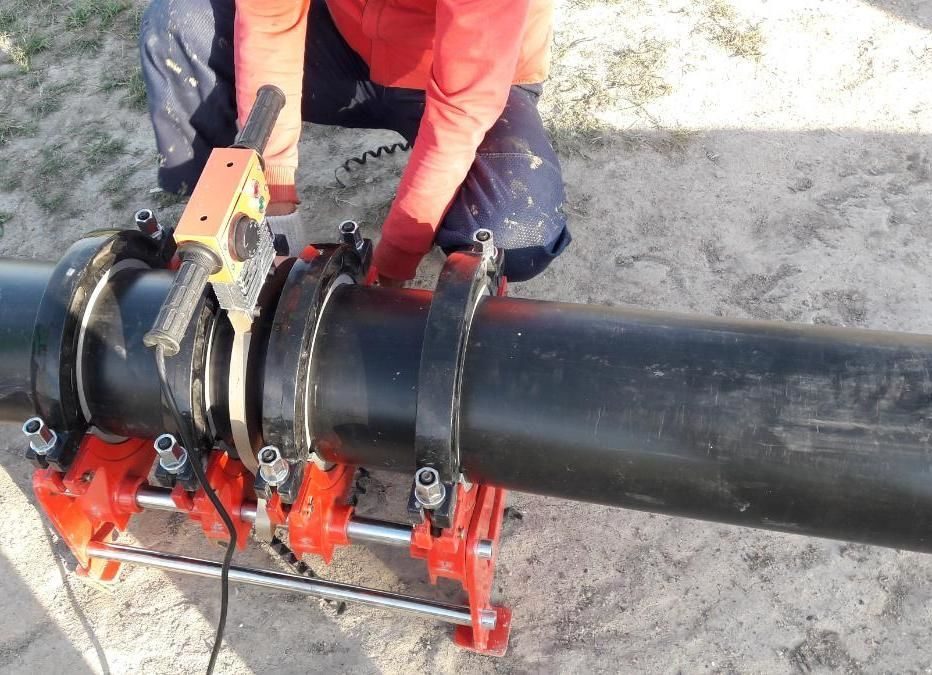
Metoda varjenja na čelo ni enostavna za izvedbo. Ne uspe vsakemu, da prvič kakovostno izvede povezavo cevi. Če nimate znanja in spretnosti na področju varjenja, se je za polaganje voda bolje obrniti na profesionalnega mojstra. Vendar mu boste morali za delo plačati precejšnjo vsoto.
Če je oseba predhodno izvajala varjenje z drugimi metodami, na primer z elektromufnim, potem bo najverjetneje lahko obvladala tudi tehnologijo na čelo. Zato je smiselno poskusiti povezavo polietilenskih cevi izvesti samostojno. Vendar je treba upoštevati, da je tehnologija varjenja na čelo bolj zapletena kot pri povezavi polietilenskih cevi z elektromufnim varjenjem.
Za kakovostno delo z lastnimi rokami potrebujete posebno opremo. Lahko jo najamete. To bo veliko ceneje kot nakup novega ali rabljenega aparata. Pomembno je poznati navodila po korakih za varjenje na čelo s taljenjem in se jih dosledno držati.
Navodila za čelno varjenje
Varjenje na čelo po tehnologiji taljenja se uporablja za povezovanje polietilenskih izdelkov, zlasti cevi. Z njegovo pomočjo se izvaja tudi montaža fitingov in drugih delov.
Za težko dostopna, zapletena območja se ta metoda ne uporablja. V takih primerih je primernejše elektromufno varjenje.
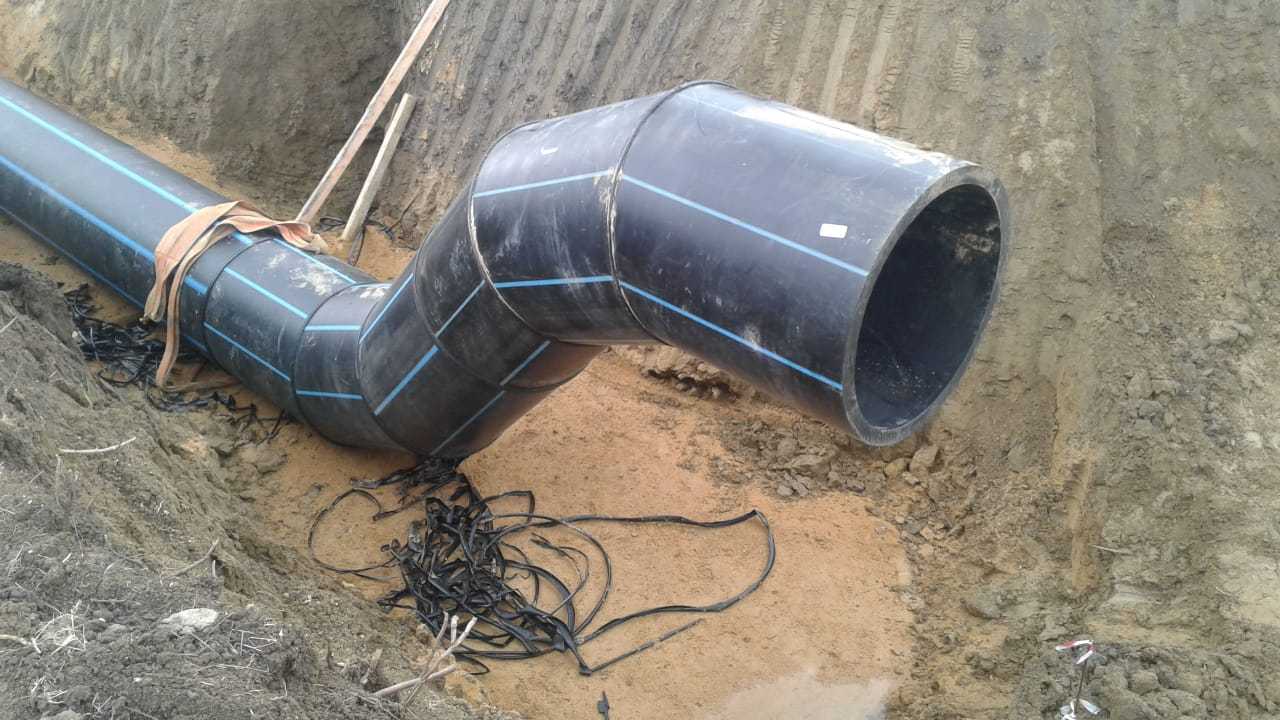
Da bi varjenje na čelo potekalo uspešno in bi bil zvar urejen in trden, se je treba držati določenega algoritma dejanj.
Navodila po korakih so navedena spodaj:
- Pripravite varilno opremo.
- Organizirajte potrebne pogoje.
- Pripravite cevi.
- Izvedite varilna dela.
- Počakajte, da se material ohladi in rezultat fiksira.
Vsaka od teh stopenj ima svoje posebnosti in pravila izvedbe. O njih bomo podrobneje povedali spodaj.
Priprava varilne opreme
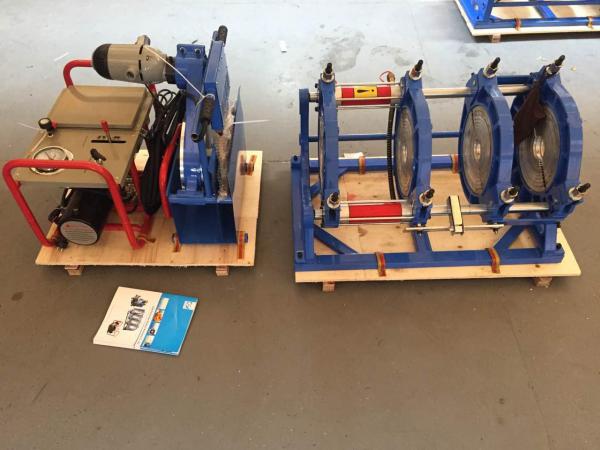
Za varjenje dveh odsekov polietilenskih cevi z metodo na čelo je potrebna posebna oprema. Ta centrira, poravna, tali in povezuje robove izdelkov pod potrebnim tlakom.
Sodobni trg ponuja široko izbiro takšnih aparatov. Obstajajo naprave z mehanskim, hidravličnim pogonom in tiste, ki so opremljene s programskim upravljanjem. Slednje so bolj priročne za uporabo.
Aparati za varjenje na čelo imajo standardno konstrukcijo. Obvezno vključujejo naslednje sestavne dele: centrator, torčevalnik, grelni element, redukcijske vložke, pogon.
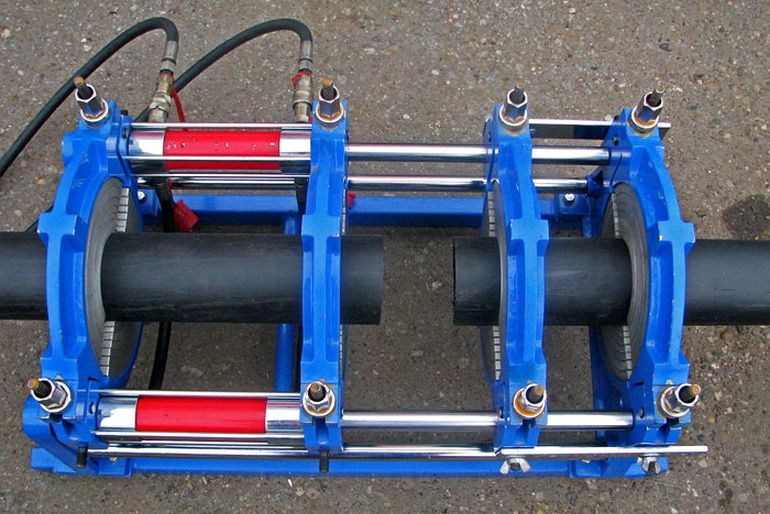
Centrator je namenjen fiksiranju obdelovancev v pravilnem položaju in pritrjevanju spojenih koncev polietilenskih cevi. Opremljen je z dvema premičnima in dvema nepremičnima vpenjaloma.
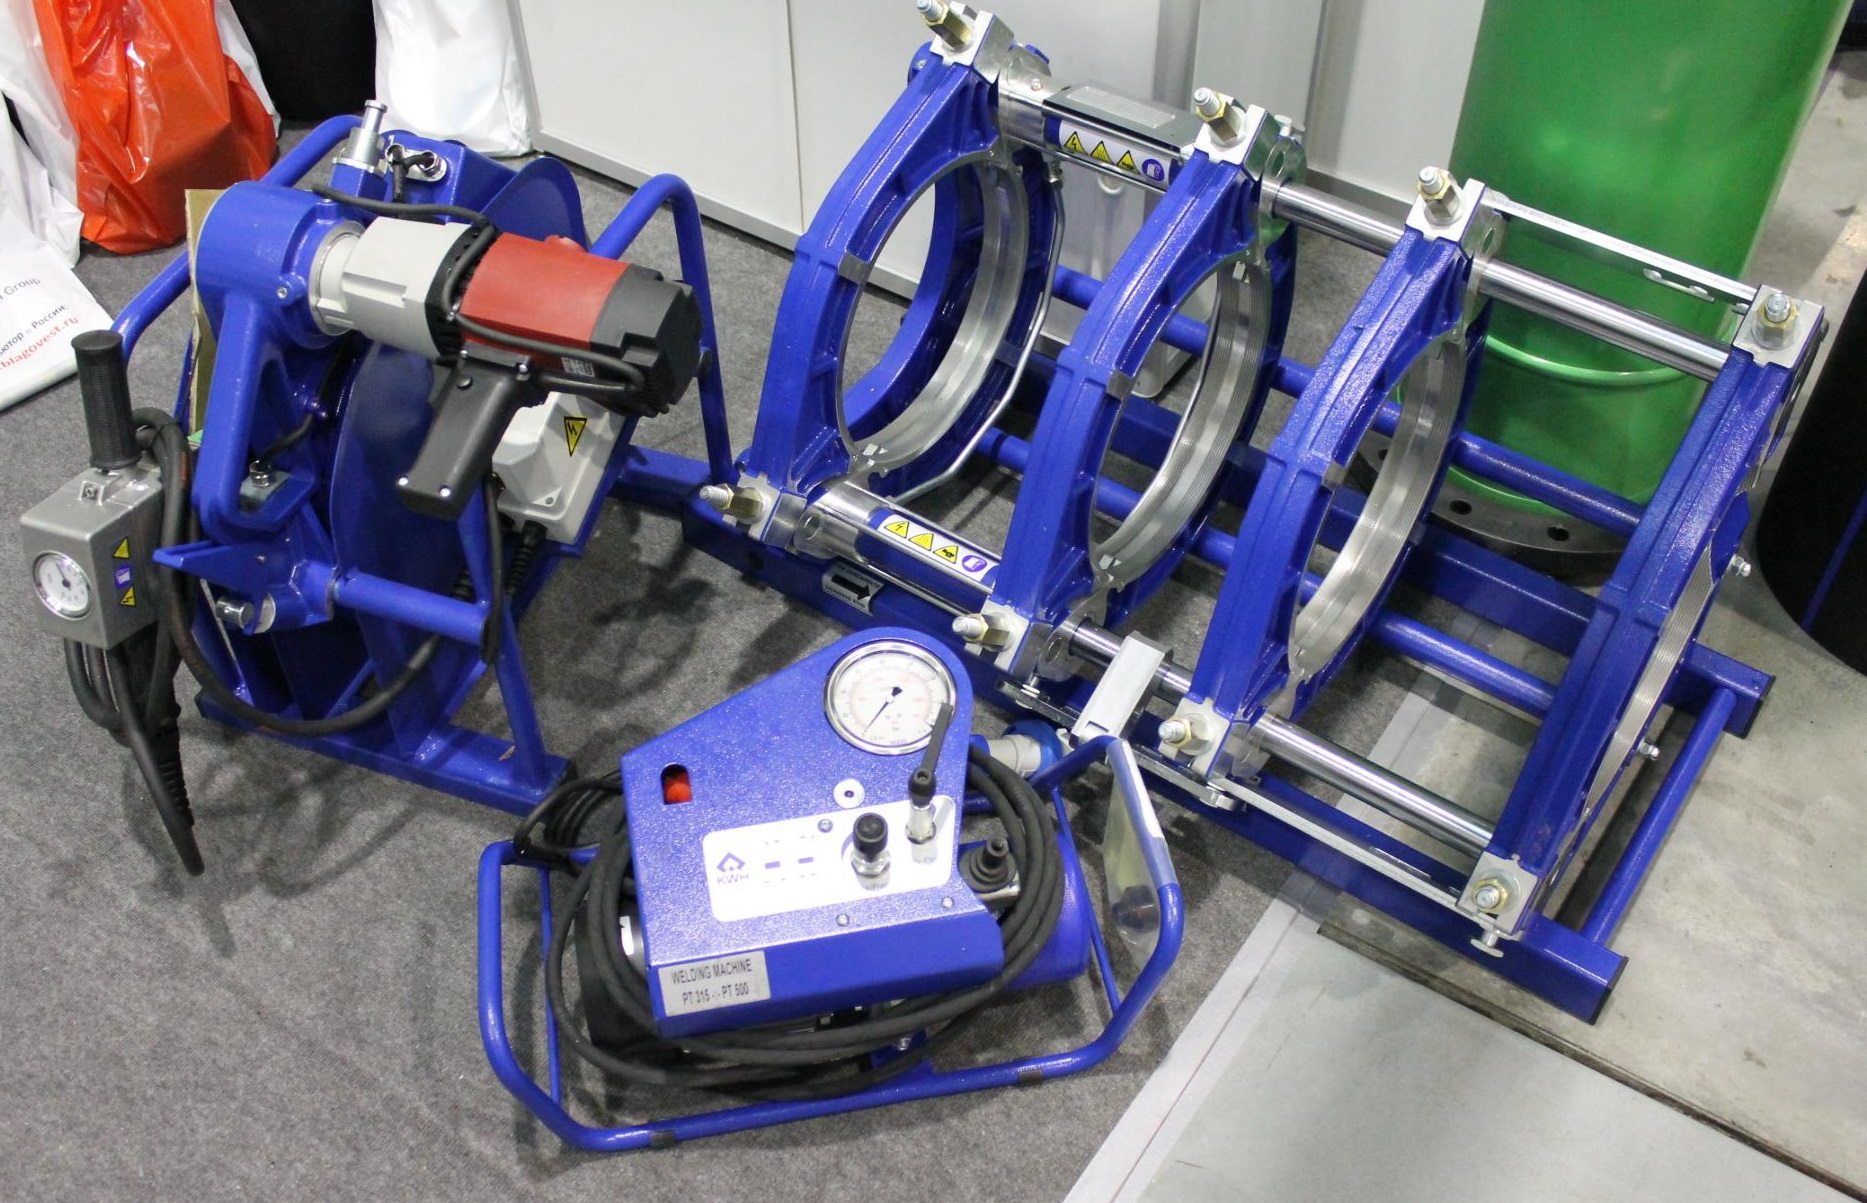
Rezalnik omogoča obdelavo reza tako, da se konca dveh delov popolnoma dotikata. V skladu s pravili je dovoljena reža največ 0,05 cm za cevi srednjega in majhnega premera.
Za izdelke velike velikosti se ta vrednost poveča na 0,07 cm. Če je po prvem obdelovanju pri stikanju reža večja od določene norme, se ponovno uporabi rezalnik.
Grelni element ima obliko plošče, prevlečene s teflonom. Ponavlja obliko cevi. Pogon približuje in spaja segreti in stopljeni stičišči dveh izdelkov. Reduktorski vložki preprečujejo deformacijo izdelka.
V avtomatizirani opremi je krmilna enota, opremljena z gumbi. Takšni aparati zagotavljajo enostavnost in natančnost varilnega postopka. To omogoča, da se izključi možnost napake.
Dovolj je le pravilno postaviti dve cevi, ki ju je treba spojiti, in pritisniti ustrezen gumb. Sodobna oprema se odlikuje z visoko zmogljivostjo, vendar je draga.
Ustvarjanje potrebnih pogojev
Tehnologija čelnega varjenja z metodo taljenja pri uporabi ni zapletena. Vendar je ni mogoče uporabiti v vseh primerih. Pomembno je izpolnjevanje vrste pogojev.
Čelno varjenje je mogoče le pri ceveh, ki so izdelane iz ene vrste polietilena in imajo enak premer. Debelina sten izdelka ne sme biti manjša od 0,5 cm. Delo je dovoljeno le v določenem temperaturnem območju: od -15 do +45 stopinj.
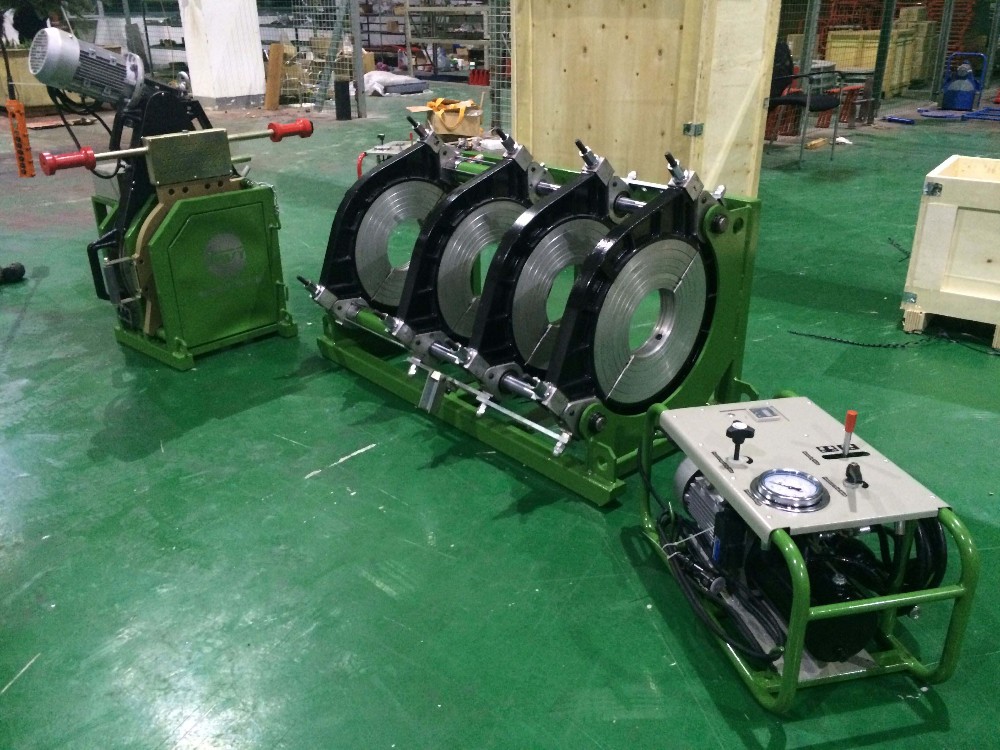
Metoda čelnega varjenja se izvaja le, če je mogoče varno pritrditi in stisniti konce spojenih cevi drug k drugemu. Ob prisotnosti posebnega aparata s tem ni težav.
Priprava polietilenskih cevi
Da bi dobili kakovosten, nepropusten in estetski šiv pri spajanju polietilenskih cevi s čelnim varilnim postopkom, je treba najprej pripraviti izdelke. Preveriti je treba ovalnost polietilenskih cevovodov. Priporočljivo je primerjati debelino sten. Ta mora biti enaka.
Prav tako je treba izdelke pripraviti mehansko. Za to se uporablja obrezovanje in frezanje. To bo omogočilo spajanje cevi v pravilnem položaju.
Priporoča se uporaba električnega čelnega skobeljnika. Ta bo obrezal cev pod ustreznim kotom. Pomembno je, da sta robova obdelovancev ravna in se popolnoma dotikata drug drugega.
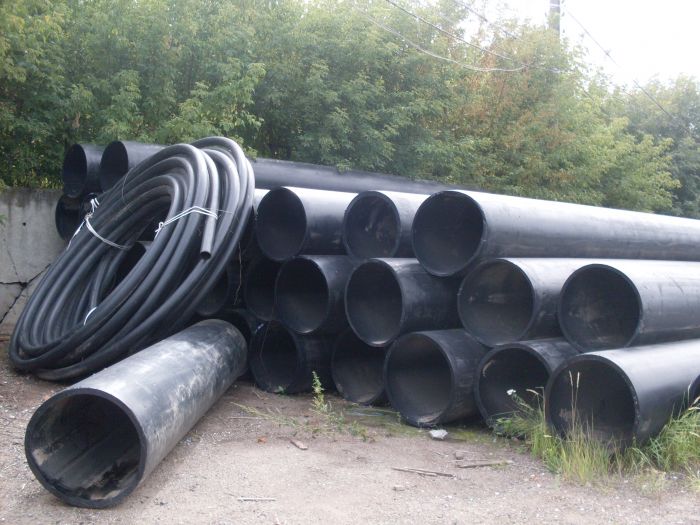
S površine delov je treba odstraniti nečistoče – prah, umazanijo ipd., vlago. Za to bosta morda potrebni dve mehki, suhi krpi in posebno čistilno sredstvo.
Izvajanje čelnega varjenja
Čelno varjenje s taljenjem in nato povezovanjem dveh delov je bolje izvajati v samodejnem načinu. To bo zagotovilo doseganje želenega rezultata.
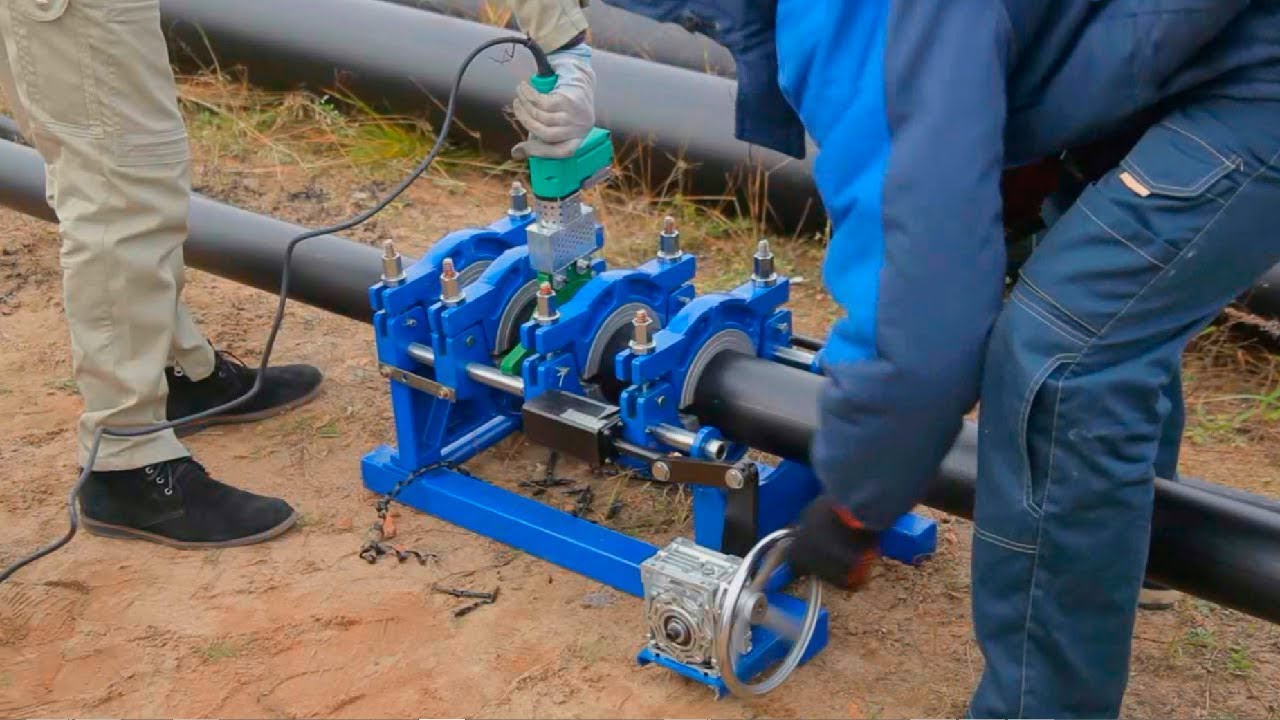
Ne glede na to, ali uporabljate samodejno ali mehansko opremo za čelno varjenje, bo postopek enak.
Postopek se izvaja v naslednjem zaporedju:
- Postavite dve cevi, ki ju je treba zvariti, v centralizator in ju pritrdite. Med obdelovancema naj bo razdalja približno štiri centimetre;
- Odstranite robova in očistite obdelovanca;
- Konca cevovoda hkrati segrejete z varilnim ogledalom. Polietilenski material se običajno stopi na 2 mm. To se zgodi precej hitro;
- Previdno odstranite grelni element;
- Tesno povežite segreta spoja cevovoda in ju fiksirajte v tem položaju;
- Držite pod pritiskom.
Na koncu naj bo ravna, tesna povezava z zunanjim nalivom v predelu zvara.
Čas za izvedbo postopka
Za varjenje polietilenskih cevi s taljenjem in nato spajanjem lahko porabite različno količino časa. Veliko je odvisno od zunanjega premera obdelovancev. Večji kot je, dlje se material segreva in ohlaja, več časa je na voljo za spojitev.
Za dosego trdnega, tesnega in natančnega spoja je pomembno vedeti, za koliko je treba segreti konce cevi in koliko časa vzdrževati spojene izdelke. Take informacije so podane v spodnji tabeli.
| Premer cevovoda v centimetrih | Čas segrevanja koncev obdelovancev v sekundah | Čas, namenjen spajanju v sekundah | Čas hlajenja spojenih cevi in doseganja zanesljivega spoja v minutah |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Najpogosteje se čelno varjenje uporablja za polietilenske cevi s premerom več kot 5 cm.
Splošna priporočila za varjenje
Pri izvajanju varjenja polietilenskih cevi s taljenjem je zelo pomembno upoštevati navodila. Odstopanje od tehnologije lahko povzroči pregrevanje materiala in nastanek notranjega naliva. To bo motilo pretok tekočin po ceveh.
Prav tako je spoj lahko kriv in nehomogen. V vsakem primeru bo taka konstrukcija veljala za okvarjeno in neprimerno za uporabo.
Obstaja vrsta priporočil, ki se jih je treba držati, da dosežemo želeni rezultat. Pomembno je, da se stene med čelnim spajanjem ne premaknejo za več kot 10 % njihove debeline. Pri ohlajanju materiala morajo biti spojeni deli varno pritrjeni. Čas, porabljen za odstranitev grelne plošče in spajanje obeh koncev izdelka, mora biti minimalen.
Varjenje breztlačnih kanalizacijskih cevi iz polimera s čelnim postopkom ni priporočljivo. Na mestu spoja nastane valjček, na katerem se lahko nabirajo trdni delci, kar povzroči zamašitev voda.
Če se odločite za polaganje cevovoda in varjenje s čelnim postopkom, je priporočljivo, da se najprej seznanite z določbami ustreznih GOST standardov. Ti dokumenti vsebujejo pravila, zahteve glede kakovosti del in izdelka.
Pri montaži vodovodnih in plinovodnih vodov se je treba ravnati po GOST R 55276. V njem je opisana tehnologija čelnega varjenja polietilenskega cevovoda.
Za opremo za spajanje izdelkov s tem postopkom se uporablja GOST R ISO 12176-1.
Zaključki in koristen video na to temo
Postopek in značilnosti izvajanja čelnega varjenja polietilenskih cevi z uporabo mehanske naprave:
Čelno varjenje polietilenskih cevi s pomočjo avtomatske opreme:
V praksi čelno varjenje polietilenskih cevi z lastnimi rokami ni posebej razširjeno. To je povezano s tem, da za takšno delo potrebujete posebno opremo, določeno raven znanja in spretnosti.
Čelno varjenje polietilenskih cevi je treba izvajati v skladu z uveljavljenimi zahtevami in pravili. To bo zagotovilo kakovostno in trajno konstrukcijo. Varjenje s čelnim postopkom ima svojo tehnologijo, značilnosti in razlike.
Metodo lahko izvedete sami, vendar je za to pomembno ustvariti potrebne pogoje in ustrezno pripraviti cevi. Če nimate varilnega aparata, je bolj smiselno, da ga najamete. Priporočamo, da si vnaprej ogledate video na temo čelnega varjenja. Vizualno boste lažje razumeli bistvo metode in posebnosti njene izvedbe.
Imate izkušnje s čelnim varjenjem polietilenskih cevi? Želite deliti svoje znanje na tem področju ali postaviti vprašanja o varilnih delih? Prosimo, pustite komentarje, sodelujte v razpravah – spodaj je obrazec za povratne informacije.
 Varilni aparat za polietilenske cevi: katerega je najbolje kupiti in kako ga pravilno uporabljati
 Temperatura spajkanja polipropilenskih cevi: glavne faze samostojnega varjenja + tabela vrednosti
 Električno varjenje za začetnike: podrobnosti varilnih del in analiza glavnih napak
 Plinski gorilnik za spajkanje bakrenih cevi: glavne vrste gorilnikov + nasveti potencialnim kupcem
 Kako variti vertikalna in horizontalna varova z električnim varjenjem: navodila po korakih
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve