Kako variti vertikalna in horizontalna varova z električnim varjenjem: navodila po korakih

Elektrovarjenje je tehnologija združevanja strukture kovin s segrevanjem in taljenjem z električnim oblokom. Ta je široko razširjena v najrazličnejših gospodarskih sektorjih, vključno z zasebnim sektorjem.
V bistvu je s to metodo mogoče variti med seboj vse kovine, ob upoštevanju temperature električnega obloka (7000–8000 stopinj). Toda preden se lotimo te tehnologije, je treba preučiti, kako variti vertikalni šiv z elektrovarjenjem, in se seznaniti s tehniko izdelave horizontalnega šiva.
Vsebina članka:
Varilni šivi: splošne opredelitve
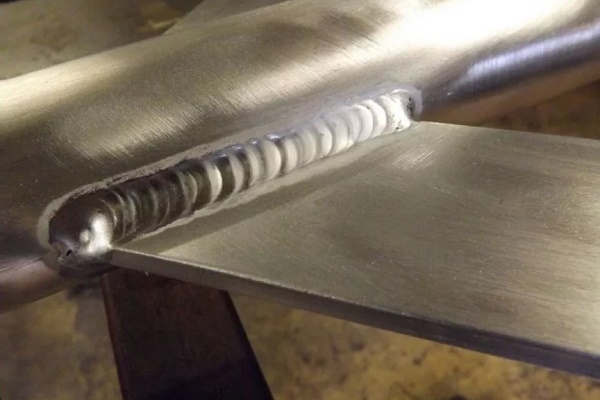
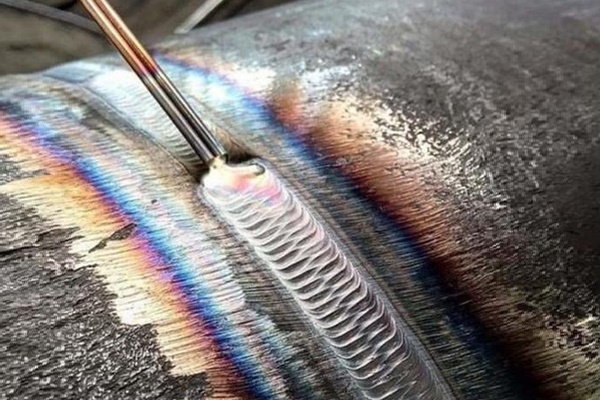
Tehnologija varjenja kovin je tesno povezana s pojmom – varilni šiv. Ta se oblikuje med procesom strjevanja kovine, staljene z obločnim elektrovarjenjem.
Glede na mesto izvedbe varjenja je šiv lahko nameščen horizontalno ali vertikalno. Poleg tega je lahko prostorska lega šiva spodnja, bočna ali zgornja.
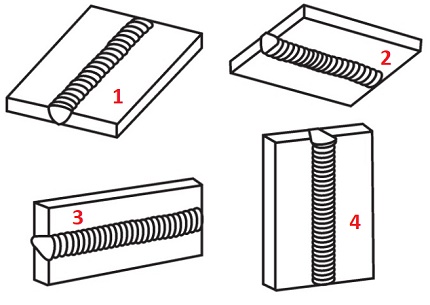
Najbolj enostavno in lahko izvedljivo polaganje varilnih šivov je v ravnini spodnjega horizonta. V takih pogojih je staljeni kovino dovolj enostavno nadzorovati.
Preostale možnosti razporeditve šivov v prostoru (bočna in zgornja) so tehnološko zahtevne za izvedbo in zahtevajo preučevanje tehnike varjenja ter pridobivanje ustreznih izkušenj.
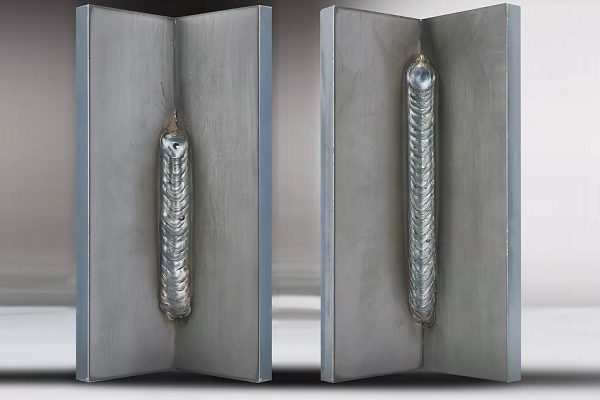
Kako variti vertikalni šiv?
Težavnost nadzora varjenja pri ustvarjanju navpičnega šiva je posledica običajnega fizikalnega pojava – sile teže. Ta vpliva na maso staljene kovine, ki se v tekočem stanju usmerja navzdol.
Dejanja profesionalnega varilca so tu v tem, da preprečijo ločitev staljene mase od mesta varjenja. Takega rezultata bo pomagalo doseči stabilno goreč električni oblok, ki se vzdržuje na najmanjši dovoljeni razdalji od konca elektrode do varilne kopeli.
Tehnika od spodaj navzgor
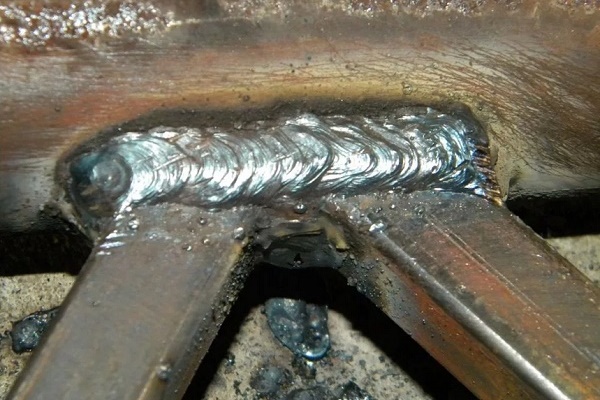
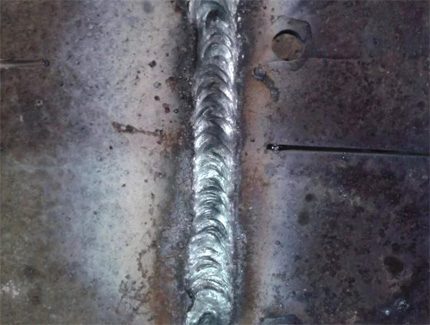
Navpični stik praviloma zavarijo s premikanjem elektrode od spodnje točke navzgor. Takšna pot zagotavlja bolj stabilen nadzor, električni oblok pa samozavestno drži kopel s talino ter preprečuje razlivanje. Prav s potekom od spodaj navzgor je mogoče oblikovati najkakovostnejši navpični zvar.
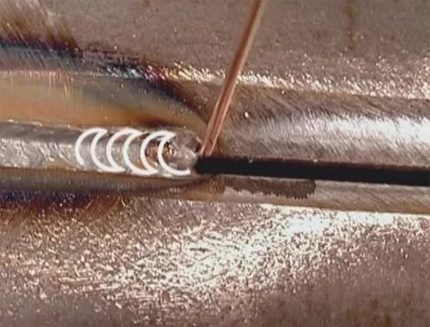
Seveda je treba pred začetkom varjenja navpičnega šiva pripraviti robove stika in jih obdelati v skladu s tehničnimi zahtevami. Varilni aparat je treba nastaviti glede na pogoje varjenja (nastaviti tok, izbrati elektrodo).
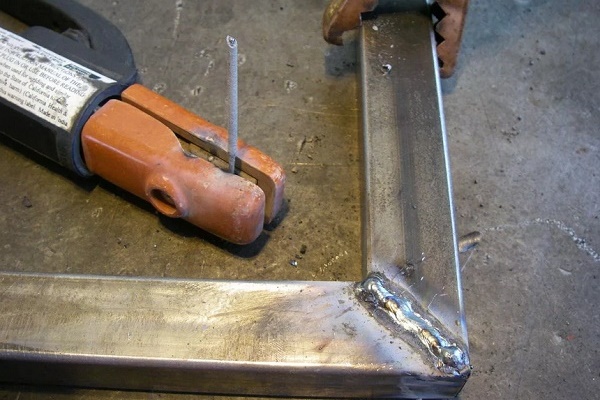
Sprva se vzdolž linije stika naredi več točkovnih 'prihvatkov' – varjenje s kratkim šivom (1 – 2 cm). Namen takšnih dejanj je preprečiti med segrevanjem premik varjenih delov zaradi temperaturne deformacije.
Ko se izvaja vertikalno varjenje stika, se kot držanja elektrode glede na ravnino, na katero bo legel zvar, vzdržuje v mejah 45–90º.
Navodila varilca določajo naslednje ukrepe:
- Z dotikom elektrode na kovino se vžge oblok.
- Pridržni zvari se naredijo na 3–4 točkah vzdolž linije stika od njene sredine proti robovom.
- Varjenje se začne na spodnji točki linije stika.
- Premikanje elektrode je usmerjeno navzgor, varilna kopel se zadržuje v delovnem območju.
Elektrodo je treba premikati z zmerno hitrostjo. Glavni hitrostni kriterij – tvorba optimalne količine taline varilne kopeli.
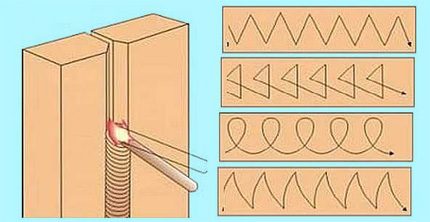
Hkrati z navpičnim premikanjem elektrode so dovoljeni prečni cikcakasti gibi v obliki 'polmeseca', 'jelke' ali drugega 'vzorca'. Toda tehnika prečnega premikanja se zdi primerna le pri kovinah z debelino stene večjo od 4 mm.
Kovino z navpičnim zvarnim šivom je priporočljivo variti v enem prehodu brez ustavitve. Za začetnike varilce se v tem vidi težava. Vendar se izkušnje hitro naberejo.
Tehnika od zgoraj navzdol
Izkušeni varilci brez težav polagajo navpični zvar s premikanjem elektrode od zgoraj navzdol. V čem je skrivnost izvedbe takšnega postopka?
Vse je preprosto: pri vžigu električnega obloka se elektroda namesti glede na delovno ravnino pod kotom 90º. Takoj ko se kovina na mestu nastanka obloka začne taliti, se kot namestitve elektrode spremeni na 15–20º, pri čemer se držalo rahlo spusti.
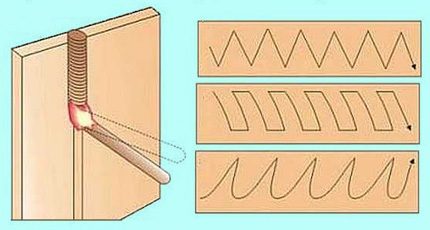
Vodenje elektrode po liniji stika debelejših kovin se prav tako izvaja s prečnimi cikcaki v obliki 'žagice' ali 'pravokotnika'. Nekateri varilci uporabljajo metodo 'valovitega' razporejanja taline.
Medtem pa način oblikovanja navpičnega zvara v smeri od zgoraj navzdol spremlja velike težave za varilca. Vendar pa po mnenju mnogih strokovnjakov varjenje v takšni obliki daje boljše rezultate v smislu kakovosti.
Tehnologija varjenja horizontalnega šiva
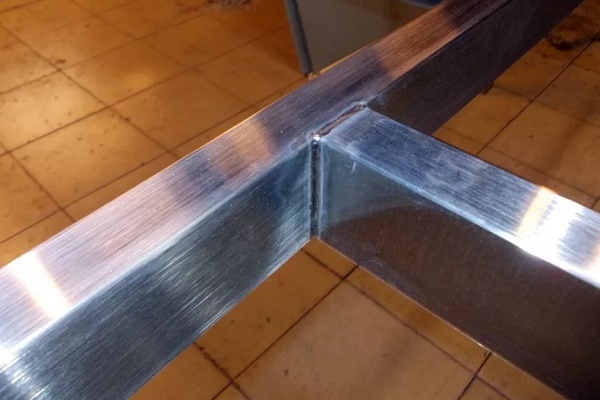
Specifika varjenja vodoravnega zvara je praktično enaka kot pri navpičnem. Tehnične podrobnosti – spet rokovanje s koti namestitve elektrode.
Smer gibanja med postopkom varjenja delov na stiku se lahko izbere od skrajne leve točke do skrajno desne točke ali obratno. Konkretno izbiro smeri določi varilec glede na lastno udobje.
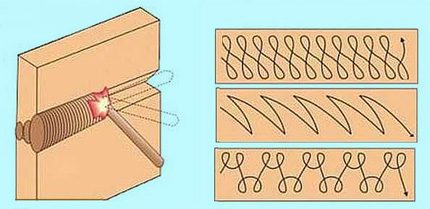
Toda kako pravilno variti horizontalni zvar z električnim varjenjem, da bi preprečili iztekanje taline iz brazde zaradi delujoče sile teže?
Tukaj morate izbrati takšen položaj elektrode, pri katerem bi bila sila gorenja električnega obloka enakovredna sili teže kapljic kovine. Morda boste morali nastaviti jakost toka in s preizkušanjem izbrati optimalno hitrost premikanja elektrode.
Običajno varjenje horizontalnega zvara poteka neprekinjeno do popolnega zaključka. Vendar, če taline (varilne kopeli) ne uspete obdržati pod nadzorom, lahko poskusite spremeniti tehniko – preiti na premikanje s periodičnim ugašanjem obloka.
Vse te podrobnosti se pridobivajo s prihodom izkušenj pri izvajanju varilnih del. Zato ne obupajte, če vam iz prvih poskusov nič ne uspe.
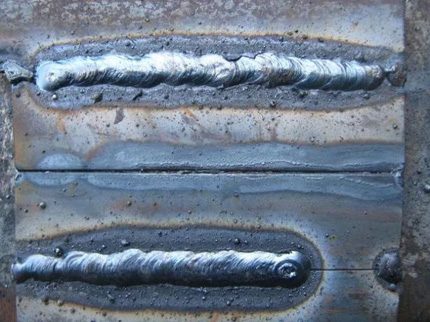
Oblikovanje horizontalnega zvara želene širine in globine prevara se praviloma doseže s skrbnim prečnim premikanjem gorečega konca elektrode od roba enega spojnega dela do roba drugega.
Pri varjenju kovin debeline do 4 mm uporabljajo različne variante «vzorca» prečnega hoda elektrode. Natančnih priporočil v zvezi s tem ni. Glavno je doseči zahtevano širino zvara in globino prevara.
Električni oblok: nadzor optimalne dolžine
Velikost reže med gorečim koncem elektrode in ravnino kovine, ki zadostuje za nastanek električnega razelektrenja, imenujemo dolžina obloka. Ena glavnih osnov navodil za varilca je nadzor optimalne dolžine obloka.
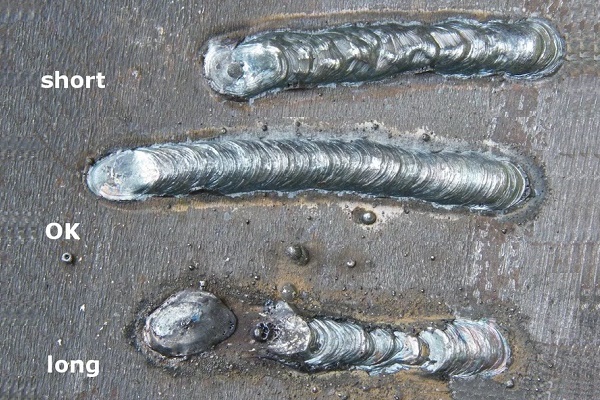
Teoretično lahko v načinu varjenja dobimo tri obločne presledke:
- kratek (1 – 1,5 mm);
- dolg (3,5 – 6 mm);
- normalen (2 – 3 mm).
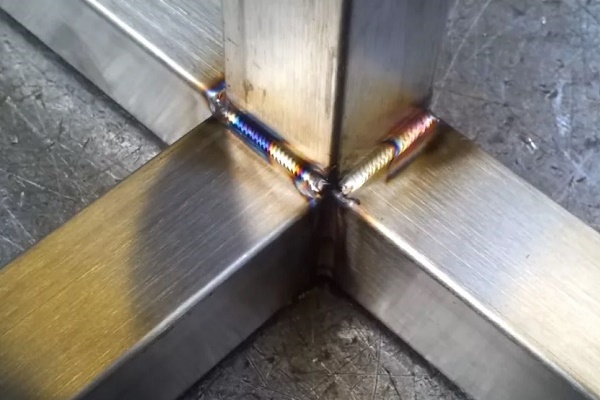
Za način gorenja kratkega obloka je značilno nezadostno segrevanje kovine po širini. Na robovih zvara se v takih primerih opazi tako imenovani «podrez» – majhna vdolbina. Prisotnost takšne napake priča o nizkih kakovostnih kazalnikih varilnega zvara.
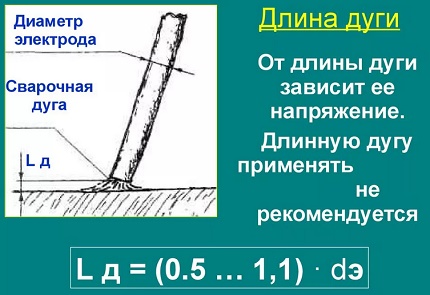
Način varjenja z dolgim oblokom praviloma spremlja njegovo periodično ugašanje. Tu je opazno majhno segrevanje kovine po globini. O dobri kakovosti zvara tudi ne moremo govoriti.
Tako ostane edina možnost, na katero naj se začetni varilec osredotoči – normalna dolžina obloka, ki ne sme biti večja od Ld = 0,5-1,1 * De (Ld – dolžina obloka; De – premer elektrode).
Upravljanje položaja elektrode
Varilni proces se lahko izvaja s položajem elektrode pod kotom naprej, pod kotom nazaj ali pod pravim kotom. Z uporabo katerega koli od teh treh tehnoloških pristopov lahko varilec ustvarja zvare v različnih pogojih dela.
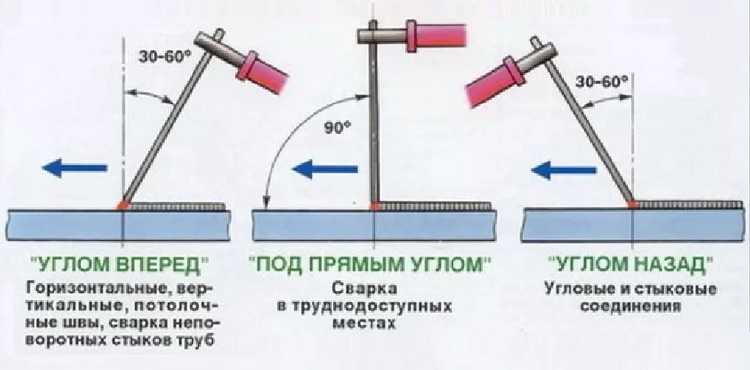
Tako se metoda »pod kotom naprej« tradicionalno uporablja za povezovanje elementov z vodoravnimi in navpičnimi zvari v pogojih zgornje lege delov v prostoru (stropno varjenje). Ista tehnika se uspešno uporablja za varjenje nepremičnih spojev cevi ali pri gradnji domače peči iz plinske jeklenke.
Z držanjem elektrode strogo pod pravim kotom (90°) varilec zagotavlja izvedbo del na težko dostopnih mestih. Nazadnje, tehnika »kot nazaj« omogoča kakovostno izvajanje varilnih del na kotnih spojih.
Z nastavitvijo elektrode »pod kotom naprej« se običajno dela s tankostenskimi kovinami. V tem položaju elektrode dobimo širok zvar majhne globine. Na debelostenskih kovinah pa se nasprotno poskuša uporabiti tehniko »pod kotom nazaj«, s čimer se zagotovi segrevanje kovine do zadostne globine.
Parametri toka in premikanje elektrode
Vrednost jakosti toka in hitrost premikanja elektrode sta pomembna dejavnika, ki vplivata na kakovost zvara. Varjenje z velikimi tokovi spremlja segrevanje kovine do velike globine, kar omogoča povečanje hitrosti premikanja elektrode. Ob pogoju optimalnega razmerja med tokom in hitrostjo gibanja elektrode dobimo enakomeren kakovosten zvar.
Tabela ujemanja toka, elektrode in debeline kovine
| Jakost toka, A | Premer elektrode, mm | Debelina kovine, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Pri premikanju elektrode z določeno hitrostjo je treba upoštevati velikost moči obloka. Prehitro podajanje elektrode pri majhni moči ne more zagotoviti zadostne temperature segrevanja.
Kot rezultat – kovine ne bo mogoče prevariti do želene globine. Zvar bo preprosto »ležal« na površini, komaj prijel robove.
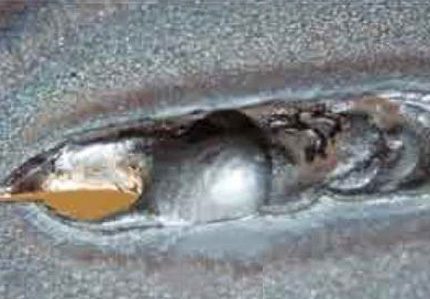
Nasprotno, v pogojih prepočasnega pomika elektrode nastane atmosfera pregrevanja, kar grozi z deformacijo kovine na liniji varjenja. Če imajo kovinski elementi tanko strukturo, bo močan oblok preprosto prežgal kovino.
Uspešno se lahko preizkusite na področju začetnika varilca in izpilite veščine izvajanja zvarov pri izdelavi pečice na odpadno olje, katere osnova ohišja je kovinska cev. Priporočamo, da si ogledate koristne informacije.
Navodila za začetnika varilca
Varilska dela je dovoljeno izvajati samo ob uporabi ustrezne opreme.
Standardni komplet vsebuje:
- Jakno, hlače, rokavice, obutev iz negorljivih in trpežnih materialov.
- Pokrivalo, ki popolnoma pokriva zadnji del glave.
- Posebno zaščitno masko za obraz in oči.
Za varjenje morate uporabljati delujoč aparat, katerega električni del je zaščiten z zanesljivim ohišjem. Električni kabli, ki so sestavni del aparata, morajo imeti nepoškodovano izolacijo in ustrezati električnim značilnostim naprave.
Delovno mesto varilca je treba opremiti z delovno mizo, viri svetlobe, ozemljitveno zbiralko, sredstvi za zaščito pred električnim udarom in protipožarnimi sredstvi.
Prav tako morate pred začetkom del natančno preučiti pravila elektrovarjenja ter pregledati in preučiti metode in možnosti izvajanja zvarov.
Zaključki in koristen video na to temo
Predlagamo, da si ogledate video praktikum varjenja: kako varijo vodoravne in navpične zvarke:
Ni nujno, da imate kvalifikacijo profesionalnega varilca, vendar je zaželeno, da obvladate tehniko varjenja. Zahvaljujoč obstoječim veščinam varjenja imate več možnosti za izvedbo različnih domačih projektov.
Če želite, se lahko tehnologije vedno naučite, praktične izkušnje pa vam bodo pomagale, da obvladate tehniko izvajanja del na visoki ravni.
Želite deliti svoje izkušnje pri izvajanju varilnih zvarov? Ali poznate podrobnosti postopka, ki v članku niso navedene? Prosimo, napišite komentarje v spodnjem okvirju.
 Električno varjenje za začetnike: podrobnosti varilnih del in analiza glavnih napak
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve