Varjenje polietilenskih cevi: primerjava metod + navodila za montažo

Za sestavljanje razvoda iz polietilenskih (PE) cevi so potrebna določena znanja o njihovem varjenju in povezovanju s pomočjo fitingov. Za to delo bo ustrezala tudi oprema, ki se uporablja za montažo polipropilenskih cevovodov.
Varjenje polietilenskih cevi se izvaja s posebnimi napravami in zahteva določeno znanje, o čemer bomo govorili v tem članku. Podrobno si bomo ogledali posebnosti priprave opreme na postopek varjenja, podali bomo priporočila za izvedbo kakovostnega varilnega spoja. Prav tako bomo obravnavali različne možnosti varjenja cevi iz polietilena.
Vsebina članka:
Priprava opreme na varjenje
Za vsako vrsto varjenja se uporablja različna oprema. Njen nakup za enkratno sestavljanje komunikacij s čelnim in elektrovarjenjem ni smiseln, ker cena kompleta znaša več tisoč dolarjev. Bolje je uporabiti storitve zunanjih podjetij ali vzeti opremo v najem.
Uporabljena varilna oprema
Oprema za vtičnično varjenje stane v razponu 100–200 dolarjev, zato vsak sam odloča o nakupu varilnega aparata.
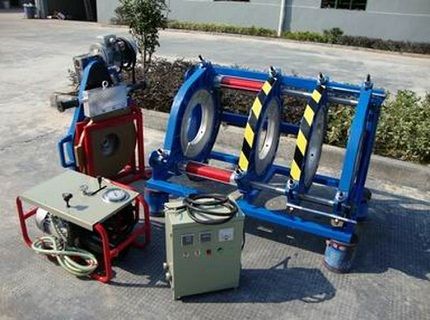
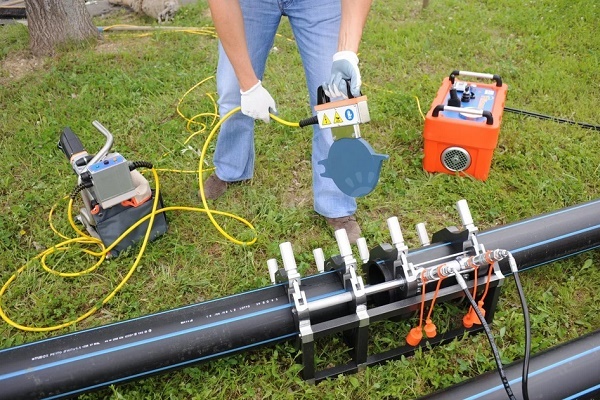
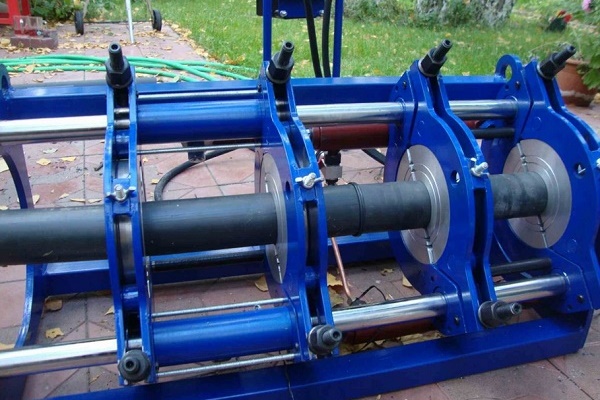
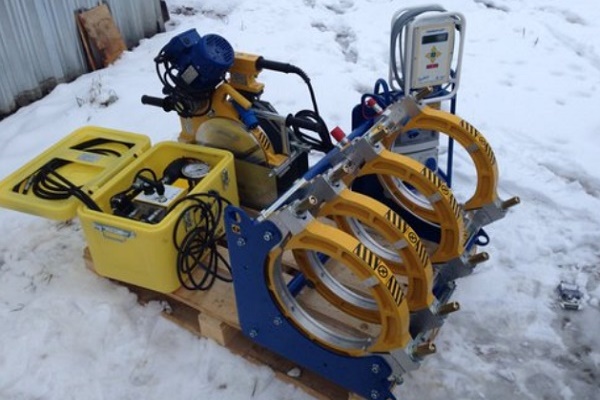
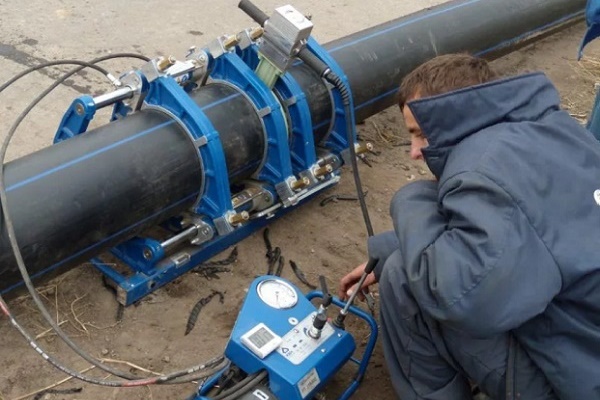
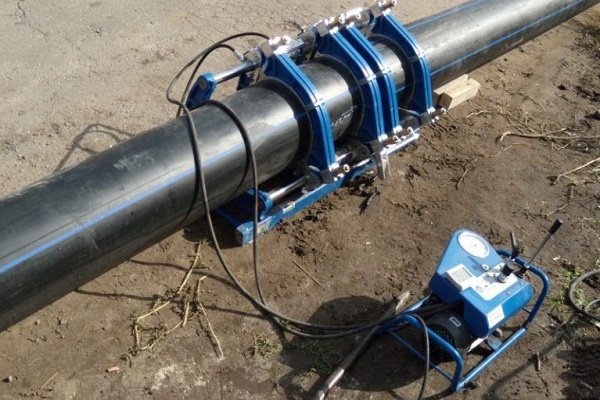
V standardni komplet naprav za čelno varjenje polietilenskih cevi spada:
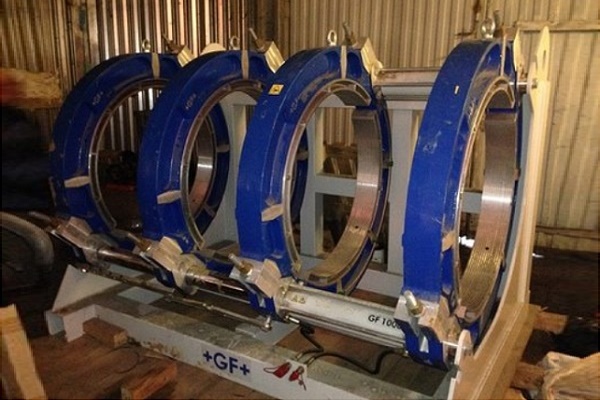
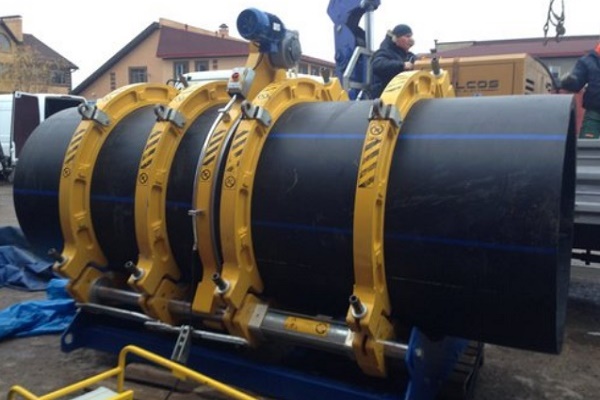
- Centrator. To je podstavek s 4 kovinskimi vpenjali za cevi, od katerih sta dva premična, dva pa togo pritrjena na podstavku.
- Obrezovalnik. Predstavlja ločeno diskasto napravo za natančno mehansko obrezovanje koncev varjenih cevi. Naprava se pritrdi na vodila varilnega aparata.
- Grelno ogledalo. Predstavlja s teflonom prevlečeno okroglo ploščo, ob katero se stisnejo spoji cevi za taljenje PE. Ima vgrajen termometer.
- Hidravlični ali mehanski pogon. Naprava za uravnavanje sile stiskanja cevi pri segrevanju in poznejšem povezovanju.
- Redukcijski vložki. To je niz menjalnih polobročev za fiksiranje cevi različnih premerov.
- Krmilna enota. Spada v komplete opreme z avtomatizacijo varilnega procesa.
V bistvu komplet opreme predstavlja samostojne pripomočke, ki opravljajo določene funkcije na različnih stopnjah varilnega procesa. Lahko so namenjeni izključno ročnemu varjenju ali pa povezovanju cevi v popolnoma avtomatskem načinu.
Za montažo elektromuftnih spojev se uporablja ustrezen varilni aparat z vgrajenim optičnim bralnikom črtnih kod. Za ta postopek niso potrebne dodatne naprave.
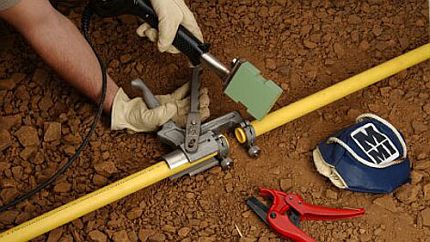
Za varjenje z vtičnico bo potreben naslednji komplet:
- električni varilni aparat;
- škarje za rezanje cevi;
- podstavek;
- kalibrator in posnemalec robov;
- nastavki za segrevanje spojnih elementov.
Poleg navedene opreme so za montažo cevi lahko potrebna tudi splošna orodja: nastavljivi ključ, merilni trak, marker in druga.
Priprava na varilni postopek
Pomemben dejavnik kakovostnega varjenja cevovodov iz HDPE je njihova predhodna priprava. Potrebni postopki za oblikovanje dobrega vara bodo predstavljeni v obliki navodil.
Neposredno pred segrevanjem delov, ki jih je treba zvariti, je treba:
- Prepričajte se, da so material in oznake delov, ki jih je treba zvariti, enaki.
- Očistite in razmastite spoje povezanih izdelkov.
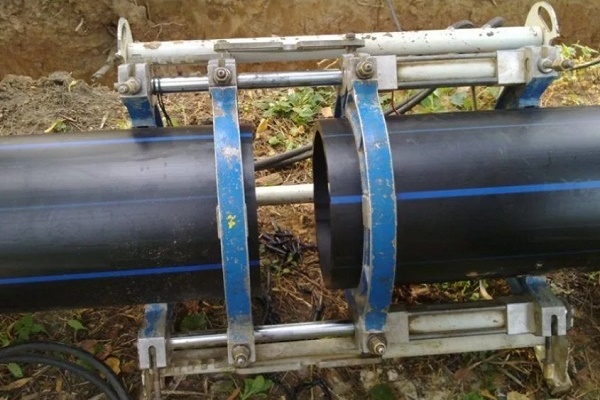
- Centrirajte cevi in jih trdno pritrdite.
- Obdelajte rezine s čelilnikom, dokler ne nastane neprekinjen trak dolžine dveh obsegov cevi.
Po vsem je treba očistiti robove spojenih delov od ostružkov.
Po temeljiti pripravi polietilenskih cevi in fitingov za varjenje ste lahko prepričani, da je kakovosten zvarni spoj napol zagotovljen.
Načini varjenja PE cevi
Industrijski polietilen nizkega tlaka (PND) je termoplastičen material, katerega lastnosti se med cikli segrevanja in ohlajanja ne spreminjajo. Zato je odlično primeren za montažo gospodinjskih in industrijskih cevovodov.
Povezovanje posameznih PND cevi in fitingov med seboj poteka s pomočjo razstavljivih navojnih spojev ali naslednjih načinov varjenja:
- z vtičnico;
- elektromufni;
- s čelnim stikom.
Cevi z debelino stene do 4,5 mm (premer do 50-110 mm) varimo s prvima dvema načinoma, za debelejše cevi pa se uporablja brezfitingov način čelnega varjenja.
Možnost #1 – način čelnega varjenja
Med čelnim varjenjem je pomembno nadzorovati kritične parametre: temperaturo orodja in plastike, tlačno silo in trajanje operacij. Brez senzorjev teh vrednosti kakovostnega zvara stabilno verjetno ne boste dosegli.
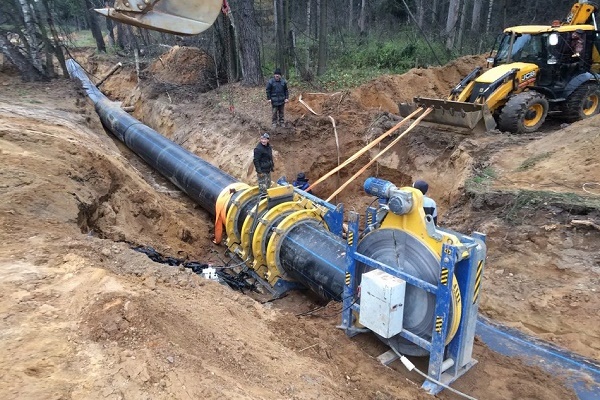
Navodila po korakih za čelno varjenje polietilenskih cevi je najbolje pregledati na primeru polavtomatske opreme s hidravličnim pogonom.
Čelno varjenje se izvaja, če debelina stene polietilenske cevi ne presega 5 mm, njen premer pa ne presega 50 cm. Tehnologija vključuje vrsto standardnih korakov:
Korak #1 – segrevanje spojev
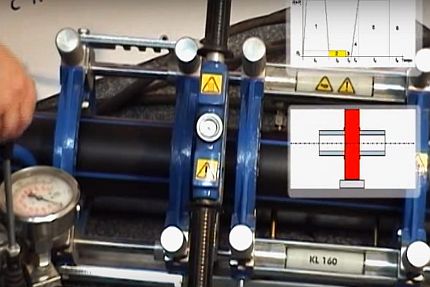
Po obdelavi koncev cevi se varilno ogledalo segreje na temperaturo 200–230 stopinj in postavi na sredino centralizatorja. Nato se s pomočjo hidravličnega pogona robovi cevi iz PND tesno pritisnejo ob njega s silo 4–6 kg/cm2.
Ko se velikost grata približa minimalno dovoljenim vrednostim, se sila zmanjša na 0,2–0,5 kg/cm2 in plastiko segreva ves normirani čas. Varjenje je dovoljeno pri temperaturah od –15 °C do +45 °C, v hladnih pogojih pa se lahko čas segrevanja podaljša.
Korak #2 – povezovanje cevi
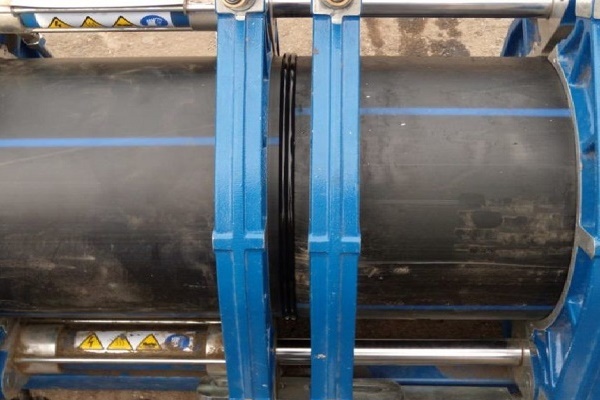
Po potrebnem segrevanju in taljenju PND na stikih se cevi razmaknejo s hidravličnim pogonom, ogledalo se odstrani in nato se s pogonom varjene površine ponovno stisnejo druga ob drugo s silo 1–3 kg/cm2. Velikost grata se nadzira vizualno, zato se lahko pritisk stiskanja razlikuje.
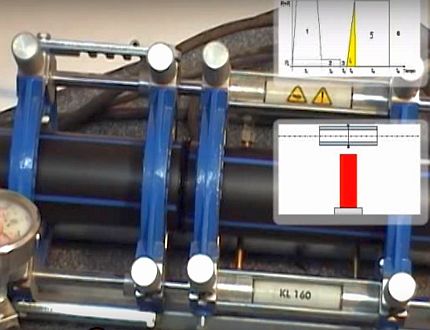
Korak #3 – hlajenje in pregled
Cevi ostanejo stisnjene druga ob drugo, dokler se spoj popolnoma ne ohladi. Po odstranitvi sile s hidravličnega pogona se cevi odstranijo iz sponk centralizatorja in opravi se ocena stanja varilnega šiva in grata. Če so njihovi parametri v normi, je cev pripravljena za uporabo.
Možnost #2 – vtičnično varjenje HDPE cevi
Po predhodnem rezanju in pripravi cevi PND in delov lahko začnete njihovo vtikalno varjenje. Postopek bo prikazan v obliki navodil po korakih.
Korak #1: priprava spajkalnika
Optimalna temperatura varjenja polietilenskih cevi se giblje v območju 210 °C, zato so primerni le spajkalniki z nastavljivim segrevanjem. Pred priključitvijo na omrežje je treba na spajkalnik priviti posebne dvostranske nastavke (tulec in trn) ter spajkalnik postaviti na križno stojalo.
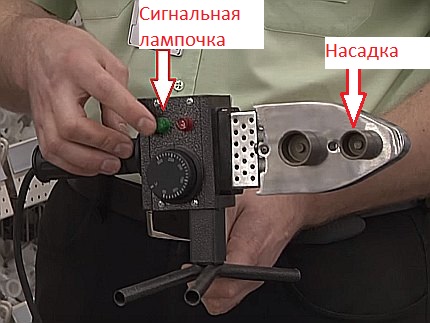
Ko doseže nastavljeno temperaturo, se na njem prižge signalna (običajno zelena) lučka.
Korak #2: segrevanje delov
Delo z vročimi cevmi je varneje v rokavicah. Za segrevanje delov je treba hkrati natakniti en spojni del na trn, nato pa drugega vstaviti v kovinski tulec.
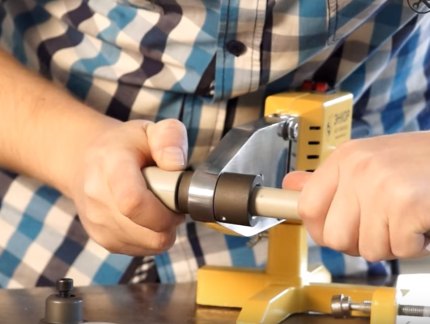
Da bi upoštevali globino povezave, lahko vnaprej s flomastrom na cev nanesete ustrezno oznako in se nato po njej ravnate pri spajanju segretih izdelkov.
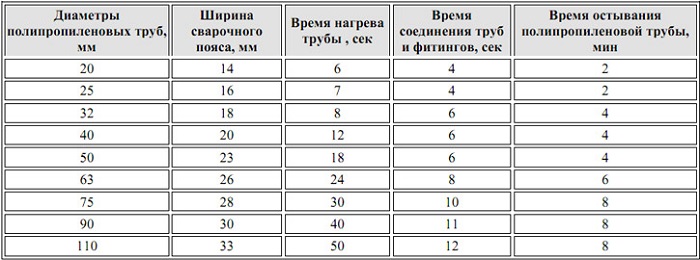
Zgoraj je podana tabela z okvirnimi časovnimi okviri segrevanja, spajanja in ohlajanja cevi ter globino vstavljanja v vtičnico. Pri negativni temperaturi lahko čas segrevanja materiala povečate za 1-2 sekundi.
Korak #4: povezovanje delov
Po segrevanju je treba izdelke hkrati odklopiti od nastavkov in z močnim ravnim gibom vstaviti cev v vtičnico do označene črte. Delov se ne sme vrteti drug glede na drugega. 5-10 sekund po povezovanju lahko vsak premik povzroči močno zmanjšanje trdnosti spoja.
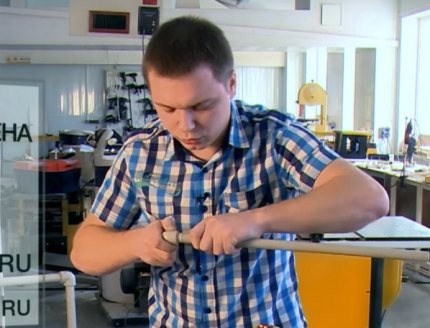
Po ohlajanju je priporočljivo pregledati nastali notranji šiv glede prisotnosti nabrekov, ki zamašijo svetlino cevi. Če je zožen, je bolje ponovno spajkati spoj, da preprečite padec tlaka v sistemu.
Možnost #3 – elektromuftno varjenje polietilena
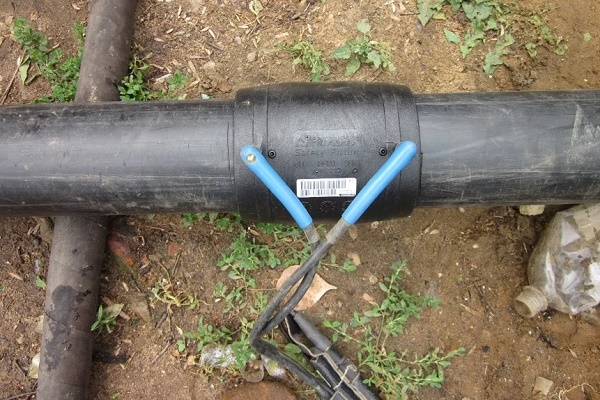
Varjenje polietilenskih cevi z elektromufto je najpreprostejši in najhitrejši način. Plastični fittingi imajo vgrajeno kovinsko spiralo, ki samostojno segreva površine, ki jih povezuje, in tali PE.
Pri tem načinu je treba dodatno porabiti za elektromufte, katerih cena se začne pri 3-4 dolarjih na kos. Zato se takšno varjenje uporablja le na mestih, kjer so nedostopni čelni in vtičnični metodi. Prednost elektromuftnega načina je možnost povezovanja cevi z debelino od 4,5 mm in manj.
Glavne faze varjenja:
- Čiščenje in mehanska obdelava fittinga ter koncev cevi.
- Centriranje in vstavljanje cevi v elektromufto.
- Priključitev fittinga na električne kontakte posebnega varilnega aparata, segrevanje spoja.
Zadnja faza – izklop električne energije in ohlajanje cevi.
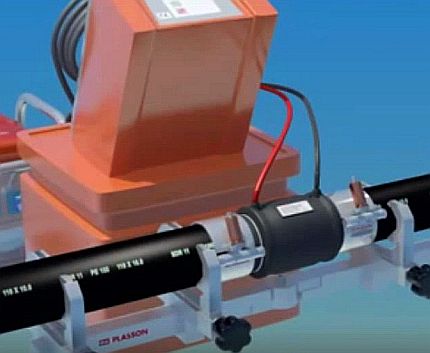
Na električnih spojkah je črtna koda s kodiranimi parametri časa segrevanja, toka in napetosti. Prebere jo optični bralnik varilnega aparata, ki nato samodejno izvede postopek spajanja. Izdelki so tesno in zanesljivo spojeni na veliki površini.
Pravilni čelni varilni spoji
Pravilnost izvajanja vseh varilnih navodil je mogoče oceniti po končnem videzu polietilenskega spoja. V primeru oblikovanja nepravilnega zvarja in velikega tveganja za izgubo tesnosti med nadaljnjo uporabo je bolje, da spoj odrežete na robovih in zvarite novega.
Pri pravilno izvedenem zvaru morajo dimenzije zvarne bradavice (grate) ustrezati normativnim vrednostim.
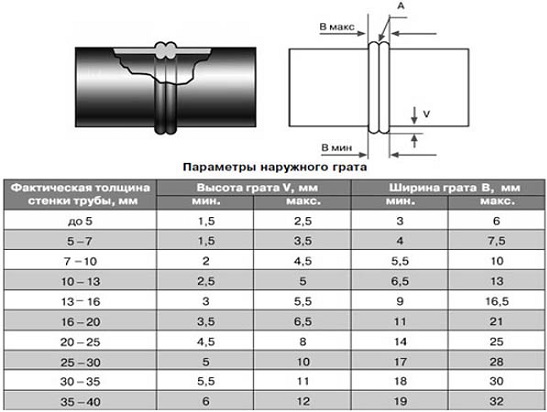
Obstajajo tudi dodatne zahteve glede parametrov zvarnih bradavic:
- Simetričnost in enakomernost po celotnem obodu stika.
- Premik sten cevi v radialni ravnini ne sme presegati 10 % njihove debeline.
- Barva zvarnih bradavic mora biti enaka barvi cevi.
- Vdolbina med gradami (bradavicami) ne sme segati globlje od ravni zunanje površine cevi.
In seveda je treba popolnoma izključiti prisotnost razpok in por.
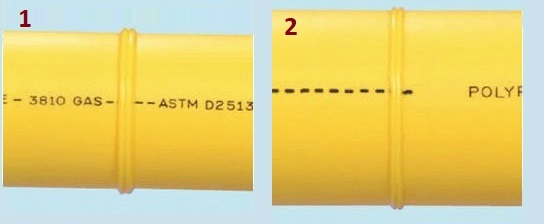
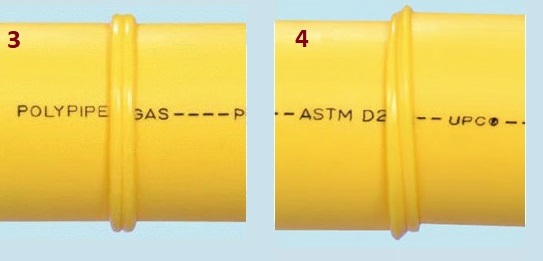
Vzrok za asimetrijo bradavic po obodu je lahko nekakovostno predhodno čeljenje ali namestitev čelilnika pod kotom na cev.
Navodila za montažo polietilenskih cevi
Za povezovanje polietilenskih cevi z elementi vodovoda se lahko uporabljajo naslednje povezave:
- neločljive;
- ločljive.
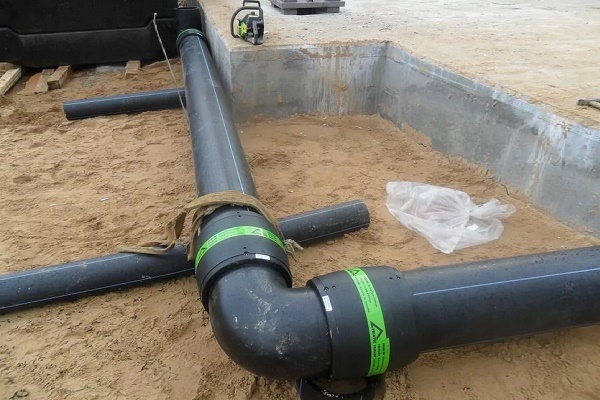
Neločljive povezave se izvedejo s spajanjem cevi med seboj ali s posebnimi varilnimi fitingi. Ta način je poceni, vendar so tako dobljene konstrukcije pogosto okorne. Uporaba neločljivih povezav je upravičena pri montaži podzemnih stacionarnih vodovodov.
Za sestavljanje začasnih sistemov iz polietilenskih cevi ter v odsotnosti varilne opreme lahko uporabite navojne kompresijske fitinge, katerih montaža bo obravnavana v nadaljevanju.
Priključitev cevi na kompresijski fiting
Kompresijski fittingi so dražji od varjenih modelov, vendar so razstavljivi in enostavni za uporabo. Navodila za njihovo montažo so obravnavana v spodnjem postopnem navodilu.
Prvi korak – zunanji pregled in rezanje
Sestavljanje sistema iz polietilenske cevi in plastičnega kompresijskega fittinga se začne s pregledom glede razpok in globokih prask. Poškodovan del cevi je bolje takoj odrezati.
Polietilensko cev lahko režete z nožem ali s posebnim rezalnikom za cevi. Rezultat mora biti popolnoma pravokoten rez brez zarez in valov. Za odstranitev neravnin na robovih lahko kupite ročni zaključevalnik.
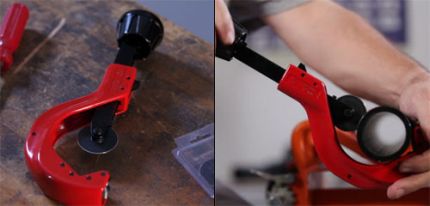
Drugi korak – namestitev elementov fittinga na cev
Najprej na cev nataknemo matico, nato vpenjalni obroč, nato objemko in na koncu še gumijasto tesnilo.
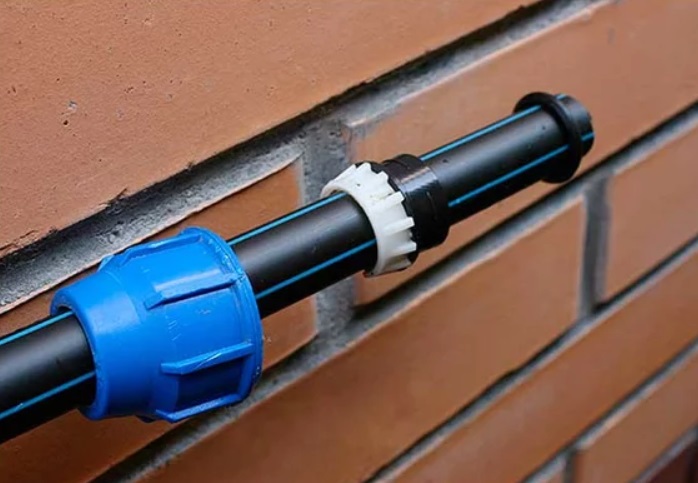
Konec cevi se do konca vstavi v ohišje fittinga, elementi, ki so nameščeni na cev, pa se potisnejo do navoja. Nato se vpenjalna matica trdno privije ročno. Če imate verižni ključ, lahko z njim dodatno zategnete povezavo.
Ne mudi se s privijanjem vpenjalne matice – lahko se zvije. Če gre težko, je bolje, da povezavo še enkrat odvijete in ponovite postopek sestavljanja.
Po namestitvi fittinga je treba preveriti tesnost povezave. V primeru puščanja lahko matico enostavno privijete in popravite elemente konstrukcije.
Vgradnja sedla v cev
Če morate narediti odcep od polietilenske cevi, ni nujno, da kupite T-kos. Dovolj je, da izvrtate luknjo in namestite sedlo. Kako to storiti, je opisano v postopnem navodilu.
Prvi korak – priprava
Sprva je treba pregledati spojne izdelke za odsotnost prask in razpok ter njihovo površino obrisati z vlažno krpo.
Drugi korak – sestavljanje spone
Na cev namestite oba dela objemke, nato s ključem privijte matice. Namen postopka je trdna pritrditev sedla.
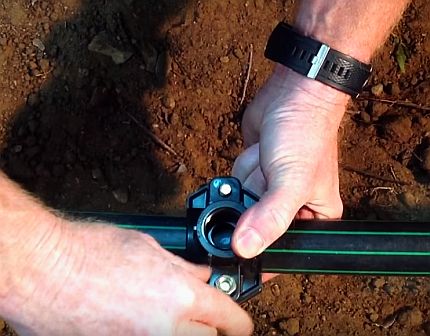
Tretji korak – vrtanje
Na sredini odprtine sedla označite točko, na robovih fittinga pa z markerjem naredite črte za zapomnitev njegovega položaja. Odvijte sedlo in snemite njegove dele. Izvrtajte polietilensko cev na označenem mestu s svedrom potrebnega premera.
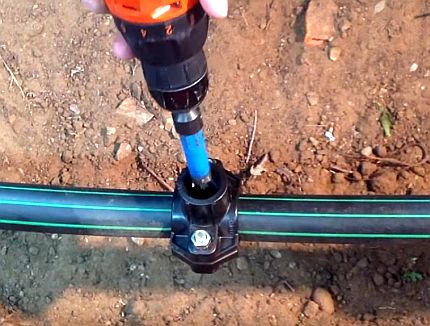
Četrti korak – sestavljanje sedelke
Očistite notranjost PE cevi od ostružkov in odstranite morebitne zareze na robovih izvrtane luknje. V skladu s predhodno označenimi oznakami namestite dele fitinga na cev in močno zategnite pritrdilne matice.
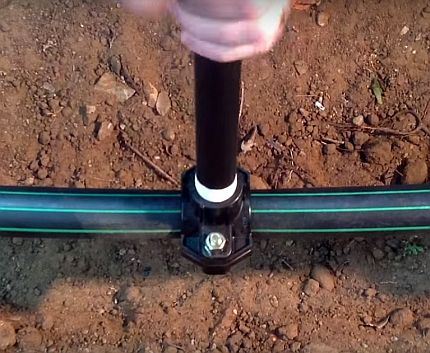
Pri vijačenju cevi ali fitinga v sedelko lahko navijete več plasti tesnilnega traku (fum traka).
Del sedelke z izhodno odprtino ima lahko na strani cevi utor za tesnilni gumijasti obroč. Zato je treba, če je tesnilo na voljo, le-tega namestiti med cev in fiting.
Če pa morate na določenem odseku cevovoda upogniti cev, vam priporočamo, da to storite v skladu z navodili, podanimi tukaj.
Zaključki in koristen video na to temo
Predlagani videoposnetki nazorno prikazujejo vse vrste varjenja cevi iz nizkotlačnega polietilena (PE cevi), in vas seznanijo s postopkom sestavljanja kompresijskega fitinga in sedelke.
Varenje polietilenskih cevi z vtičnim spojem:
Postopek elektrospojnega varjenja:
Čelno varjenje PE cevi s polavtomatskim aparatom s hidravličnim pogonom:
Montaža kompresijskega fitinga na cev:
Namestitev sedelke na PE cev:
Samostojna montaža polietilenskih vodovodov zahteva nekaj znanja in spretnosti, vendar je povsem izvedljiva ob upoštevanju zgoraj navedenih pravil. Če nimate posebne opreme, lahko vodovod sestavite brez orodja, z uporabo izključno kompresijskih fitingov.
Možnosti montaže je veliko, vendar je treba uporabiti tisto, ki zagotavlja rezultat z minimalnimi finančnimi stroški.
Določate optimalen način varjenja polietilena in želite pojasniti nekatere podrobnosti? Ne oklevajte, postavite svoja vprašanja našim strokovnjakom – potrudili se vam bomo pomagati.
Ali pa morda želite deliti svoje osebne izkušnje z montažo polietilena v domačih pogojih? Pišite svoje komentarje, dodajte edinstvene fotografije – mnogim začetnikom bodo vaše informacije koristne.
 Objemke za pritrjevanje cevi: pregled vrst in navodila za montažo
 Izdelava omarice za cevi v kopalnici: navodila po korakih za montažo
 Montaža cevi PND z lastnimi rokami: navodila za varjenje + kako upogniti ali poravnati takšne cevi
 Tehnologija varjenja polipropilenskih cevi z lastnimi rokami: pregled metod in podrobnosti
 Povezovanje bakrenih cevi: navodila in primerjava različnih montažnih tehnologij
 Pregrada iz plastičnih cevi: vrste pregrad + navodila po korakih za izdelavo
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Seveda so plastične cevi za vodovod in ogrevanje – to je zelo priročno in jih resnično lahko namesti vsak moški z rokami. Toda zakaj nihče ne govori o varnosti pri varjenju teh cevi, o tem, da so hlapi tleče plastike lahko bolj škodljivi le od živega srebra in svinca.
Obvezno je treba uporabljati respiratorje, prezračevati prostor. Domače, zlasti otroke in živali (tu gre za telesno težo), pa pošljite na obisk za čas popravila.
Plastika nam olajšuje življenje na mnogih področjih – vendar nas tudi ubija… Pazite nase!
Pozdravljeni, Elina, razumem vašo zaskrbljenost in zato želim nekoliko podrobneje razložiti glavne točke, ki se nanašajo na varnostne ukrepe. Najprej je treba razumeti, da je poklic varilca polietilenskih cevi poklic s povečano nevarnostjo.
Vendar si oglejmo točke za običajne državljane:
– treba je poskrbeti za normalno prezračevanje v prostoru, kjer bodo varjene polietilenske cevi;
– delati je treba v posebnih oblačilih;
– uporabljati posebne zaščitne rokavice;
– uporabljati respiratorje;
– delati odmore, da lahko greste na svež zrak.
Če upoštevate te točke, postopek varjenja polietilenskih cevi ne bo škodljiv za organizem.