Vodoinstalaterski načini povezovanja cevi: pregled vseh možnih variant izvedbe

Da bi sistemi za oskrbo z vodo in krogi, po katerih kroži toplotni nosilec, brezhibno opravljali svoje naloge, morajo biti njihovi sestavni deli strokovno sestavljeni in pravilno povezani. Rezultat prizadevanja vodovodarjev mora biti neprepusten, da ne povzroča težav lastnikom in njihovim sosedom. Se strinjate?
Vsi aktualni načini povezovanja cevi, ki zagotavljajo normalno delovanje sistema, so navedeni v članku, ki smo vam ga predstavili. Podrobno smo opisali tehnološke različice, odvisne od materiala, iz katerega so izdelani spojni deli, in od kategorije cevovoda. Naši nasveti vam bodo pomagali doseči popoln rezultat.
Vsebina članka:
Pregled ločljivih vodovodnih spojev
Vse znane načine povezovanja cevi lahko razvrstimo v dva razreda – ločljive in neločljive. Ločljivi spoji so lahko prirobnični in spojniški. Med neločljive metode spadajo spoji, kot so raštrubni, cangovni, čelno varjenje in lepljenje.
Spoji, ki jih po potrebi lahko razstavite in nato ponovno sestavite, močno poenostavijo vzdrževanje in popravilo cevovodov. Ti spoji se uporabljajo predvsem pri oblikovanju notranjih komunikacij.
Prednost tega načina je njegova preprostost pri izvedbi. Pri tem ne uporabljamo niti kemičnih niti toplotnih vplivov. Napako na cevovodu, povezanem s to metodo, je enostavno odkriti in odpraviti.
Neprepustno prileganje pri vodovodnem povezovanju cevi zagotavljamo z uporabo posebnih delov. Ločimo dve vrsti spojev, ki spadata v ločljivi tip: prirobnični in fiting. Prvega uporabimo, ko je treba povezati cevi velikega premera, drugi pa so primernejši za domače cevovode.
Z različicami, značilnostmi in označevanjem polipropilenskih cevi ter fitingov, uporabljenih pri povezovanju, vas bo seznanil naslednji članek, ki ga priporočamo v branje.
Fitingi, ki se uporabljajo v vodovodnih sistemih, se nameščajo na kontrolnih točkah, na zavojih in razvejiščih. So lahko liti ali kompresijski. Z vidika funkcionalnosti lahko ločimo naslednje vrste fitingov:
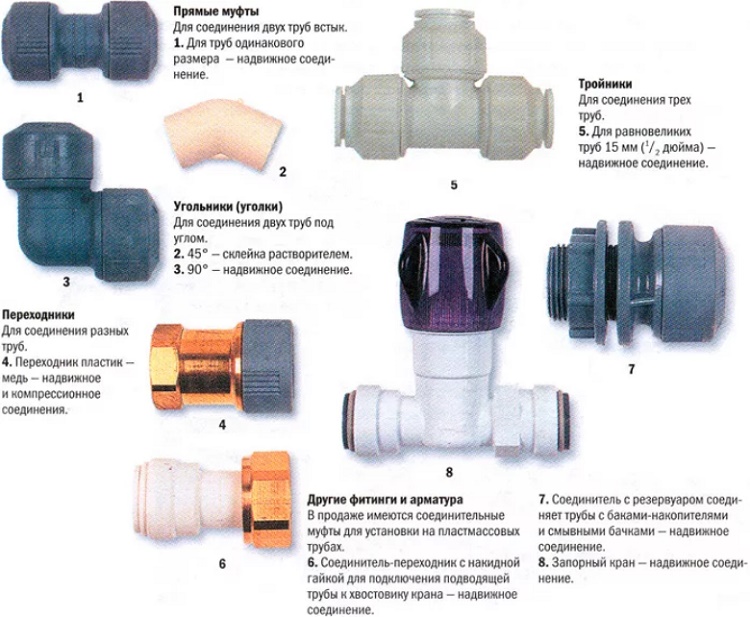
Komplet fitingov se izbere odvisno od posebnosti posameznega cevovoda. Glede na način pritrditve na cev so fitinzi lahko vpenjalni, navojni, stiskalni ter tisti, ki se uporabljajo za spajanje z varjenjem in spajkanjem.
Izdelujejo fittinge za kovinsko-plastične cevi, uporabljajo se za oblikovanje vpenjalnih in stiskalnih spojev. Za spajanje polipropilenskih cevi proizvajajo fittinge, ki se uporabljajo tako za lepljenje kot za varjenje. Za bakrene cevi izdelujejo fittinge tako za stiskalne spoje kot za spajkanje.
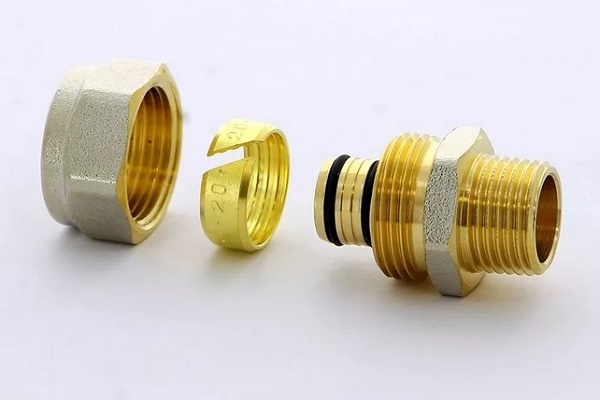
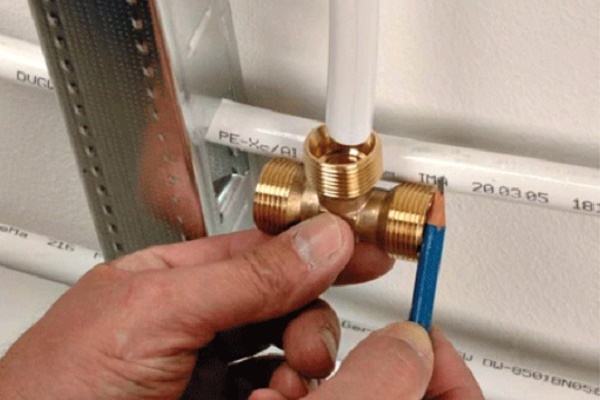
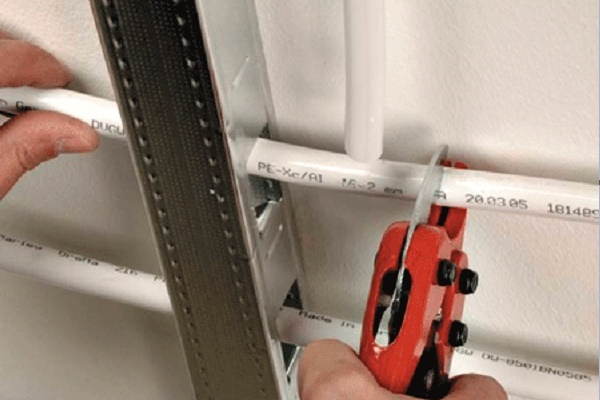
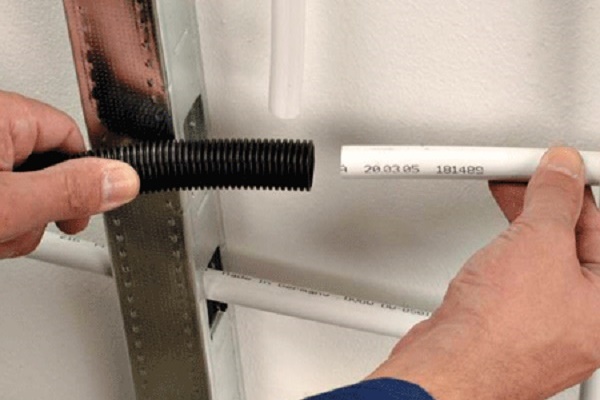
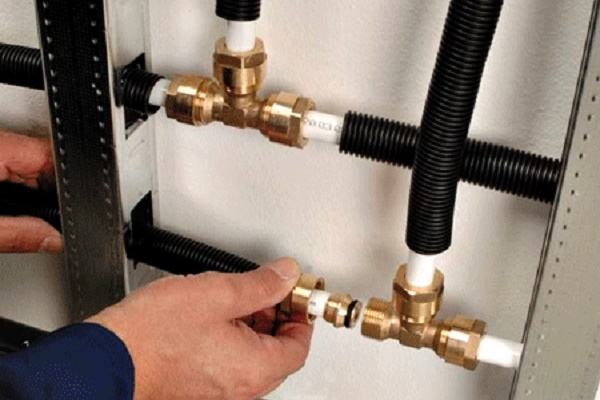
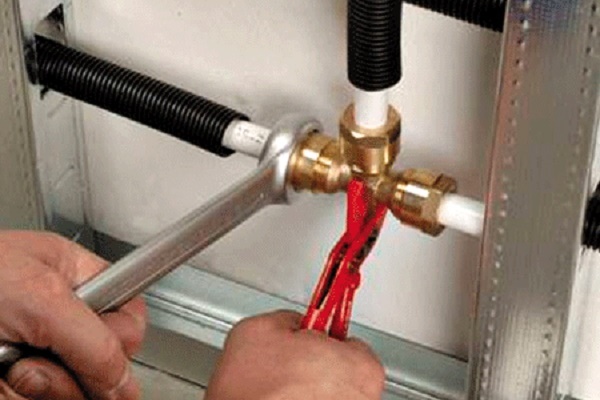
Postopek montaže kovinsko-plastičnega cevovoda z uporabo kompresijskih fittingov bo predstavljen v naslednji zbirki fotografij:
Raštrubni način povezovanja
Vtičnica je montažna razširitev, namenjena ustvarjanju zanesljivega spoja. Načelo temelji na tem, da se v cev večjega premera vstavi konec cevi z manjšim prerezom. Spoj se tesni z uporabo tesnila, nameščenega v vtičnico, ali z lepljenjem z vodoodpornim lepilom.
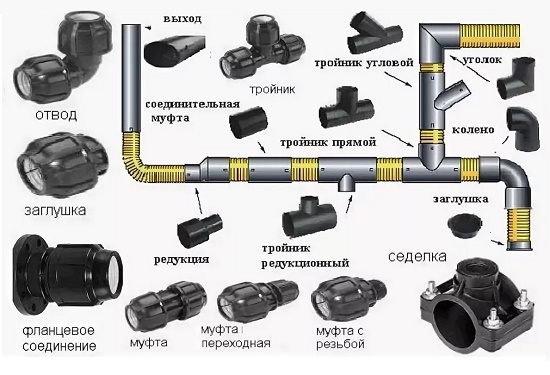
Glede na material cevi in njihov premer se izbere ena izmed več obstoječih možnosti vtikalnega spoja: s tesnilnim obročem, brez obroča, z varjenjem, z lepljenjem.
Spoj brez tesnjenja z obročem
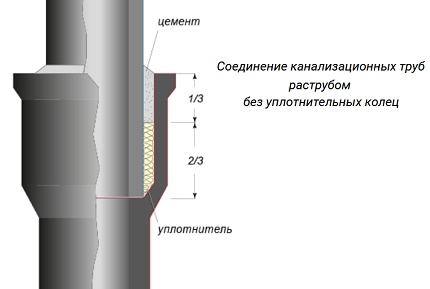
Brez tesnilnega obroča najpogosteje povezujejo litoželezne cevi. Vstavljeno cev skrajšajo, obdelajo čelo tako, da v njem ni zarez in razpok. V vtikalni del vstavijo zadnji del cevi, ki se povezuje.
Nastalo režo zapolnijo z vrvjo iz naoljene konoplje ali lanenimi smolnatimi prameni. Najprej tesnilo položijo v obliki obroča in ga zabijejo v vtikalni del, udarjajoč s kladivom po posebni leseni lopatici ali izvijaču. Pri tem je pomembno paziti, da konci materiala ne padejo v notranjost cevovoda.
Nadaljujejo s plastnim polaganjem tesnila, dokler vtikalni del ni zapolnjen do 2/3 njegove globine. Za zadnjo plast uporabijo neobdelano tesnilo, ker olja ali smola poslabšajo adhezijo pri zapolnjevanju preostalega prostora v vtikalnem delu s cementom.
Za pripravo malte je potreben cement razredov 300 – 400 in voda za redčenje. Sestavine vzamejo v razmerju 9:1. Cement vtisnejo v vtikalni del in pokrijejo z mokro krpo za boljše vezanje.
Včasih namesto cementa uporabijo azbestnocementno mešanico, izdelano iz cementa M400 in kakovostnih azbestnih vlaken v razmerju 2:1.
Vodo dodajo neposredno pred polaganjem v količini približno 11 % teže suhe mešanice. Namesto tesnil na osnovi cementa uporabljajo bitumenske, silikonske tesnilne mase, glino, katere zadnjo plast utrdijo z nanosom bitumna ali oljne barve.
Spoj z raštrubom in tesnilnim obročem
Ta metoda se najpogosteje uporablja pri gradnji hišnega kanalizacijskega sistema. Gumijasti obroč, stisnjen med vtikalni del in cev, ki se vanj vstavlja, zagotavlja tesnjen spoj. Zato je postopek ne le preprost, ampak tudi zanesljiv.
Tesnilni obroč do neke mere izravnava razlike v oseh med dvema povezovanima cevema. Vendar le, če so osi na vsakem metru sestavljenega cevovoda premaknjene za vrednost, ki ne presega debeline stene cevi.
Če je ta pogoj kršen, se poveča verjetnost puščanja zaradi neenakomerne deformacije tesnila.
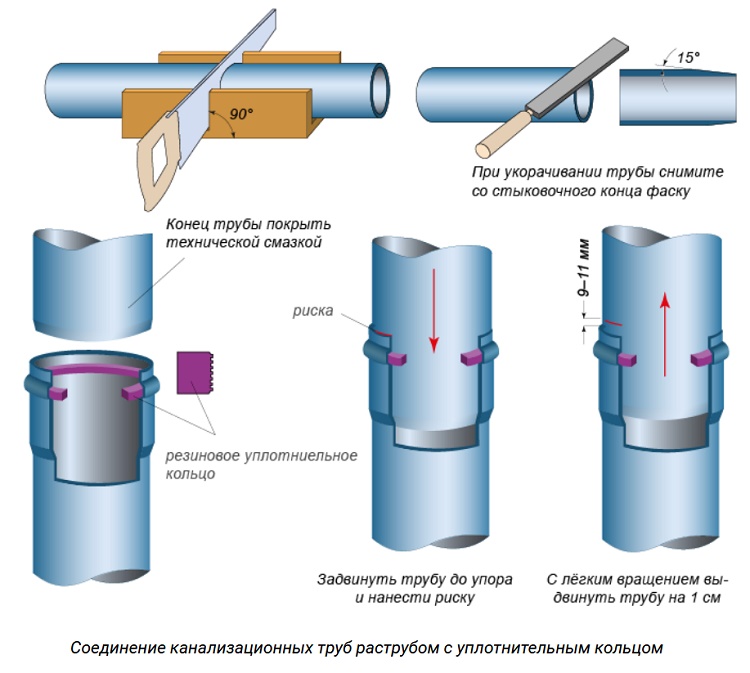
Za določitev globine vtiskanja prostega repnega dela cevi v nastavek, tesnilni obroč začasno odstranite. Nato, ko cev vstavite v nastavek do konca, označite mesto, kjer se vstavljeni del dotika nastavka.
Pri montaži cev nekoliko izvlecite glede na oznako — za 0,9 – 1,1 cm. Ta razdalja bo omogočila uravnoteženje notranjih napetosti, ki se pojavijo v sistemu pri temperaturnih nihanjih.
Pred namestitvijo obroča priporočamo, da ga potopite v milnico in ga rahlo stisnete. To bo močno olajšalo njegovo vstavljanje v utor nastavka. Z namenom zmanjšanja popačenja na minimum so nekateri proizvajalci začeli izdelovati fitinge s kotom 87⁰ namesto 90⁰. Cev vstopi v nastavek pod nagibom in obroč se ne zvija.
Če je potrebno povezati cevi iz različnih vrst materialov, uporabite prehodne nastavke. Notranji premer nastavka mora ustrezati zunanjemu prerezu priključene cevi. V primeru povezave nastavka polimerne cevi z litoželezno cevjo na konec druge namestite dvojno tesnilo in montirajte nastavek.
Lepljenje delov plastičnega cevovoda
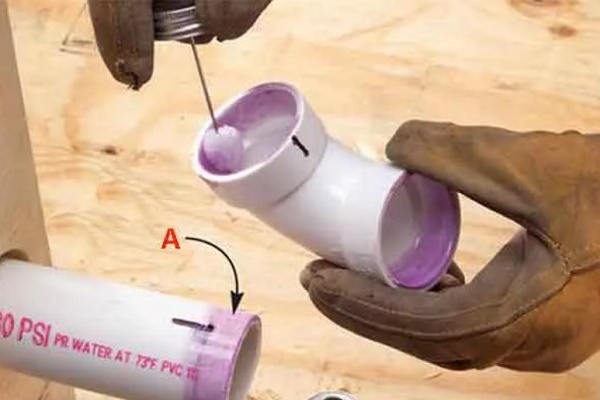
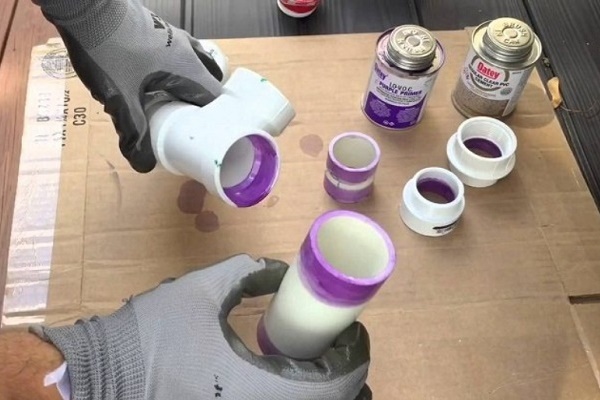
Z metodo lepljenja povezujemo PVC cevi z nastavkom. Za boljši oprijem notranjost nastavka in rep vstavljene cevi obdelajte z brusnim papirjem, da postane površina hrapava. Nato odstranite poševnino, obdelane dele razmastite z metilenkloridom kot primerjem.
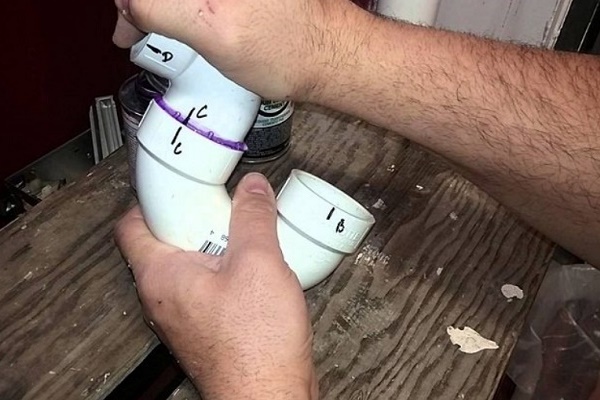
Pred izvedbo povezave preverite združljivost cevi. Cev manjšega premera mora vstopiti v nastavek prosto, vendar ne preveč. Nato s črto označite mejo za nanos lepila – to bo pomagalo spojiti dele brez napak.
Na površine spojnih elementov – 2/3 utora nastavka ter celoten kalibriran konec cevi – enakomerno nanesite lepilo v tankem sloju. Cev vstavite v nastavek in jo zavrtite za četrt obrata, da izboljšate stik med spojnima elementoma. Spojene dele držite, dokler se lepilo ne strdi.
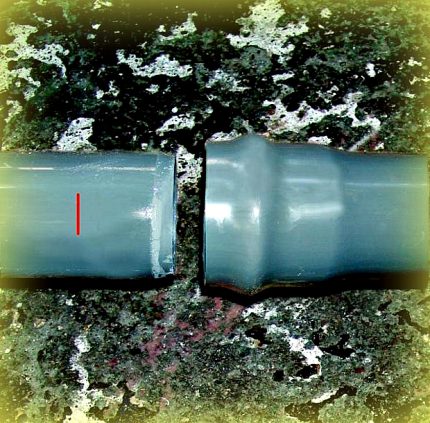
Postopek traja le 20–30 sekund. Če se na spoju pojavi enakomerna plast lepila, jo takoj odstranimo s čisto krpo. Od lepljenja do popolne stabilizacije spoja in preskusa tesnosti cevovoda mora preteči vsaj 24 ur.
Za popravilo obstoječih cevovodov se uporabljajo oblikovni deli v obliki popravilnih spojk ali izdelkov s podaljšanim nastavkom. Odsek cevi se izreže, na koncih se posname rob, na konce se nanese posebno lepilo. Spojka se namesti na spodnji del cevovoda.
Na zgornji del cevovoda se namesti spojka z dolgim nastavkom do konca (do omejitve), če je potrebno, se nanjo montira oblikovni del. Spojko skupaj z oblikovnim delom se premakne navzdol, dokler se ne poveže s spodnjim delom cevovoda. Drsno spojko se premakne navzgor tako, da zapre območje stika.
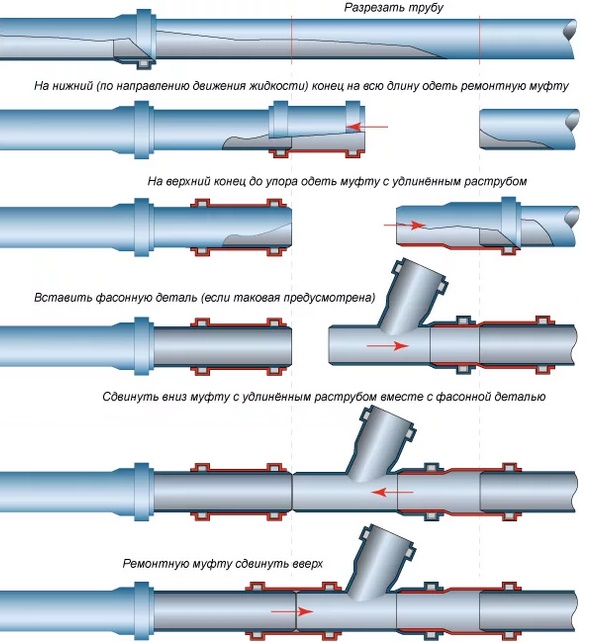
Če se tudi po tem pojavi puščanje, se spoj zapolni s silikonskim tesnilom. Spodnji in zgornji del se določita glede na smer gibanja transportirane snovi.
Uporaba kontaktnega varjenja
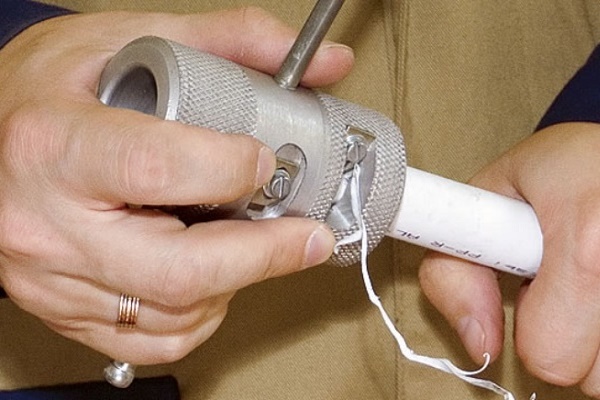
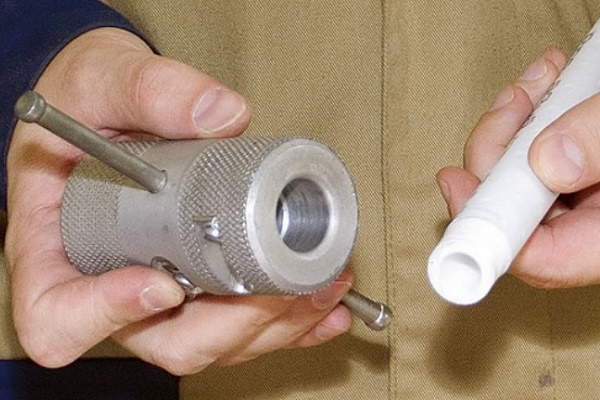
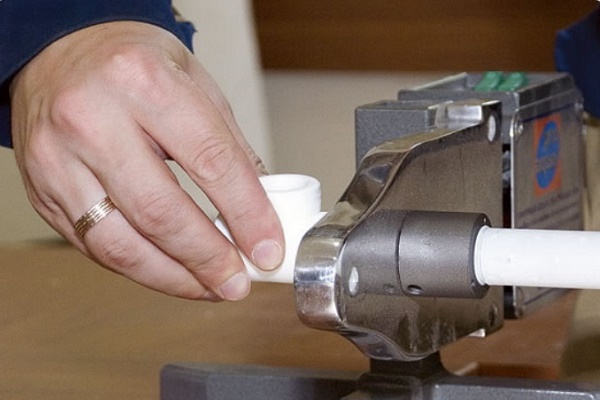
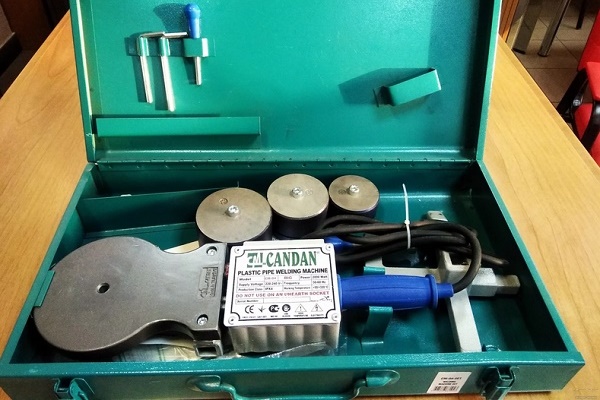
Za uporabo tega načina spajanja cevi je potreben varilni aparat. Lahko je mehanski ali ročni, vendar mora biti obvezno opremljen s posebnim orodjem, ki segreva elemente na zahtevano temperaturo.
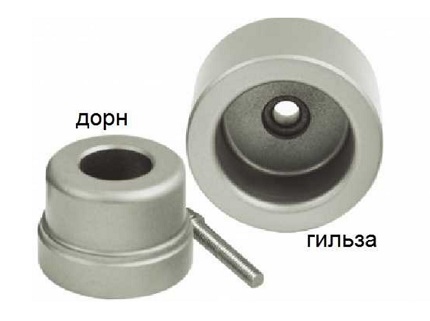
Pri uporabi nastavčne tehnologije za spajanje cevi se uporablja pripomoček v obliki meča. Sestavljen je iz kovinskega kompleta, ki vključuje tuljavo, namenjeno segrevanju zunanje površine cevi, in trna (palice), ki tali del od znotraj.
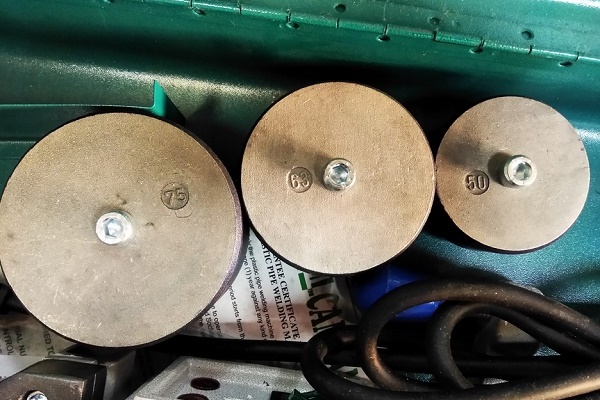
Pomembna točka je izbira kompleta. Njegovi parametri morajo ustrezati premeru sestave.
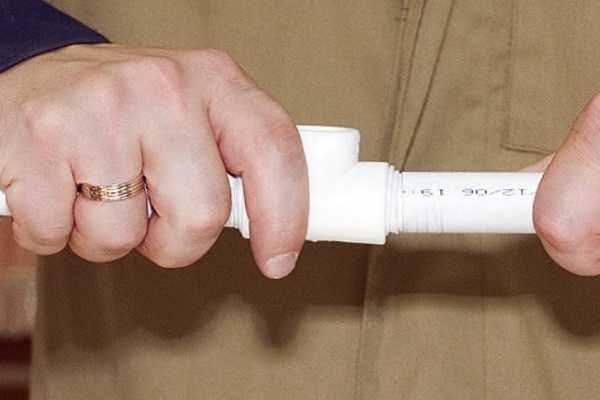
Tehnologija nadstreznega spajanja cevi z uporabo kontaktnega varjenja je preprosta:
- Na cev, ki jo vstavljamo, namestite omejitveno objemko. Razdalja med robom cevi in objemko mora biti enaka globini nadstrezka plus še 2 mm. Razlika med notranjim premerom objemke in zunanjim premerom cevi, ki jo spajamo, mora biti 0,2 mm.
- Komplet segrejte, tako da ga predhodno namestite na napravo.
- Nataknite nadstrezek na trn, gladki del cevi pa na tulko do konca.
- Izvedite segrevanje za določen čas.
- Dele hkrati snemite s kompleta in jih spojite, pri čemer dele zadržite pred premikanjem, dokler se staljeni material ne strdi.
Zvare preglejte, da ugotovite morebitne poševnosti, praznine, neenakomernosti zvara.
Na zunanji površini delov ne sme biti napak, ki se pojavijo v primeru prekoračitve dovoljene temperature. Vizualno mora zvar na zunanji strani imeti obliko simetričnega valčka, enake širine in enakomerno porazdeljenega po obodu cevi.
Največja višina zvara na cevi s steno debeline do 1 cm je največ 2,5 mm. Za cevi, pri katerih ta dimenzija presega 1 cm, je dovoljena višina zvara 3–4 mm. Robovi varjenega spoja so lahko zamaknjeni drug glede na drugega največ 10 % debeline stene cevi.
Tehnologija varjenja PP cevi je podrobno opisana tukaj. Priporočamo, da se seznanite z vsebino članka, ki smo ga pripravili.
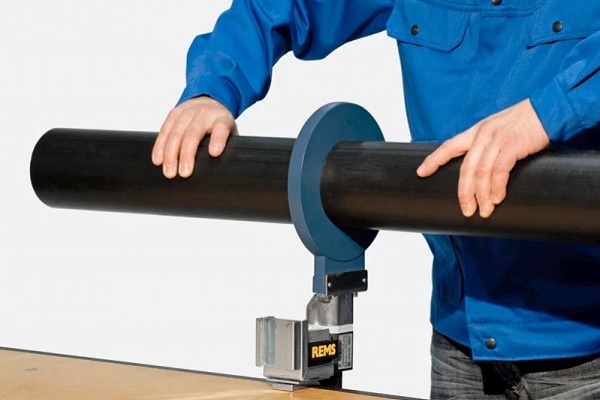
Varjenje polimernih cevi s premerom več kot 50 mm in debelino stene več kot 4 mm je priporočljivo izvajati na stacionarni ali mobilni napravi z diskovnim grelnim elementom:
Uporaba vpenjalnega fitinga
Pod pojmom cevnega spojnika s spono (cang) se razume uporaba vpenjalnega ali cang fittinga. Z njegovo pomočjo je mogoče izvesti razstavljivo povezavo elementov cevovoda, izdelanih iz različnih materialov. Podrobnosti izvedbe so opisane tukaj. Vpenjalni fitting se izbere glede na vrsto in premer cevi.
Algoritem za spajanje plastičnih cevi je naslednji:
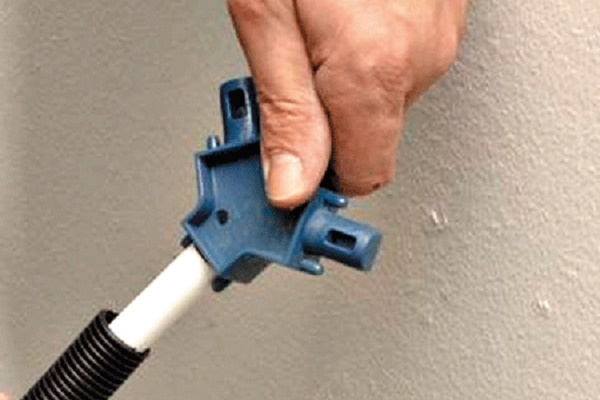
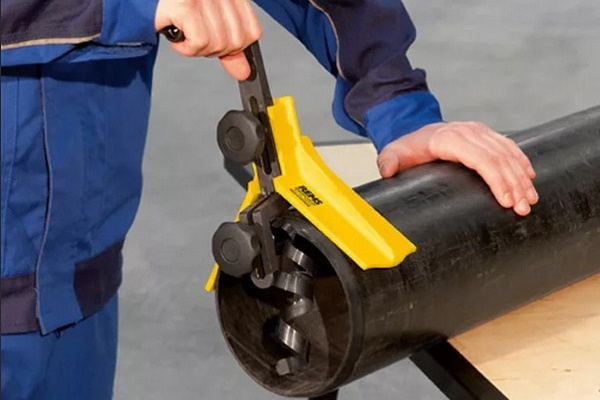
- Odprtino potrebnega odseka cevi kalibrirajo s kalibratorjem in odstranijo notranji posnetek s pomočjo posnetnika.
- Fitting razstavijo tako, da odvijejo matice s koncev in odstranijo okrogla tesnila z nastavkov.
- Namestijo spojno matico na konec cevi, nato cang fittinga.
- Vstavijo nastavek fittinga v cev, pri čemer uporabijo silo, da popolnoma vstopi.
- Ročno privijejo matico na ohišje fittinga.
- Ponovijo iste postopke z drugo cevjo, nato spojijo dele in zategnejo spojno matico, pri čemer pustijo 1-2 navoja nedovita.
Matico zategnejo previdno, da ne poškodujejo cevi. Med postopkom se deformira vpenjalni obroč, zaradi česar se konec cevi in stranski del fittingovega vložka tesno stisneta drug ob drugega.
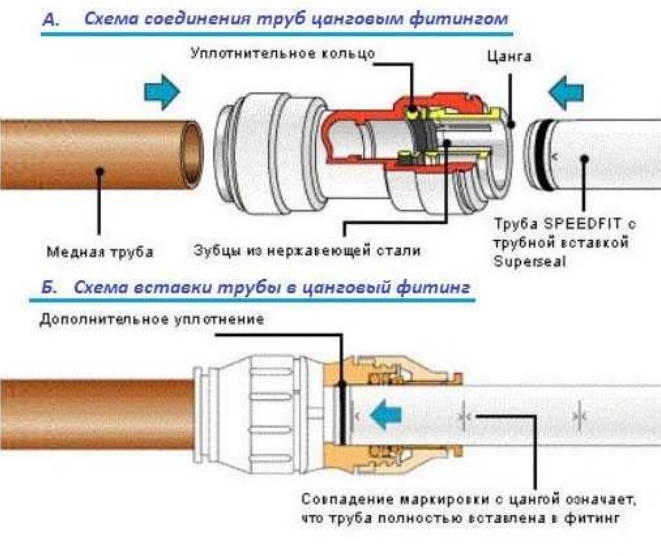
Izkušeni vodovodarji priporočajo, da pri privijanju zatezne matice prve navoje naredite ročno, nato pa uporabite ključ za spojne matice.
Cang spoji se pretežno uporabljajo pri sestavljanju bakrenih cevovodov:
Oblikovanje navojnih spojev
Navoj imenujemo spiralno ali vijačno površino, s pomočjo katere izvedemo navojno povezavo. Uporaba navojne povezave cevi v vodovodnih sistemih je klasičen način montaže.
Uporablja se tam, kjer obstaja možnost rednega nadzora stičišč, saj ima navoj lastnost, da se pod vplivom različnih dejavnikov popušča.
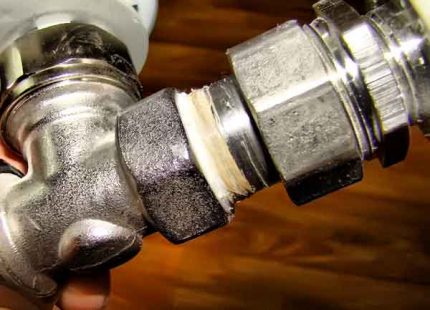
Obstajajo različne vrste cevnega navoja. Vsako od njih označujejo parametri, kot so profil površine, na katero se nanese navoj, smer, lega, število vhodov navoja.
V seznam najbolj iskanih vrst cevnih navojev spadajo:
- cilindrična ali Whitworthova;
- konusna;
- okrogla;
- NPSM
Prva od njih je označena s črko G, ima 2 razreda natančnosti. Profil vizualno spominja na enakokraki trikotnik. Na vrhu je kot enak 55°. S colnim navojem povezujejo odseke cevovoda s premerom do 6 col, za katere veljajo posebne zahteve glede tesnosti. Pri večjem premeru se uporablja varjenje.
Ruska konična colna navoj se uporablja za konične povezave in za izdelavo koničnih navojnih spojev, izvedenih na zunanji strani cevi in cilindrično znotraj. Črka R označuje zunanji navoj, notranji pa Rc, LH pa pomeni levo smer. Kot tesnilo deluje sam navoj plus tesnilna masa.
Za priključitev pogosto razstavljene vodovodne armature: vodovodnih zapornih pip, mešalnikov se v glavnem uporablja okrogli navoj. Označuje se s simboli Kr.
V tabeli so zbrani osnovni parametri navoja za cev, ki jo lahko narežete sami. Pomembna vrednost za colni navoj je njegov korak. To je razdalja med sosednjimi grebeni ali vdolbinami. Njegova vrednost po celotni dolžini ostaja nespremenjena, sicer navoj ne bo delujoč.
Profil navoja NPSM ima obliko trikotnika in kot 60⁰. Velikostni niz v colah — od 1/16 do 24. Ta navoj ameriškega standarda je vrsta cilindričnega navoja. Od domačega se razlikuje samo po velikosti profila kota.
Zaključki in koristen video na to temo
Avtor govori o niansah in težavah, ki nastanejo pri spajanju cevi med montažo kanalizacije:
Avtor tega video gradiva deli način rešitve svojega problema:
Pravilno povezovati cevi je zelo pomembno. Spoj je bil vedno najšibkejši del cevovoda. Če je izveden z napakami, bodo posledično zagotovo nastale puščanje, zamašitve, včasih pa tudi pretrganje cevi.
Zato je treba pred začetkom samostojne montaže vodovodnih naprav preučiti vse obstoječe načine povezovanja. Če se zdi stvar zapletena, se lahko vedno obrnete na vodovodarje.
Povejte o svojih lastnih izkušnjah, pridobljenih pri sestavljanju vodovodnih sistemov. Ni izključeno, da so vam znane nianse montaže in oblikovanja spojev, ki bodo koristne obiskovalcem spletnega mesta. Prosim, napišite komentarje v spodnjem bloku, objavite fotografije s koraki postopka, postavite vprašanja.
 Varjenje polipropilenskih cevi: pravila za izvedbo del in analiza možnih napak
 Montaža kovinsko-plastičnih cevi z lastnimi rokami: tehnologija spajanja in primeri razvoda
 Cevi za zalivanje na vikendu: primerjalni pregled različnih vrst cevi
 Tehnologija varjenja polipropilenskih cevi z lastnimi rokami: pregled metod in podrobnosti
 Kako se vrezati v plastično cev: značilnosti del in analiza vseh pomembnih podrobnosti
 Objemke za pritrjevanje cevi: pregled vrst in navodila za montažo
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Ali je pri izvajanju navojnih spojev obvezno uporabljati tesnilo? Če da, katerega je bolje uporabiti? Lan, fum trak ali nit tipa “Tangit”?
Tesnilo ni potrebno povsod, odvisno je od vrste spoja. Kar se tiče izbire, je lan – preteklo stoletje, fum traku ne bo vsak znal pravilno uporabiti, poleg tega je to bolj začasna rešitev, uporabiti je treba sodobna polimerna in anaerobna tesnila.