Kako izbrati stekloplastične cevi: specifika proizvodnje in pregled vodilnih proizvajalcev

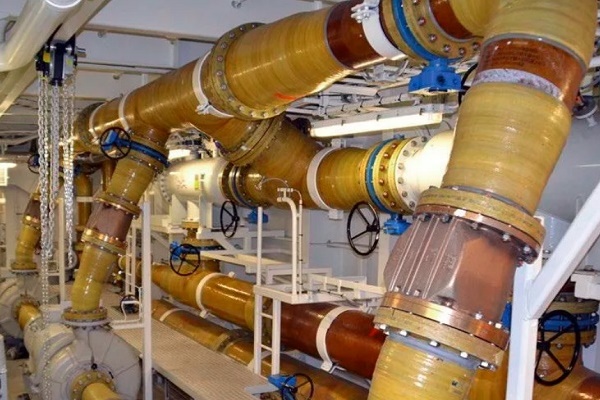
Zaradi kombinacije pozitivnih lastnosti stekla in polimerov so cevi iz steklenih vlaken dobile skoraj neomejene možnosti uporabe – od urejanja prezračevalnih kanalov do polaganja naftno-kemičnih tras.
V tem članku bomo preučili glavne značilnosti cevi iz steklenih vlaken, označevanje, tehnologije izdelave polimernega kompozita in sestave vezivnih komponent, ki določajo področje uporabe kompozita.
Navedli bomo tudi pomembne kriterije izbire, pri čemer se bomo posvetili najboljšim proizvajalcem, saj imajo pri kakovosti izdelkov pomembno vlogo tehnične zmogljivosti in ugled izdelovalca.
Vsebina članka:
Splošne značilnosti steklenih vlaken
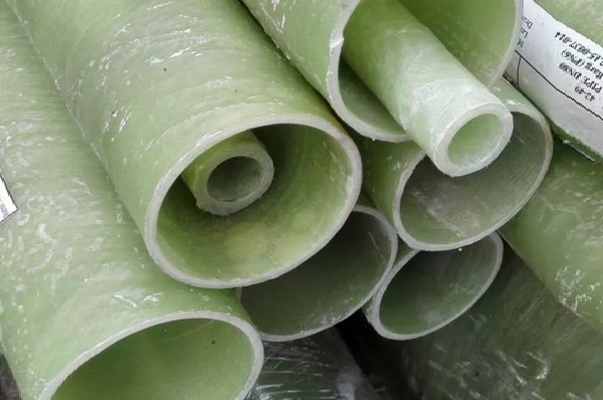
Steklena vlakna so plastični material, ki vsebuje steklenovlaknene komponente in vezivno polnilo (termoplastične in termoreaktivne polimere). Poleg relativno nizke gostote se izdelki iz steklenih vlaken odlikujejo po dobrih trdnostnih lastnostih.
V zadnjih 30–40 letih se steklena vlakna množično uporabljajo za izdelavo cevovodov različnih namenov.
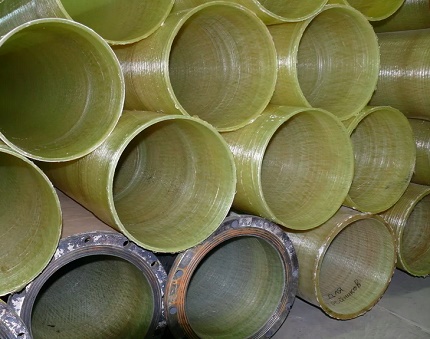
Cevovodi združujejo lastnosti stekla in polimerov:
- Majhna teža. Povprečna teža steklenih vlaken znaša 1,1 g/cm³. Za primerjavo, enak parameter za jeklo in baker je precej višji – 7,8 oziroma 8,9. Zaradi lahkosti se olajšajo montažna dela in transport materiala.
- Korozijska odpornost. Sestavine kompozita imajo nizko reaktivnost, zato niso podvržene elektrokemični koroziji in bakterijskemu razpadanju. Ta lastnost je odločilen argument v prid steklenim vlaknom za podzemne inženirske mreže.
- Visoke mehanske lastnosti. Absolutna meja trdnosti kompozita je nižja od vrednosti jekla, vendar parameter specifične trdnosti precej presega termoplastične polimere (PVC, HDPE).
- Vremenska odpornost. Območje mejnih temperatur (-60 °C..+80 °C), obdelava cevi z zaščitnim slojem iz gelkota zagotavlja neobčutljivost na UV-žarke. Poleg tega je material odporen proti vetru (meja – 300 km/h). Nekateri proizvajalci navajajo potresno odpornost cevne opreme.
- Ognjevzdržnost. Negorljivo steklo je glavna sestavina stekloplasta, zato je material težko vnetljiv. Pri gorenju se ne sprošča strupeni plin dioksin.
Stekloplast ima nizko toplotno prevodnost, kar pojasnjuje njegove toplotnoizolacijske lastnosti.
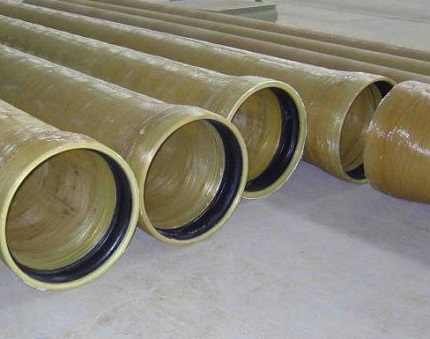
Ko se notranje stene obrabljajo, se vlakna izpostavijo in odlomijo – delci lahko zaidejo v transportirani medij.
Tehnologije izdelave cevi iz steklenih vlaken
Fizikalno-mehanske lastnosti končnega izdelka so odvisne od tehnike izdelave. Kompozitna armatura se izdeluje s štirimi različnimi metodami: ekstruzijo, pultruzijo, centrifugalnim litjem in navijanjem.
Tehnologija #1 — ekstrudiranje
Ekstruzija je tehnološki proces, ki temelji na neprekinjenem stiskanju pastoznega ali visoko viskoznega materiala skozi oblikovalno orodje. Smola se zmeša z zdrobljenimi steklenimi vlakni in plastičnim utrjevalcem, nato pa se dovaja v ekstruder.
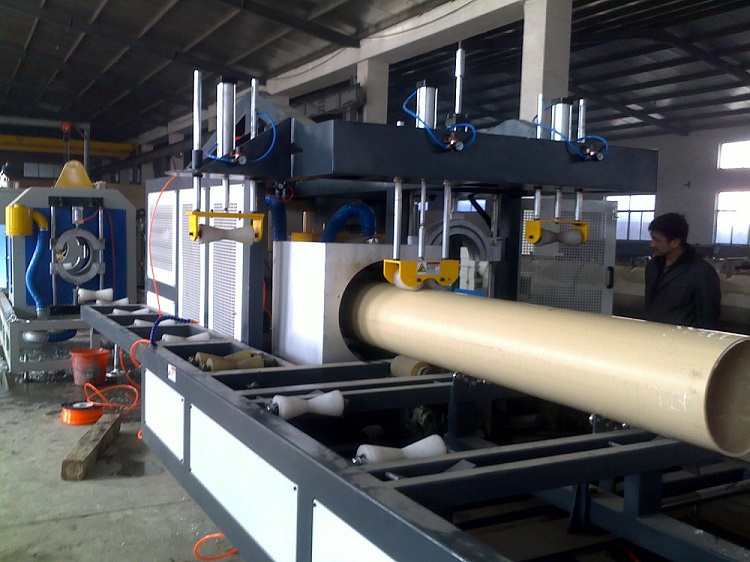
Visokozmogljiva ekstruzijska linija omogoča pridobitev brezogrodnih kompozitnih izdelkov po nizki ceni, vendar je povpraševanje po njih omejeno zaradi nizkih mehanskih lastnosti. Osnova polimerne matrice je polipropilen in polietilen.
Tehnologija #2 — pultrudiranje
Pultruzija je tehnologija izdelave kompozitnih dolgih elementov majhnega premera s nespremenljivim prečnim prerezom. Pri prehodu skozi segreto oblikovalno matrico (+140 °C) se 'izvlečejo' deli iz steklene tkanine, impregnirane s termoreaktivno smolo.
V nasprotju z ekstruzijskim procesom, kjer je odločilni vpliv tlak, ima v pultruzijski enoti to vlogo vlečno delovanje.
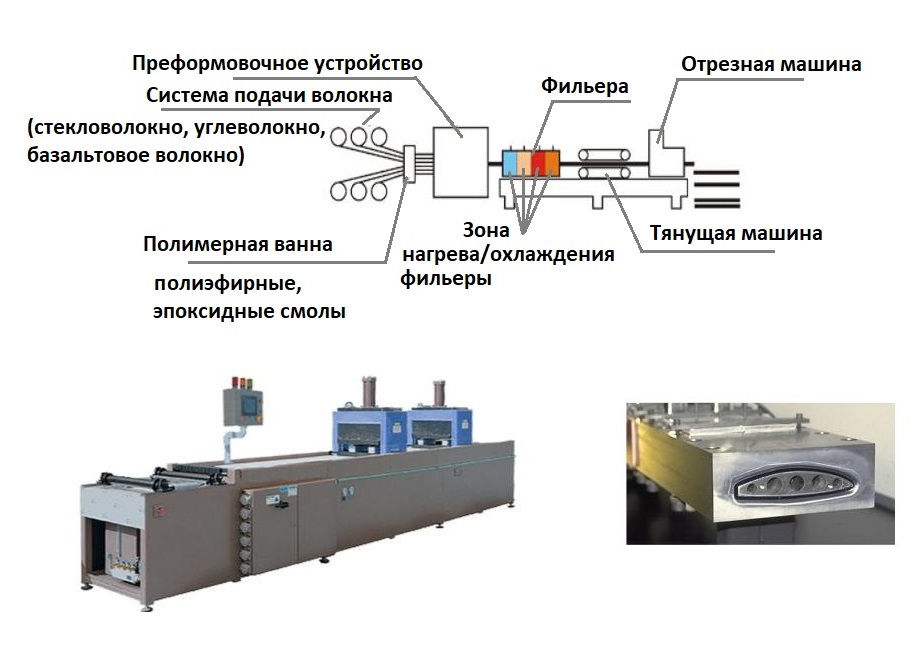
Tehnološki postopek:
- Vlaknene niti iz kolutov se dovajajo v polimerno kopel, kjer se impregnirajo s termoplastičnimi smolami.
- Obdelana vlakna gredo skozi predoblikovalno napravo – niti se poravnajo in pridobijo želeno obliko.
- Neutrjeni polimer vstopa v matrico. Z več grelci se ustvarijo optimalni pogoji za polimerizacijo in izbere hitrost vleka.
Utrjeni produkt se izvleče z vlečnim strojem in razžaga na segmente.
Posebnosti pultruzijske tehnologije:
- polimeri, primerni za obdelavo – epoksidne, poliestrske smole, vinili;
- hitrost vleka – uporaba inovativnih optimiziranih 'pultruzijskih' polimerov omogoča pospešitev vleka do 4–6 m/min (standard je 2–3 m/min);
- razpon delovnega območja: najmanj – 3,05 × 1 m (vlečna sila do 5,5 t), največ – 1,27 × 3,05 m (sila – 18 t).
Na izhodu dobimo cev z idealno gladkimi zunanjimi in notranjimi stenami, na visoki ravni pa so tudi trdnostni kazalniki.
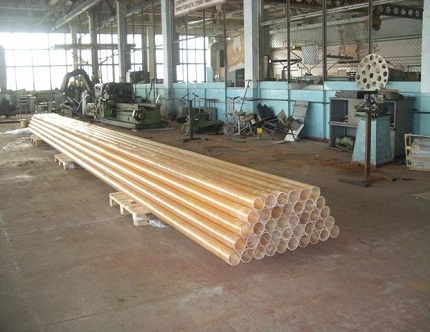
Slabosti metode se ne nanašajo na kakovost prvotnega izdelka, temveč na samo tehnologijo. Argumenti »proti«: visoki stroški in dolgotrajnost proizvodnega procesa, nezmožnost izdelave cevi velikega premera, predvidenih za velike obremenitve.
Tehnologija #3 — centrifugalno litje
Švicarsko podjetje Hobas je razvilo in patentiralo tehniko centrifugalnega oblikovanja. V tem primeru proizvodnja poteka od zunanje stene cevi k notranji z uporabo vrtljivega kalupa. Sestava cevovoda vključuje: zmlete steklene niti, pesek in poliestrske smole.
Surovinske komponente se dovajajo v vrtljivo matrico – oblikuje se struktura zunanje površine cevovoda. Med proizvodnjo se tekoči smoli primešajo trdne sestavine, polnilo in steklena vlakna – pod vplivom katalizatorja poteka polimerizacija hitreje.
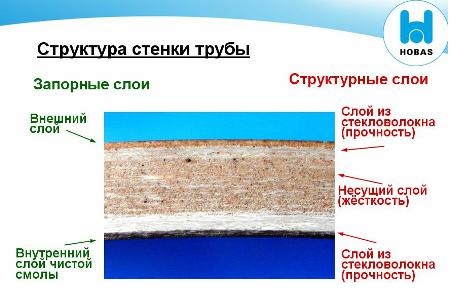
Dodatne prednosti:
- visoka natančnost dimenzij prvotnega izdelka (notranji prerez vrtljivega kalupa ustreza zunanjemu premeru končnega izdelka);
- možnost uliti steno poljubne debeline;
- visoka obročna togost polimernega kompozita;
- pridobitev gladke površine zunaj in znotraj cevne armature.
Pomanjkljivost centrifugalne proizvodnje steklenoplastičnih cevi – energetska intenzivnost in dragost končnega izdelka.
Tehnologija #4 — translacijsko navijanje
Najbolj priljubljena tehnika – neprekinjeno navijanje. Cev se ustvari s spremenljivim menjavanjem trna s steklenimi vlakni in polimeri ter postopki hlajenja. Proizvodna metoda ima več podvrst.
Spiralno-obročna tehnika
Polagalnik vlaken je poseben obroč, po obodu katerega so nameščene šobe z nitmi.
Delovni element se neprekinjeno premika vzdolž osi premikajočega se trna in razporeja vlakna vzdolž vijačnih linij.
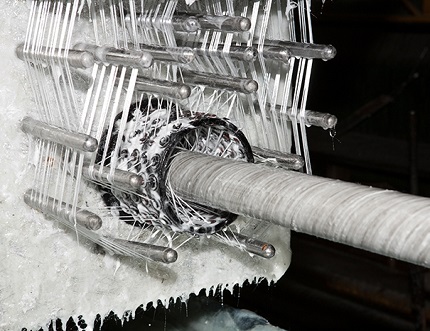
Glavne prednosti metode:
- enakomerna trdnost po vsej površini magistrale;
- odlična prenosljivost nateznih obremenitev – razpoke so izključene;
- ustvarjanje izdelkov spremenljivega premera in prerezov z zapleteno konfiguracijo.
Ta tehnika omogoča pridobitev visokotrdnih cevi, zasnovanih za obratovanje pod visokim tlakom (črpalno-kompresorske inženirske mreže).
Spiralno-trakasto navijanje
Tehnika je podobna prejšnji, razlika – polagalnik dovaja ozek trak iz vlaken. Gost ojačitveni sloj se doseže s povečanjem števila prehodov.
Pri proizvodnji se uporablja cenejša oprema kot pri spiralno-obročni metodi, vendar ima trakasto navijanje nekaj težkih pomanjkljivosti:
- omejena zmogljivost;
- rahlo polaganje vlaken zmanjša trdnost cevovoda.
Spiralno-trakasta metoda je primerna pri izdelavi cevnih armatur za nizek do zmeren tlak.
Vzdolžno-prečna metoda
Izvaja se neprekinjeno navijanje – polagalnik hkrati namešča vzdolžna in prečna vlakna. Obratnega giba ni.
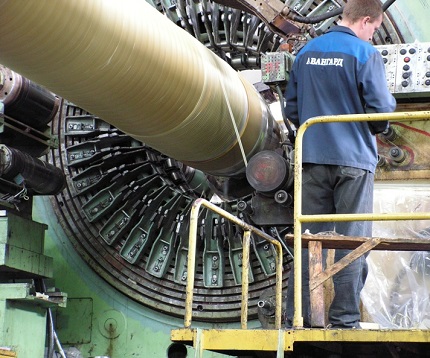
Značilnosti metode:
- uporablja se predvsem pri izdelavi cevi s premerom do 75 mm;
- obstaja možnost napenjanja osnih niti, s čimer se doseže trdnost, podobna spiralni metodi.
Vzdolžno-prečna tehnologija je visoko zmogljiva. Stroji omogočajo spreminjanje razmerja med osno in obročno armaturo v širokem razponu.
Poševnoslojna prečno-vzdolžna tehnologija
Razvoj inženirjev iz Harkova je v povpraševanju med domačimi proizvajalci. Pri poševnoslojnem navijanju polagalnik izvaja 'tančico', sestavljeno iz snopa vezivnih niti. Trak se napaja na trn pod majhnim kotom v preklopu s prejšnjim navojem – tvori se obročna armatura.
Po končanem obdelavi celotnega trna se vlakna povaljajo z valji – ostanki vezivnih polimerov se odstranijo, ojačitvena prevleka se utrdi.
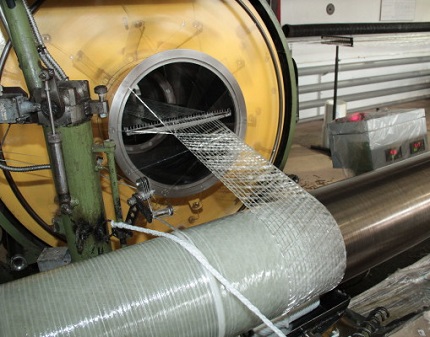
Značilnosti poševnoslojnega valjanja:
- gostota naleganja steklenih vlaken;
- neomejen premer izdelanih cevi;
- visoke dielektrične lastnosti zaradi odsotnosti neprekinjene armature po osi.
Modul elastičnosti 'poševnoslojnega' steklenega kompozita je nižji od enakega parametra drugih tehnik. Zaradi tveganja medplastnih razpok metoda ni izvedljiva pri izdelavi cevovodov za visok tlak.
Parametri izbire cevi iz steklenih vlaken
Izbira stekleno-kompozitnih cevi temelji na naslednjih kriterijih: togosti in projektnem tlaku, vrsti vezivnega komponenta, konstrukcijskih značilnostih sten in načinu povezovanja. Pomembni parametri so navedeni v spremnih dokumentih in na vsaki cevi – skrajšana oznaka.
Togost in nazivni tlak
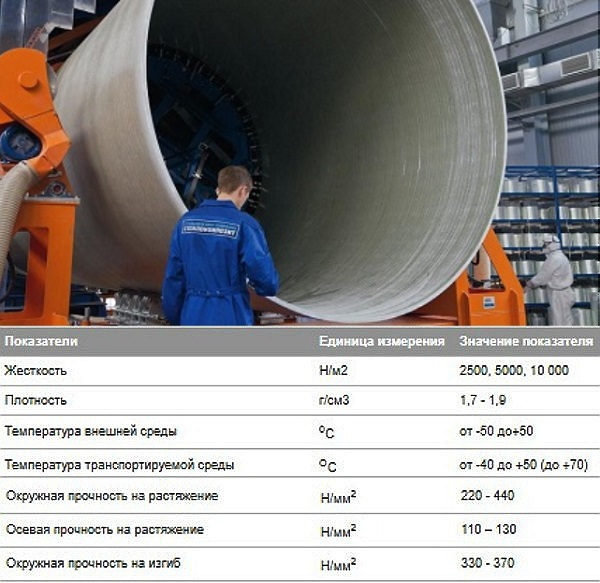
Trdnost steklenih vlaken določa sposobnost materiala, da se upira zunanjim obremenitvam (teži tal, prometu) in pritisku na stene od znotraj. V skladu s standardom ISO se cevna armatura razvršča v več razredov trdnosti (SN).
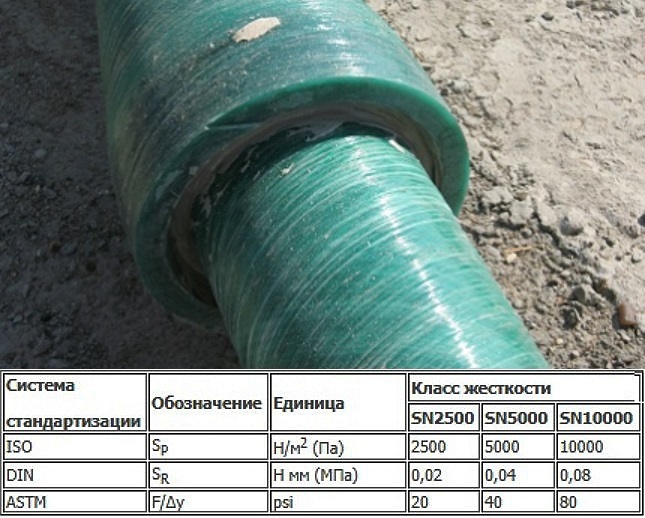
Stopnja trdnosti narašča z večanjem debeline stene stekloplastičnega cevovoda.
Razvrstitev po nazivnem tlaku (PN) prikazuje stopnjevanje izdelkov glede na varen tlak tekočine pri temperaturi +20 °C v celotni življenjski dobi (približno 50 let). Merska enota za PN je MPa.
Nekateri proizvajalci, na primer Hobas, navajajo kombinirane značilnosti dveh parametrov (tlaka in trdnosti) prek ulomka. Cevi z delovnim tlakom 0,4 MPa (razred PN – 4) s stopnjo trdnosti (SN) 2500 Pa bodo označene – 4/2500.
Vrsta vezivnega materiala
Lastnosti delovanja cevi so v veliki meri odvisne od vrste vezivnega sredstva. V večini primerov se uporabljajo poliestrski ali epoksidni dodatki.
Značilnosti PEF-veziv
Stene so oblikovane iz termoreaktivnih poliestrskih smol, ojačanih s steklenimi vlakni in peščenimi dodatki.
Uporabljeni polimeri imajo pomembne lastnosti:
- nizka strupenost;
- strjevanje pri sobni temperaturi;
- zanesljiv oprijem na steklena vlakna;
- kemična inertnost.
Kompozitne cevi s PEF-polimeri niso dovzetne za korozijo in delovanje agresivnih okolij.
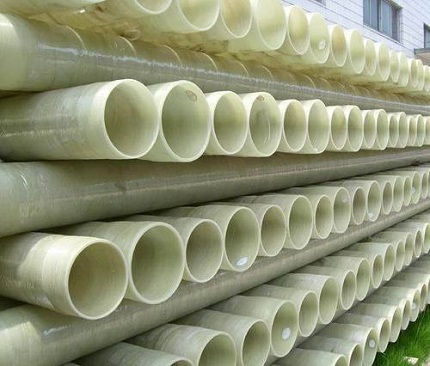
Lastnosti epoksidne smole
Vezivo daje materialu večjo trdnost. Temperaturna meja kompozitov z epoksidi je do +130 °C, največji tlak – 240 atmosfer.
Dodatna prednost – skoraj ničelna toplotna prevodnost, zato sestavljeni vodi ne potrebujejo dodatne toplotne izolacije.
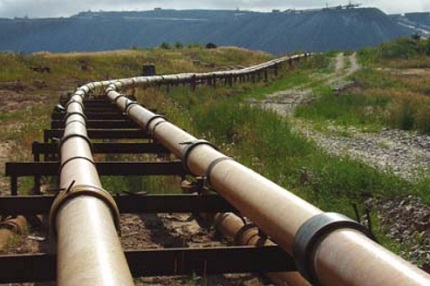
Konstrukcija sten kompozitnih cevi
Glede na konstrukcijsko izvedbo ločimo: enoslojne, dvoslojne in troslojne stekloplastične cevi.
Lastnosti enoslojnih izdelkov
Cevi nimajo zaščitne obloge, zaradi česar se odlikujejo po nizki ceni. Značilnosti cevne armature: neuporabnost v regijah s kompleksnim reliefom in hudim podnebjem.
Prav tako ti izdelki zahtevajo skrbno montažo – izkop velikega jarka, ureditev peščene »blazine«. Toda predračun inštalacijskih del se zaradi tega poveča.
Značilnosti dvoslojnih cevi
Izdelki so od znotraj obloženi s filmom – polietilenom visokega tlaka. Zaščita povečuje kemično odpornost in izboljšuje tesnost cevovoda pri zunanjih obremenitvah.
Vendar je uporaba armature v naftnih cevovodih razkrila slabosti dvoslojnih modifikacij:
- nezadostna adhezija med konstrukcijskim slojem in oblogo – kršitev monolitnosti sten;
- poslabšanje elastičnosti zaščitnega filma pri temperaturah pod ničlo.
Pri transportu plinastega medija je možno luščenje obloge.
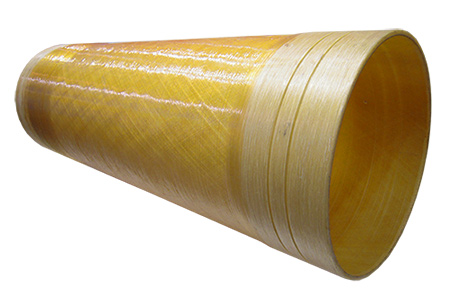
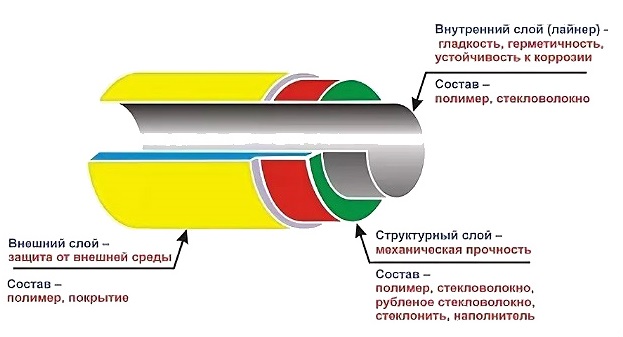
Parametri troslojne cevi
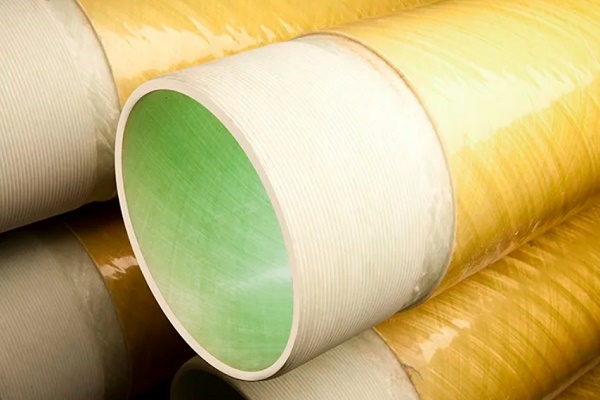
Struktura steklenoplastične cevi:
- Zunanji polimerni sloj (debelina 1–3 mm) – povečanje mehanske in kemične odpornosti.
- Strukturni sloj – konstrukcijska plast, odgovorna za trdnost izdelka.
- Liner (debelina 3–6 mm) – notranja lupina iz steklene plastike.
Notranji sloj zagotavlja gladkost, tesnost in blaži ciklična nihanja notranjega tlaka.
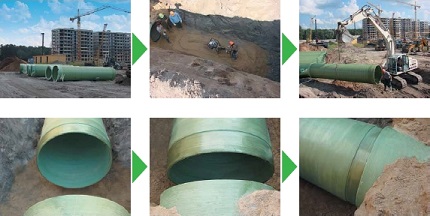
Metoda spajanja cevovoda iz steklenih vlaken
Glede na način povezovanja se asortiman cevne armature iz kompozita deli v 4 skupine.
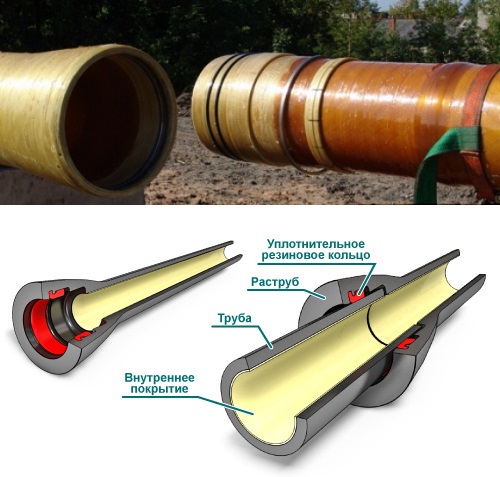
Skupina št. 1 – spoj z vtičnico in čepom
Elastična gumijasta tesnila se vgradijo v ustrezne utore na končnih čepih cevi. Montažni obroči se oblikujejo na računalniško vodeni opremi, kar zagotavlja natančnost njihove lege in dimenzij.
Skupina št. 2 – vtični spoj s tesnilom in zaporo
Pri urejanju nadzemnega cevovoda je treba kompenzirati delovanje aksialnih sil na cevovod. V ta namen se poleg tesnila namesti zamašek. Element je izdelan iz kovinske vrvi, polivinilklorida ali poliamida.
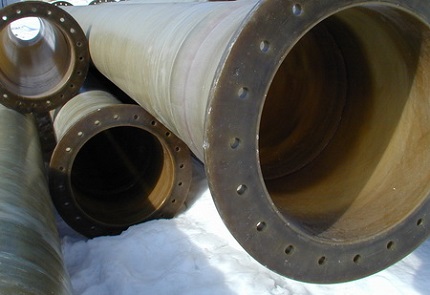
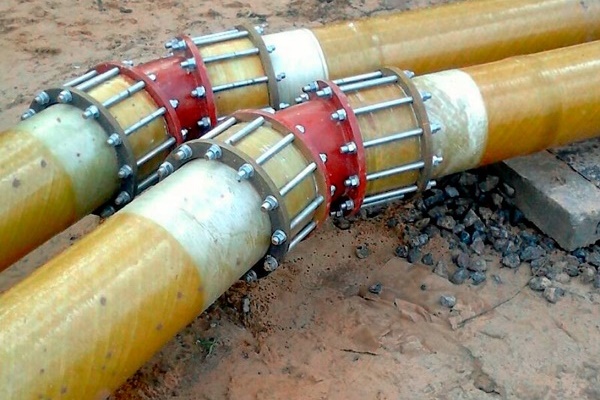
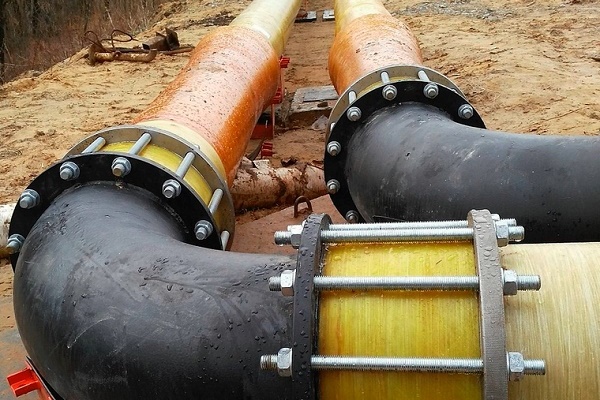
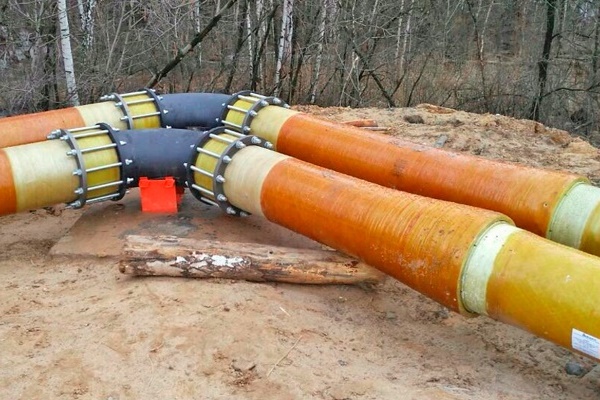
Skupina št. 3 – prirobnični spoj
Spajanje kompozitnega cevovoda s fitingi ali kovinskimi cevmi. Priključne dimenzije prirobnic iz steklenih vlaken so urejene s standardom GOST 12815-80.
Skupina št. 4 – lepilna fiksacija
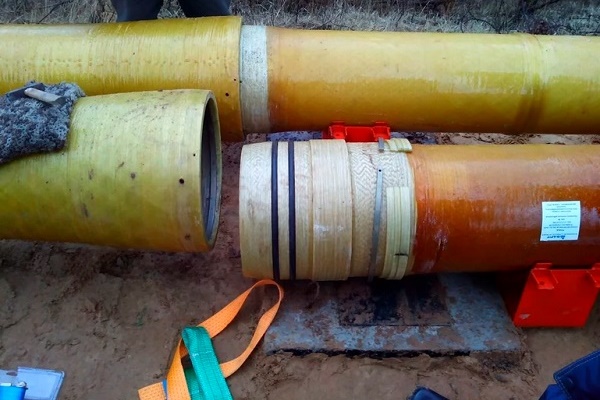
Nerazstavljiva metoda spajanja – na končnice se nanese sestavek iz ojačitvenih steklenih materialov z dodatkom poliestrskega komponenta za 'hladno' utrjevanje. Ta način zagotavlja trdnost in tesnost cevovoda.
Označevanje zaščitne notranje plasti
Metodologija proizvodnje cevnega programa omogoča izdelavo izdelkov z različno sestavo notranje plasti, ki določa odpornost cevovoda na transportirani medij.
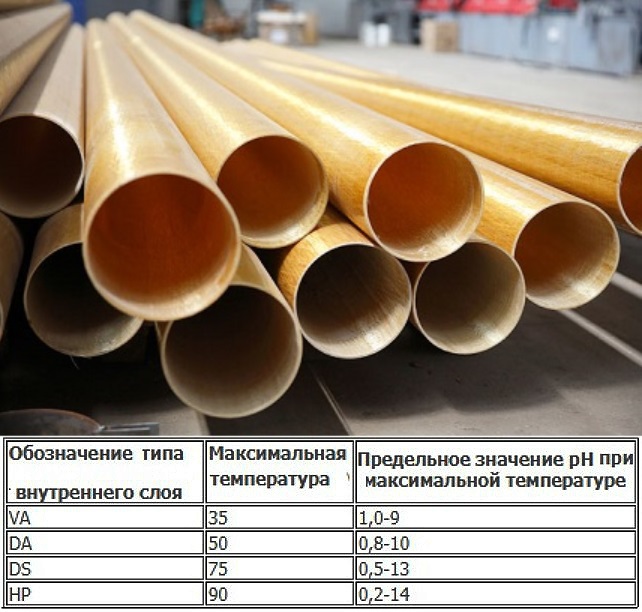
Domači proizvajalci uporabljajo naslednje označevanje zaščitnih premazov.
Črkovna oznaka prikazuje dovoljeno področje uporabe:
- A – transport tekočine z abrazivi;
- P – dovod in odvod hladne vode, vključno s pitno vodo;
- H – dovoljena uporaba v kemično agresivnem plinskem in tekočem okolju;
- G – sistemi za toplo vodo (meja 75 °C);
- S – druge tekočine, vključno s povišano kislostjo.
Zaščitni premaz se nanese v plasti debeline do 3 mm.
Pregled izdelkov vodilnih proizvajalcev
Med raznolikostjo predstavljenih izdelkov so ugledne blagovne znamke z dolgoletnim pozitivnim ugledom. Mednje sodijo izdelki podjetij: Hobas (Švica), Steklokompozit (Rusija), Amiantit (koncern iz Saudove Arabije s proizvodnimi zmogljivostmi v Nemčiji, Španiji, na Poljskem), Ameron International (ZDA).
Mladi in perspektivni proizvajalci kompozitnih cevi iz steklenih vlaken: Poliek (Rusija), Arpipe (Rusija) in Tovarna cevi iz steklenih vlaken (Rusija).
Proizvajalec #1 — blagovna znamka HOBAS
Tovarne blagovne znamke so v ZDA in mnogih državah Evrope. Izdelki skupine Hobas so pridobili svetovno priznanje za izvrstno kakovost. GRT-cevi s poliestrskim vezivom so izdelane s tehniko centrifugalnega litja iz steklenih vlaken in nenasičenih poliestrskih smol.
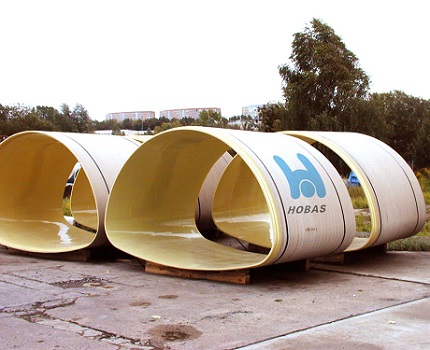
Značilnosti kompozitnih cevi Hobas:
- premer – 150-2900 mm;
- razred togosti SN – 630-10 000;
- stopnja tlaka PN – 1-25 (PN1 – ne tlačni cevovod);
- prisotnost notranje protikorozijske obloge;
- odpornost na kislo okolje v širokem območju pH.
Vzpostavljena je proizvodnja oblikovanih delov: kolen, prehodnikov, prirobničnih nastavkov in T-kosov.
Proizvajalec #2 — podjetje Steklokompozit
Podjetje »Steklokompozit« je vzpostavilo linijo za proizvodnjo steklenoplastičnih cevi Flowtech, proizvodna tehnika je neprekinjeno navijanje.
Uporabljena je oprema z dvojnim dovajanjem smolnatih snovi. Visokotehnične smole se dovajajo za polaganje notranjega sloja, cenejša sestava pa za strukturni sloj. Metoda omogoča racionalizacijo porabe materiala in pocenitev izdelkov.
Proizvajalec #3 — blagovna znamka Amiantit
Glavne komponente cevi Flowtite podjetja Amiantit: steklena vlakna, poliestrska smola, pesek. Uporabljena tehnika – neprekinjeno navijanje, ki omogoča izdelavo večslojnega cevovoda.
Struktura steklene plastike vključuje šest slojev:
- zunanje navijanje iz netkanega traku;
- močnostni sloj – rezana steklena vlakna + smola;
- srednji vmesni sloj – steklena vlakna + pesek + poliestrska smola;
- ponovni močnostni sloj;
- podloga iz steklenih niti in smole;
- zaščitni premaz iz netkanega steklenega vlakna.
Opravljene raziskave so pokazale visoko abrazijsko odpornost – po 100 tisoč ciklih obdelave s prodom so izgube zaščitnega premaza znašale 0,34 mm.
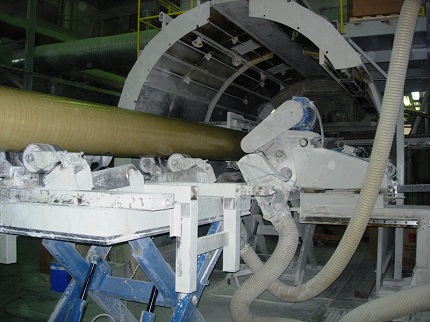
Proizvajalec #4 — podjetje Poliek
Družba z omejeno odgovornostjo »Poliek« proizvaja različne modifikacije cevnega programa Fpipes iz steklene plastike. Tehnika izdelave (neprekinjeno poševnoslojno vzdolžno-prečno navijanje) omogoča izdelavo trislojnih cevi do premera 130 cm.
Polimerni kompozitni materiali se uporabljajo pri izdelavi oplaščnih cevi, členov dvižnih kolon za vodo, cevovodov za oskrbo z vodo in ogrevalnih sistemov.
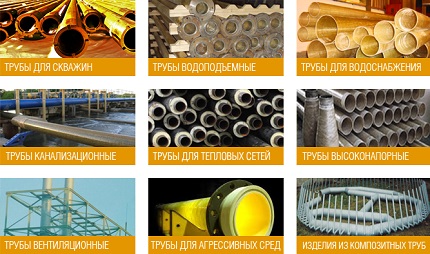
Poleg cevi iz steklene plastike je na trgu veliko izdelkov iz drugih materialov – jekla, bakra, polipropilena, metaloplastike, polietilena itd. Ti se zaradi svoje ugodnejše cene aktivno uporabljajo na različnih področjih gospodinjstva – montaža ogrevalnih sistemov, vodovoda, kanalizacije, prezračevanja in tako naprej.
Z lastnostmi cevi iz različnih materialov se lahko seznanite v naslednjih člankih:
- Kovinsko-plastične cevi: vrste, tehnične karakteristike, značilnosti montaže
- Polipropilenske cevi in spojke: vrste PP izdelkov za sestavljanje cevovodov in načini povezovanja
- Plastične prezračevalne cevi za odvod: vrste, njihove lastnosti, uporaba
- Bakrene cevi in fittingi: vrste, oznake, posebnosti ureditve bakrenega cevovoda
- Jeklene cevi: vrste, sortiment, pregled tehničnih lastnosti in montažnih podrobnosti
Zaključki in koristen video na to temo
Tehnologija izdelave in smiselnost uporabe stekloplastičnih cevi:
Primerjava tehnike neprekinjenega in občasnega navijanja vlaken:
V zasebni gradnji se stekloplastične cevi uporabljajo precej redko. Glavni razlog je visoka cena v primerjavi s plastičnimi analogi. Vendar so v industrijskem sektorju lastnosti kompozita cenjene in množično zamenjujejo obrabljene kovinske magistrale s stekloplastičnimi.
Po branju našega članka imate še vprašanja? Zastavite jih v bloku komentarjev – naši strokovnjaki vam bodo poskušali dati izčrpen odgovor.
Ali pa morda želite dopolniti predstavljeno gradivo z aktualnimi podatki ali primeri iz osebnih izkušenj? Prosimo, napišite svoje mnenje pod ta članek.
 Bakrene cevi za ogrevanje: vrste, specifika označevanja + posebnosti uporabe
 Cevi za zalivanje na vikendu: primerjalni pregled različnih vrst cevi
 Kako skriti cevi v kopalnici: pregled najboljših načinov maskiranja cevovoda
 Vodovodne bakrene cevi: označevanje sortimenta, področje uporabe, prednosti
 Kovinsko-plastične cevi: vrste, tehnične karakteristike, značilnosti montaže
 Grelni kabel za kanalizacijske cevi: vrste, kako izbrati in pravilno izvesti montažo
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve
Nekoč sem napačno izbral stekloplastične cevi za vodovod in seveda so mi povzročile veliko težav. Sprva so se pritoževali nad delci nečesa v vodi, nato pa so nenehno puščale.