Polietilenske cevi za plinovod: vrste in specifika polaganja cevovodov iz polietilena
Prej so pri napeljavi industrijskih in gospodinjskih vodov uporabljali cevi iz litega železa, jekla, bakra. S pojavom polimerov, ki niso slabši od kovinskih izdelkov po trdnosti, odpornosti proti obrabi in inertnosti na vpliv kemičnih snovi, so cevni material začeli izdelovati iz polipropilena, polietilena, polivinilklorida, polibutilena itd.
Dobro so se uveljavile polietilenske cevi za plinovod – praktične, prožne, lahke, ki močno olajšajo transport in montažo. Če ste se odločili za plinifikacijo zasebne hiše, ne bo odveč, če izveste podrobneje o tehničnih značilnostih, pogojih in načinih montaže cevi iz polietilena.
Vsebina članka:
Cevi HDPE za plinovod
Polietilen nizkega tlaka se ne uporablja le za izdelavo elementov plinovoda. Uporablja se tudi za napeljavo drugih vodov – vodovoda, kanalizacije, zaščitnih tehničnih cevovodov. Vrste cevi se razlikujejo po sestavi, značilnostih, oznakah.
Osredotočimo se na izdelke za transport plina, katerih proizvodnja je podrejena zahtevam GOST R 50838-2009 (zastarela izdaja – GOST R 50838-95).
Vrste in tipi velikosti
Polimerne tlačne cevi za plin so lahko sestavljene le iz polietilena ali ojačene z dodatnimi plastmi.
Tako ločimo tri vrste:
- polietilenske, vključno s tistimi, označenimi z rumenimi črtami;
- polietilenske z znotraj ali zunaj nameščenimi koekstruzijskimi plastmi;
- polietilenske s termoplastično zaščitno ovojnico, ki jo je treba pred montažo odstraniti.
Vse vrste cevnega materiala so namenjene transportu različnih plinov, ki ustrezajo normam GOST 5542 in se uporabljajo kot surovina ali gorivo za industrijske in gospodinjske potrebe. Sprejete so omejitve za uporabo cevovodov: max delovni tlak – 1,2 MPa, max delovna temperatura -/+40 °C.
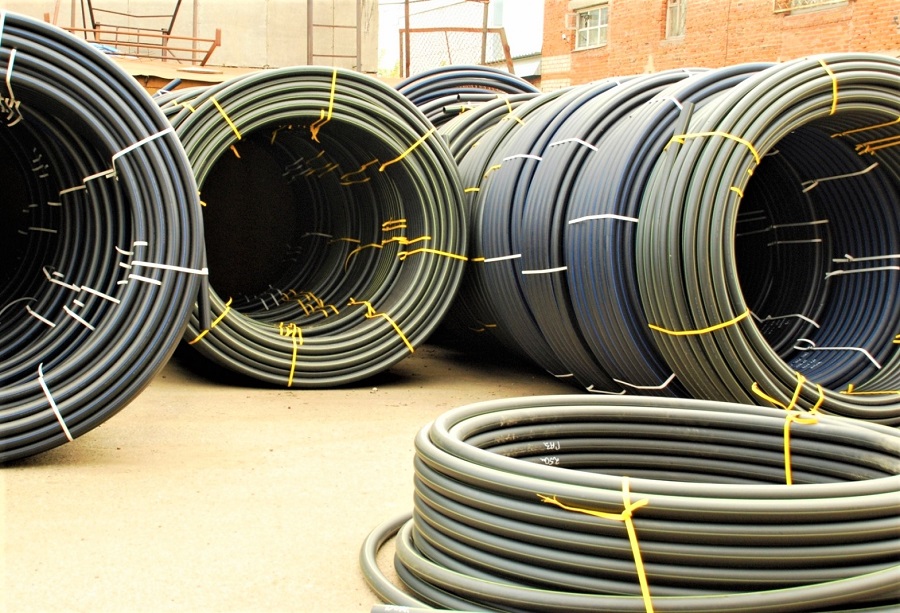
Industrijski izdelki se dobavljajo v odsekih dolžine 5–24 m, v večkratnikih 0,25 m, vendar pogosteje v srednjih dolžinah, primernih za prevoz s posebno opremo – na primer 13 m. Navijanje tanke cevi v kolut predvideva različne dolžine, vendar pogosteje lahko najdete koluti po 200, 500, 700 m. Izdelava izdelkov drugih dolžin je možna, vendar le po dogovoru z naročniki.
Odvisno od debeline sten in delovnega tlaka se cevi delijo na dve vrsti:
- PE-80. Debelina stene – 2–3 mm, delovni tlak – 3–6 MPa; primerni so za plinovode in vodovode;
- PE-100. Debelina stene – 3,5 mm, delovni tlak – 8–12 MPa; to je izboljšana različica PE 80, odlikuje jo toplotna obstojnost in večja gostota.
PE (različice – PE) v imenu označuje polietilen, številki 80 in 100 pa sta znamki polietilena.
Z vidika ekonomske upravičenosti se znamka PE 100 uporablja pri montaži visokotlačnega plinovoda ali v posebnih primerih – na primer za rekonstrukcijo stare dotrajane magistrale ali gradnjo eksperimentalnih vej s tlakom od 0,6 MPa in več.
Tehnične značilnosti in oznake
Za polietilenske cevi, izdelane v tovarniških pogojih, veljajo zahteve, navedene v standardu GOST R 50838-2009. Med njimi so priporočila glede videza in tehničnih lastnosti.
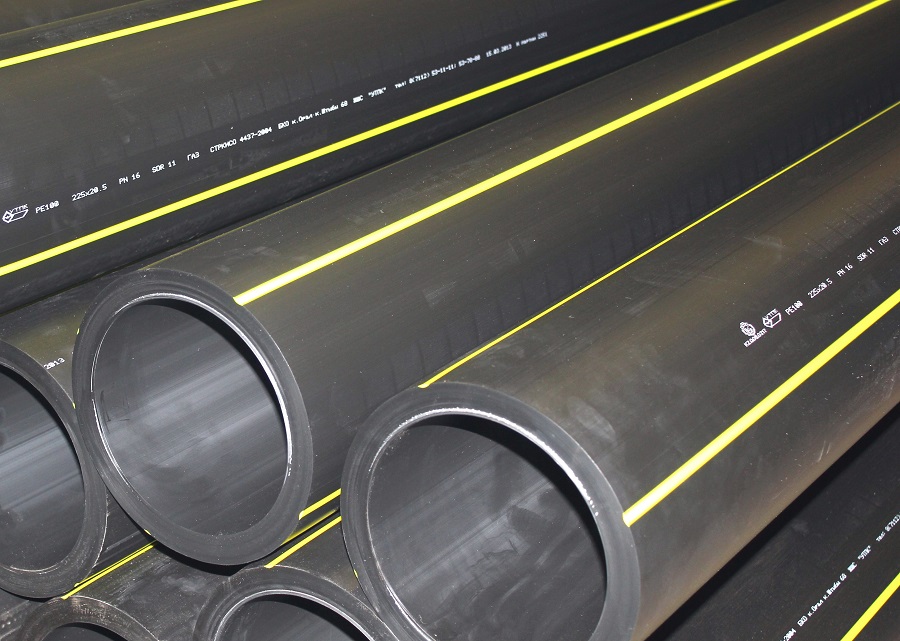
Z vidika barve je možna variabilnost:
- PE 80 – rumene;
- PE 100 – rumene, oranžne, črne z rumenimi/oranžnimi pasovi, enakomerno porazdeljenimi.
V dokumentu so predpisani standardi za lastnosti, kot so odpornost pri stalnem notranjem tlaku, raztezek ob pretrgu, odpornost proti širjenju razpok, toplotna stabilnost, varljivost.
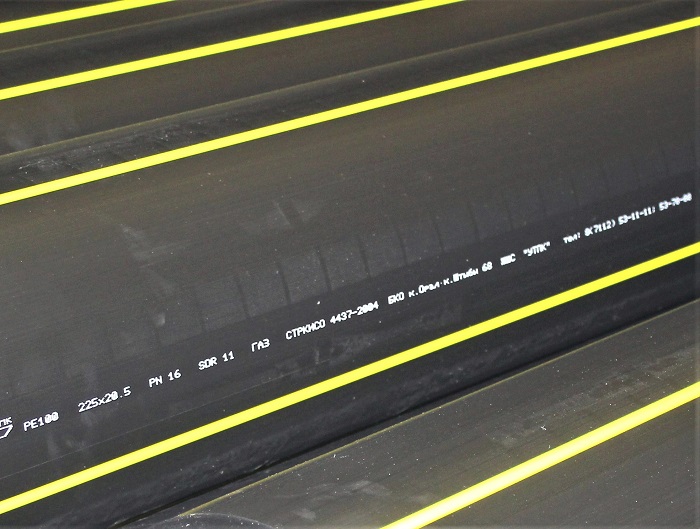
Označevanje ne sme vplivati na kakovost materiala, torej povzročati razpok, nabrekanja ipd.
Črke in številke morajo biti lahko berljive, razločne in razumljive. Med obvezne spadajo:
- blagovna znamka ali ime proizvajalca;
- oznaka cevi;
- datum izdelave;
- nazivni premer/debelina stene;
- namen;
- GOST.
Ostali podatki – ime države, številka serije itd. – se nanesejo po želji.
Kot primer analizirajmo enega od vzorcev:
OOO «Sfera» PE 80 SDR 11 — 150x10,5 PLIN GOST R 50838-2009
- OOO «Sfera» – proizvajalec
- PE-80 – vrsta polietilenske cevi
- SDR 11 – standardno razmerje dimenzij
- 150 – premer
- 10,5 – debelina stene
- PLIN – namembnost
- GOST R 50838-2009 – normativni dokument
Po oznaki je enostavno ugotoviti, ali cevi ustrezajo za gospodinjsko ali industrijsko uporabo ter ali so skladne glede namena in premera.
Prednosti in slabosti polietilena
Zaradi prednosti polietilena se uporablja za transport tako nevarnega goriva, kot je zemeljski plin.
Med glavne prednosti sodijo naslednje lastnosti:
- Elektroizolacijske lastnosti. Polietilen je popoln dielektrik, ne prevaja električnega toka. Pri montaži ozemljitev ni potrebna.
- Odpornost na vpliv agresivnih kemičnih snovi, ki so lahko prisotne v tleh ali v proizvodnji.
- Odsotnost korozije, možnost uporabe v vlažnem okolju.
- Plastičnost, zaradi katere je cevovod zaščiten pred premiki tal, raztezanjem pri zmrzovanju in vodnim udarom.
- Pasivnost pri prenosu akustičnih nihanj.
Stopnja odpornosti proti obrabi je precej visoka – proizvajalci sodobnih PE cevi za plin dajejo garancijo od 30 do 50 let.
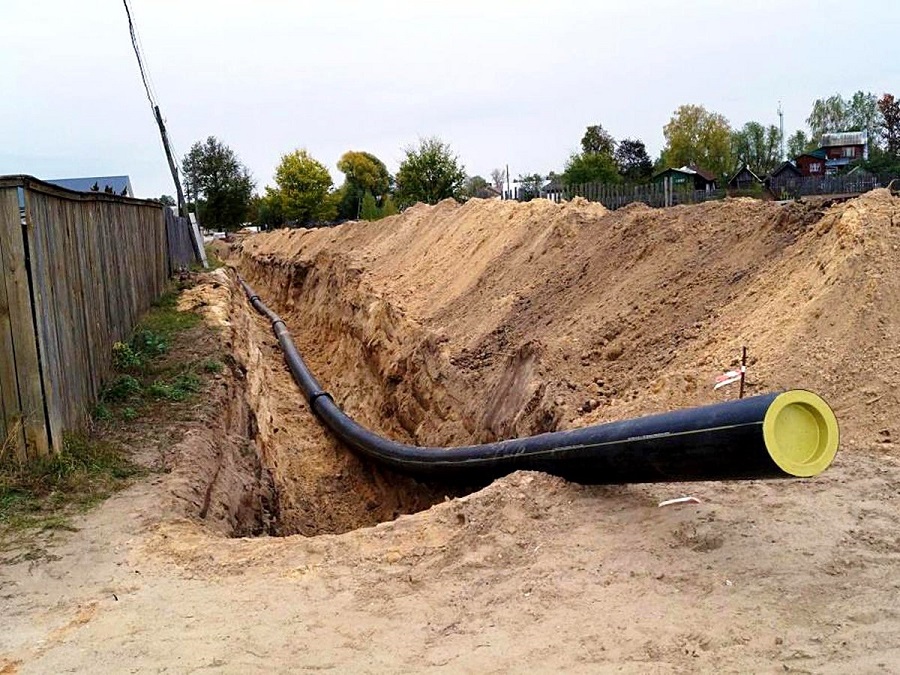
Med slabosti sodi lastnost polietilena, imenovana fotodegradacija. To pomeni, da material pod vplivom ultravijoličnega sevanja hitro stari in razpada. Da bi izboljšali odpornost polietilena na sončno sevanje, materialu kot stabilizacijsko sredstvo dodajajo črni pigment.
Med drugimi pomanjkljivostmi so majhen razpon delovnih temperatur transportirane snovi, prepustnost za kisik in odvisnost tehničnih lastnosti od zunanje temperature.
Zaradi naštetih pomanjkljivosti se plinovodi iz polietilenskih cevi uporabljajo le v tleh, na odprtih območjih pa se nameščajo kovinske različice.
Montaža polietilenskih plinskih cevi
Samostojna montaža plinovoda do zasebne hiše ali industrijskega objekta je prepovedana. S tem se mora ukvarjati organizacija, ki ima licenco in z licenco utemeljeno pravico za izvajanje te vrste del. Ta organizacija kasneje izvaja tudi vzdrževanje – opravlja preglede, testiranja ali popravila.
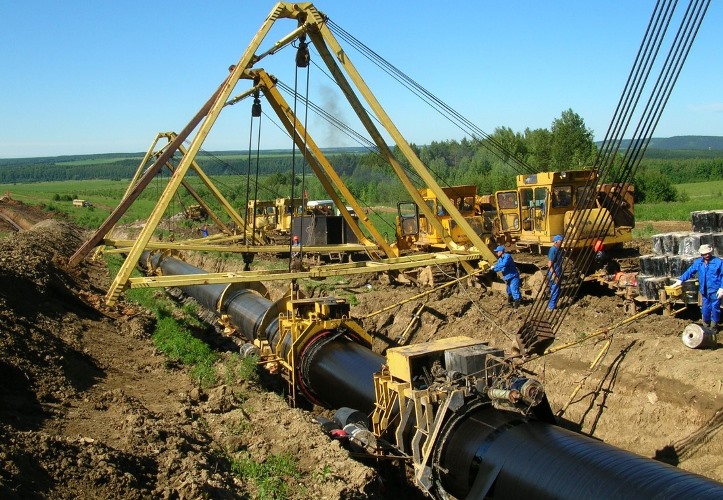
Najprej pridobijo dovoljenje za izvajanje gradbenih del, pripravijo paket projektno-predračunske dokumentacije in postavijo geodetsko zakoličbeno os. Nato izvedejo pripravo, ki vključuje načrtovanje trase, zemeljska dela, transport in razporeditev cevi, namestitev orodja za varjenje. Šele nato se lotijo montažnih del – polaganja in varjenja cevi.
Pregled načinov povezovanja cevi
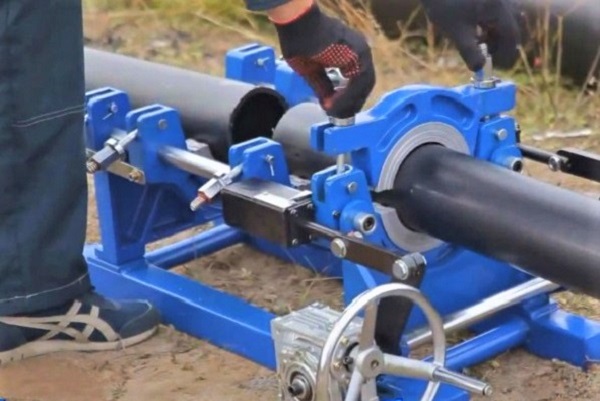
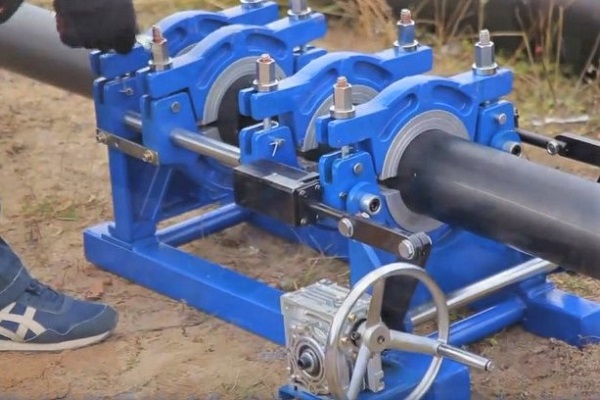
Polietilen se odlikuje po tem, da ob segrevanju spremeni svoje lastnosti in se tali. To lastnost uporabljajo za ustvarjanje trajnih spojev plinovoda – torej za varjenje cevi.
Ločimo dva načina varjenja:
- čelni, brez uporabe oblikovnih elementov;
- elektromuftni, z uporabo elektrorezistenčnih fitingov.
Prvi način se uporablja v industrijske namene, za varjenje cevi velikega premera, drugi pa za izdelavo gospodinjskih plinskih odcepov od centralnega voda.
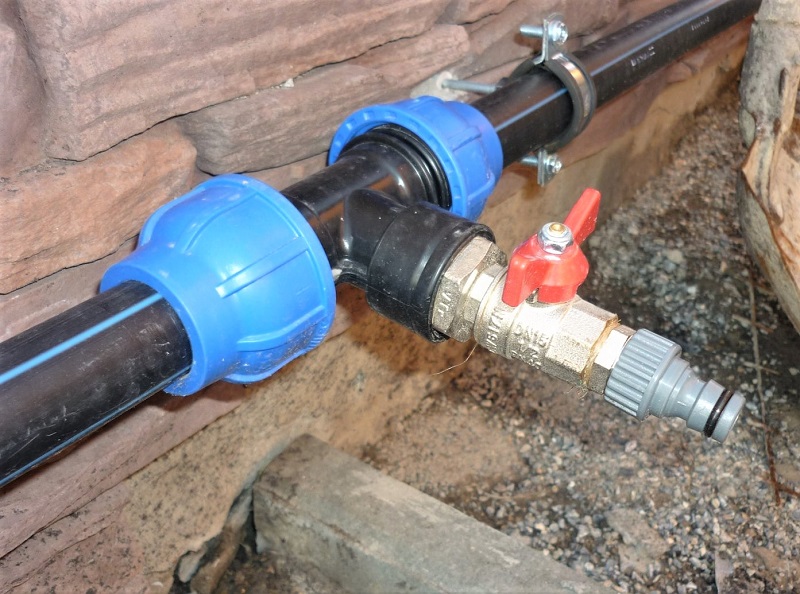
Če je potreben snemljiv spoj, se uporablja tretji način – kompresijski. Konca cevi se povežeta s stiskalnimi fitingi, ki jih je po potrebi mogoče odstraniti ali zamenjati.
Najprej si oglejmo, kako se izvaja varjenje. Pripravljalna dela potekajo po enotnem načrtu:
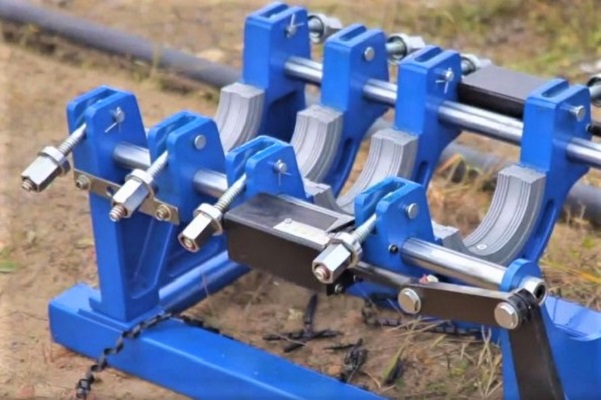
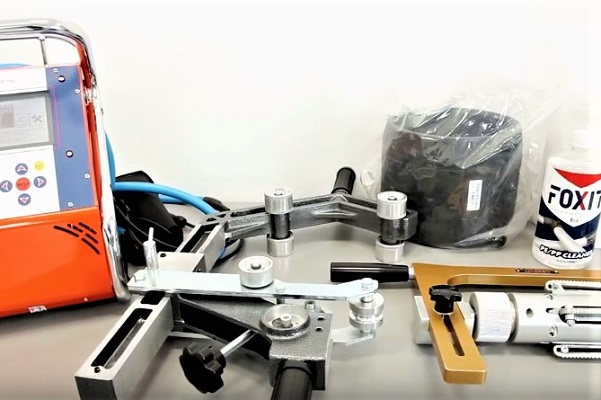
- Izbira in preverjanje materialov za montažo ter orodja. Grelnike, strgala in čelilnike očistijo, odstranijo ostanke polietilena in prah, obrišejo z razredčilom. Drsne površine in sklope namažejo. Izberejo ustrezne vložke in vpenjala glede na premer.
- Izbira parametrov varjenja. Orodja programirajo, vnesejo določene parametre v pomnilnik grelne opreme.
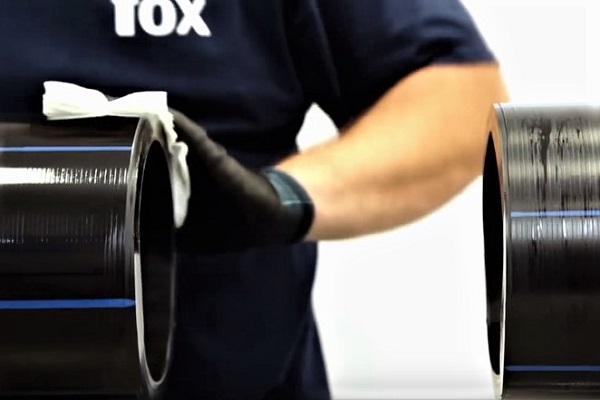
- Priprava delovnega območja. Konce cevi očistijo peska, nabite gline, prahu, obrišejo. Proste konce pokrijejo s čepi. Oksidirane čelne površine očistijo s strgali.
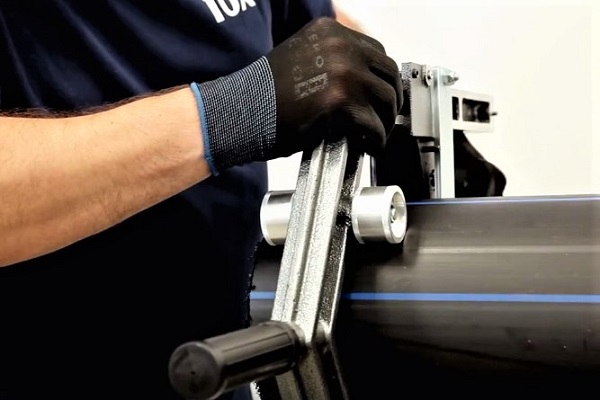
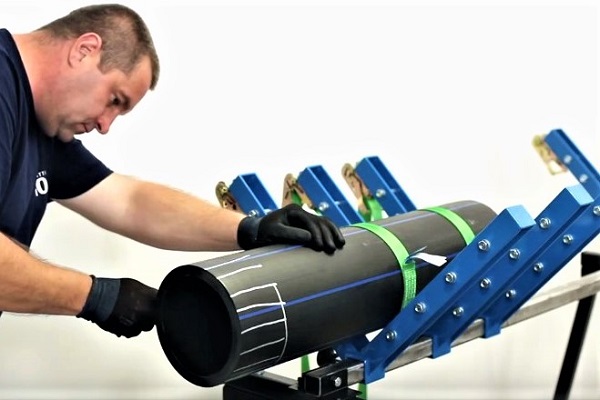
- Fiksacija in centriranje cevi. Pred varjenjem je treba odpraviti ovalnost, zato konca cevi centrirajo in nato pritrdijo v pravilen položaj – točno drug nasproti drugemu.
- Obdelava čelnih površin. S površine na koncih odstranijo ostružke debeline 0,1–0,3 mm. Reža med koncema, spojenima čelno, ne sme presegati 0,3 mm. Po čiščenju je treba izvesti varjenje, ne da bi prišlo do onesnaženja.
Po pripravljalnih delih izvedejo varjenje.
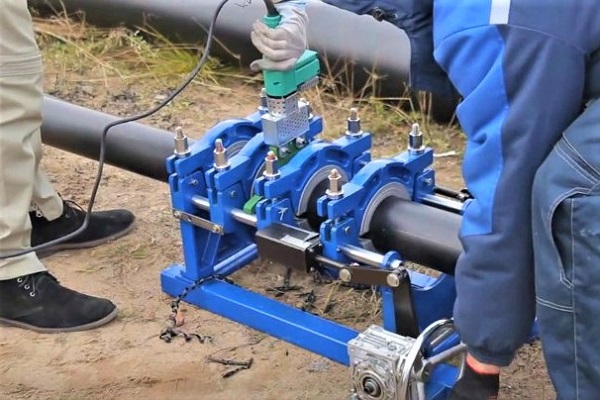
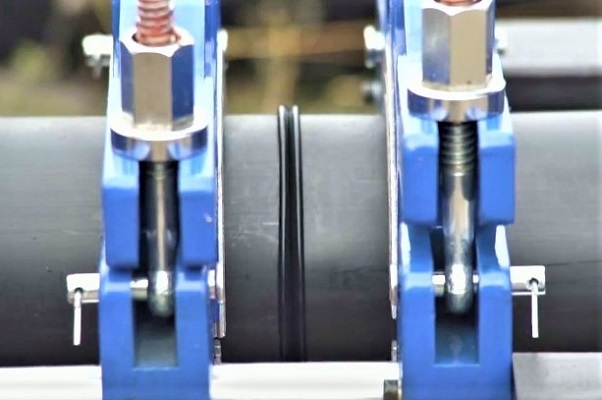
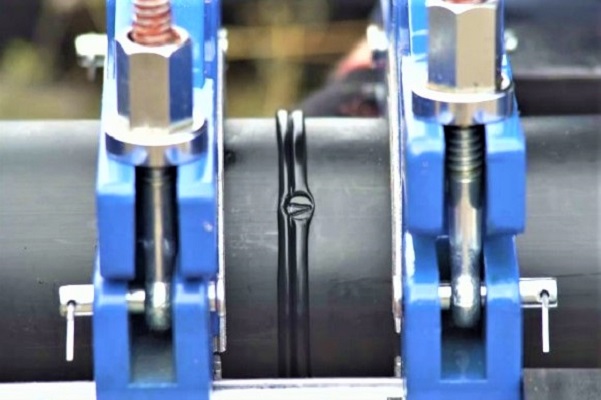
Povezava pri čelnem varjenju nastane zaradi 'zraščanja' staljenih čelnih površin. Taljenja je mogoče doseči z uporabo grelnega orodja z diskovnim delovnim elementom.
Med postopkom varjenja je pomembno upoštevati kriterije, kot so temperatura in čas taljenja, sila pritiska čelnih površin, trajanje faze stiskanja, tlak med stiskanjem in čas hlajenja.
Delovni postopek:
Znaki zanesljivega šiva – enakomeren homogen gra, nezmožnost ločitve cevi z uporabo sile. Varilni spoj s talilnim postopkom velja za zelo trden in ne zahteva dodatnih ukrepov za tesnjenje.
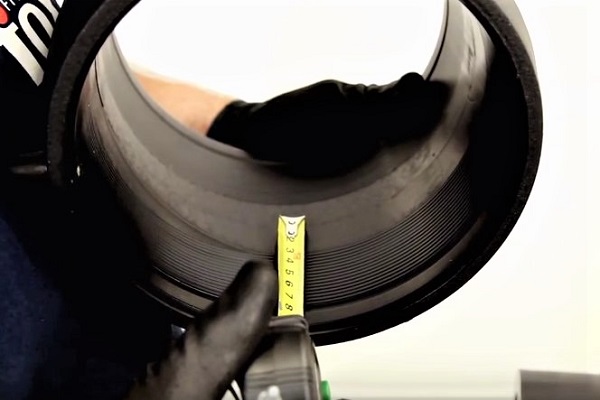
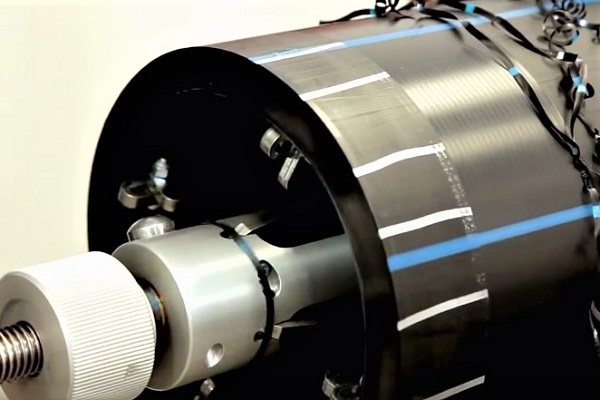
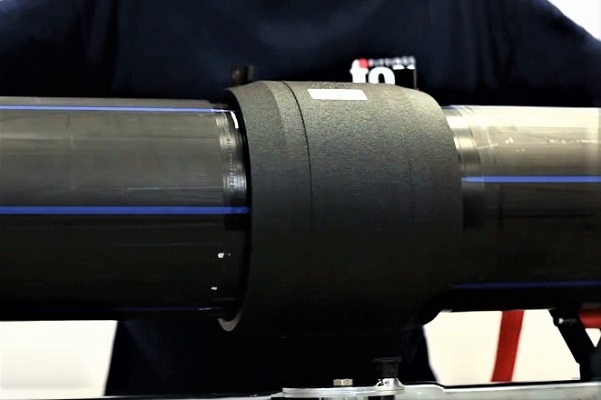
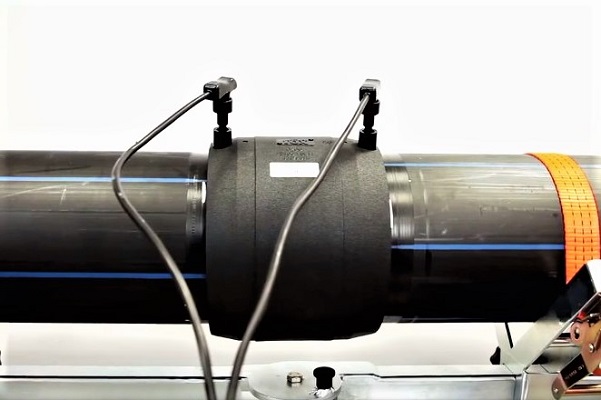
Drugi način – elektromuftni – se odlikuje po prisotnosti spojnih elementov – muft, adapterjev, kolenskih kosov, T-kosov. Na notranji površini fitinkov je pritrjena kovinska spirala, ki se segreva od električnega toka in tali polietilen. Posledično fitinki »zrastejo« skupaj s cevmi, tvorijo nerazdružljive spoje.
Pri izbiri elementov za povezovanje polietilenskih plinskih cevi ter med izvajanjem postopka je pomembno upoštevati parametre, kot so napetost, čas varjenja in ohlajanja.
Tehnologija je enostavnejša od čelnega varjenja in poteka v naslednjem zaporedju:
Sodobni varilni aparati so opremljeni z upravljalno ploščo z zaslonom. Postopek se izvaja po programu, izbranem glede na tip cevi.
Ločljive povezave se pri gradnji plinovoda uporabljajo izjemno redko. Za to se prav tako uporabljajo fitingi, vendar jih pritrdijo mehansko, brez segrevanja.
Povezovalni elementi so sestavljeni iz dveh delov – stiskalnega obroča in ohišja. Zaradi privijanja navojnih delov nastane trdna, a nestabilna povezava. Če je potrebna dodatna zanesljivost, dele fitinga privijejo z vijaki in maticami.
Pravila za ureditev plinovoda HDPE
Pri montaži in uporabi polietilenskih cevi je treba upoštevati množico pravil, ki zagotavljajo tako pravilno delovanje plinovoda in opreme kot varnost uporabnikov.
Obstaja množica prepovedi za polaganje cevovodov. Na primer, plina ni dovoljeno polagati s pomočjo PE cevi v skalnatih in močno dvigujočih se tleh, pa tudi v tleh 2. vrste posedanja. Če je območje izpostavljeno potresom in je tam seizmičnost višja od 6 stopinj, je treba za polaganje komunikacij uporabiti drug material.
Če je dovoljeno uporabljati PE cevi, je treba izpolniti vrsto pogojev. Na primer, na strmih pobočjih je treba plinovod zaščititi pred morebitnim izpiranjem jarkov in sprejeti dodatne ukrepe za njihovo utrditev.
Pri križanju podzemnih kolektorjev ali kanalov, kanalizacijskih ali električnih vodov, jaškov polietilenske cevi vgradijo v kovinske tulce. Razdalja od površine plinovoda do notranje stene tulca je najmanj 10 cm.
V enem jarku je mogoče namestiti dva ali več plinovodov, vendar z zagotovitvijo dostopa do vsake veje za vzdrževanje ali popravilo.
V severnih regijah, kjer temperatura pade pod -40 °C, se globina montaže poveča na 2,0–3,2 m.
O tem, kako poteka polaganje plinovodne linije v tulcu z vhodom v plinificirano hišo, seznani naslednji članek, ki ga priporočamo v branje vsem lastnikom podeželskih nepremičnin.
Zaključki in koristen video na to temo
Pravila varjenja z elektrouporovno metodo:
O posebnostih čelnega varjenja:
Kako deluje varilni aparat za PE cevi:
Uporaba polietilenskih cevi za uplinjanje objektov industrijskega in stanovanjskega namena je postala tradicionalna.
PE je trpežen in zanesljiv material, ki ne vzbuja skrbi. Toda montažo plinovoda morajo opravljati izključno monterji plinskih omrežij, ki imajo izkušnje in poznajo tehnologijo varjenja polietilena.
Prosimo, puščajte komentarje v spodnjem obrazcu, objavljajte fotografije na temo članka, postavljajte vprašanja. Delite svoje izkušnje pri napeljavi polietilenskega plinovoda. Možno je, da bodo vaše informacije in priporočila koristna obiskovalcem spletnega mesta.
 Bakrene cevi za plin: specifika in normativi za polaganje bakrenega cevovoda
 Polaganje plinovoda v zaščitnem ovoju skozi steno: specifika naprave vstopnega vozlišča v hišo za plinsko cev
 Tlačni preizkus plinovoda: kako potekajo kontrolni preizkusi tesnosti
 Izhod plinovoda iz zemlje: zahteve in posebnosti ureditve izhodnega vozla
 V hiši menjajo plinske cevi: nianse izvedbe zamenjave plinskih cevi v večstanovanjski stavbi
 Kako prestaviti plinsko cev v stanovanju: pravila prestavitve in nasveti glede namestitve
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve