Stiskalnica za gorivne brikete: možnosti izdelave naprav za stiskanje žaganja z lastnimi rokami
Kuriti z žagovino ali ostružki – običajna stvar za prebivalce naše države, prevzeta iz evropskih držav. Njihova priljubljenost je posledica poceni surovin in njihove dobre specifične kurilne vrednosti pri zgorevanju. Z izdelavo domače stiskalnice za brikete lahko dobite kakovostno gorivo skoraj zastonj.
Povedali vam bomo, kako izdelati preprosto in poceni napravo za izdelavo briketiranega goriva. V predlaganem članku je opisana konstrukcija, podani so nasveti za sestavljanje. Opisana je tehnologija proizvodnje in zahteve glede izhodnega lesnega materiala.
Vsebina članka:
Tehnologija izdelave briketov
Izdelava z metodo stiskanja peletov in briketov iz odpadkov lesne obdelave je že dolgo uveljavljen proces. Zato pri izdelavi domače naprave za pridobivanje kakovostnih “evrodrv” ni treba ničesar izumljati, ampak lahko uporabite že obstoječe rešitve.
Opis fizike procesa
Uporaba sipkega lesnega materiala za ogrevanje najde svojo uporabo v manjših kotlovnicah in pečeh. Žagovina daje enako energijo kot les enake mase in vlažnosti, vendar njeno shranjevanje v naravnem stanju povzroči pojav umazanije in prahu. Zato takšne odpadke stisnejo v brikete različnih oblik.
Z nekaj predpostavkami lahko rečemo, da les sestoji iz celuloze in vezivne snovi – lignina. Vsak primerek žagovine in ostružkov ohranja svojo celovitost zahvaljujoč temu polimeru. Da bi vzpostavili trdne povezave med posameznimi koščki, jih je treba tudi zlepiti.
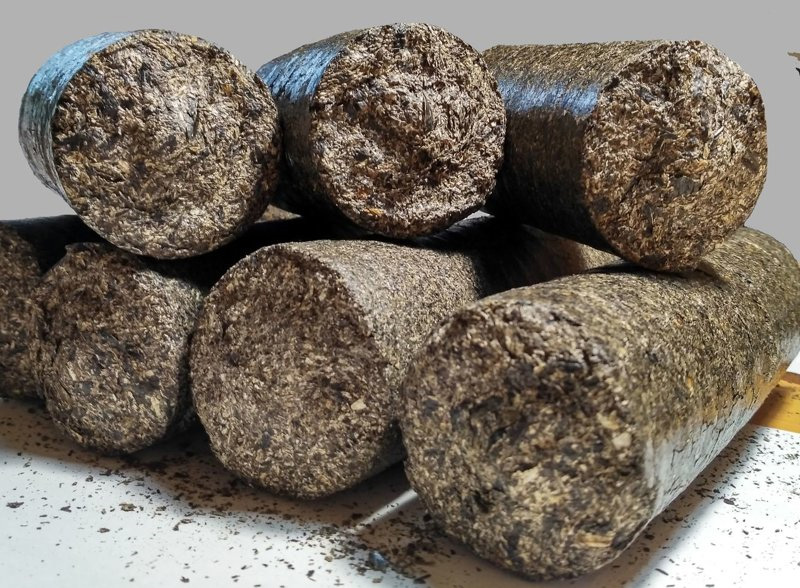
Med postopkom stiskanja se na žagovino izvaja močan pritisk, zaradi česar se iz nje sprosti lignin in material v obliki poveže. Ta povezava seveda ni tako močna kot v polnem lesu, vendar je dovolj, da nastali briket ne razpade.
Količina lignina v lesu glede na suho maso je odvisna od vrste dreves:
- jelka: 30 %;
- bor: 27 %;
- smreka: 27 %;
- trepetlika: 22 %;
- breza: 19 %.
Večji kot je odstotek vsebnosti lignina, manjši tlak je potreben za njegovo izločanje. Zato je samostojno izdelovanje briketov na osnovi žagovine iz jelke lažje kot iz breze.
Poleg klasične stiskalnice za proizvodnjo goriva iz sipkih materialov obstaja še ekstruzijski stroj. Bistvo njegovega delovanja je v tem, da pod vplivom polža snov potuje po postopoma ožjem kanalu.
Posledično nastane zelo visok tlak. Vendar je izvedba te različice v domačih pogojih zahtevna in zahteva specifično znanje, zato je bolje ostati pri modelih s stiskalno formo.
Uporaba vezivne snovi
V industrijski proizvodnji stisnjenega goriva uporabljajo stroje za ustvarjanje tlaka v območju 500–3000 atm. Pri nekaterih proizvajalcih (npr. nemško podjetje “RUF”) nastane briket s kombinacijo stiskanja s silo 2000 atm in segrevanja surovine na temperaturo 150 °C. Gostota takšnih izdelkov doseže 1,2 kg/dm3.
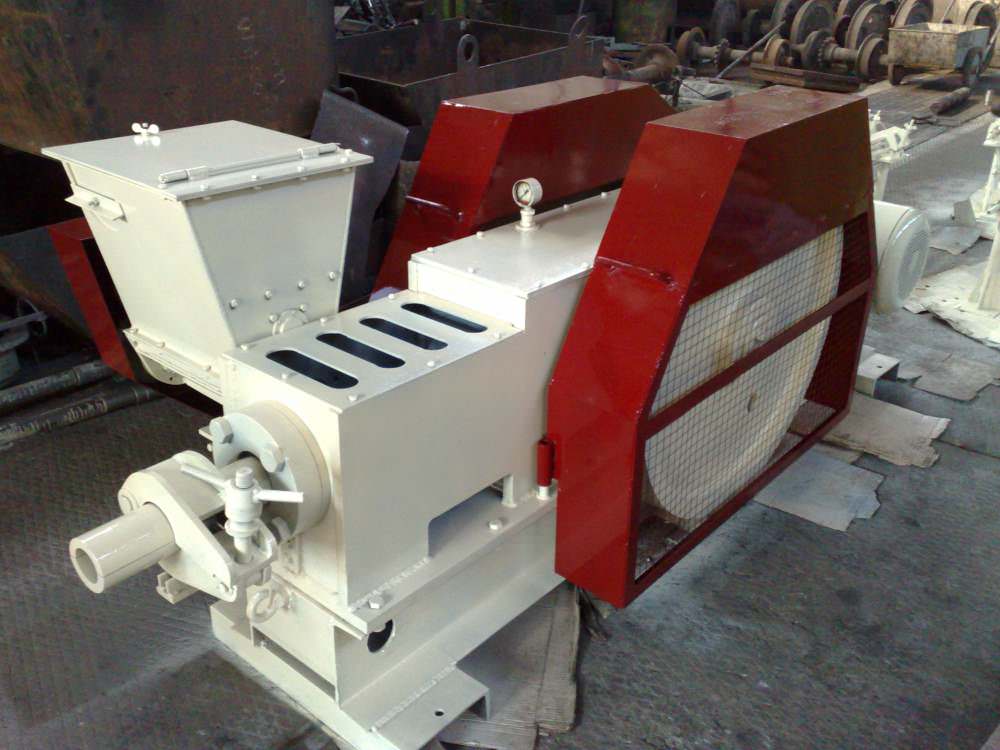
Če sami naredite stiskalnico za brikete iz improviziranih materialov, takšnih lastnosti ne boste dosegli. Zato bodo izdelki zagotovo imeli manjšo gostoto in se bodo bolj nagibali k drobljenju.
Pomanjkljivo izločanje lignina je mogoče kompenzirati in doseči večjo trdnost briketov iz žagovine z dodajanjem zunanjega lepilnega sredstva, kot so:
- Tečna glina. Potreben masni delež tega v vodi raztopljenega veziva znaša od 5 do 10 % celotne teže.
- Moker valovit karton.
- Najcenejše v vodi razredčeno lepilo za tapete.
Odstotno razmerje valovitega kartona ali lepila določijo eksperimentalno, saj je odvisno od velikosti žagovine, njene vlažnosti in ustvarjenega tlaka v formi.
Zahteva glede uporabljenih surovin
Tudi pri uporabi industrijske opreme je težko dobiti kakovostne brikete ali pelete iz lesnih odpadkov, če je njihova debelina večja od 4 mm. Velikost materiala za domače naprave mora biti manjša. To je povezano z nižjim tlakom in odsotnostjo segrevanja surovine.
Idealno premer žagovine in debelina ostružkov ne smeta biti večja od 2 mm. Velika večina lesnih odpadkov ustreza tem parametrom.
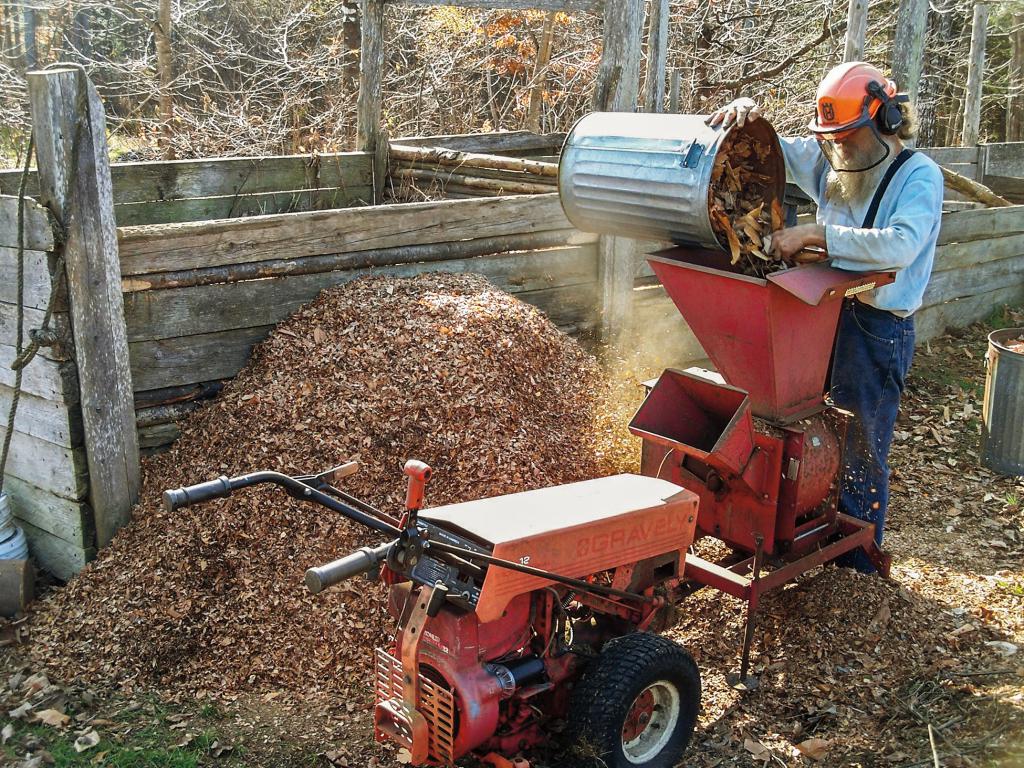
Vendar obstajajo primeri, ko je surovina onesnažena z majhnimi vejami, sekanci ali obzolom (kosi lubja). Takrat je pred stiskanjem za pridobitev homogene mase potrebna predhodna priprava – drobljenje materiala s prehodom skozi drobilnik.
Za doseganje dobre gostote briketa se je treba izogibati surovinam, ki so onesnažene s travo, peskom ali zemljo. Tla in rastlinski sloj v nasprotju z glino nimajo vezivnih lastnosti, zato se bo stisnjen izdelek zlahka drobil.
Prav tako je treba upoštevati pogoj glede odstotnega razmerja količine lubja – ne sme ga biti več kot 5 %. Tega ni mogoče izmeriti, vendar je žagovina s precejšnjo količino lubja vizualno videti temnejša. Žagovina mora biti suha. Povečana vlažnost vodi do večje rahlosti briketa in zmanjšanja njegove specifične kurilne vrednosti.
Surovine lahko poleti posušite na soncu ali v prezračevanem prostoru. Pozimi je treba sušenje izvajati na verandi ali v drugem pomožnem prostoru z nizko pozitivno temperaturo. Za bolj intenzivno izhlapevanje lahko uporabite prisilno prezračevanje.
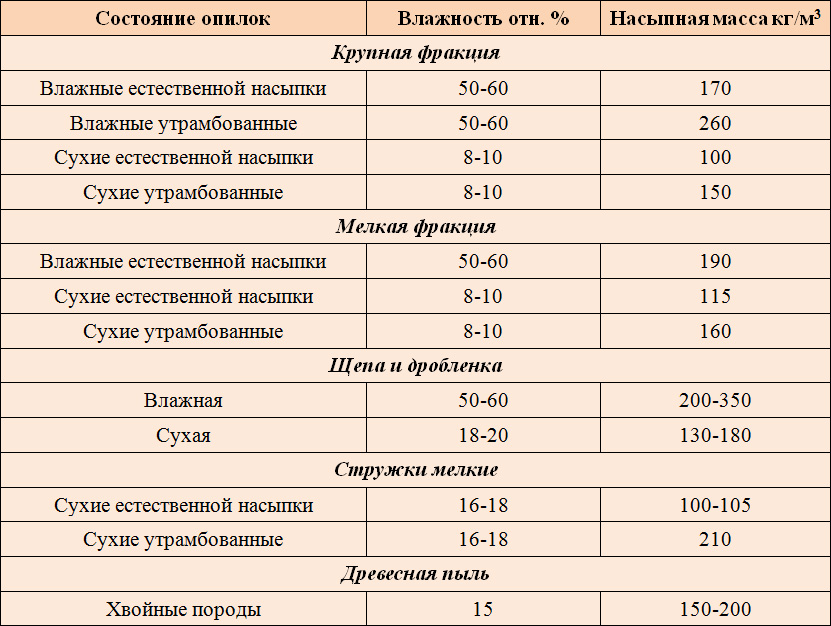
Če bo tlak v doma izdelani stiskalnici za izdelavo briketov iz žagovine nezadosten za sproščanje lignina, se surovine ne sušijo, ampak se skupaj z dodatnim vezivnim sredstvom namočijo v vodi. V tem primeru se pri mešanju doseže boljša homogenost, odvečna vlaga pa se odstrani med nabijanjem.
Osnovni elementi stiskalnice
Glavni elementi običajne stiskalnice so stiskalna forma (kozarec, v katerega se daje razsuta snov), bat in mehanizem za ustvarjanje tlaka. Samostojno jih ni težko narediti, saj so tipični za briketirne stroje.
Zgradba stiskalne forme
Kozarec, v katerega se nasuje žagovina ali ostružki, se imenuje stiskalna forma ali komora. Od njegove geometrije bodo odvisni parametri briketa.
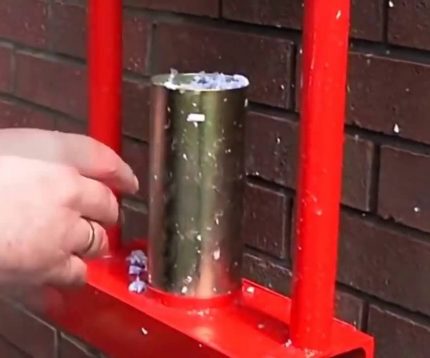
Običajno komoro izdelajo iz odrezka jeklene okrogle ali profilne cevi. Podnožje bata, ki vstopa v kozarec, izrežejo iz debelostenske (debelina najmanj 3 mm) plošče.
Pri izdelavi stiskalne forme je treba upoštevati razmerje naslednjih veličin:
- ploščina prereza stiskalne forme (s, cm2);
- dovodni tlak na bat (u, kgf);
- specifični tlak na surovino (p, kgf/cm2);
Te veličine so povezane z razmerjem:
p = u / s
Briketi z uporabo dodatnega veziva dobro ohranijo obliko, če so oblikovani pri specifičnem tlaku nad 150 atm. (1 atm. ≈ 1 kgf/cm2). Glede na možnost sile, ki jo ustvari bat, se izračuna površina preseka komore.
Na primer, če obstaja hidravlična dvigalka za 10 ton, potem:
s < u / p = 10000 / 150 = 67 cm2.
Za take pogoje bo ustrezala profilna kvadratna cev s stranico dolžine 80 mm ali okrogla cev s premerom nazivnega prehoda do 90 mm.
Dolžina dobljenega briketa (l) je odvisna od višine stiskalne oblike (h), gostote surovine v izhodiščnem suhem (q1) in briketiranem (q2) stanju:
l = h * (q1 / q2)
Poleg tega lahko po prvem stiskanju v kozarec ponovno dodamo ostružke in postopek ponovimo. Na ta način lahko dolžino dobljenega izdelka povečamo skoraj do višine stiskalne komore.
Med stiskanjem žagovine prihaja do izločanja vlage iz briketa. Da ta prosto uhaja, komoro perforiramo z majhnimi, a pogosto razporejenimi luknjami.
Po oblikovanju briketa ga je treba odstraniti iz oblike. Uporaba vzmeti in lažnega dna, kot se pogosto priporoča na internetu, je nepraktična. Visok tlak popolnoma stisne vzmet, zato sčasoma pride do ukrivljenja njene oblike, zaradi česar izgubi svoje lastnosti.
Zato je treba bodisi narediti odstranljivo dno stiskalne oblike in briket iztisniti bodisi izdelati razstavljiv kozarec. V drugem primeru bo zanj treba narediti dodatno jakno iz palice.
Dostopni načini ustvarjanja pritiska
Obstajajo trije pogosti načini za doseganje tlaka, ki so primerni za samostojno izdelano stiskalnico za pridobivanje gorivnih briketov: uporaba vzvoda, hidravlične dvigalke ali vijaka. Vsak od njih je na svoj način dober, njihova izvedba v praksi pa ni zelo zapletena.
Uporaba mišične moči in vzvoda
Običajno za vzvod vzamejo kovinsko cev. Ne sme se upogniti pod vplivom človeške mišične moči. Na primer, dobro bo ustrezala ojačana vodovodna cev premera 40 ali 50 mm z debelino stene 4–4.5 mm.
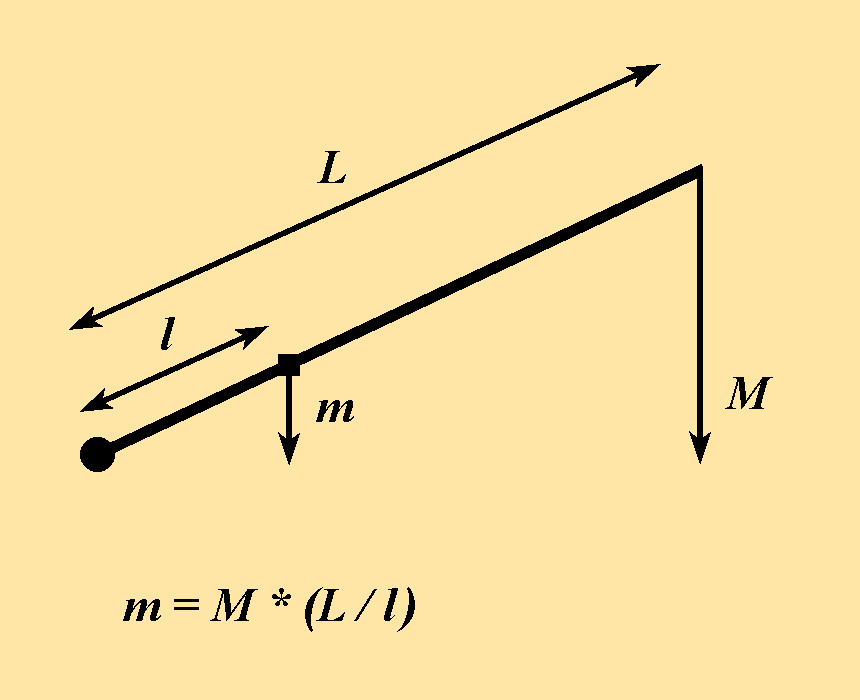
Dolžino vzvoda in razdaljo od oporne točke do povezave z batom izberemo ne le glede na doseganje želenega tlaka. Še en pomemben parameter je globina potopitve bata v kozarec (h, cm).
Izračuna se po formuli:
h = R * (l / L)
Tukaj R (cm) – višina, na katero se spusti konec vzvoda.
Priporočljivo je konstrukcijo narediti tako, da bo globina potopitve bata zadostna za oblikovanje briketa brez ponovnega stiskanja s predhodnim dosipom materiala. To bo močno povečalo tempo proizvodnje.
Potrebno globino potopitve bata (h, cm) lahko izračunate, če poznate začetno suho (q1) in briketirano (q2) gostoto surovine ter višino čaše (H):
h = H * (1 – q1 / q2)
Če je iz kakršnega koli razloga prišlo do napake (praviloma zaradi napačne določitve vrednosti začetne gostote surovine) in globina potopitve bata ni zadostna za dosego želene trdnosti izdelka, ni potrebno ponovno variti celotne konstrukcije.
Lahko zmanjšate višino čaše ali pa, z dosipanjem žagovine, stisnete en briket v dveh ali treh prehodih.
Uporaba hidravličnega domkrata
Za ustvarjanje močnega tlaka se uporabljajo hidravlične naprave, kot so običajni steklenični domkrati. Praviloma so v gospodinjstvu, kjer je avtomobil ali druga oprema, takšne hidravlične enote prisotne, vendar je njihova nosilnost lahko nezadostna.
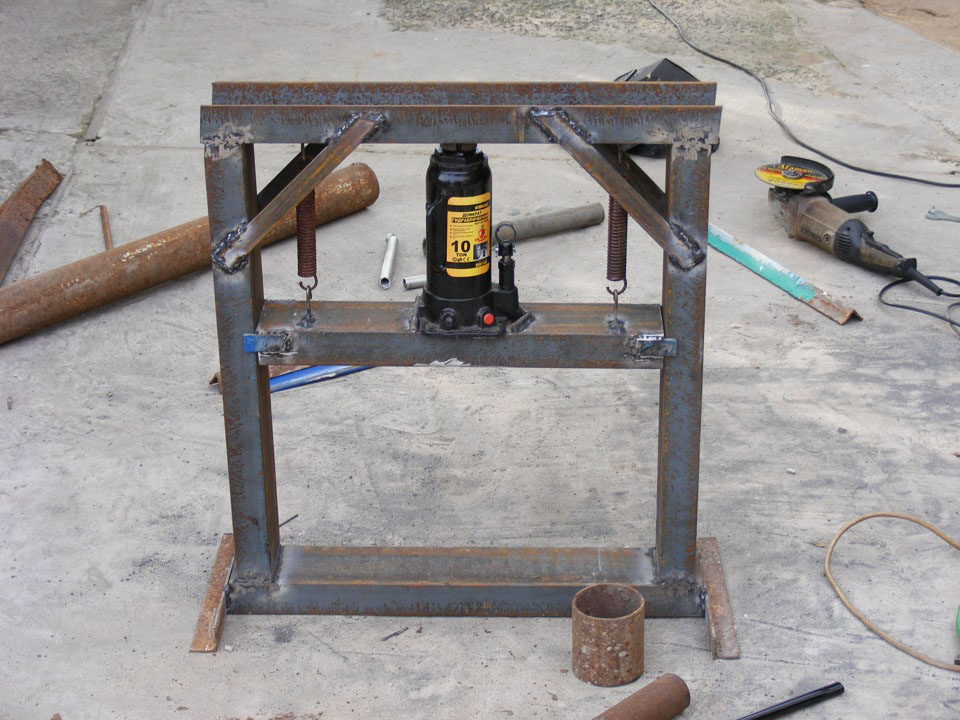
Domkrati niso dragi. Na primer, modele, zasnovane za 30–40 ton, je mogoče kupiti za manj kot 50 €. S takšnimi zmogljivostmi je že mogoče pridobiti brikete velikega prereza ali več (3–5) kosov običajne velikosti.
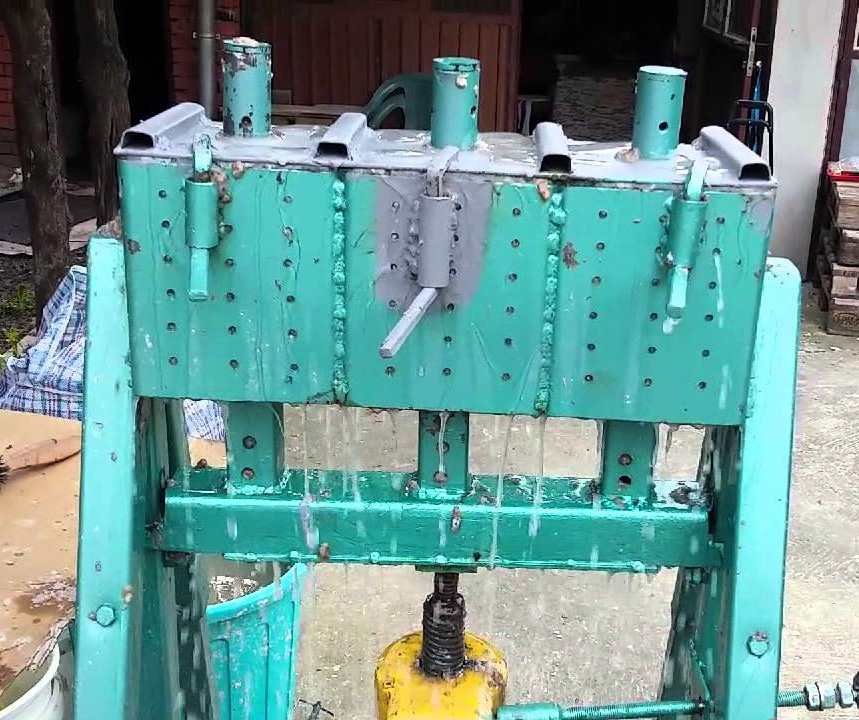
Za pridobitev več briketov hkrati potrebno število stiskalnih kalupov postavimo v vrsto. Srednji premični okvir mora biti dovolj močan, da se sčasoma ne upogne. Najbolje ga je izdelati iz dvojnega T-nosilca ali debelostenske profilne cevi.
Sam postopek stiskanja traja dlje kot pri uporabi vzvodne konstrukcije. Vendar uporaba močnega hidravličnega domkrata omogoča doseganje veliko večjega specifičnega tlaka na surovec. Briketi so bolj enakomerni in gosti ter že imajo privlačen tržni videz.
Vijačni mehanizem stiskanja
Načelo delovanja ročnega vijačnega preša je podobno vzvodnemu, le da se uporabljena sila prenaša pod kotom 90°. Večji kot je premer ročaja in manjši kot je korak navoja, večji je koeficient povečanja tlaka.
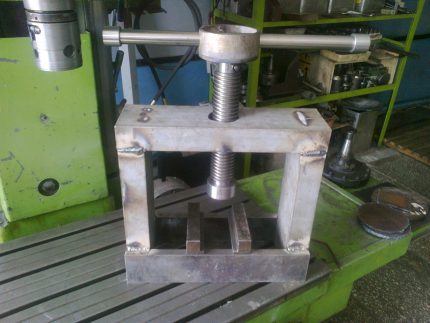
Takšna konstrukcija prav tako omogoča ustvarjanje večjega tlaka kot stroj na osnovi vzvodnega mehanizma. Njena pomembna pomanjkljivost je najpočasnejša hitrost dela med predstavljenimi možnostmi.
Vendar pa k prednostim lahko štejemo:
- enostavnost konstrukcije;
- možnost nakupa takšne stiskalnice za majhen denar z manjšimi predelavami za potrebe briketiranja;
- majhna velikost.
Pri delu z vijačno stiskalnico je ne smete uporabljati “do konca”, ko fizičnih moči že nimate dovolj, da bi zavrteli mehanizem. V tem primeru na navoj z ene strani deluje sila, ki jo uporabite vi, z druge strani (pod 90°) pa sila upora nastajajočega briketa. To bo povzročilo hitro obrabo navoja ali njegovo strganje.
Da ne bi pretiravali in ne poškodovali mehanizma, morate doseči zadovoljiv rezultat na poskusnih primerkih in bodisi namestiti zatič bodisi z markerjem narediti oznako na navoju, ki označuje njegov največji dovoljeni položaj.
Zaključki in koristen video na to temo
Izdelava domače vzvodne stiskalnice. Izdelava glavnih delov in opis načela delovanja:
Prenova konstrukcije stroja in sam proces stiskanja briketov:
Stroj za hkratno izdelavo več briketov na podlagi hidravlične dvigalke:
Samostojna izdelava stroja za briketiranje žagovine ni težavna. Na izbiro lahko uporabite vzvodni, hidravlični ali vijačni princip ustvarjanja tlaka. Ne pozabite pa, da bo kakovost izdelanih izdelkov odvisna ne le od sestavljenega mehanizma, ampak tudi od priprave surovine.
Pravilno zastavljen proces bo pomagal zagotoviti vašemu gospodinjstvu kakovostno in poceni gorivo ter celo vzpostaviti njegovo prodajo.
Želite povedati o tem, kako ste izdelovali brikete za ogrevanje z lastnimi rokami? Imate dragocena priporočila glede teme članka, s katerimi ste pripravljeni deliti z obiskovalci spletnega mesta? Pišite, prosim, komentarje v spodaj nameščenem bloku, tukaj objavite fotografije in postavljajte vprašanja.
 Razdelilni kolektor ogrevanja z lastnimi rokami: sheme in posebnosti sestave
 Okno za plinsko kotlovnico zasebne hiše: zakonske norme za zasteklitev prostora
 Varnostna skupina za ogrevanje: naprava, načelo delovanja, pravila izbire in montaže
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve