Načini povezovanja plinskih cevi in metode tesnjenja spojev

Ste opazili, koliko različnih načinov lahko ponudijo izkušeni mojstri za rešitev iste naloge? Naprava plinovoda ni izjema. Tako povezovanje plinskih cevi profesionalnih plinarjev poteka z uporabo različnih materialov in metod. V arzenalu mojstrov so navoji in varjenje, spajkanje in prirobnice. Aktivno uporabljajo preizkušene in nedavno pojavljene tehnike.
Če poznate osnovne načine, se razumete v orodja in sodobne materiale, je lažje spremljati pravilnost izvedbe del, nadzorovati dejanja povabljenih strokovnjakov.
V tem članku smo navedli opis osnovnih možnosti pritrditve plinskih cevi, metod tesnjenja spojev. Po branju boste razumeli vrste cevi, značilnosti materialov, tehnologije dela z njimi. Posebno pozornost smo namenili metodam preverjanja že izvedenih povezav, saj je od njihove pravilnosti odvisna varnost uporabe gospodinjskih plinskih naprav.
Vsebina članka:
Značilnosti povezovanja plinskih cevi
Dolgo časa je plinovod sestavljal izključno iz kovinskih cevi različnih premerov. Material je bil cenjen zaradi možnosti ustvarjanja brezšivnega voda, ki je lahko ohranjal popolno tesnost pod visokim pritiskom.
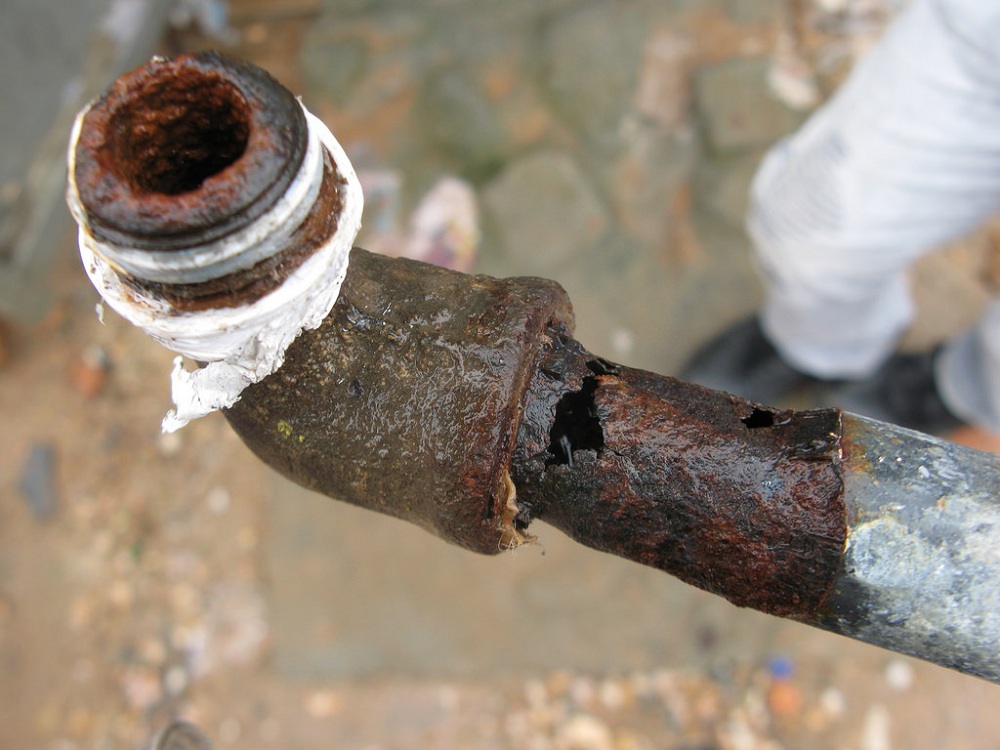
Iskanje drugih možnosti je spodbudila pomembna pomanjkljivost kovinske zlitine – pod vplivom vlage je po nekaj letih obratovanja začel rjaveti, kar je ogrožalo celovitost cevovoda.
Takrat so se začele pojavljati cevi iz drugih materialov:
- Bakra, katerega prednost je odpornost proti koroziji, slabost pa zmožnost ohranjanja celovitosti pri nizkem tlaku, ki ne presega 5 kPa.
- Nizkoogljično jeklo, ki ni podvrženo vplivu rje. Njegova pomanjkljivost je težavnost obdelave in visoka cena. Zato se za ureditev plinovodov uporabljajo PVC cevi z zunanjo jekleno mrežico.
- Polietilen. Elastičen in lahek, ta material ne prevaja elektrike, je cenejši od drugih analogov ter prenese močne transformacije brez izgube celovitosti.
Več o različnih vrstah plinskih cevi in značilnostih njihove izbire lahko preberete v tem gradivu.
Elemente, ki povezujejo glavni vod in odcep, ki vodi do porabnika, so začeli izdelovati iz gume. Za takšne povezave se izbira toplotno obstojna guma, ki ni nagnjena k izsuševanju ob prekomerni insolaciji.
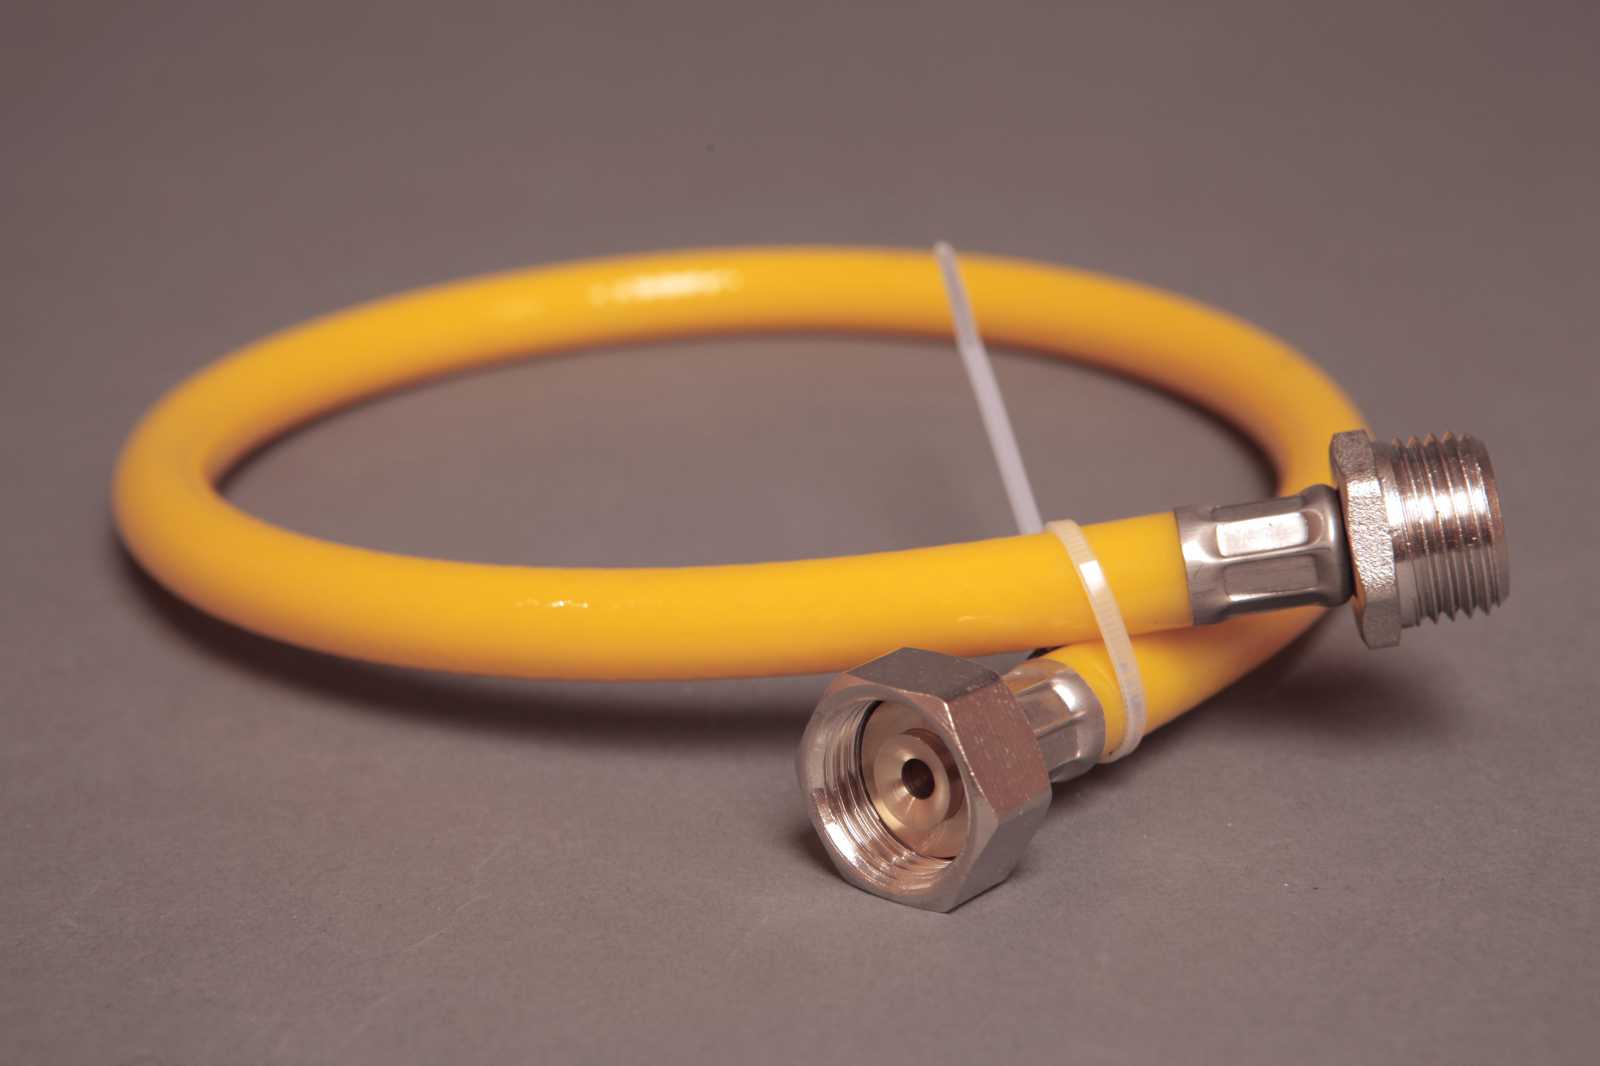
Izbira materiala je pogojena s tlakom v plinovodu, zahtevano prepustnostjo in jo izračunajo strokovnjaki.
Enako velja za povezave. Samo strokovnjak lahko določi ustrezen način pritrditve, ga pravilno uskladi z materialom cevi in tehničnimi pogoji delovanja.
Možnosti povezav plinskih cevi
Danes mojstri izpostavljajo 5 vrst povezav pri montaži plinovoda. To so varjenje, ki se uporablja za kovinske cevi, lotanje, ki se uporablja za baker in PVC, vrezovanje, navojne in prirobnične povezave.
Možnost št. 1 – varilni šiv
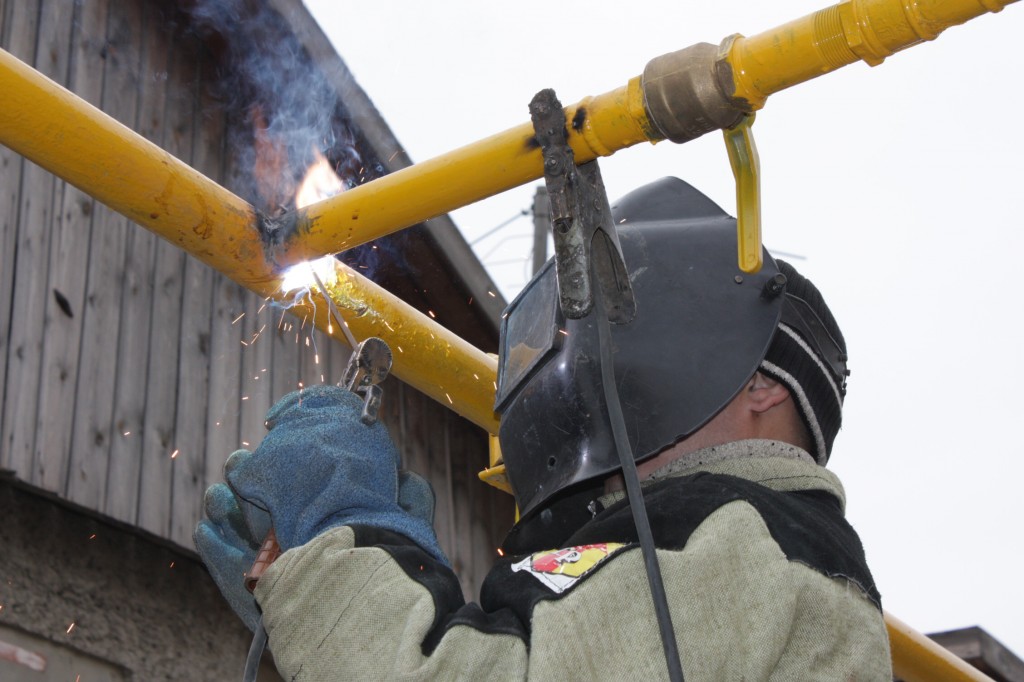
Jeklene cevi obdelujejo s pomočjo inverterskega aparata ali plinske opreme za varjenje. Konca, ki ju je treba povezati, postavijo na razdaljo 1,5–2 mm drug od drugega in ju temeljito pritrdijo.
Med postopkom taljenja kovine varilec nanese dva šiva: glavni in dodatni varnostni.
Polietilenske elemente spajajo z aparatom, ki nadzoruje doseženo temperaturo pri segrevanju. Za povezavo uporabljajo fiting s talilnim elementom. S segrevanjem okoliškega materiala ta spremeni mešanico v homogeno maso. Rezultat je tesnilen in trden šiv.
Možnost št. 2 – spajkanje cevi
Lotanje na čelo (čelno lotanje) je primerno tako za kovinske cevi kot za izdelke iz termoplastičnega polimera. Delo se izvaja na modularnem agregatu, ki vključuje hidravlični blok, centralizator, lotalnik in vgrajen rezalnik.
Algoritem je naslednji:
- Konci elementov, ki jih je treba spajati, se očistijo ostružkov, prahu in tujkov. Razmastijo se.
- S pomočjo lotalnika za polipropilenske cevi se deli segrejejo in približajo, dokler se na površini spoja ne pojavi natek debeline 1 mm.
Po končanem delu se povezava pusti v agregatu, dokler popolnoma ne ohladi. Vsakršno premikanje v obdobju zniževanja temperature lahko povzroči nastanek fistul.
Možnost št. 3 – vrez v cev
Vrezovanje je metoda, ki zahteva posebno usposobljenost. Izvaja se lahko na vroči način, pri katerem se uporablja obločni varilni agregat, in na hladni način, ko je glavno orodje vrtalna oprema.
Namen manipulacije je ustvariti tesnjen odcep od celovite cevi.
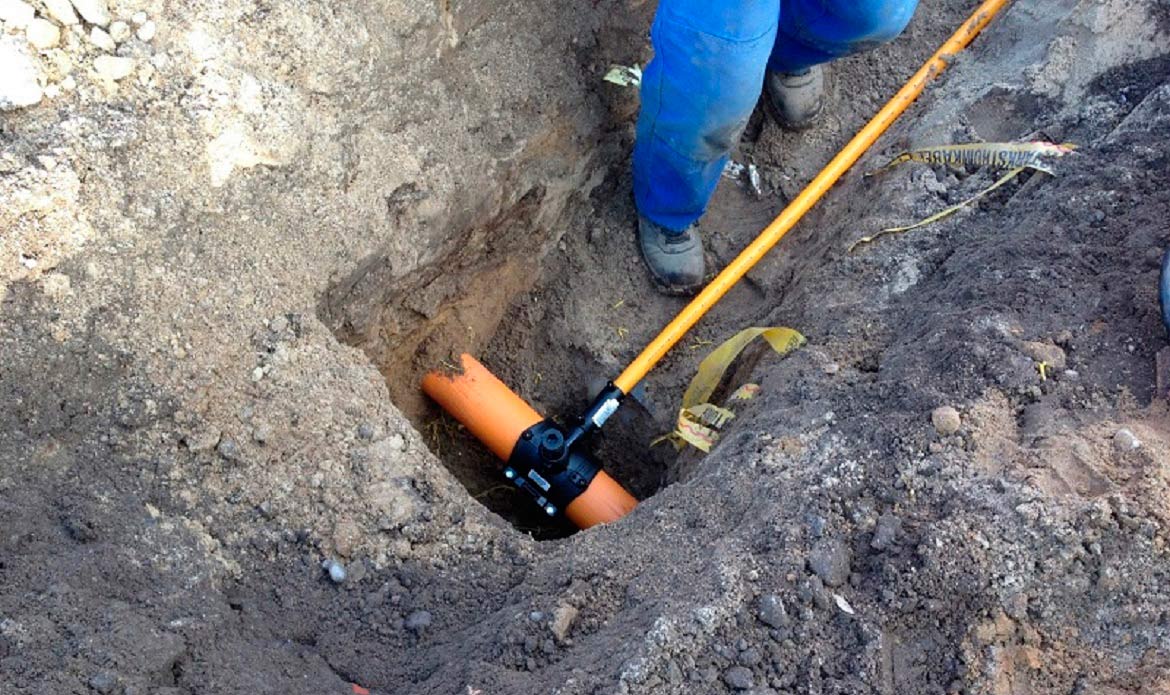
Vrezovanje s prvo metodo je dovoljeno le, če se tlak v plinovodu zniža na vrednost 40–50 kg na kvadratni cm. Drugo lahko izvedemo brez znižanja tlaka. V obeh primerih je potrebno dovoljenje nadzornih organov.
Več o tem, kako se vrezati v plinovod, preberite dalje.
Možnost št. 4 – uporaba navojne povezave
Navojne povezave se uporabljajo po celotni dolžini plinovoda: od končnih elementov do različnih vrst odcepov. Če so gibki gumijasti priključki že opremljeni z ustreznimi nastavki, je treba na kovinskih ceveh pogosto narediti navoj.
Izvaja se na naslednji način: površina bodočega navoja se očisti, obdela s pilo in namaže s strojnim oljem. Nato se s pomočjo cevnega vretena izvede rezanje navoja.
Če je predvideno spajanje dveh nepremičnih odsekov plinovoda, se povezava plinskih cevi izvede s pomočjo spojke. To je ločen kovinski element z notranjim navojem. Njegovo namestitev na zunanji navoj cevnih koncev omogoča tesno prileganje.
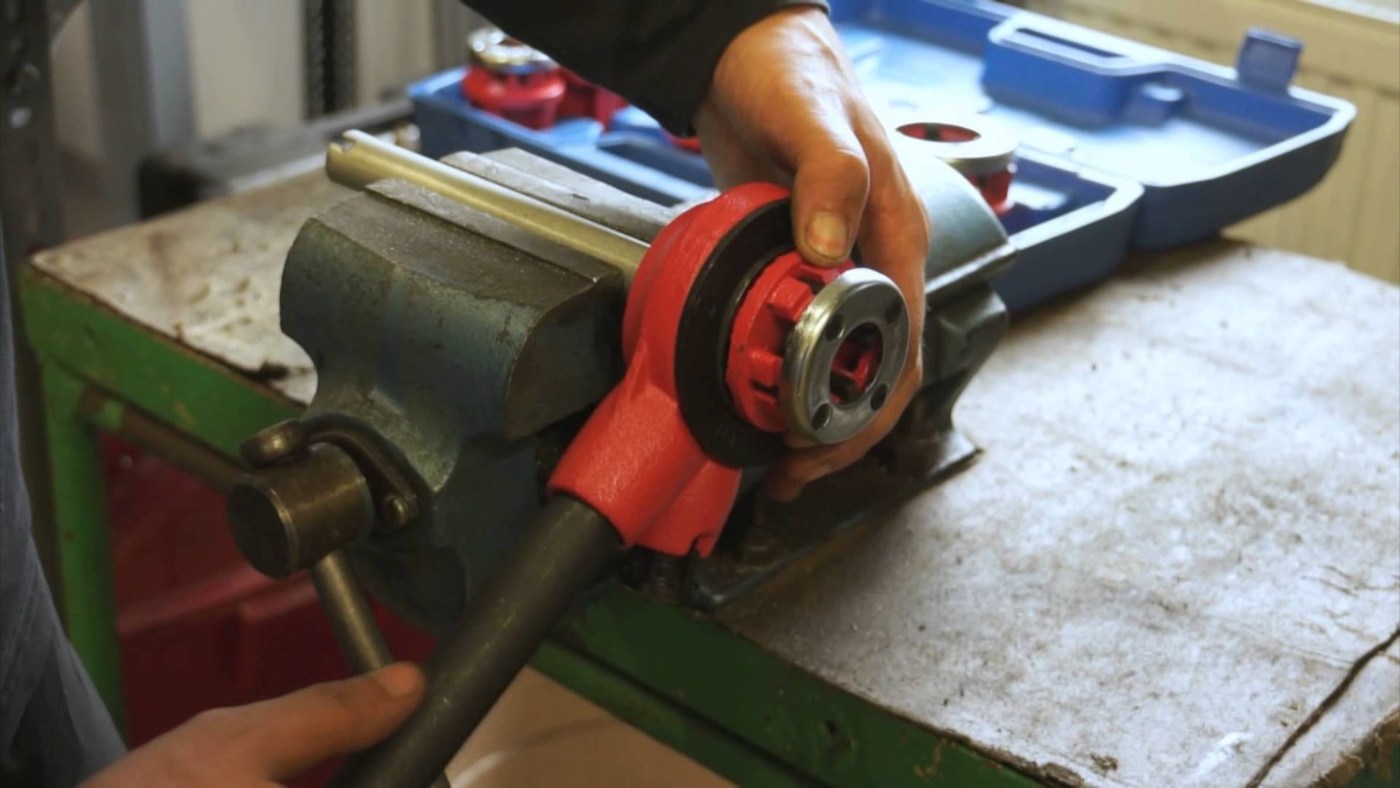
Tudi popolno izveden navoj ne zagotavlja popolne celovitosti spoja. Zato se za tesnjenje plinskih navojnih povezav vedno uporabljajo dodatni materiali.
Možnost št. 5 – prirobnične povezave
Ta način je primeren za cevi iz bakra, jekla in polietilena. Uporablja se samo na odsekih z nizkim tlakom.
Prirobnica je ploščat del z izvrtanimi luknjami. Sam del služi kot povezovalni element. Luknje v njem so namenjene za čepe in vijake.
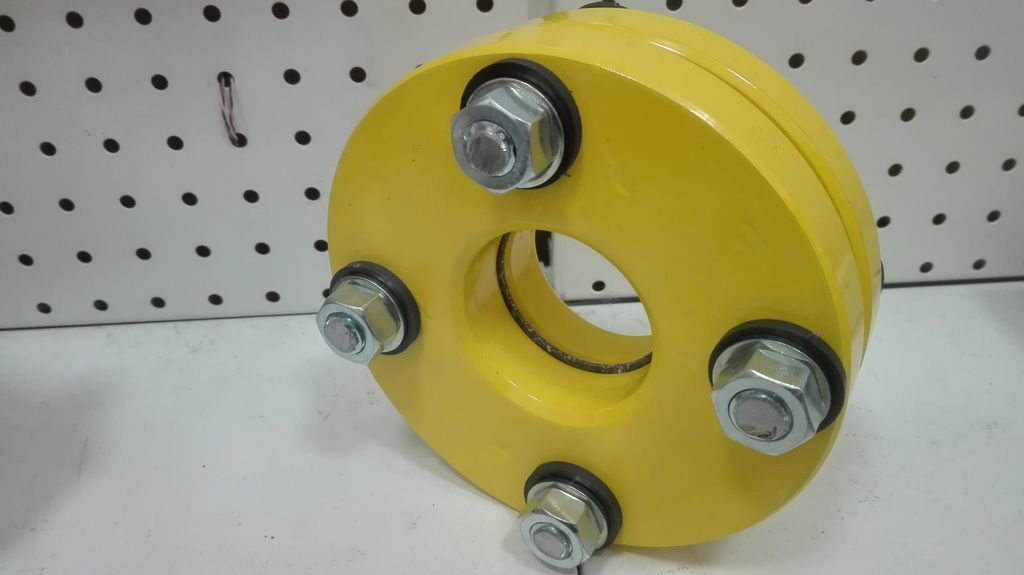
Za PVC cevi se uporabljajo posebni fitingi, ki se spajajo z varjenjem. Pri kovinskih elementih lahko ogrevanje izpustimo. Za pritrditev prirobnic se na njih uporabljajo vijaki.
Materiali za tesnjenje spojev
Navojni in prirobnični spoji potrebujejo dodatno tesnjenje.
Material za tesnilo se izbere ob upoštevanju, da mora:
- vzdržati obremenitve, predvidene s projektom, vključno s tlačnimi nihanji;
- izravnati nepravilnosti površine, ki jo tesnimo;
- zapolniti prostor med povezanimi elementi.
Tesnilo mora biti torej elastično, trdno in gosto. Najbolj znan material, ki izpolnjuje te zahteve, je lan. Laneni pramen se pogosto uporablja za tesnjenje spojev plinovodov in vodovodov.
Sodobnejši materiali – paste, niti, tesnilne mase, FUM-trak – se uporabljajo nekoliko redkeje zaradi višje cene in določene zadržanosti izkušenih strokovnjakov.
Prednosti in slabosti lanenega traku
Laneni trak se tesno navije na navoj, pri čemer nastane gosta plast. Prednosti metode so nizka cena, visoka stopnja oprijema in trdnost utrjenega spoja.
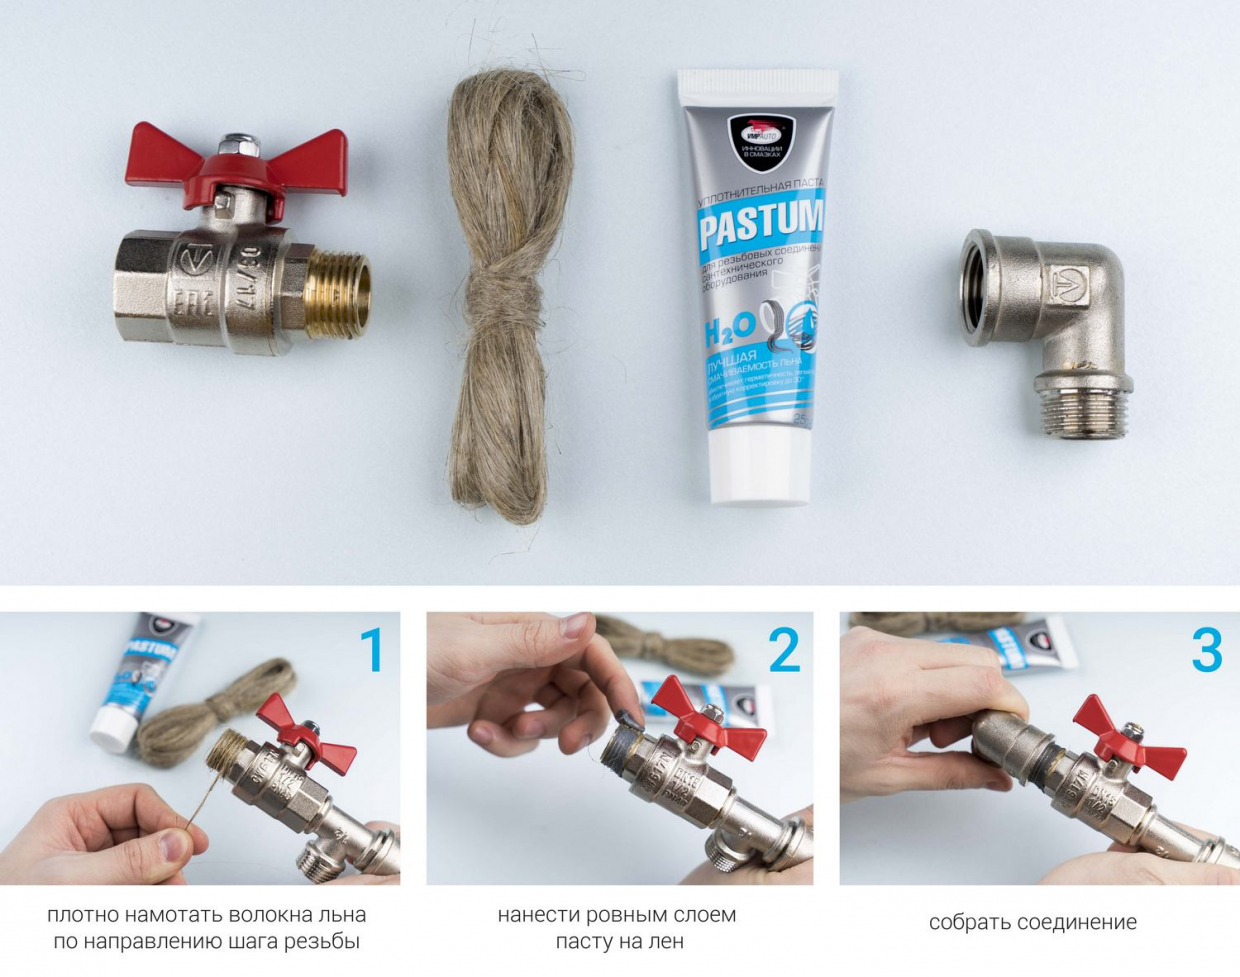
Slabosti so propadanje lanu s časom, zahtevna demontaža in visoke zahteve glede izkušenj strokovnjaka.
Če je spoj plinskih cevi na navoju z lanom izveden s preveliko silo, lahko tesnilo poči. Tak spoj ne bo tesnilen. Zato je bolje, da postopek zaupa izkušenemu mojstru.
Paste na osnovi olj in smol
Oljne in smolne zmesi se ne strdijo. Snov, nanesena na spoj, ostane dolgo časa viskozna in učinkovito preprečuje izhajanje plina v okolje.
Velika prednost je enostavno nanašanje, ki ga zmore tudi začetnik. Slabosti sta odsotnost čvrste fiksacije in nizka odpornost na tlak.
Pri povišanju tlaka v plinovodu se pasta postopoma iztisne iz spoja.
Sušeče tesnilne paste
Osnova teh zmesi so topila. Po nanosu se snov posuši in zagotovi trdno fiksacijo. Uporablja se lahko samostojno ali v kombinaciji z lanenim tesnilom za plinske spoje.
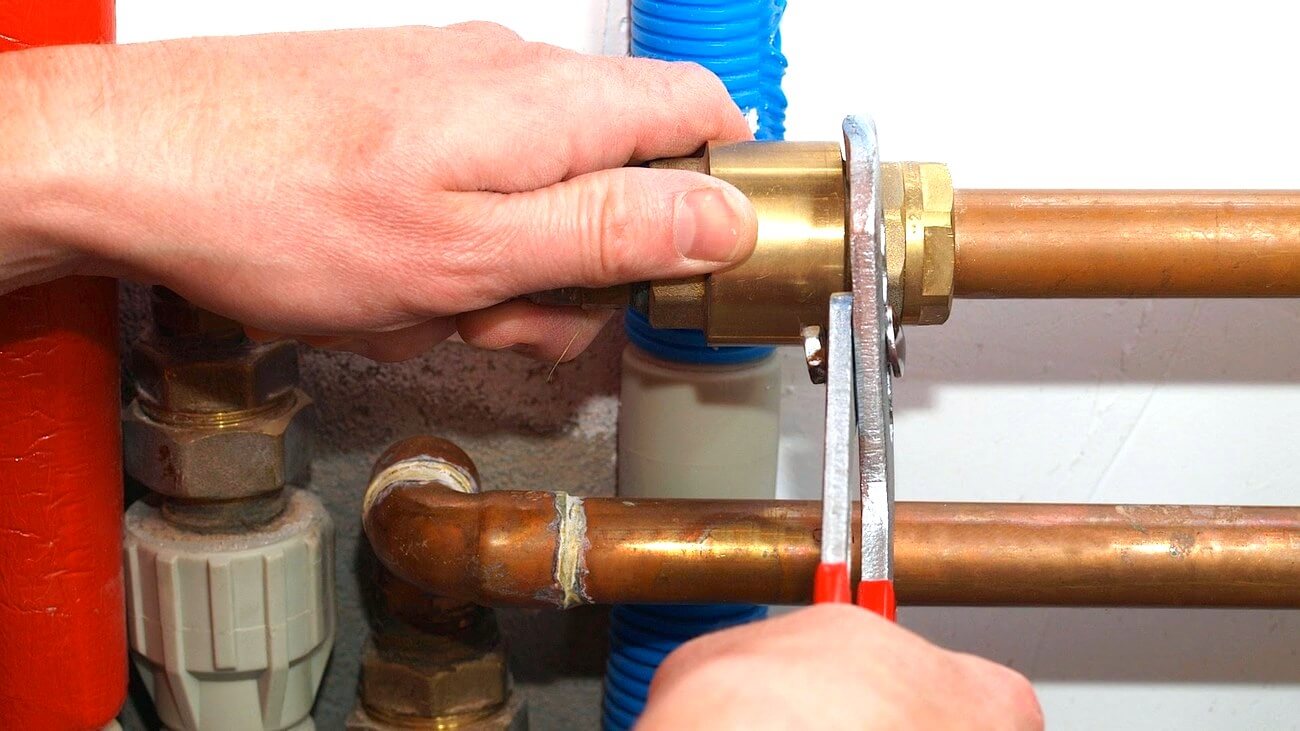
Med prednosti sušečih tesnilnih past strokovnjaki prištevajo trdnost dobljenih spojev. Poleg tega je sestavo enostavno nanašati: med obdelavo deluje kot mazivo, začne pa se sušiti, ko je že v navojni reži. Med pomanjkljivostmi izpostavljajo nagnjenost k krčenju.
Anaerobni lepilni sestavki
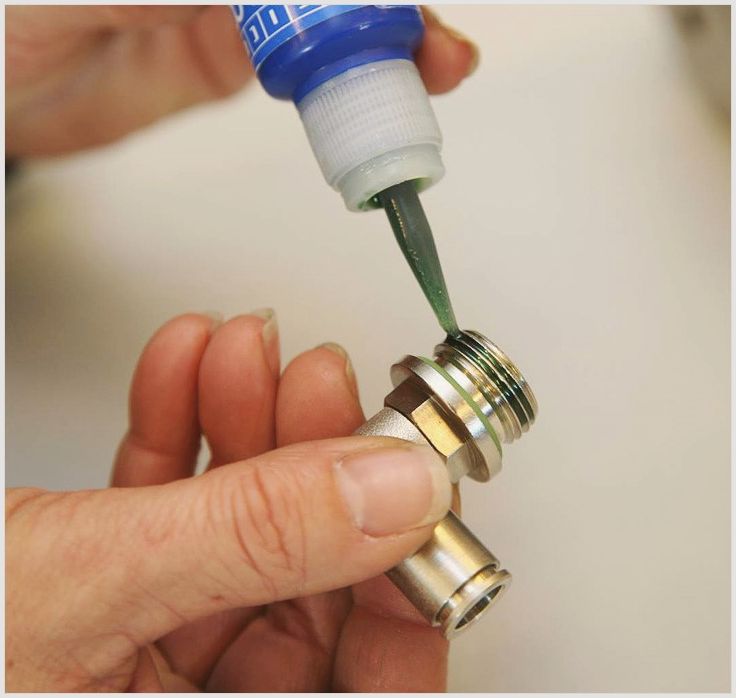
Viskozno lepilo, ki polimerizira brez krčenja – najboljše tesnilo za navojne in prirobnične plinske spoje. Ko zapolni prostor v spojih, strdi samo tam, zunaj pa ostane tekoče in viskozno.
Odvečno lepilo je enostavno odstraniti s površine, količina, ki pride v notranjost, pa ostane na pravem mestu in hitro polimerizira.
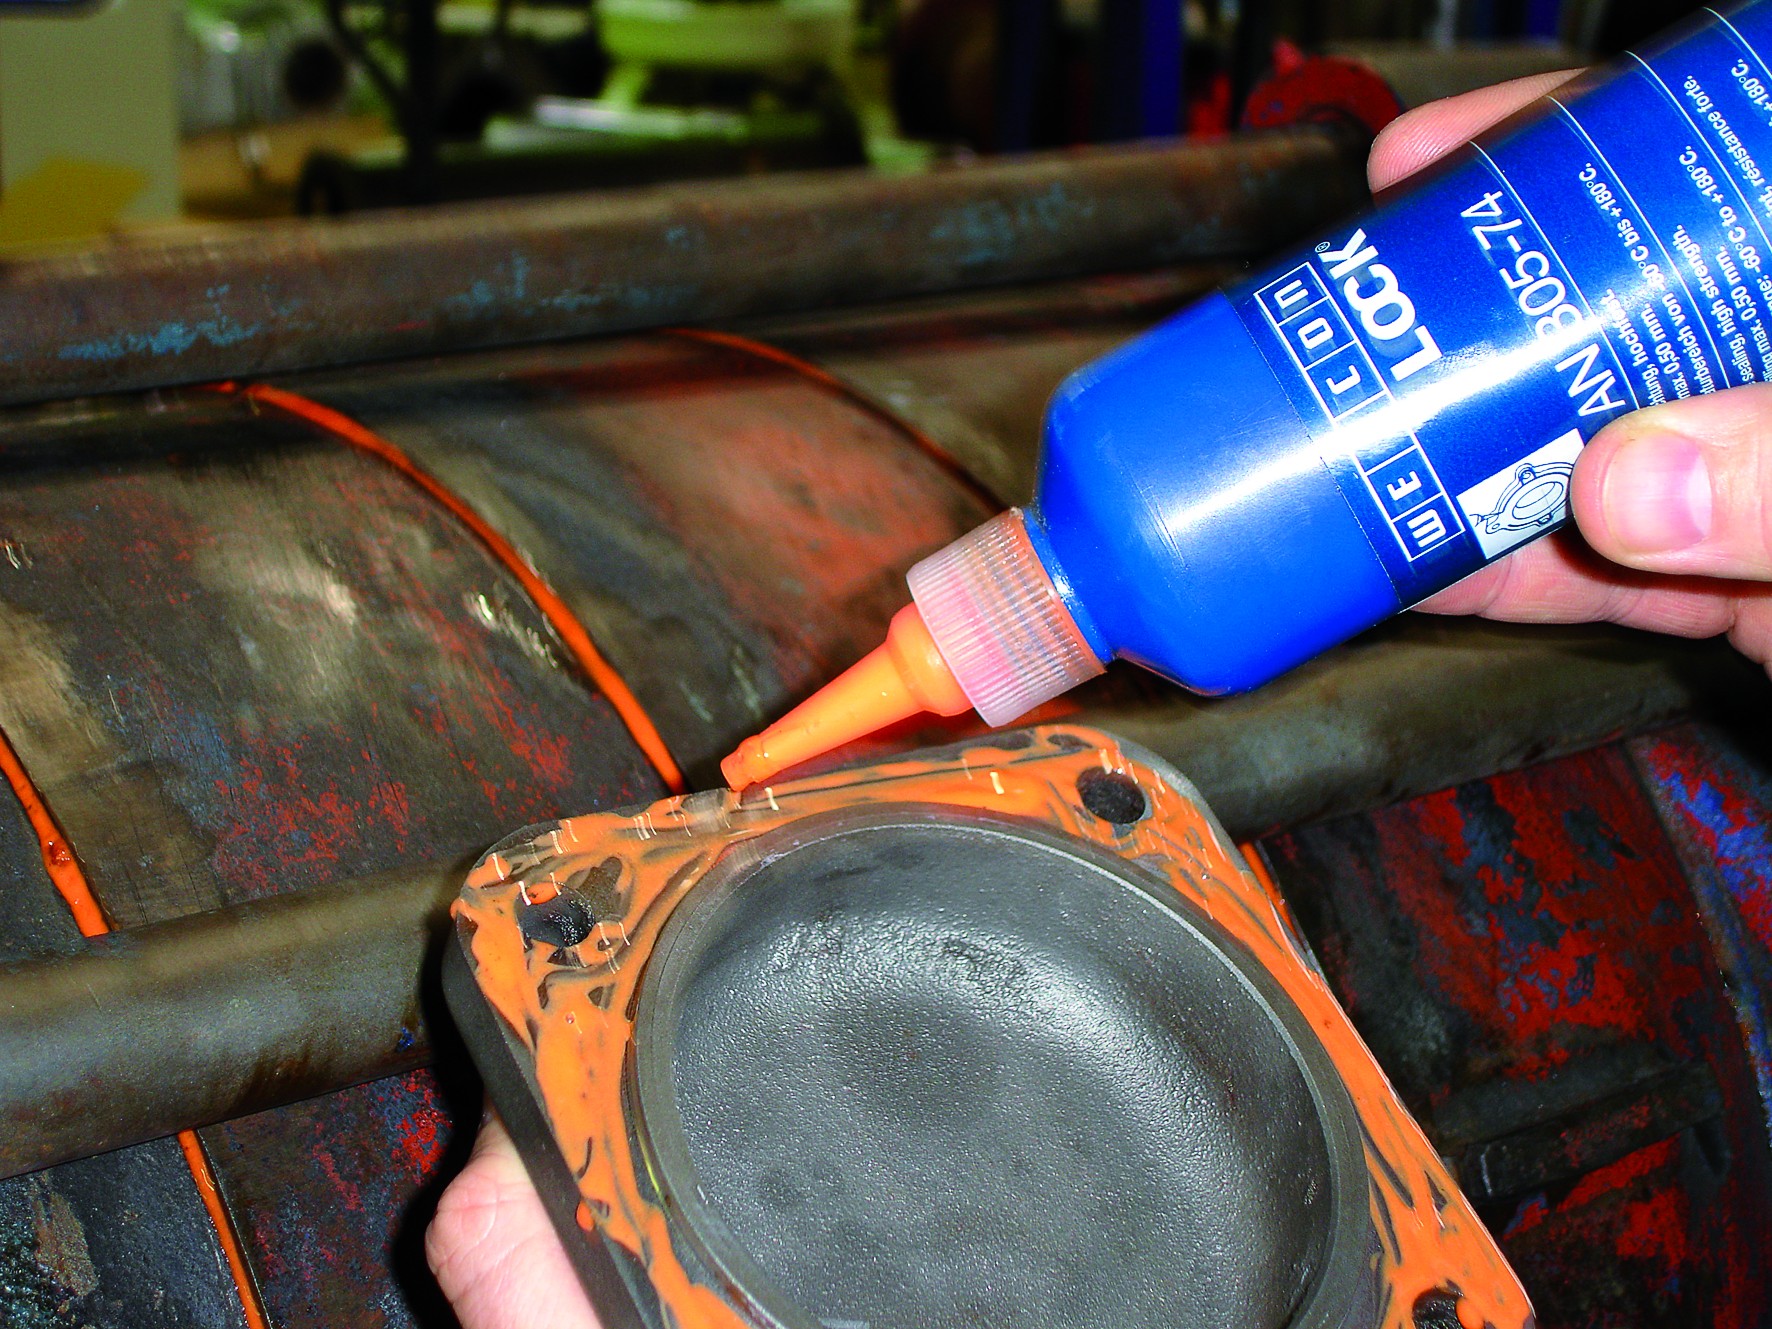
Edina pomanjkljivost anaerobnega lepila je, da ga ni mogoče uporabljati pri nizkih temperaturah. Pri močnem minusu se čas polimerizacije močno poveča. V nekaterih primerih pa do nje sploh ne pride.
Tesnilna nit iz najlona
Načelo uporabe najlonske nitke je podobno načinu uporabe lanenih vlaken: material se navije na zunanji navoj enega elementa, nato pa ga stisne notranji navoj drugega.
Med prednosti spadajo:
- nizka cena;
- širok temperaturni razpon, katerega zgornja meja je določena na 130 stopinj;
- možnost uporabe v pogojih povečane vlažnosti;
- zanesljivost obdelanega spoja.
Med pomanjkljivostmi izpostavljajo potrebo po ustvarjanju hrapavosti navoja – na gladki kovini je material izjemno težko zadržati. Poleg tega najlonska nitka ni primerna za tesnjenje spojev cevi s premerom več kot 80 mm.
Trakovi iz fluoroplasta
FUM trak je relativno nova vrsta tesnila, a precej priljubljen. Njegove glavne prednosti so elastičnost, kemična odpornost in toplotna obstojnost.
Trak je enostavno navijati, ima dolgo življenjsko dobo in je primeren za kovinske in polietilenske cevi.
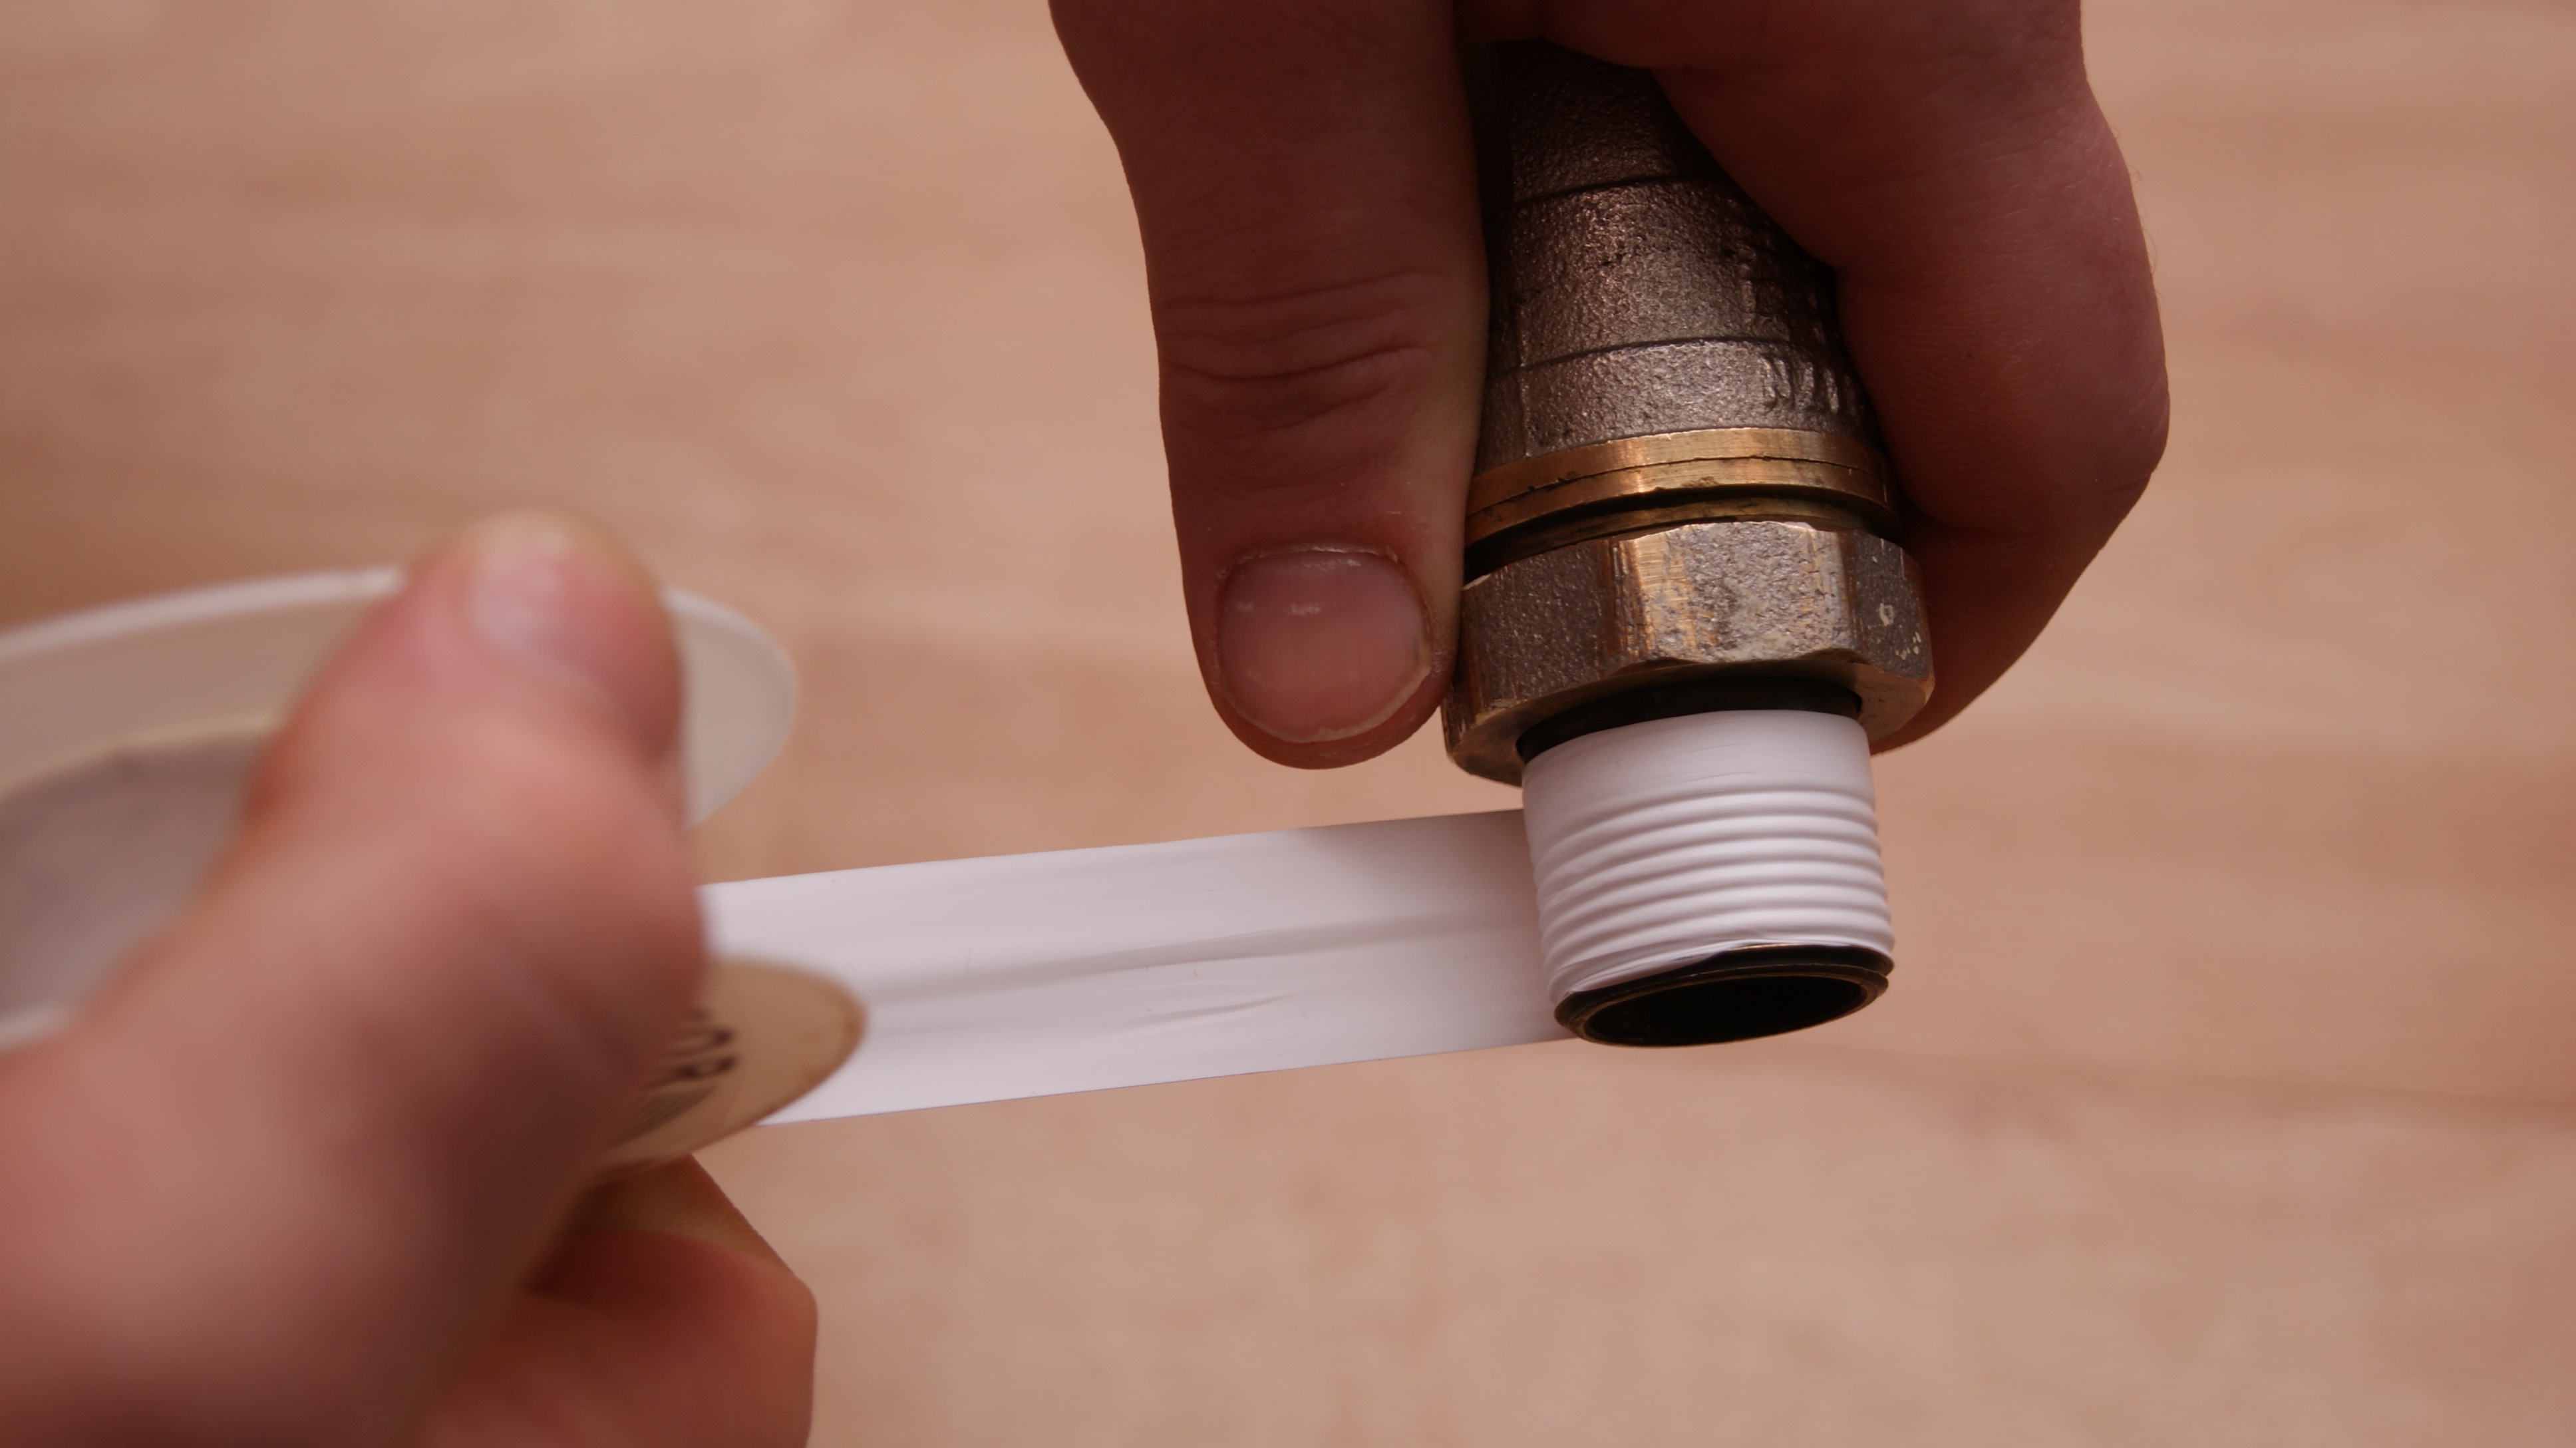
Vendar pa obstajajo tudi pomanjkljivosti. To je nizka stopnja tesnjenja spojev velikih premerov in občutljivost na neravnine – hrapavost, nazobčanja, kovinski ostružki lahko zlahka porušijo celovitost traku.
Načini preverjanja tesnosti spojev
Tesnost plinovoda se preverja po odsekih. V primeru večstanovanjskih stavb se izbere segment od mesta vstopa goriva v stavbo do pip gospodinjske opreme.
Na konce odseka se namestijo zapornice. V ceveh se ustvari tlak, ki presega normativne vrednosti za 25 %. Padec tlaka je razlog za preverjanje spojev.
Celovitost spojev, odcepov in mest priključitve opreme se preverja na dva načina:
- S pomočjo indikatorja uhajanja plina.
- Z nanosom milne raztopine, emulzije.
V prvem primeru o nevarnosti obvesti digitalni, zvočni ali barvni signal naprave. V drugem primeru je treba spremljati pojav mehurčkov. Njihova prisotnost kaže na kršitev celovitosti spoja.
Zaključki in koristen video na to temo
V videu so obravnavani trije načini tesnjenja standardnih navojnih spojev:
Ko si ustvarimo predstavo o materialih, iz katerih so izdelane cevi za plinovod, vrstah spojev in metodah tesnjenja, postane jasno, da je vsa dela bolje zaupati strokovnjakom. Izkušen mojster bo lahko izbral optimalen način spajanja, ustrezen tesnilni material ter strokovno preveril celovitost spoja.
Če imate izkušnje s tesnjenjem spojev, ste seznanjeni z novostmi na trgu tesnilnih mas, pišite. Našo spletno stran obiskujejo tako začetniki kot tisti, ki imajo kaj deliti. Izmenjujte si izkušnje, znanje, postavljajte vprašanja. Obrazec spodaj omogoča, da komentar opremite s fotografijami, shemami, skicami.
 Plinske cevi: primerjalni pregled vseh vrst plinskih cevi + kako izbrati najboljšo možnost
 Popravilo plinskih štedilnikov Gefest: najpogostejše okvare in metode za njihovo odpravo
 Dielektrični vložek za plin: različice plinskih spojk in nasveti za montažo
 Izolacija jeklenih plinovodov: materiali za izolacijo in načini njihovega nanašanja
 Popravilo plinskih pečic: pregled glavnih okvar plinskih pečic in priporočila za popravilo
 Kaj storiti, če plinski števec škripa med delovanjem: glavni vzroki hrupa in metode za njihovo odpravo
 Koliko stane priključitev plina na zasebno hišo: cena organizacije dobave plina
 Najboljši pralni stroji s sušilcem: lestvica modelov in nasveti kupcem
 Kaj je barvna temperatura svetlobe in nianse izbire temperature svetilk glede na svoje potrebe
 Zamenjava plinskega grelnika v stanovanju: dokumentacija za zamenjavo + osnovne norme in zahteve